



Fundição Centrífuga: Princípios, Tipos, Aplicações, Vantagens e Desvantagens
Fundição Centrífuga (Centrifugal Casting)
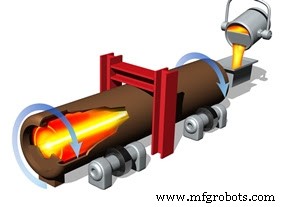
A fundição centrífuga é um processo de fundição em que o molde gira em alta velocidade em torno de seu eixo central durante o vazamento e a solidificação do metal líquido. A força centrífuga (até 60–100 g) impulsiona o metal fundido contra a parede do molde, promovendo solidificação direcional do OD para o ID, segregando inclusões, gases e escória (menos densos) para o interior (ID), onde são removidos por usinagem. Resulta em peças de alta densidade, fine grain, propriedades mecânicas superiores e sem porosidade de contração. Ideal para peças cilíndricas ocas simétricas: tubos, buchas, anéis, camisas de cilindro, rolos.
Princípio de Funcionamento
A aceleração centrífuga a = ω²·r cria um gradiente de pressão hidrostática no metal líquido: ΔP = ½·ρ·ω²·(r_OD² - r_ID²). Isso garante alimentação contínua do metal durante a solidificação (riserless casting), eliminando porosidade de retração. A solidificação unidirecional (parede externa → interna) produz estrutura de grão columnar perpendicular à parede, com propriedades radiais superiores. Inclusões não metálicas (óxidos, sulfetos) e gases migram radialmente para o ID (centrífuga negativa), formando uma camada removível.
Tipos de Fundição Centrífuga
1. Fundição Centrífuga Verdadeira (True Centrifugal Casting)
Molde gira em torno de seu eixo horizontal (mais comum) ou vertical. Sem núcleo (core) — o furo central é formado exclusivamente pela força centrífuga. Produz tubos, buchas, anéis, camisas com ID concêntrico perfeito. Diâmetros: 25 mm – 3 m; comprimentos até 10 m; espessuras 3–100 mm. Materiais: ferro fundido (cinzento, nodular), aço carbono/liga, inox, bronzes, ligas de Al/Ni.
2. Semi-Centrífuga (Semi-Centrifugal Casting)
Molde gira em torno de eixo vertical. Com núcleo central para criar cavidade interna complexa/não concêntrica. A força centrífuga preenche a região externa uniformemente; a região central (baixa força centrífuga) é preenchida por gravidade através do núcleo. Usado para: rodas dentadas (gear blanks), volantes (flywheels), polias, corpos de válvulas, peças axi-simétricas não tubulares.
3. Centrifugação (Centrifuging)
Múltiplas cavidades de molde dispostas radialmente em torno de um canal central (sprue) em uma placa giratória. Força centrífuga impulsiona o metal nos canais radiais (gates) para as cavidades. Usado para peças pequenas, não axi-simétricas, alta produção: anéis de pistão, bielas pequenas, joias, implantes dentários, componentes de precisão. Equivalente centrífugo da fundição em molde permanente por gravidade.
Aplicações Industriais
- Tubos de ferro fundido: Água, esgoto, gás (DIN EN 877, ISO 2531) — alta produção, baixo custo/metro.
- Camisas de cilindro (cylinder liners): Ferro fundido ligado (Ni-Cr-Mo) — resistência ao desgaste, baixo atrito.
- Rolos de laminação / Rolos de papel: Ferro fundido nodular/liga — alta tenacidade, condutividade térmica.
- Anéis de turbinas / Flanges / Buchas: Aços liga, inox, superligas — grão fino, isento de defeitos.
- Automotivo: Gear blanks (semi-centrífuga), camisas, anéis de pistão (centrifugação).
- Aeroespacial: Anéis de compressor, discos (semi-centrífuga/centrifugação em superligas).
Vantagens
- Metal denso, isento de porosidade de retração e gases (alimentação por pressão centrífuga).
- Solidificação unidirecional → estrutura de grão columnar favorável, propriedades mecânicas altas.
- Segregação de impurezas/óxidos/gás para ID → removidos por usinagem (clean metal).
- Sem núcleos (true centrifugal) → economia de areia, núcleo, mão de obra, tempo.
- Sistema de alimentação (runner, gate, riser) eliminado ou simplificado.
- Temperatura de vazamento mais baixa → economia de energia, menos ataque ao molde.
- Alta taxa de produção, automatizável (moldes permanentes, vazamento robotizado).
- Baixos defeitos de fundição (shrink, gas, inclusion).
Desvantagens
- Geometria restrita: apenas formas de revolução (cilíndricas, axi-simétricas).
- Custo de equipamento alto (máquina rotativa de precisão, balanceamento dinâmico, vedação, segurança).
- Não adequado para todos os metais: ligas com ampla faixa de solidificação (mushy zone) segregam macrosegregação; alguns aços de alta liga/Al exigem controle rigoroso.
- Manutenção alta: rolamentos, vedação, refratário do molde, balanceamento.
- Operador qualificado: controle de velocidade, temperatura de vazamento, tempo de rotação, extração.
- Difícil determinar tempo/temperatura de solidificação interna (monitoramento indireto).
- ID bruto (rough) — requer usinagem de acabamento (já prevista no projeto).
Normas: ASTM A278/A278M (tubos centrífugos ferro), ASTM A532 (ferro branco alto cromo), ASTM B271 (ligas não ferrosas), ISO 2531 (tubos ferro fundido duttil).
Processo de manufatura
- Usinagem a Jato de Água e Jato de Água Abrasivo: Princípios, Equipamentos e Aplicações
- Usinagem a Feixe de Elétrons (EBM): Princípio, Equipamentos, Aplicações e Análise
- Usinagem a Laser (LBM): Princípios, Equipamentos, Aplicações, Vantagens e Limitações
- Usinagem a Jato Abrasivo (AJM): Princípio, Equipamentos, Aplicações e Análise
- Usinagem Ultrassônica (USM): Princípio, Equipamentos, Aplicações e Avaliação
- Soldagem Ultrassônica: Princípio, Equipamentos, Aplicações e Análise Crítica
- Soldagem Eletroescória (Electroslag Welding): Princípios, Processo, Aplicações, Vantagens e Desvantagens
- Soldagem a Arco Plasma (PAW): Princípios, Tipos, Equipamentos, Aplicações, Vantagens e Desvantagens
- Soldagem em Estado Sólido: Princípios, Tipos, Aplicações, Vantagens e Desvantagens
- Fundição Centrífuga: Tipos (Verdadeira, Semi, Centrifugação), Princípio e Aplicações