



Processo de Estampagem Profunda (Deep Drawing): Como Chapas Metálicas Formam Formas Complexas
Estampagem Profunda (Deep Drawing)
A estampagem profunda é um processo de conformação de chapa metálica que transforma um disco plano (blank) em uma peça oca (cilíndrica, retangular, complexa) com profundidade maior que seu diâmetro/largura, através de deformação plástica radial e circunferencial. É a base da fabricação de latas de bebidas, panelas, pias de cozinha, tanques de combustível automotivos, carcaças de filtros, capsulas de munição, componentes aeroespaciais. A chapa sofre tração radial (wall) e compressão circunferencial (flange), com espessamento no fundo e afinamento nas paredes.
Elementos Principais da Ferramenta (Tooling)
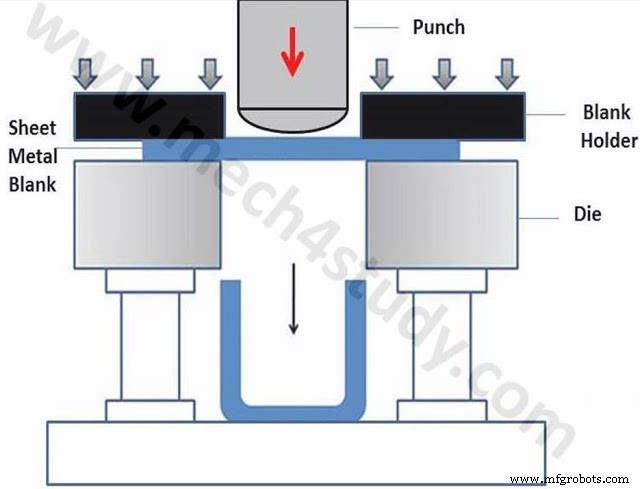
- Matriz (Die):
- Cavidade com o perfil externo final da peça. Raio de entrada (die radius / r_d) crítico para fluxo de material. Material: aço ferramenta (D2, H13), metal duro, revestimentos (TiN, TiCN, DLC).
- Porta-Blank (Blankholder / Binder):
- Anel que pressiona o blank contra a matriz, controlando o fluxo do flange para a cavidade. Força crítica: baixa → enrugamento (wrinkling); alta → rasgo (tearing) na parede. Controle ativo (hidráulico, servo, almofadas de gás/nitrogênio) em prensas modernas.
- Punção (Punch):
- Empurra o blank para dentro da matriz. Perfil interno da peça. Raio de canto (punch radius / r_p) crítico para evitar rasgo na transição fundo-parede. Diâmetro Dp.
- Blank:
- Disco de chapa cortado (blanking) com diâmetro Do calculado por balanço de volume (área superficial final ≈ área do blank). Material: aços IF/IF-HS, Al 5xxx/6xxx, Inox 304/316, Cu, Ti.
- Razão Limite de Estampagem (Limiting Drawing Ratio - LDR):
LDR = Do / Dpmáximo sem rasgo. Aços IF: 2,1–2,3; Al 5xxx: 1,8–2,0; Inox: 1,6–1,8. Geometria, anisotropia (r-value), atrito, lubrificação afetam LDR real.
Parâmetros Críticos de Processo
Força do Porta-Blank (Blankholder Force - BHF)
Controla enrugamento vs rasgo. Regra prática: BHF ≈ 0,7–1,0% de (σy + UTS) × área do flange. Drawbeads (nervuras de controle) na matriz/porta-blank: geometrias que forçam dobra/desdobra do material, aumentando resistência ao fluxo localmente, permitindo BHF global menor e melhor distribuição de deformação.
Folga Punção-Matriz (Clearance)
c = 1,07–1,14 × t (t = espessura da chapa). Folga menor → efeito "ironing" (afinamento controlado da parede); maior → risco de enrugamento/rasgo.
Raio de Canto (Corner Radius)
r_d (matriz) e r_p (punção). r_d grande → enrugamento no flange; r_d pequeno → rasgo na transição. r_p pequeno → rasgo no fundo; r_p grande → enrugamento no fundo. Otimização por simulação FEM (AutoForm, LS-DYNA, PAM-STAMP).
Lubrificação
Essencial: reduz atrito (μ 0,05–0,15 → 0,01–0,05), reduz forças, melhora distribuição de deformação, evita galling/arranhamento, aumenta vida da ferramenta. Tipos: óleos minerais (EP), sabões, emulsões pesadas, revestimentos secos (PVD, DLC), folhas de polímero (PET, PTFE) para Al/Inox. Não lubrificar a ponta do punção (atrito punção-blank ajuda a tracionar a parede).
Sequência Operacional (Single Action Press)
- Blank posicionado sobre matriz; porta-blank desce e trava (força definida).
- Punção desce, empurrando blank para dentro da matriz.
- Material do flange flui radialmente para dentro (compressão circunferencial → espessamento) e sobe pela parede (tração radial → afinamento).
- Curso completo → peça formada. Porta-blank sobe; ejetor expulsa peça.
- Peças profundas: múltiplos estágios (redraw) com recozimento intermediário (recozimento de processo) para recuperar ductilidade.
Defeitos Comuns e Controle
| Defeito | Causa Principal | Contramedida |
|---|---|---|
| Enrugamento (Wrinkling) - flange/parede | BHF baixa / r_d grande / atrito baixo / r-value baixo | Aumentar BHF, drawbeads, r_d menor, lubrificação controlada |
| Rasgo (Tearing) - parede/fundo | BHF alta / r_p pequeno / r_d pequeno / LDR excedido / material | Reduzir BHF, aumentar raios, LDR menor (redraw), material melhor r-value |
| Earing (Orelhas) - topo da peça | Anisotropia planar (Δr) da chapa | Chapa com Δr ≈ 0 (IF steel), orientação de corte, redraw + trim |
| Marcas de ferramenta / Galling | Atrito alto, lubrificação falha, tooling gasto | Lubrificação adequada, revestimentos tooling, roughness control |
| Springback / Distorção | Tensões residuais, geometria assimétrica | Overbending, tooling compensation, stress relieve |
Aplicações Industriais
- Embalagens metálicas: Latas de bebidas (Al 3004/5182, dois estágios + ironing), latas de alimentos (aço estanhado), aerossóis, tampas.
- Automotivo: Tanques de combustível (aço/Al), carcaças de filtros, silenciadores, bandejas de bateria (EV), painéis estruturais (hydroforming + draw).
- Eletrodomésticos: Panelas, pias, tambores de lavadora, fornos.
- Aeroespacial: Carcaças de atuadores, dutos, tanques Ti/Al (superplástico SPF/DB).
- Defesa: Cápsulas de munição, ogivas, componentes de foguetes.
Variantes Avançadas: Hydroforming (fluido pressurizado substitui punção), Hot Stamping / Press Hardening (aço boro 22MnB5 aquecido 900°C → conformação + têmpera in-die → 1.500 MPa), Servo-pressas (perfil de força/velocidade programável), Estampagem com contrapressão hidráulica (counter-pressure), Estampagem a quente de Al/Mg (200–400 °C).
Processo de manufatura
- Forjamento Explicado: Processo, Tipos e Materiais
- Galvanização Explicada: Definição, Métodos e Processos para Proteção contra Corrosão
- Tratamento Térmico Explicado: Processos, Métodos e Benefícios
- Chapa Metálica: Definição, Tipos e Aplicações Comuns
- Fundição de Metais: Definição, Tipos e Processo Completo
- Escolhendo o Método Certo de Fabricação de Chapas Metálicas para Seu Projeto
- Entendendo a Perfuração de Chapas Metálicas: Processo, Ferramentas e Aplicações
- Entendendo Fundições: Onde o Metal se Torna Blocos de Construção da Indústria Moderna
- Máquinas de Dobra de Chapa Explicadas: Tipos, Processos e Aplicações
- Endireitamento de Chapa Metálica: O que É e Por Que Importa