



Guia Especializado de Técnicas de Dobra de Chapas Metálicas
Dobra de Chapas Metálicas (Sheet Metal Bending)
A dobra é a operação de conformação de chapa mais ubíqua, transformando chapas planas em peças tridimensionais (caixas, perfis, suportes, dutos, carrocerias, eletrodomésticos) através de deformação plástica por momento fletor. O comprimento e a espessura permanecem essencialmente constantes (exceto na zona de dobra), alterando apenas a geometria. O domínio dos parâmetros geométricos, metalúrgicos e de máquina é essencial para peças precisas, repetíveis e sem defeitos.
Terminologia Fundamental da Dobra
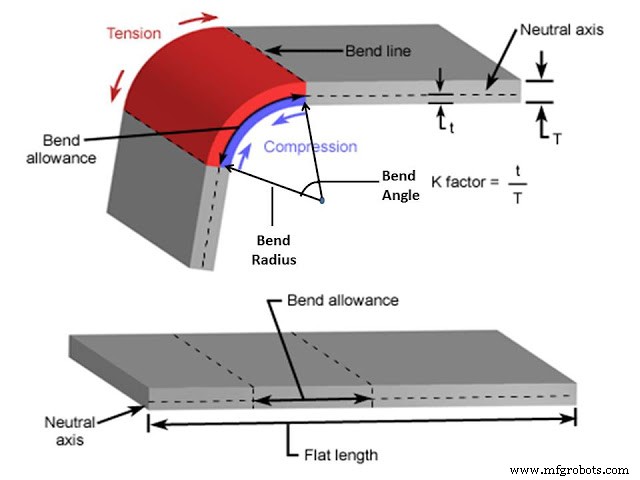
- Eixo Neutro (Neutral Axis):
- Linha/fibra na espessura da chapa que não sofre alongamento nem encurtamento durante a dobra. Posiciona-se aproximadamente no centro da espessura para dobras suaves (r/t > 2), mas desloca-se para o lado interno (compressão) em dobras agudas (r/t < 1) devido à incompressibilidade do volume (constância de volume plástico).
- Fibras Externas (Outer Fibers):
- Lado convexo da dobra — submetidas a tração. Alongam-se. Risco de trinca se deformação > ductilidade.
- Fibras Internas (Inner Fibers):
- Lado côncavo — submetidas a compressão. Encurtam-se. Risco de enrugamento local (buckling) se compressão alta.
- Allowance de Dobra (Bend Allowance - BA):
- Comprimento do eixo neutro na zona de dobra.
BA = θ · (r + k·t)onde θ = ângulo de dobra (rad), r = raio interno, t = espessura, k = fator K (posição eixo neutro / t, tipicamente 0,3–0,5). Essencial para cálculo do comprimento do blank plano (flat pattern). - Dedução de Dobra (Bend Deduction - BD):
BD = 2·(r + t)·tan(θ/2) - BA. Quantidade a subtrair da soma dos flanges para obter flat length.- Ângulo de Dobra (Bend Angle):
- Ângulo incluído entre os flanges (ângulo interno da dobra).
- Raio de Dobra (Bend Radius - r):
- Raio interno da dobra (lado compressão). Determinado pelo raio do punção (air bending) ou matriz (bottoming/coining).
- Raio Mínimo de Dobra (Minimum Bend Radius):
- Menor raio sem trinca na fibra externa. Expresso como múltiplo da espessura: 0,5t (Al recozido), 1–2t (aço doce), 2–4t (inox, Al endurecido), 4–6t (Ti, aços alta resistência). Determinado por testes ou tabelas do fornecedor.
- Springback (Retorno Elástico):
- Ao remover a carga, a recuperação elástica aumenta o raio final e diminui o ângulo final.
Springback ∝ (σy / E) · (r/t). Maior em: alta σy/UTS (aços AHSS, Ti), r/t grande (air bending), baixo módulo E (Al, Ti). Compensação: overbending (ângulo tool < ângulo final), bottoming/coining, tooling compensado (FEM).
Processos de Dobra de Chapa
1. Dobra em Prensa Freio (Press Brake Forming / Air Bending / Bottoming / Coining)
Prensa hidráulica/servo-elétrica com punção (superior) e matriz (inferior, V-die). Air Bending: Punção desce até ângulo programado; peça toca apenas ponta punção e abas da matriz V — ângulo controlado por curso (stroke), não por fundo de matriz. Flexível (um V-die faz vários ângulos), menor força, springback significativo. Bottoming: Punção força peça ao fundo do V — ângulo definido por geometria do V, springback reduzido, força maior. Coining: Força extrema (5–10× air bending) — material flui plasticamente no fundo do V, springback ≈ 0, precisão máxima, desgaste alto. Prensas Servo-elétricas: Controle preciso de força, velocidade, posição, perfil de curso → compensação de springback em tempo real, dobra adaptativa.
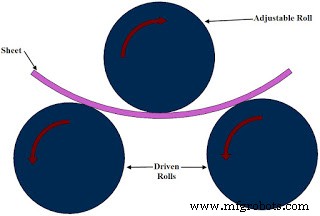
2. Dobra por Rolos (Roll Bending / Plate Rolling)
Três rolos (pirâmide: 2 inferiores fixos/acionados + 1 superior móvel; ou 4 rolos). Chapa passa entre rolos; rolo superior desce progressivamente → curvatura contínua. Forma cilindros, cones, curvaturas variáveis. Raio mínimo ~1,5–3× espessura (depende máquina). Pré-curvatura das pontas necessária.
3. Dobra em Máquina Quatro Deslizantes (Four-Slide / Multi-Slide Forming)
Quatro deslizantes (slides) ortogonais (3 móveis + 1 fixo) com ferramentas de dobra/corte/perfuração. Pequenas peças complexas (clipes, terminais, molas planas) em alta velocidade (100–300 ppm) a partir de fita/tira. Totalmente automático, alimentação de bobina.
4. Arredondamento / Beading
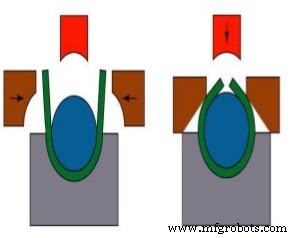
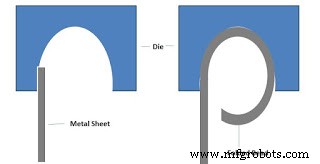
Borda da chapa dobrada para dentro de uma cavidade de matriz (bead). Aumenta momento de inércia (rigidez), elimina arestas cortantes. Tubos, dutos, painéis, latas.
5. Flangeamento (Flanging)
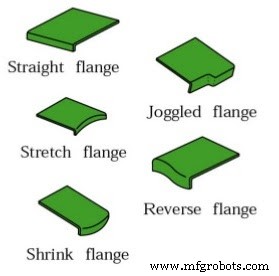
Dobra da borda da chapa perpendicular ao plano (flange reto) ou com geometria complexa (stretch flange — flange convexo, shrink flange — flange côncavo, joggled flange — duplo deslocamento). Requer tooling dedicado ou matrizes universais. Comum em carroceria, dutos, tanques.
6. Estampagem de Rebaixo / Dimpling
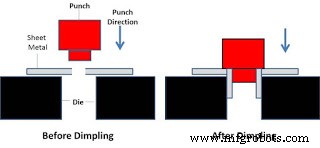
- Furo perfurado na chapa.
- Punção cônico/expandido força o furo a expandir-se em flange cônico (countersink) ou reto (extrusão de furo).
- Usado para rebites de cabeça chata, parafusos, passagem de fluido, rigidez local.
7. Hemming (Dobra de Borda / Rebate)
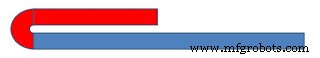
Borda da chapa dobrada 180° sobre si mesma (flat hem) ou com gap (rope hem / teardrop hem). Aumenta rigidez, elimina aresta cortante, melhora aparência, permite junção adesiva/vedação. Comum em portas, capôs, painéis automotivos (hemming robótico com rolo).
8. Perfilagem Contínua (Roll Forming)
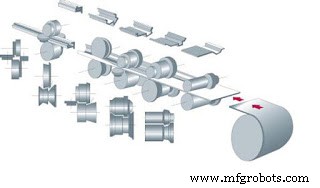
Série de estações de rolos (10–30+) que dobram progressivamente a tira/chapa no perfil final (calhas, perfis estruturais, purlins, guidões, trilhos). Contínuo, alta velocidade (30–100 m/min), alta produção, tooling dedicado por perfil. Corte no voo (flying cutoff) no final.
Considerações de Projeto e Qualidade
- Direção de dobra vs direção de laminação: Dobrar perpendicular à direção de laminação (transversal) → maior ductilidade, menor risco trinca. Paralelo → menor força, mas maior risco trinca (inclusões alongadas).
- Fator K (K-factor): Posição do eixo neutro (k = 0,3–0,5). Crítico para flat pattern CAD/CAM. Calibrado por testes ou simulação.
- Alívio de dobra (Bend Relief): Entalhe/corte no final da linha de dobra para evitar rasgo/ondulação na transição flange-parede.
- Tolerâncias: Ângulo ±0,5–1° (air bending), ±0,25° (bottoming/coining). Dimensão flange ±0,1–0,25 mm. Acúmulo de tolerâncias em múltiplas dobras.
- Materiais: Aços IF/DO (excelente), AHSS/DP/TRIP (springback alto, r/t mínimo alto), Inox (springback alto, galling), Al 5xxx/6xxx (bom), Al 2xxx/7xxx (recocer), Ti (springback extremo, r/t mínimo 3–5x, oxidação), Cu/Ligas (bom).
Processo de manufatura
- Dominando Dobra de Chapa Metálica com Prensa Dobradeira: Técnicas, Potência CNC e Insights da Indústria
- Conformação de Chapas Metálicas: Técnicas e Aplicações para Manufatura Moderna
- Dobramento de Chapas Metálicas de Precisão: Fabricação Custo-Efetiva e Confiável
- Guia de Referência do Raio Mínimo de Dobra para Chapa Metálica
- Dicas de Design Especializadas para Dobra de Chapa Metálica: Forma, Resistência e Precisão
- Perfuração de Chapas Metálicas: Vantagem Custo-Efetiva para a Manufatura Moderna
- Entendendo a Perfuração de Chapas Metálicas: Processo, Ferramentas e Aplicações
- Máquinas de Dobra de Chapa Explicadas: Tipos, Processos e Aplicações
- Dominando a Conformação de Chapas Metálicas: Técnicas e Aplicações
- Chapa Metálica Fina: Aplicações Versáteis do Aço Inoxidável