



Soldagem por Feixe de Elétrons (EBW): Princípios, Processo, Equipamentos, Aplicações, Vantagens e Desvantagens
Soldagem por Feixe de Elétrons (Electron Beam Welding – EBW)
A soldagem por feixe de elétrons é um processo de fusão de alta densidade de energia (10⁶–10⁹ W/cm²) que utiliza um feixe colimado de elétrons de alta velocidade (0,3–0,7 c) gerado por uma canhão de elétrons (electron gun) em alto vácuo (10⁻³–10⁻⁵ Pa). A energia cinética dos elétrons é convertida em calor ao impactar a peça, criando uma "keyhole" (furo de agulha) profunda e estreita (razão profundidade/largura 10:1 a 30:1) que avança com o feixe, resultando em soldas de penetração total em espessuras de 0,1 mm a 300+ mm em single pass, com ZTA mínima, distorção insignificante e pureza metalúrgica excepcional (vácuo). Usada em aeroespacial, nuclear, automotiva (transmissão, turbo), médica, eletrônica, defesa.
Princípio Físico
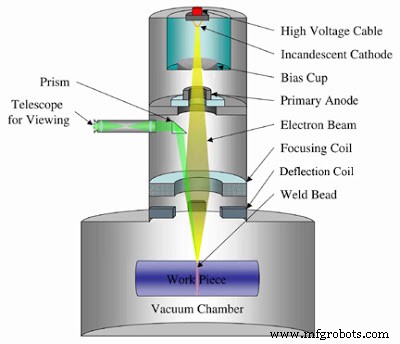
Elétrons emitidos por termoemissão de um cátodo de tungstênio (ou LaB₆, CeB₆) a ~2.500 °C são acelerados por diferença de potencial (5–30 kV baixa tensão / 60–150+ kV alta tensão) através de um ânodo. Lentes magnéticas (condensador + objetivo) focam o feixe em spot de 0,1–1,0 mm. Bobinas de deflexão magnética posicionam/oscilam o feixe. No impacto, energia cinética → calor (densidade de potência extrema). O metal vaporiza no keyhole; pressão de vapor equilibra tensão superficial/hidrostática; metal fundido flui ao redor e solidifica atrás. O vácuo elimina dispersão do feixe por gás e contaminação atmosférica (O₂, N₂, H₂).
Equipamentos Principais
Canhão de Elétrons (Electron Gun)
- Cátodo (Filamento): Tungstênio (puro, 2% tório, lantânio), aquecido por corrente (2.500 °C). Emissão termoiônica (Richardson-Dushman).
- Ânodo (Bias Cup): Acelera elétrons; define energia do feixe (kV).
- Lentes Magnéticas: Condensadora (colimação) + Objetiva (foco). Absorvem elétrons divergentes/baixa energia.
- Bobinas de Deflexão: Desviam feixe em X/Y (posicionamento, oscilação, rastreamento).
Câmara de Vácuo (Vacuum Chamber)
- Câmara de trabalho (work chamber) + câmara do canhão (gun chamber) separados por válvula de isolamento.
- Bombeamento: Bomba mecânica (roughing) + Turbomolecular / Difusão / Criogênica (high vacuum). Pressão: 10⁻³–10⁻⁵ Pa (alto vácuo) ou 0,1–10 Pa (baixo vácuo / "non-vacuum" EBW).
- Portas de carregamento (load locks) para troca rápida de peças.
- Janela de visualização (chumbo/vidro) + câmera/óptica para alinhamento/monitoramento.
Mesa CNC / Manipulador
Mesa X-Y-Z (gantry, braço horizontal, rotativo) de alta rigidez e precisão (±0,01 mm). Fixação (fixturing) rígida para suportar forças de repulsão do keyhole e contração térmica. Rastreamento de junta (laser, visão, tactil) para automação.
Fonte de Alimentação (Power Supply)
Alta tensão DC (5–150 kV) com regulação precisa (<0,1%), baixa ondulação. Controle de corrente de emissão (bias), foco, deflexão, pulsação (pulsed EBW para chapas finas/controle keyhole).
Modalidades de Operação
- Alto Vácuo (Hard Vacuum EBW): P < 10⁻³ Pa. Qualidade máxima, penetração profunda (>100 mm), materiais reativos (Ti, Zr, Be, Ta). Câmara grande = caro, ciclo lento (bombeamento).
- Baixo Vácuo / Pressão Parcial (Partial Vacuum EBW): P = 0,1–10 Pa. Câmera menor, bombeamento rápido, custo menor. Penetração menor (~20–50 mm). Adequado para aço, Al, Cu, produção seriada.
- Não-Vácuo (Non-Vacuum / Atmospheric EBW): Canhão com janela de folha fina (Be, Ti, Si₃N₄) separa vácuo do canhão da atmosfera. Feixe curto (working distance 10–30 mm). Penetração rasa (<5 mm). Equipamento compacto, sem câmara. Nicho: soldagem de pequena precisão, eletrônica, médica.
Sequência de Trabalho
- Carregamento da peça na mesa CNC; fixação rígida (fixturing crítico).
- Fechamento da câmara; bombeamento até vácuo alvo.
- Alinhamento: feixe em baixa corrente → visualização (câmera/óptica) → teach points / seam tracking.
- Parâmetros: kV, mA (corrente feixe), velocidade, foco, deflexão, oscilação (padrão: circular, oito, linha).
- Partida: ramp up corrente → keyhole estabelecido → avanço coordenado.
- Monitoramento: corrente de emissão, tensão, posição feixe, sinal de raios-X (backscatter), som/vibração.
- Finalização: ramp down → keyhole colapsa suavemente → pós-resfriamento sob vácuo.
- Ventilação da câmara; remoção da peça.
Aplicações
- Aeroespacial: Pás de turbina (Inconel, René, Mar-M), discos, carcaças, estruturas Ti (tanques, longarinas), bimetálicos Ti/Al.
- Automotiva (Powertrain): Engrenagens (carburizadas) soldadas a eixos, árvores de transmissão, carcaças de turbo (Inconel), válvulas, eixos de comando. Alta produtividade, baixa distorção = menos usinagem posterior.
- Nuclear: Vasos de pressão, tubulações, componentes de reator (aço inox, Inconel, Zr) — pureza metalúrgica, rastreabilidade.
- Médica: Implantes (Ti, CoCr), instrumentos, marcapassos (vedação hermética).
- Eletrônica/Semicondutores: Vedação de pacotes (Kovar, Cu/Mo/Cu), conectores, dissipadores.
- Defesa: Mísseis, blindagem, componentes de orientação.
Vantagens
- Densidade de energia extrema → keyhole profundo/estreito → single pass grossas, ZTA mínima, distorção mínima.
- Vácuo → pureza metalúrgica máxima (sem O₂, N₂, H₂); ideal para reativos (Ti, Zr, Be, Ta, Nb, Mo, W).
- Controle preciso: potência, foco, posição, tempo — digital, repetível, rastreável.
- Une dissimilars com diferentes Tm, condutividade, expansão (Cu/W, Ti/Al, Inconel/aço).
- Alta velocidade (até 10–20 m/min em chapas finas).
- Sem consumíveis (arame, gás, fluxo, eletrodo) — custo operacional baixo.
- Baixos defeitos: porosidade, trincas, inclusões virtualmente eliminados.
Desvantagens
- Custo de capital altíssimo (US$ 1–5M+): canhão, lentes, câmara vácuo, bombas, alta tensão, CNC, blindagem raios-X.
- Tamanho da peça limitado pela câmara de vácuo (exceto non-vacuum).
- Ciclo longo: bombeamento (minutos) + alinhamento + solda + ventilação. Não adequado para alta volume de peças pequenas (exceto multi-cavidade / batch).
- Não portátil / não in-situ (exceto non-vacuum limitado).
- Radiação X intensa (bremsstrahlung) — blindagem pesada (chumbo, aço), intertravamentos, monitoramento radiológico.
- Requer operadores/engineers altamente especializados (física do feixe, vácuo, metalurgia, CNC).
- Manutenção complexa: filamento, lentes, vácuo, alta tensão, refrigeração.
- Preparação de junta crítica: gap zero, alinhamento preciso, limpeza extrema (vácuo).
Normas: AWS D17.1 (Aero EBW), AMS 2680/2681 (Procedimento/Qualificação), ASTM E1648 (Inspeção), ISO 15610 (Qualificação EBW), ASME Sec. IX (QW-190 a QW-199).
Processo de manufatura
- Usinagem a Jato de Água e Jato de Água Abrasivo: Princípios, Equipamentos e Aplicações
- Usinagem a Feixe de Elétrons (EBM): Princípio, Equipamentos, Aplicações e Análise
- Usinagem a Laser (LBM): Princípios, Equipamentos, Aplicações, Vantagens e Limitações
- Usinagem a Jato Abrasivo (AJM): Princípio, Equipamentos, Aplicações e Análise
- Usinagem Ultrassônica (USM): Princípio, Equipamentos, Aplicações e Avaliação
- Soldagem Ultrassônica: Princípio, Equipamentos, Aplicações e Análise Crítica
- Usinagem Eletroquímica (ECM): Princípio de Faraday, Equipamentos, Aplicações e Limitações
- Soldagem Eletroescória (Electroslag Welding): Princípios, Processo, Aplicações, Vantagens e Desvantagens
- Soldagem a Arco Plasma (PAW): Princípios, Tipos, Equipamentos, Aplicações, Vantagens e Desvantagens
- Soldagem MIG Explicada: Funcionamento, Vantagens e Desvantagens