



Dominando Defeitos de Fundição: Quando Retornar ou Retrabalhar uma Peça Fundida
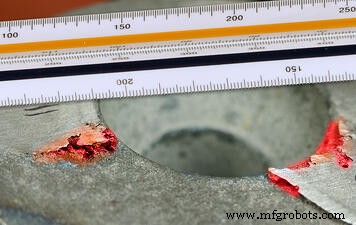
A fundição de metal é uma indústria de fabricação moderna, e produtos fundidos são utilizados em 90% dos bens duráveis, de postes de luz a ônibus espaciais. Ainda assim, nenhuma fundição é perfeita. Mesmo com inovações recentes em simulação e tecnologia de processo, quase todo produto fundido conterá algum nível de defeito. Uma compreensão clara dos defeitos de fundição é vital para qualquer cliente de fundição, pois ajuda a guiar expectativas realistas ao trabalhar com uma instalação de fundição.
Embora instalações de fundição experientes sejam habilidosas em encontrar um equilíbrio entre custo e qualidade, compradores devem estar intimamente envolvidos na determinação de níveis admissíveis de defeitos em produtos entregues.
Defeitos Comuns de Fundição
Alguns dos tipos mais comuns de defeitos de fundição são porosidade e inclusões. A porosidade pode ser causada por gás na liga, caso em que os defeitos resultantes são tipicamente pequenos, defeitos negativos de forma elíptica. A porosidade também pode resultar de retração, que ocorre quando material de alimentação insuficiente está disponível em certas áreas. Em alguns casos, a porosidade pode até ser causada por inclusões ou óxidos que fazem seu caminho dentro do molde.
 Na fundição em areia e fundição de investimento, é relativamente comum ver inclusões de pedaços do molde que se soltam durante o vazamento, ou que são queimados no lado de uma fundição. Na fundição de investimento, inclusões de casca aparecem como pequenos pedaços de cerâmica presos na peça solidificada. Fundições em molde de casca às vezes exibem queima, onde areia do molde se liga com a liga para que não possa ser removida durante a desmoldagem. Inclusões são frequentemente reparadas por fundições antes do envio ao cliente, e em muitos casos níveis baixos de inclusões são admissíveis em um produto final.
Defeitos que são mais frequentemente retornáveis incluem trincas a quente, laminação a frio, dobramento, enchimento incompleto e vazamento. Trincas a quente são rachaduras que se formam em uma fundição devido a pontos superaquecidos no molde. Laminação a frio pode ocorrer se temperatura de vazamento ou taxa de vazamento não são otimizadas, e aparece como uma divisão na fundição onde um lado esfriou demais antes de encontrar o outro lado. Dobramento pode ocorrer em praticamente qualquer processo de fundição, mas é mais comum com moldes reutilizáveis, como em moldagem permanente. Enchimento incompleto ocorre quando metal fundido falha em preencher a cavidade do molde. Isso pode resultar de um molde inclinado, vazamento insuficiente ou temperatura de vazamento imprópria. Particularmente em fundição em areia, vazamento também pode ser um defeito comum. Vazamento ocorre quando metal vaza do molde, seja devido a um molde danificado ou vedação inadequada entre o cope e o drag.
Prevenindo ou Reparando Defeitos de Fundição
Se defeitos resultam em retornos ou sucata interna, instalações de fundição ajustarão fluxos de trabalho para reduzir ou eliminar sua incidência. Processos de fusão e medidas de desgasificação podem ser ajustados para reduzir porosidade de gás. Porosidade de retração pode ser prevenida projetando cantos com raios maiores, ou otimizando temperaturas de molde e vazamento. Inclusões podem ser reduzidas removendo escória mais completamente durante a fusão, ou revestindo moldes para que permaneçam intactos até a desmoldagem. Enchimentos incompletos são frequentemente causados por erros no processo de vazamento, e podem ser corrigidos através de instrução.
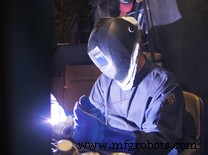
Dependendo do tipo, severidade e frequência de defeitos de fundição, instalações de fundição podem optar por corrigir os defeitos através de pós-processamento como esmerilhamento e soldagem. Defeitos positivos podem ser esmerilhados para formar uma superfície lisa. Porosidade de gás ou retração — e até enchimentos incompletos em alguns casos — podem ser reparados através de soldagem. A soldagem (foto acima) é capaz de restaurar a peça às mesmas especificações que seriam possíveis sem o defeito. Especialmente após tratamento térmico, materiais soldados têm propriedades físicas quase idênticas a peças totalmente fundidas.
Quando uma Fundição é Retornável
Determinar quando uma peça é retornável é um aspecto importante do processo de desenvolvimento de produto. Clientes e instalações de fundição precisam concordar antecipadamente sobre níveis aceitáveis de defeitos. Por exemplo, qualquer porcentagem de porosidade maior que o nível acordado será retornável, mas qualquer coisa menor passará.
Características específicas de uma peça às vezes têm requisitos diferentes. Por exemplo, porosidade de gás é frequentemente invisível até que a superfície seja usinada, revelando defeitos negativos dentro da fundição. O design do cliente pode requerer níveis muito baixos de porosidade na área específica que será usinada, a fim de garantir uma superfície lisa após usinagem.
Outros defeitos podem parecer retornáveis, mas após inspeção mais detalhada não são. Pequenas inclusões ou retração podem produzir manchas estéticas que o controle de qualidade dos clientes sinalizará durante inspeção. No entanto, beneficia tanto o cliente quanto a fundição chegar a um acordo que acomode certo nível de variabilidade em superfícies não críticas. O custo para eliminar completamente defeitos estéticos pode ser muito alto para a peça ser lucrativa, seja para a fundição ou para o cliente final.
Vários grupos da indústria oferecem diretrizes padrão e sistemas de classificação para ajudar a determinar níveis admissíveis de defeitos, incluindo ASTM, ASME e SAE. Estes padrões fornecem escalas para medir a incidência de defeitos, mas cada peça tem requisitos diferentes. Processos de fabricação podem ser melhorados e ajustados para trazer peças para cima na escala, mas qualidade mais alta quase sempre significa custo mais alto.
Para garantir um resultado satisfatório para ambas as partes, instalações de fundição e clientes devem trabalhar juntos para determinar um equilíbrio entre qualidade de fundição, nível de defeitos e custo geral.
Saiba mais sobre projetar e produzir produtos fundidos com o Eagle Group: baixe nosso Guia de Referência Rápida com tolerâncias, capacidades e recomendações de design:
Processo de manufatura
- Defeitos Comuns em Fundição Metalúrgica: Causas e Prevenção
- Defeitos de Fundição: Tipos, Causas e Remédios Comprovados
- Quando Escolher Fundição a Vácuo em vez de Injeção de Plástico: Guia Prático
- Materiais para Fundição sob Pressão (Die Casting): Escolhendo o Metal Certo para Sua Produção
- Fundição sob Pressão Explicada: Precisão, Eficiência e Benefícios de Produção
- Como Escolher a Empresa Certa de Fundição de Precisão: 6 Fatores Essenciais
- Usinagem Personalizada Explicada: Quando e Por Que Você Precisa Dela
- Dominando a Formação de Casca na Fundição de Precisão: Guia para Precisão e Qualidade
- Escolhendo Fundição em Areia Resinada: Quando e Por Que é o Processo Certo
- Fundição Centrífuga: Processo, Aplicações, Vantagens e Limitações