



Dominando a Formação de Cavacos: Estratégias para Controlar e Otimizar Processos de Corte
Com o advento da automação avançada de fábrica e Indústria 4.0, os sistemas de manufatura autônomos estão ganhando importância. A disposição adequada de cavacos é um habilitador essencial de usinagem verdadeiramente autônoma. Continue lendo para descobrir fatores que afetam a formação de cavacos e técnicas para seu controle.
Nas últimas décadas, as máquinas-ferramenta continuaram melhorando continuamente, e os sistemas de usinagem autônoma se estabeleceram como componentes insubstituíveis da automação de fábrica. Os problemas do processo de usinagem, como a disposição de cavacos, estão no caminho de sistemas de usinagem autônoma eficientes. Portanto, o controle eficaz de cavacos é uma característica crucial de todos os sistemas de usinagem modernos.
As características dos cavacos formados dependem do tipo de material de usinagem, dúctil ou frágil. Por outro lado, os parâmetros do processo de usinagem também desempenham um papel importante na formação de cavacos, a saber: taxa de avanço, ângulo de rake, velocidade de corte, profundidade de corte e forças de atrito (uso de lubrificantes e refrigerantes).
Operadores de máquinas geralmente ajustam os parâmetros do processo para obter peças de alta qualidade e operação eficiente da máquina, confiando nos quebra-cavacos para ajudar na disposição dos cavacos.
Formação de Cavacos
Durante a usinagem, à medida que a ferramenta avança na peça, o metal à sua frente comprime. Quando a compressão excede o limite de compressão, o metal se separa da peça e flui plasticamente na forma de um cavaco (deformação por cisalhamento).
O fluxo de metal ocorre no plano de cisalhamento devido ao cisalhamento primário. O plano de cisalhamento se estende em um ângulo para cima a partir da superfície não cortada à frente da ferramenta. O valor do ângulo de cisalhamento depende do tipo de material e das condições de corte (ângulo da ferramenta, velocidade de corte, etc.). Quando o ângulo de cisalhamento é pequeno, o caminho de cisalhamento será longo, os cavacos serão grossos e a força de corte será alta, e vice-versa.
À medida que o cavaco desliza pela face da ponta da ferramenta, ocorre o cisalhamento secundário devido ao atrito. O atrito aumenta a temperatura do processo de usinagem, fazendo com que os cavacos aqueçam excessivamente.
Tipos de Cavacos
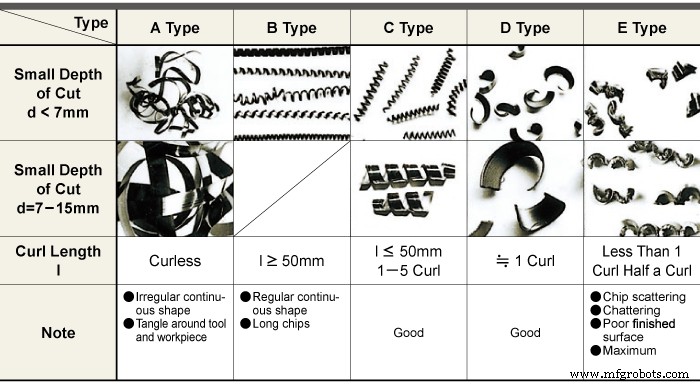
Os tipos de cavacos formados durante a usinagem de metais são:
- Cavacos segmentados
- Cavacos contínuos
- Cavacos contínuos com aresta de acumulação (BUE)
Cavacos Segmentados (Descontínuos)
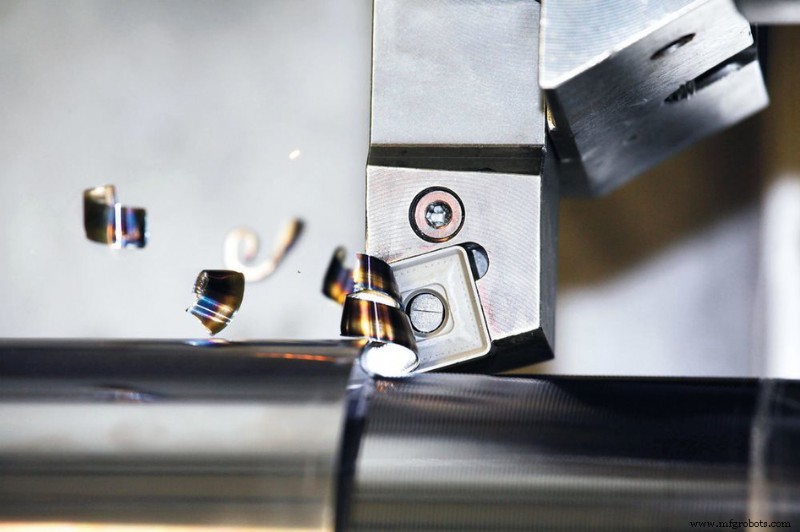
Cavacos segmentados geralmente ocorrem ao usinar metais frágeis como latão, bronze ou ferro fundido. Em geral, os cavacos segmentados são resultado das seguintes condições de usinagem:
- Baixa taxa de avanço;
- Baixo ângulo de rake;
- Alta velocidade de corte;
- Alto atrito ferramenta-cavaco;
- Profundidade de corte significativa.
Os cavacos segmentados proporcionam acabamento superficial limpo em metais frágeis, fácil disposição de cavacos, maior vida útil da ferramenta e consumo de energia reduzido. No caso de metais dúcteis, os cavacos segmentados geralmente resultam em mau acabamento superficial e menor vida útil da ferramenta.
Cavacos Contínuos
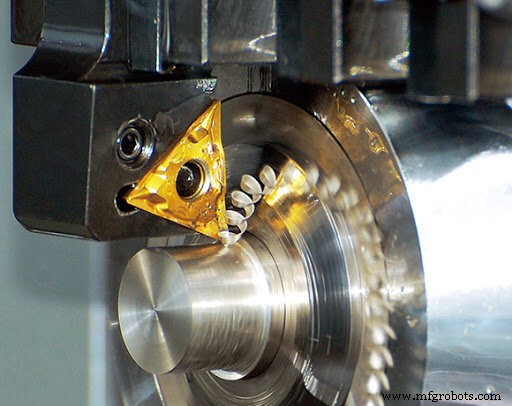
Cavacos contínuos geralmente ocorrem durante a usinagem de metais maleáveis como aço, cobre ou alumínio em altas velocidades de corte. Durante a usinagem, a temperatura entre a ponta da ferramenta e a peça dúctil fica alta. Cada camada do metal removido é soldada à camada anterior, formando um fluxo de cavaco longo e contínuo. Em geral, os cavacos contínuos ocorrem sob as seguintes condições de usinagem:
- Pequena profundidade de corte;
- Grande ângulo de rake;
- Alta velocidade de corte;
- Baixo atrito ferramenta-cavaco (uso de lubrificantes ou refrigerantes);
- Aresta de corte afiada.
Os cavacos contínuos proporcionam acabamento superficial limpo, maior vida útil da ferramenta e consumo de energia reduzido. Por outro lado, a disposição deste tipo de cavacos é desafiadora. É necessário usar quebra-cavacos para melhorar as condições de disposição.
Cavacos Contínuos com Aresta de Acumulação (BUE)
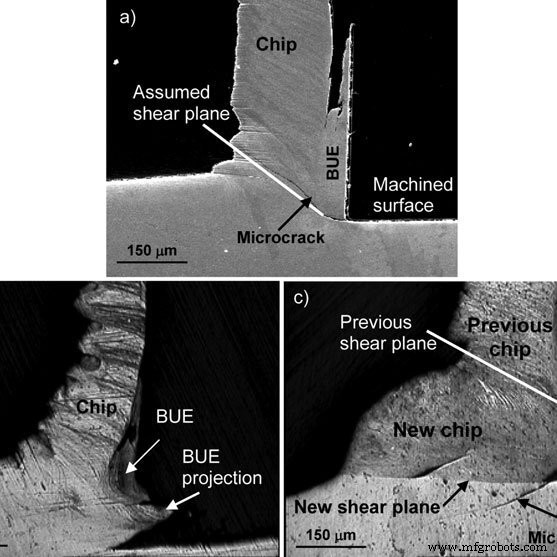
A formação de cavacos contínuos com BUE é causada por alto atrito entre a ferramenta e o cavaco durante a usinagem de metais dúcteis. Sob estas condições, algumas partículas de cavaco tendem a se ligar à ponta da ferramenta. À medida que o material ligado forma a nova aresta de corte, ele continua a se acumular até se soltar da ponta da ferramenta. Durante a soltura, o material acumulado liga-se tanto ao cavaco quanto à superfície da peça, resultando em mau acabamento superficial. Um nome diferente para a formação de BUE é "soldagem de cavaco". Em geral, cavacos contínuos com BUE ocorrem sob as seguintes condições:
- Baixo ângulo de rake;
- Baixa velocidade de corte;
- Altas forças de atrito;
- Alto avanço.
Como cavacos contínuos com BUE afetam negativamente a vida útil da ferramenta, aumentam o consumo de energia e causam mau acabamento superficial, sua prevenção é crucial. Medidas como redução de atrito através do uso de lubrificantes, prevenção de contato metal-metal através de revestimentos de ferramentas e redução de temperatura através do uso de refrigerantes têm efeito positivo na prevenção da soldagem de cavacos.
Controle de Cavacos
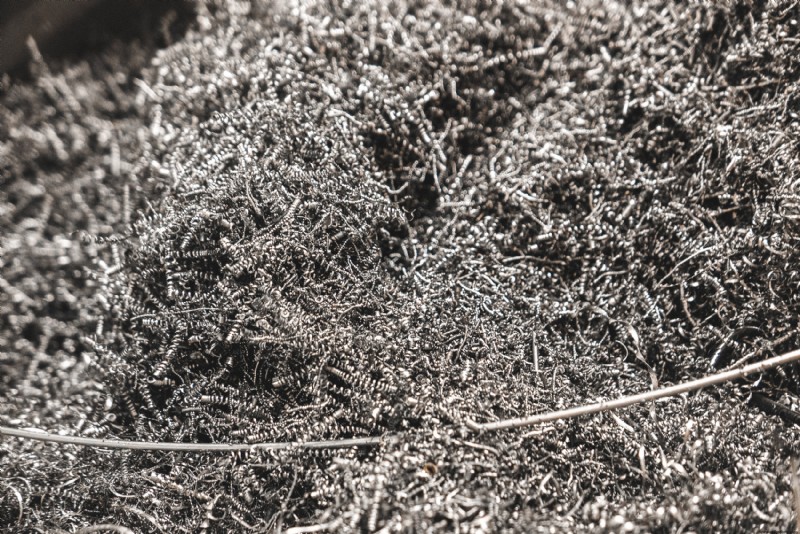
A usinagem de metais maleáveis como aço em alta velocidade de corte e grandes ângulos de rake leva à formação de cavacos longos e fibrosos. Esses cavacos com arestas afiadas, quentes e contínuos que saem em alta velocidade podem colocar em risco a segurança dos operadores de máquina, danificar o produto ao se emaranharem com a ferramenta e tornar sua disposição complicada. É imperativo quebrar os cavacos em geometria gerenciável.
Cavacos podem se quebrar ou por auto-quebra ou por quebra forçada. Ao usinar materiais dúcteis, devido à diferença de temperatura e velocidade de fluxo, os cavacos tendem a se curvar. Os cavacos curvados podem se auto-quebrar de três maneiras diferentes:
- Por fratura natural devido à tensão induzida pelo resfriamento;
- Ao atingir a peça;
- Ao atingir a ferramenta.
O método mais comum para quebra forçada é o uso de um quebra-cavacos.
Quebra-Cavacos
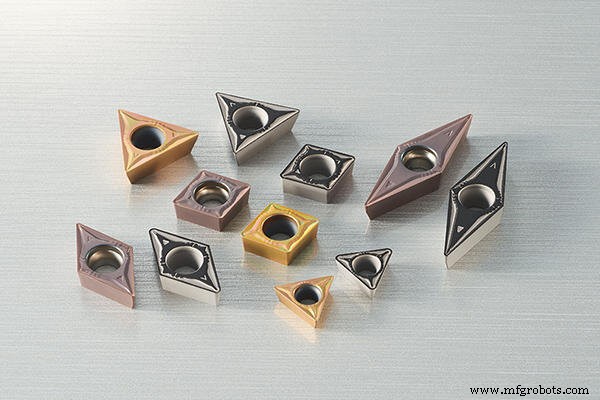
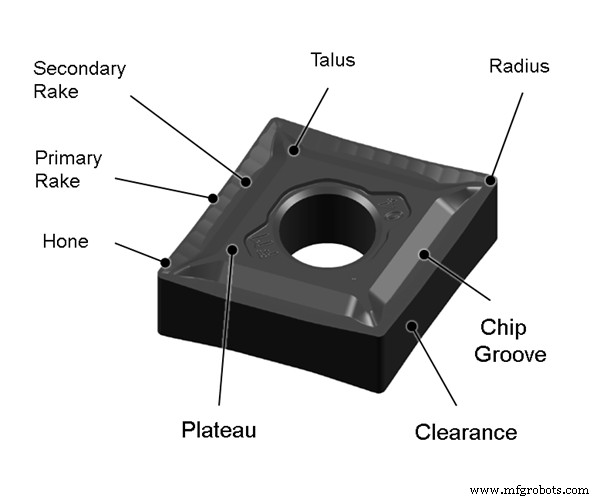
A função mais básica dos quebra-cavacos é forçar os cavacos a se curvarem mais firmemente do que naturalmente fariam. A curvatura forçada faz com que o cavaco se quebre ao atingir a peça ou a ferramenta. Quebra-cavacos melhoram a eficiência da usinagem melhorando o controle de cavacos e reduzindo as forças de corte.
A maioria dos quebra-cavacos modernos vem na forma de sulcos ou obstruções na ferramenta de corte. O design dos quebra-cavacos gira em torno de encontrar a melhor geometria para um cenário de usinagem dado, que criará tensão no cavaco e fará com que ele se quebre facilmente.
Quebra-cavacos do tipo sulco incorporam um pequeno sulco atrás da aresta de corte principal. A geometria da curva determina o raio de curvatura do cavaco.
Quebra-cavacos do tipo obstrução apresentam geometria distinta que se assemelha a um degrau. A obstrução pode ser integral ou anexada à ferramenta de corte. No caso do tipo "anexado", é possível ajustá-los para várias condições de usinagem.
Conclusão
O processo de usinagem é uma sutil interação de física, ciência dos materiais e mecatrônica. Durante a usinagem, a remoção de material é resultado de forças de interação entre a peça e a ferramenta de usinagem. A natureza dessas forças de interação define a cor e o tamanho dos cavacos. Os cavacos são dados valiosos de pesquisa e diagnóstico para engenheiros de corte. No entanto, quando não manuseados adequadamente, os cavacos tendem a diminuir a produtividade das máquinas.
Três tipos distintos de cavacos podem ocorrer durante a usinagem: segmentados, contínuos e contínuos com BUE. A formação de cavacos depende da seleção do material e dos parâmetros do processo de usinagem.
A disposição de cavacos é um fator vital a considerar ao melhorar a eficiência geral da usinagem e planejar a operação autônoma das máquinas. Mesmo que cavacos segmentados e contínuos sejam auto-quebráveis sob certas condições de usinagem, é uma regra prática usar quebra-cavacos em configurações de usinagem.
A quebra dos cavacos em comprimentos adequados por um quebra-cavacos previne o emaranhamento do cavaco com a ferramenta, diminui a vibração e previne danos à ferramenta. O quebra-cavacos também reduz a resistência de corte, o que por sua vez previne lascamento e fratura da aresta de corte.
Ao usar um quebra-cavacos, é necessário escolher o certo para o trabalho. Para operações de torneamento como acabamento, médio e desbaste, temos que escolher quebra-cavacos corretos para cada um. É essencial usar um quebra-cavacos adequado com base na profundidade de corte desejada, taxa de avanço, velocidade do fuso e acabamento superficial desejado.
Processo de manufatura
- A História e a Ciência das Batatas Fritas: De George Crum à Produção Moderna
- Dominando Evacuação de Cavacos na Usinagem: Aumente Velocidade, Qualidade e Vida da Ferramenta
- Fresagem CNC sem Fluido de Corte por Inundação: Estratégias Eficazes de Gestão de Cavacos
- Maximize a Eficiência da Usinagem CNC: Estratégias Comprovadas para Produção Superior
- Usinagem CNC de Precisão na Eletrônica: De Componentes de PCB a Dispositivos de Alta Tecnologia
- Escolhendo o Serviço Ideal de Usinagem CNC: Guia Prático
- Centros de Usinagem CNC: Evolução, Impacto e Insights de Desenvolvimento
- Como Máquinas de Venda de Batatas Fritas Entregam Batatas Quentes e Frescas sob Demanda
- Transportadores de Cavacos: Soluções Essenciais para Gestão Eficiente de Resíduos de Usinagem
- Controle Velocidade de Motor Hidráulico com PWM e Controle Remoto