



Estratégias Comprovadas para Minimizar Deformação de Alumínio: Tecnologia e Operação
O alumínio é o material metálico mais amplamente usado e utilizado em metais não ferrosos, e sua faixa de aplicação ainda está se expandindo. Existem muitos tipos de produtos de alumínio produzidos com materiais de alumínio. Segundo estatísticas, existem mais de 700.000 tipos de produtos de alumínio. Da indústria de construção e decoração à indústria de transporte, aeroespacial e outras indústrias têm diferentes necessidades. Hoje, apresentaremos como evitar a deformação de produtos de alumínio.
As vantagens e características do alumínio são as seguintes:
- Baixa densidade. A densidade do alumínio é cerca de 2,7 g/cm³. Sua densidade é apenas 1/3 da do ferro ou cobre.
- Alta plasticidade. O alumínio tem boa ductilidade e pode ser feito em vários artigos por prensagem, estiramento e outros meios de processamento por pressão.
- Resistência à corrosão. O alumínio é um metal com forte eletricidade negativa. Sob condições naturais ou oxidação anódica, um filme de óxido protetor será formado na superfície, que tem resistência à corrosão muito melhor que o aço.
- Fácil de fortalecer. A resistência do alumínio puro não é alta, mas pode ser melhorada por anodização.
- Fácil tratamento de superfície. O tratamento de superfície pode melhorar ou alterar ainda mais as propriedades de superfície do alumínio. O processo de anodização de alumínio é bastante maduro e estável, e tem sido amplamente utilizado no processamento de produtos de alumínio.
- Boa condutividade e fácil recuperação.
Medidas tecnológicas para reduzir deformação de usinagem
1. Reduzir a tensão interna do blank
Envelhecimento natural ou artificial e tratamento de vibração podem eliminar parcialmente a tensão interna do blank. Pré-processamento também é um processo eficaz. Quanto ao blank com cabeça gorda e orelhas grandes, a deformação após o processamento também é grande devido à grande margem. Se as partes excedentes do blank forem processadas antecipadamente e o excedente de cada parte for reduzido, não apenas a deformação de processamento do processo subsequente pode ser reduzida, mas também a tensão interna pode ser liberada após ser processada antecipadamente e colocada por um período de tempo.
2. Melhorar a capacidade de corte da ferramenta
O material e parâmetros geométricos da ferramenta têm um impacto importante na força de corte e calor de corte. A seleção correta da ferramenta é muito importante para reduzir a deformação de usinagem da peça.
(1) Selecionar razoavelmente os parâmetros geométricos da ferramenta.
① Ângulo de ataque: sob a condição de manter a resistência da aresta de corte, o ângulo de ataque pode ser apropriadamente selecionado para ser maior. Por um lado, pode afiar uma aresta afiada, e por outro lado, pode reduzir a deformação de corte, tornar a remoção de cavacos suave, e então reduzir a força de corte e temperatura de corte. Nunca use ferramentas de ângulo de ataque negativo.
② Ângulo de folga: o tamanho do ângulo de folga tem impacto direto no desgaste da face de folga e qualidade da superfície usinada. A espessura de corte é uma condição importante para selecionar o ângulo de folga. Durante fresamento bruto, devido à grande taxa de avanço, carga de corte pesada e grande geração de calor, é necessário que a condição de dissipação de calor da ferramenta seja boa. Portanto, o ângulo de folga deve ser menor. No fresamento de acabamento, a aresta deve ser afiada para reduzir o atrito entre a face de folga e a superfície usinada e reduzir a deformação elástica. Portanto, o ângulo de folga deve ser maior.
③ Ângulo de hélice: para tornar o fresamento suave e reduzir a força de fresamento, o ângulo de hélice deve ser selecionado o maior possível.
④ Ângulo de deflexão principal: reduzir adequadamente o ângulo de deflexão principal pode melhorar as condições de dissipação de calor e reduzir a temperatura média da área de processamento.
(2) Melhorar a estrutura da ferramenta.
① Reduzir o número de dentes da fresa e aumentar o espaço de cavacos. Devido à grande plasticidade das peças de alumínio e grande deformação de corte durante a usinagem, um grande espaço de armazenamento de cavacos é necessário, então o raio do fundo do sulco de cavacos deve ser grande e o número de dentes da fresa deve ser pequeno.
② Afiar os dentes da ferramenta com acabamento. O valor de rugosidade da aresta de corte do dente da ferramenta deve ser menor que RA = 0,4 µm. Antes de usar uma nova faca, lixe suavemente a frente e verso dos dentes da faca com uma pedra de óleo fina para eliminar rebarbas e serrilhas leves deixadas ao afiar os dentes da faca. Dessa forma, não apenas o calor de corte mas também a deformação de corte podem ser reduzidos.
③ Controlar rigorosamente o padrão de desgaste da ferramenta. Após o desgaste da ferramenta, a rugosidade da superfície da peça aumenta, a temperatura de corte aumenta, e a deformação da peça aumenta. Portanto, além de selecionar materiais de ferramenta com boa resistência ao desgaste, o padrão de desgaste da ferramenta não deve ser maior que 0,2 mm, caso contrário é fácil gerar acúmulo de cavacos. Durante o corte, a temperatura da peça não deve exceder 100 °C para prevenir deformação.
3. Melhorar o método de fixação das peças
Para peças de alumínio de parede fina com pouca rigidez, os seguintes métodos de fixação podem ser adotados para reduzir deformação:
① Para peças de bucha de parede fina, se o mandril autocentrante de três garras ou mandril de mola for usado para fixá-las na direção radial, a peça será deformada uma vez que seja solta após o processamento. Neste momento, o método de prensagem de face axial com melhor rigidez deve ser usado. Posicionar com o furo interno da peça, fazer um fuso roscado auto-fabricado, e colocá-lo no furo interno da peça. Usar uma tampa para prensar a face final e depois apertar a porca. A deformação de fixação pode ser evitada ao usinar o círculo externo, de modo a obter precisão de usinagem satisfatória.
② Ao processar peças de parede fina, é melhor selecionar ventosas de vácuo para obter força de fixação uniformemente distribuída, e então processá-las com pequena quantidade de corte para prevenir deformação da peça.
Alternativamente, o método de enchimento pode ser usado. Para aumentar a rigidez de processo de peças de parede fina, meios podem ser preenchidos nas peças para reduzir a deformação das peças durante fixação e corte. Por exemplo, o derretimento de ureia contendo 3% ~ 6% de nitrato de potássio é derramado na peça, e após o processamento, a peça é imersa em água ou álcool, e o enchimento pode ser dissolvido e derramado fora.
4. Organizar razoavelmente os procedimentos
No corte de alta velocidade, devido à grande margem de usinagem e corte intermitente, o processo de fresamento frequentemente produz vibração, que afeta a precisão de usinagem e rugosidade superficial. Portanto, o processo de usinagem CNC de alta velocidade pode geralmente ser dividido em: usinagem bruta, semi-acabamento, limpeza de canto, acabamento e outros processos. Para peças com requisitos de alta precisão, às vezes é necessário realizar semi-acabamento secundário e depois usinagem de acabamento. Após usinagem bruta, as peças podem ser resfriadas naturalmente para eliminar a tensão interna gerada pela usinagem bruta e reduzir a deformação. A margem deixada após usinagem bruta deve ser maior que a deformação, geralmente 1-2 mm. Durante acabamento, margem de usinagem uniforme deve ser mantida na superfície acabada das peças, geralmente 0,2-0,5 mm, de modo a manter a ferramenta em estado estável durante o processo de usinagem, reduzir muito a deformação de corte, obter boa qualidade de processamento superficial e garantir a precisão dos produtos.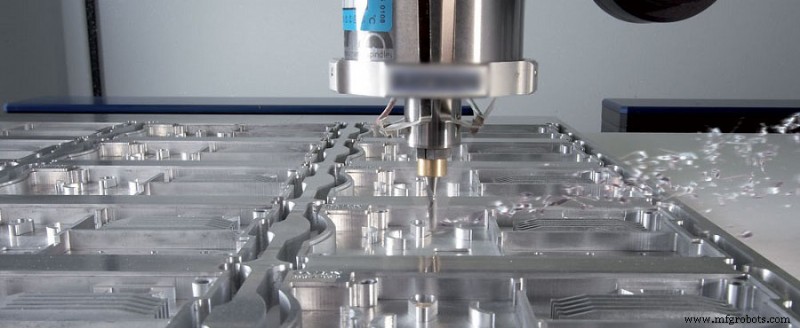
Habilidades operacionais para reduzir deformação de usinagem
Além das razões acima, o método de operação também é muito importante na operação real.
- Para peças com grande margem de usinagem, a fim de fornecer melhores condições de dissipação de calor e evitar concentração de calor durante a usinagem, usinagem simétrica deve ser adotada.
- Se houver múltiplas cavidades na peça de chapa, o método de processamento sequencial de uma cavidade por vez não deve ser adotado durante o processamento, o que é fácil de causar tensão desigual da peça e deformação. O processamento multicamadas é adotado, e cada camada é processada em todas as cavidades ao mesmo tempo tanto quanto possível, e então a próxima camada é processada, para que as peças sejam uniformemente tensionadas e a deformação seja reduzida.
- Força de corte e calor de corte podem ser reduzidos alterando parâmetros de corte. Entre os três elementos dos parâmetros de corte, o recuo traseiro tem grande influência na força de corte. Se a margem de usinagem for muito grande e a força de corte da ferramenta for muito grande, não apenas deformará as peças, mas também afetará a rigidez do fuso da máquina-ferramenta e reduzirá a durabilidade da ferramenta. Se você reduzir a quantidade de recuo traseiro, a eficiência de produção será muito reduzida. No entanto, o fresamento de alta velocidade pode superar este problema na usinagem CNC. Enquanto reduz o recuo traseiro, desde que o avanço seja correspondentemente aumentado e a velocidade de rotação da máquina-ferramenta seja aumentada, a força de corte pode ser reduzida e a eficiência de usinagem pode ser garantida.
- Preste atenção à ordem de corte. Usinagem bruta enfatiza a melhoria da eficiência de usinagem e a busca de taxa de corte por unidade de tempo. Geralmente, fresamento reverso pode ser usado. Ou seja, o material excedente na superfície do blank é cortado na velocidade mais rápida e no menor tempo para basicamente formar o perfil geométrico necessário para acabamento. Enquanto o acabamento enfatiza alta precisão e alta qualidade, é apropriado adotar fresamento direto. Porque a espessura de corte dos dentes da fresa diminui gradualmente do máximo para zero durante o fresamento direto, o grau de endurecimento por trabalho é grandemente reduzido e o grau de deformação das peças é reduzido.
- É difícil evitar a deformação de peças de parede fina devido à fixação durante a usinagem, mesmo no acabamento. Para reduzir a deformação da peça ao mínimo, antes que a usinagem de acabamento atinja o tamanho final, solte a parte de prensagem para fazer a peça retornar livremente ao estado original, e então pressione levemente, sujeito à peça ser fixada (completamente à mão), de modo a obter o efeito de processamento ideal. Em resumo, o ponto de ação da força de fixação deve estar na superfície de apoio. A força de fixação deve atuar na direção com boa rigidez da peça. Na premissa de garantir que a peça não esteja solta, menor a força de fixação, melhor.
- Ao processar peças com cavidades, tente não deixar a fresa mergulhar diretamente nas peças como uma broca ao processar as cavidades, resultando em espaço de cavacos insuficiente para a fresa, descarga de cavacos não suave, superaquecimento, expansão das peças, quebra da ferramenta e outros fenômenos adversos. Primeiro faça o furo da fresa com uma broca do mesmo tamanho ou maior que a fresa, e então frese com uma fresa. Alternativamente, o programa de corte espiral pode ser produzido com software CAM.
Processo de manufatura
- Componentes de Braço Robótico de Alto Desempenho para Automação Eficiente de Pick & Place
- Como Escolher as Melhores Fresas para Roteador CNC: Dicas de Seleção e Precauções Operacionais
- Por Que o Corte a Jato de Água é a Escolha Superior para Peças de Borracha e Plástico
- Por que o Alumínio é o Material Preferido para Usinagem CNC: Benefícios, Usos e Alternativas
- Ferramentas e Estratégias de Usinagem Otimizadas para Peças de Veículos Elétricos
- Dominando o Corte e Desbaste de Alumínio: Supere os Desafios Comuns
- Fornecedor Premium de Cabeçotes de Cilindro e Peças Automotivas em Alumínio – Fabricação Personalizada
- Selecionando Ferramentas de Torneamento e Fluidos de Corte Ótimos para Ligas de Alumínio
- Dominando Velocidade de Corte, Profundidade e Avanço para Peças CNC Personalizadas
- Peças de Serra de Fita de Alta Performance para Corte Preciso de Metal