



Anodização Dura: Aumentando Resistência e Durabilidade de Peças de Alumínio
Ligas de alumínio são metais relativamente macios de várias ligas. Devido ao seu peso leve, ligas de alumínio são ideais para usinagem. Embora tenha as vantagens de peso leve e fácil processamento, é difícil usar para peças mecânicas que requerem alta resistência. É por isso que usamos revestimentos de anodização dura para fortalecer o metal de alumínio. Este processo melhora a dureza e a resistência à corrosão. E este efeito pode ser controlado adequadamente. Portanto, a aplicação de ligas de alumínio também pode ser estendida a uma variedade de diferentes peças mecânicas.
O Que É Acabamento De Anodização Dura?
Anodização de revestimento duro é um tratamento de superfície. Usamos ácidos orgânicos em células eletrolíticas para criar filmes de óxido de alumínio. O processo de anodização dura é caracterizado por uma dureza e melhor resistência ao desgaste do que filmes tratados por métodos convencionais. Geralmente, nenhum tratamento de selagem é realizado. Se resistência à corrosão for necessária, todo o processo de selagem pode ser usado, mas com resistência ao desgaste e corrosão reduzidas.
A Espessura Da Anodização Dura
Geralmente, a espessura do filme de anodização dura é requerida para ser cerca de 25um a 150um. A espessura máxima do filme de anodização dura é cerca de 50um a 80um. No entanto, algumas peças de máquina requerem uma espessura menor de 25um. Por exemplo, engrenagens helicoidais e estriadas. Peças que requerem bom isolamento ou resistência à abrasão beneficiam-se da espessura de filme de 50um. Espessuras de 125um ou maiores são ideais para aplicações especiais. Mas isso não significa que quanto mais espesso o filme de anodização dura, melhor. Mas quanto mais espesso o filme anodizado, menor a microdureza da camada externa, e mais rugosa a superfície do filme.
A Diferença Entre Anodização Dura E Anodização Comum
1. Espessura e aparência
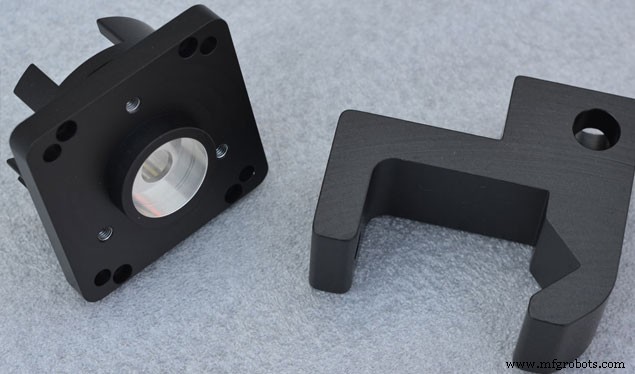
A diferença significativa entre anodização e anodização dura é a espessura. Alumínio anodizado duro é mais espesso que alumínio anodizado padrão, o que dá à camada externa de componentes de alumínio anodizado duro um ponto de resistência a arranhões mais alto. Também tem uma superfície mais uniforme que alumínio anodizado padrão.
2. Selagem
Esta etapa é importante para alumínio anodizado padrão. Geralmente, pequenos poros são formados em alumínio comum. Poros precisam ser reparados para melhores resultados. No entanto, alumínio anodizado duro não é necessário, que tem uma camada de óxido mais espessa que aumenta a resistência ao desgaste da peça.
3. Condição de criação
Em espessuras acima de 25 mícrons, revestimentos de anodização dura são entregues a temperaturas mais baixas e maiores densidades de corrente.
4. Eletrólitos
Anodização padrão deve ser possível em eletrólito de corrosão crômica ou corrosão de ácido sulfúrico, enquanto anodização dura principalmente usa arranjo de corrosão de ácido sulfúrico e corrosão de ácido sulfúrico com adição de agentes de ataque naturais, como agente de ataque oxálico, agente de ataque sulfâmico, etc.
5. Aplicação
Produtos de alumínio anodizado duro são adequados para aplicações e condições que requerem uma superfície intransigente e resistente ao desgaste, como hidráulica, cilindros, alguns utensílios de cozinha, frigideiras e exteriores estruturais. Em aplicações industriais ou comerciais, anodização dura é mais fácil de rastrear do que em suprimentos de compras. Alumínio anodizado com ácido sulfúrico padrão é adequado para as indústrias de engenharia, aeroespacial e automotiva.
Como o alumínio anodizado duro é não condutivo, áreas que precisam ser condutivas exigirão mascaramento seletivo. Anodização é integrada com a peça e pode ser usada em ambientes salinos/corrosivos. Anodização regular tem boa resistência ao desgaste, enquanto produtos de alumínio anodizado duro têm excelente resistência ao desgaste.
Métodos De Processamento De Revestimento De Anodização Dura
Existem muitos métodos de eletrólise de anodização dura. Por exemplo, ácido sulfúrico, ácido oxálico, glicol propileno e ácidos minerais. Classificamos fontes de energia como CC, CA ou CA/CC. Outras formas são superpostas, pulsadas e superpostas pulsadas. Abaixo estão os tipos amplamente usados de anodização dura.
- Anodização dura com ácido sulfúrico
- Anodização dura com ácido oxálico
- Anodização dura com ácido misto
Cinco Dicas Para Anodização Dura
Para obter um filme de anodização dura de boa qualidade, bem como para garantir o tamanho necessário da peça, as seguintes dicas são recomendadas.
1. Chanfro
Anodização Dura – Chanframento
Peças anodizadas duras não podem ter cantos agudos, rebarbas e outras características afiadas. Por um lado, o tempo normal de anodização é muito longo. O próprio processo de anodização é uma reação exotérmica. Cantos, por outro lado, são geralmente lugares onde a corrente é relativamente concentrada. Estes locais são os mais propensos a causar superaquecimento local da peça, fazendo a peça queimar. Portanto, as arestas e cantos de todas as peças de alumínio devem ser chanfrados. O raio do chanfro deve ser maior que 0,5mm.
2. Rugosidade da superfície
Após anodização dura, a rugosidade da superfície da peça muda. Para superfícies mais rugosas, ela parecerá mais lisa que a original após anodização dura. E para peças com superfícies mais lisas, geralmente piora após anodização dura. E a faixa de redução é de cerca de 1 a 2 graus.
3. Folga dimensional
Devido à grande espessura do filme de anodização dura, se as peças de alumínio forem processadas posteriormente ou precisarem ser montadas, uma certa folga de usinagem deve ser reservada com antecedência. E a posição de aperto também deve ser especificada.
Durante o processo de anodização dura, as dimensões da peça mudam. As variações de espessura concebíveis e tolerâncias dimensionais do filme anodizado devem ser consideradas antes da usinagem. As dimensões reais da peça antes da anodização devem então ser determinadas. Faça-as anodizadas duras dentro das tolerâncias especificadas.
4. Design do Dispositivo de Fixação
Peças anodizadas duras precisam suportar altas correntes durante o processo de oxidação. Então temos que ter cuidado para colocar as peças juntas. Caso contrário, mau contato pode causar choque elétrico, desgaste ou queimar as partes de contato das peças. Portanto, após as peças serem anodizadas duras, é necessário projetar e fabricar dispositivos especiais para peças com diferentes formas e requisitos específicos.
5. Proteção Parcial
Se houver áreas de anodização convencional e áreas de anodização dura na mesma peça, procedimentos específicos devem ser organizados de acordo com o acabamento superficial e precisão da peça. Anodização convencional geralmente é feita primeiro, seguida por anodização dura. Superfícies que não requerem anodização dura devem ser isoladas. O isolamento pode ser alcançado por pistola de pulverização ou pincel. Será revestido com aglutinante de nitrocelulose preparado ou aglutinante de peróxido de etileno. Em superfícies que não requerem anodização dura, a camada isolante deve ser aplicada fina e uniformemente. Cada camada deve ser seca a baixa temperatura por 30-60 minutos. E 2 a 4 camadas devem ser totalmente aplicadas.
Vantagens da Anodização Dura
- A dureza superficial pode atingir HV300kg/mm² ou mais.
- A espessura do filme de óxido anódico é maior que 20um.
- Tem alta resistência à corrosão e alto desgaste na atmosfera, e também é um filme isolante ideal. A anodização dura boas propriedades isolantes (tensão de ruptura até 2000V) e pode ser firmemente ligada ao metal base.
- Forte adesão. 50% do filme de anodização dura formado penetra no interior da liga de alumínio, e 50% adere à superfície da liga de alumínio.
- Não tóxico: o filme de óxido anódico e o processo eletroquímico usado para produzir o filme de óxido anódico são inofensivos ao corpo humano.
- É um bom substituto para cromagem dura tradicional. Comparado com o processo de cromagem dura, tem as vantagens de baixo custo, forte ligação do filme e tratamento conveniente de solução de galvanoplastia e líquido de lavagem residual... Em muitas indústrias, mais e mais requisitos para conveniência de processamento, leveza do produto e proteção ambiental são necessários. O produto adota liga de alumínio e anodização dura para substituir o aço inoxidável tradicional, pulverização e galvanoplastia.
Processo de manufatura
- Componentes de Braço Robótico de Alto Desempenho para Automação Eficiente de Pick & Place
- Indústria 4.0: Transformando o Monitoramento de Condição de Ativos para Eficiência Inigualável
- Aprimore Seus Gabinetes Personalizados: Dominando Técnicas de Anodização Tipo 2 e 3
- Por que o Alumínio é o Material Preferido para Usinagem CNC: Benefícios, Usos e Alternativas
- Centro de Torneamento CNC Tipo Gang Amada G07: Torneamento Duro e Acabamento Preciso para Pequena a Grande Produção
- Dominando a Anodização de Alumínio: Guia Completo para Iniciantes
- Máquinas CNC Explicadas: Tipos, Componentes e Principais Vantagens
- Alumínio na Usinagem CNC: Benefícios, Desvantagens e Ligas Explicadas
- Selecionando Ferramentas de Torneamento e Fluidos de Corte Ótimos para Ligas de Alumínio
- Galvanoplastia vs. Anodização: Diferenças-Chave para Tratamentos de Superfície Metálica