



Dominando a Precisão CNC: Estratégias Comprovadas para Eliminar Vibração e Tagarelo
Tagarelo (chatter) é um problema que todo operador de máquina CNC deve lidar de tempos em tempos. Vibração de usinagem é um problema comum na fabricação CNC. Fresamento, torneamento ou furação todos causarão este tormento nas peças. Afeta a qualidade e eficiência do processamento, causará diminuição do acabamento das peças, e danificará e encurtará significativamente a vida da fresa de topo. Como reduzir o tagarelo na usinagem CNC é o principal conteúdo que discutiremos a seguir.
O Que é Tagarelo de Usinagem?
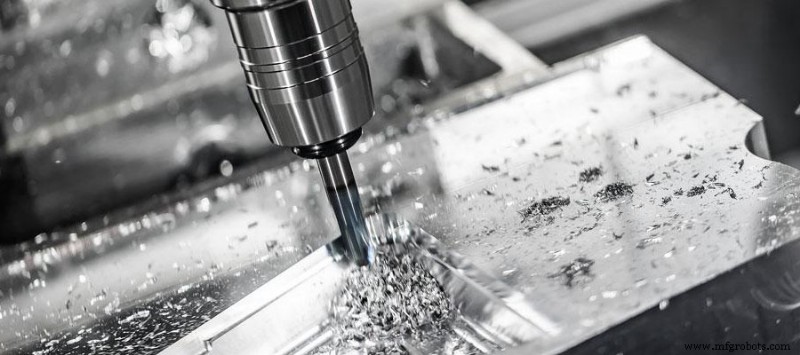 Vibração de usinagem, também conhecida como tagarelo, refere-se ao fenômeno de vibração indesejada gerada durante operações de corte em processos de usinagem como fresamento CNC, torneamento e furação, que produz flutuações na superfície das peças processadas. Isso acontece quando a peça de trabalho e a ferramenta de corte vibram em frequências diferentes, e pode ser desencadeado por muitas condições de processo: porta-ferramentas, ferramentas de corte, dispositivos de fixação de peças, e condições da máquina.
Estas vibrações podem ser não ressonantes, por exemplo, ao usar ferramentas desgastadas de forma irregular. Vibrações não ressonantes são geralmente constantes durante todo o ciclo de usinagem e geralmente têm causas mecânicas fáceis de diagnosticar.
Quando você combina adequadamente ferramentas, fixação de peça de trabalho, estratégias de usinagem e configurações da máquina para produzir vibrações iguais ou próximas à frequência natural da máquina, você encontrará vibrações causadas por ressonância. Este tipo de tagarelo pode ocorrer apenas em certos pontos do caminho da ferramenta, como em cantos côncavos.
Tipos de Tagarelo na Usinagem - Tagarelo da Ferramenta e Tagarelo da Peça
Existem dois tipos de tagarelo para estar ciente: tagarelo da ferramenta e tagarelo da peça. Com Tagarelo da Ferramenta, sua máquina e ferramentas começam a vibrar, o que é então transmitido à peça de trabalho.
Com tagarelo da peça, a parede da peça vibrará. O último geralmente só ocorre ao lidar com paredes finas, mas pode causar mais ou mais problemas que Tagarelo da Ferramenta. Neste artigo, focaremos no "tagarelo da ferramenta", mas você pode tentar usar estas mesmas técnicas para reduzir "tagarelo da peça".
Por Que Precisa Reduzir o Tagarelo?
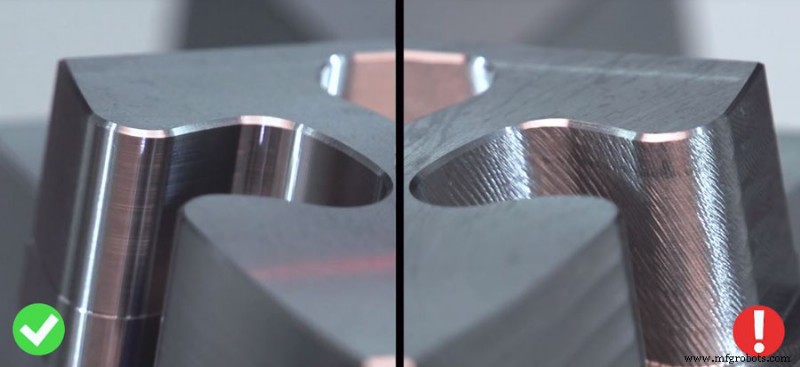
Tagarelo durante a usinagem pode causar acabamento superficial abaixo do padrão e encurtar a vida da ferramenta. Marcas de vibração serão visíveis na superfície processada, geralmente mostrando padrões ondulados ou marcas regulares. Tremor constante pode causar desgaste desigual da ferramenta e até danos.
A vibração de máquinas-ferramenta CNC geralmente pode ser ouvida. Um mecânico experiente será capaz de reconhecer quando ocorre tagarelo através de seu som único.
Geralmente 100μm é usado como critério para julgar se o tremor é apropriado. Se a amplitude de vibração do corte exceder 100μm, pode causar soltura da ferramenta ou peça de trabalho, e o fresamento não pode continuar. Quando a vibração é menor que 100μm, embora a usinagem possa ser realizada, haverá arranhões de vibração óbvios na superfície da peça, o que não é permitido na superfície do produto acabado. Portanto, a vibração de usinagem deve ser limitada dentro de uma faixa razoável.
Como Reduzir o Tagarelo na Usinagem CNC?
1. Determinar o Caminho de Ferramenta Correto
Este é um passo muito importante no corte. De acordo com as instruções, o fresamento pode ser dividido em fresamento descendente e fresamento ascendente. Se a direção da força de fresamento for consistente com a direção de fixação da peça de trabalho, a vibração da peça dobrada pode ser eliminada. Uma fresadora CNC equipada com esferas ou parafuso de esferas, e um centro de usinagem vertical são muito úteis para eliminar vibração de tagarelo durante o fresamento CNC.
Ao usar caminhos de ferramenta convencionais em uma fresadora CNC, o grau de engate das ferramentas variará. Isso pode causar força excessiva aplicada à fresa em certos pontos do caminho da ferramenta, o que pode causar tagarelo. Usar um caminho de ferramenta de engate constante ou reduzir a profundidade de corte pode ajudar a aliviar esta situação.
2. Cortar Corretamente
Quando uma fresadora CNC usa uma fresa de topo longa e fina para fresar uma cavidade profunda, geralmente usa fresamento por mergulho, no qual a fresa alimenta axialmente como uma broca. Ao fresar cavidades profundas, a projeção da haste longa é geralmente mais de 3 vezes o diâmetro da haste da ferramenta. Apenas quando a vibração de corte não é séria, o ajuste dos parâmetros de corte pode ser eficaz. Métodos convencionais de ajuste: reduzir a velocidade da ferramenta ou peça de trabalho, reduzir a profundidade de corte e aumentar a quantidade de corte por revolução. Além disso, pastilhas com grandes ângulos de avanço e retrocesso são usadas com quebra-cavacos leves. O ângulo de cunha de corte da pastilha é o menor no fresamento.
3. Escolher a Ferramenta de Corte Certa
A ferramenta de corte pode afetar muito o tagarelo. Considerações incluem o substrato correto, geometria, revestimento e proporção de aspecto. Programadores geralmente tendem a usar a maior ferramenta que pode ser acomodada, mas isso pode não ser o tamanho ideal da ferramenta. Ferramentas longas e finas são mais propensas a vibrar (e defletir) do que ferramentas curtas e grossas. Portanto, escolha a ferramenta com o maior diâmetro. Minimize o número de ferramentas salientes do porta-ferramentas, e garanta que estejam firmemente fixadas com precisão de runout firme. Combinar múltiplas ferramentas com formas de canal variáveis é uma maneira eficaz de reduzir vibração.
Além disso, o uso de lâminas afiadas reduzirá a força de corte da fresadora CNC, e a manutenção oportuna da estabilidade da ferramenta e do ambiente de processamento é uma condição de processamento que não pode ser ignorada.
Também é importante aplicar continuamente a pressão correta da ferramenta ou carga de cavaco. Em fresadoras CNC, canais de cavaco excessivos podem causar tagarelo. Menos canais de cavaco e fresas de topo de passo variável podem ser usadas para ajudar a reduzir vibração ressonante causada por cargas de cavaco.
4. O Porta-Ferramenta Correto:
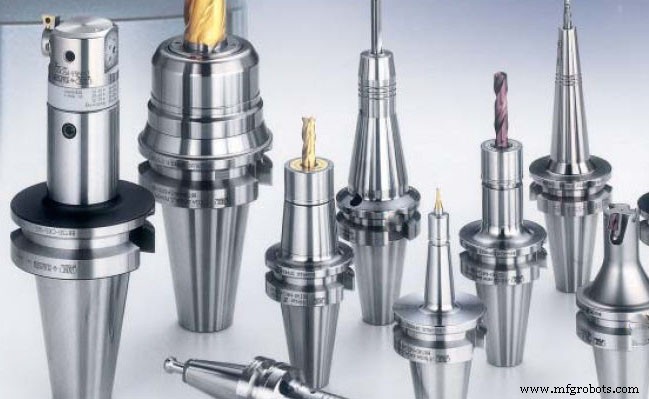
Porta-ferramentas comuns (trava lateral, mandril de ângulo duplo e mandril ER padrão) não podem fornecer a precisão ou rigidez necessárias para usinagem de alto desempenho. Uma escolha melhor é um porta-ferramenta que combina contato de face final e cônico para fornecer alta precisão e alta rigidez. Este tipo de retentor engata com a superfície de precisão do fuso enquanto em contato com o cônico, o que fornece a rigidez adicional necessária e também contribui para amortecimento. O equilíbrio de todas as ferramentas deve ser avaliado, e a qualidade da superfície pode ser melhorada mesmo em RPM mais baixos.
5. A Fixação Correta da Peça:
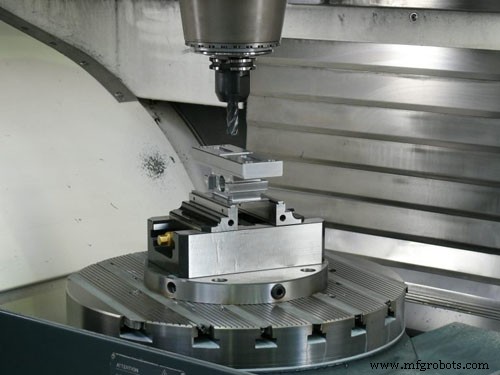
Se a peça não estiver devidamente fixada, a própria peça pode vibrar e causar tremor. Verifique se o mandril, torno, mesa a vácuo ou outro dispositivo de fixação de peça está aplicando pressão suficiente na peça de trabalho. Tente usar um dispositivo de fixação do tamanho certo para aplicar pressão de fixação na peça o mais uniformemente possível.
Evite fixar apenas uma extremidade de um material longo e fino. Se isso pode ser um problema, considere usar um dispositivo de fixação de peça maior ou outro dispositivo na fresadora. Considere usar um contraponte ou um apoio estável no torno.
Ao usar peças de parede fina, a vibração das peças de absorção de choque pode ser particularmente desafiadora. Uma maneira de resolver este tipo de problema de tagarelo é usar materiais de preenchimento para aumentar a rigidez da peça.
6. Configuração e Manutenção da Máquina:
A máquina CNC deve ser colocada em um piso de concreto sólido sem costuras, rachaduras ou quaisquer outras descontinuidades. Pisos soltos, macios, elásticos ou danificados agravarão o tagarelo de máquinas CNC. Âncoras instaladas corretamente ou pés ajustados corretamente também são requisitos básicos para reduzir tagarelo.
Se você quiser manter boa qualidade superficial e tolerâncias apertadas em máquinas mal mantidas, precisa superar problemas mecânicos além dos listados aqui. Mantenha o equipamento regularmente mantido para garantir desempenho ideal.
Processo de manufatura
- Entendendo e Mitigando a Deflexão de Ferramenta na Usinagem CNC
- Técnicas Eficazes para Minimizar a Deflexão da Ferramenta na Usinagem CNC
- Reduza Custos de Usinagem CNC: Estratégias Comprovadas para Economizar Tempo e Dinheiro
- Domine a Usinagem CNC: Estratégias de Design Comprovadas para Peças Otimizadas
- Como o Raio de Canto Interno Influencia a Precisão da Usinagem CNC
- Alcançando Tolerâncias Apertadas em Usinagem CNC: Um Processo Comprovado de 10 Anos
- Prevenindo Quebra de Ferramentas CNC: Estratégias Comprovadas para Reduzir Falhas
- Reduza Custos de Usinagem CNC: Estratégias Comprovadas para Precisão e Economia
- Reduza Custos de Usinagem CNC: Dicas de Especialistas para Peças de Precisão
- Entendendo Deflexão de Ferramenta na Usinagem CNC – Causas e Estratégias Eficazes de Redução