



Usinagem CNC: Estratégias Comprovadas para Alcançar Tolerâncias Apertadas
Na indústria de usinagem de precisão CNC, torneiros gostam de ver especificações como "±0,005", uma tecnologia que mantém rigorosos requisitos de serviço na usinagem de peças de precisão CNC. Tolerâncias apertadas são essenciais para peças de alta qualidade e alto desempenho. Indústrias como saúde, aeroespacial e militar dependem fortemente de peças de precisão para prosperar. Algumas peças exigem precisão de 0,0005 polegadas — uma largura comparável à espessura de um fio de cabelo humano. (O que Você Deve Saber Sobre Tolerância de Usinagem) Alcançar tolerância é um feito desafiador, mas não impossível. Esta é a diferença entre a espessura do cabelo de uma pessoa e glóbulos brancos. Aqui estão algumas sugestões para ajudá-lo a alcançar peças de usinagem CNC perfeitas.
1. Aquecimento do Fuso para Manter Tolerâncias Apertadas
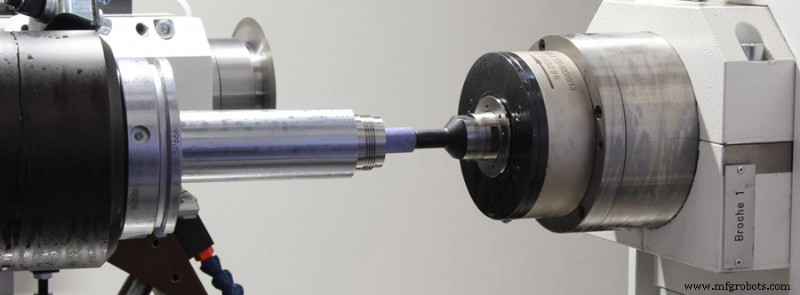 Máquinas CNC precisam de seu próprio conjunto de aquecimento para funcionarem da melhor forma. Embora o torneiro pré-aqueça o fuso antes de prosseguir com o projeto, isso não é suficiente para peças com tolerâncias muito apertadas. O método anterior apenas previne desgaste prematuro do rolamento. Antes de iniciar o processo de fresamento real, permita que a máquina funcione por cerca de 15–20 minutos, todas as peças atingem a temperatura necessária, o que ajuda a reduzir o risco de expansão térmica na pré-etapa, fornecendo o tamanho necessário.
Dica: Não se esqueça de medir a ferramenta após o aquecimento. Qualquer diferença na ponta da ferramenta pode impedir que você alcance o resultado desejado.
2. Seleção Rigorosa de Ferramentas para Manter Tolerâncias Apertadas
Você precisa garantir que possui equipamentos especiais para desbaste e acabamento, para que ferramentas de desbaste suportem desgaste, enquanto ferramentas de acabamento realizem apenas um processo para garantir um processo repetível para criar peças precisas. Trabalho sob medida: esperar que o tamanho absoluto esteja abaixo do tamanho definido é absolutamente aterrorizante para o mecânico.
Pinos calibradores são uma ferramenta útil para manter tolerâncias apertadas, pois você pode usinar uma característica subdimensionada e depois ajustá-la.
Pinos calibradores podem medir uma característica subdimensionada antes de usiná-la para um tamanho exato.
3. Compensação para Manter Tolerâncias Apertadas
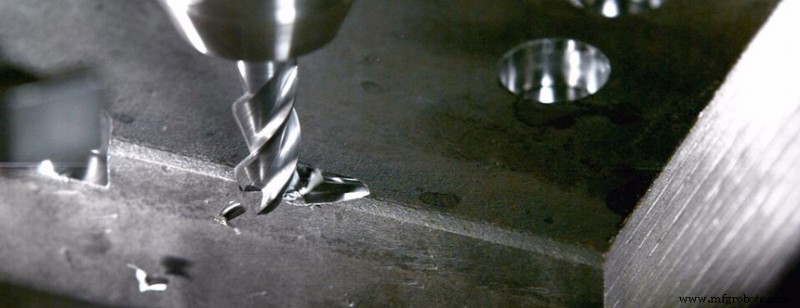 Compense suas ferramentas — Fabricantes de ferramentas não são perfeitos, então eles têm certa tolerância no design da ferramenta. Eles sabem que se você planeja usar suas ferramentas para fazer algo, ficará mais feliz se o tamanho da característica que ela corta for muito pequeno em vez de muito grande. Sabendo disso, você deve garantir que a primeira coisa a fazer ao configurar um trabalho preciso é inserir o diâmetro real da ferramenta. Você pode fazer isso de várias maneiras, mas meu método preferido é fresar a característica e depois usar uma ferramenta precisa para verificar o tamanho — um pino calibrador ou bloco padrão funciona bem. É fácil: se você usar uma ferramenta de 0,236 polegadas para fazer um furo de 0,250 polegadas e apenas um pino calibrador de 0,248 polegadas puder ser inserido, seu tamanho de ferramenta será reduzido em 0,001 polegadas (use metade do valor porque é sobredimensionado em ambos os lados). Neste ponto, você pode usar o software CAM ou o comando Tool Comp no arquivo de corte para compensar o tamanho para 0,235 polegadas.
4. Temperatura para Manter Tolerâncias Apertadas
A temperatura correta é um dos fatores mais críticos para manter tolerâncias apertadas, pois pode causar tantas mudanças que você nem notará. Uma leve mudança na temperatura definida afetará sua máquina e peças de maneiras diferentes. Na verdade, até erros inconscientes, como não prestar atenção onde a máquina está colocada, podem danificar todo o processo. Durante o processo de usinagem, a expansão e contração da fresadora ou material de corte podem ser muito diferentes.
Por exemplo, se sua máquina estiver perto de uma janela e estiver frio lá fora, o sol brilhará na máquina em algum momento do dia. Outro exemplo: o sistema de ar condicionado liga à tarde e sopra ar frio para a cabine? Suas matérias-primas são armazenadas em um depósito quente e depois entram a uma temperatura baixa de 20°C? Coloque tudo no lugar — mantenha sua máquina e materiais em um ambiente com temperatura controlada durante todo o processo, evite luz solar direta, isso é frequentemente ignorado, mas é um fator importante para garantir a consistência da usinagem.
A descrição acima é introduzida da perspectiva de manter tolerâncias apertadas no processo de usinagem geral. Abaixo, introduzimos vários métodos operacionais para manter tolerâncias apertadas da perspectiva de peças de usinagem detalhadas.
Mantendo Tolerâncias em Operações de Furação
Furos geralmente exigem as tolerâncias dimensionais mais rigorosas porque geralmente destinam-se a alinhar perfeitamente com peças conjugadas. Para manter tolerâncias, primeiro teste a folga radial de máquinas e ferramentas. Este passo simples, mas frequentemente negligenciado, pode economizar muito tempo e frustração ao mecânico.
Furação de Centragem (Spot Drilling)
A furação de centragem permite que a broca tenha um ponto de partida muito preciso, minimizando desvio ou afastamento do caminho desejado. Isso é especialmente vantajoso ao usinar superfícies irregulares, pois é difícil encontrar a localização perfeita dos furos nestas superfícies.
Alargamento (Reaming)
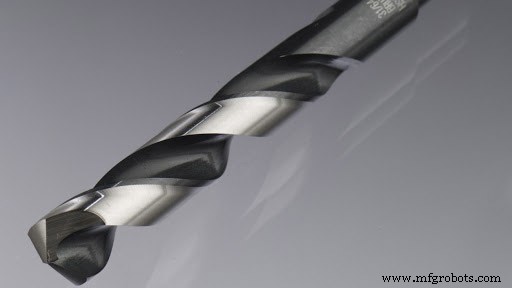
O alargamento é muito adequado para trabalho com tolerâncias muito rigorosas, pois muitos alargadores miniatura têm tolerâncias muito mais rigorosas que brocas. O alargador corta na aresta chanfrada, removendo a menor quantidade de material no furo, com o objetivo final de aumentar o tamanho. Como a aresta de corte do alargador é muito pequena, o diâmetro do núcleo da ferramenta é maior, tornando-a uma ferramenta mais rígida.
Mantendo Tolerâncias Apertadas na Usinagem de Paredes
Quando a usinagem de paredes se torna difícil devido à deflexão, as tolerâncias devem ser mantidas, ou a ferramenta experimentará flexão quando força for aplicada. Se um ângulo aparecer na parede devido à deflexão, escolha uma ferramenta com alcance adequado para reduzir a deflexão ao longo do pescoço da ferramenta. Além disso, faça mais cortes axiais em profundidade e realize o acabamento gradualmente para aplicar menos pressão na ferramenta. Para obter tolerâncias de acabamento superficial, pode ser necessário usar ferramentas de canal longo para minimizar sinais de trajetórias de ferramenta residuais na peça.
Fresa de Topo com Raio de Canto (Corner Radius End Mill)
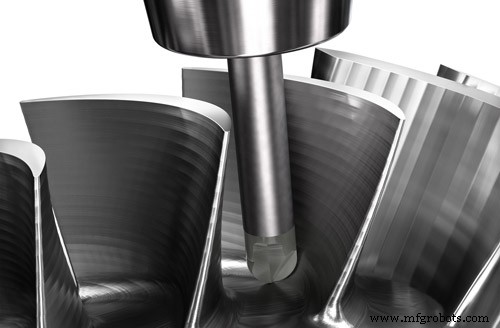
Como fresas de topo com raio de canto não têm arestas vivas, seu desgaste será mais lento que fresas de topo quadradas. Ao usar a ferramenta de raio de canto, as trincas na aresta da ferramenta podem ser minimizadas, resultando em distribuição uniforme de pressão em cada aresta de corte. Como as arestas vivas em ferramentas quadradas são menos duráveis e mais propensas a trincas devido à concentração de tensão neste ponto, as ferramentas de raio de canto serão mais fortes e, portanto, menos propensas a causar mudanças de tolerância.
Portanto, recomenda-se usar ferramentas de desbaste com contornos de raio de canto e ferramentas de acabamento com contornos quadrados para melhorar as tolerâncias de aresta. Ao projetar peças e manter em mente a fabricação, se uma parede com raio maior tem potencial comparada a uma parede com aresta quadrada, uma parede com raio maior pode simplificar a usinabilidade e reduzir o número de trocas de ferramenta.
Mantendo Tolerâncias Apertadas no Rosqueamento
Obter a rosca dentro da tolerância está apenas relacionado à remoção de cavacos. A evacuação de cavacos é um problema frequentemente negligenciado: se os cavacos no furo não forem removidos antes do rosqueamento, interferência na ponta da ferramenta pode ocorrer, causando vibração e chiado na rosca. Isso reduz a continuidade da rosca e também altera o ponto de contato. A descontinuidade da rosca pode ser a diferença entre peças aprovadas e reprovadas, e como o rosqueamento geralmente é a última aplicação para reduzir danos à rosca durante a usinagem, também aumenta a possibilidade de cavacos retidos no furo por outras aplicações.
Como você pode ver, manter tolerâncias apertadas é desafiador, mas não impossível. Adote os hacks simples mencionados acima para obter a dimensão desejada de uma vez! Se você precisa de serviço de usinagem com tolerância apertada, entre em contato conosco, a SANS Machining será sua melhor escolha para parceiro de projeto personalizado.
Processo de manufatura
- Dominando Tolerâncias Apertadas: Estratégias Comprovadas para Fabricação Precisa
- Dominando Tolerâncias Apertadas: 6 Dicas de Especialistas para Usinagem de Precisão
- Guia Completo de Acabamentos Superficiais para Usinagem CNC
- Domine a Usinagem CNC: Estratégias de Design Comprovadas para Peças Otimizadas
- Alcançando Tolerâncias Apertadas em Usinagem CNC: Um Processo Comprovado de 10 Anos
- Dicas Profissionais de Usinagem CNC para Titânio — Aeroespacial, Automotivo e Mais
- Usinagem CNC Personalizada para Peças de Motocicleta: Precisão e Durabilidade
- Aumente a Eficiência do Seu CNC 5 Eixos: 4 Dicas Comprovadas de Especialistas
- 7 Dicas de Especialista para Criar Peças Usinadas CNC de Alta Precisão
- Top 5 Essenciais para Cotações Precisas de Usinagem CNC