



Diagnóstico de Problemas Comuns em EDM: Causas e Soluções
Ruptura do Fio
- Estado de descarga deficiente
Diminua o valor de P. Se o valor de P for reduzido e o fio ainda se romper, considere reduzir o valor de I até que o fio não seja mais contínuo. Esta operação reduzirá a eficiência do processamento. Se o fio romper frequentemente, consulte os itens abaixo para identificar a causa raiz da ruptura.
- Estado de flushing inadequado. Por exemplo, os bicos superior e inferior não podem ser usados para processamento de superfície, ou durante processamento aberto, a ruptura do fio geralmente ocorre na área de processamento.
Reduza o valor de P e verifique se os bicos de spray superior e inferior estão danificados. Se danificados, substitua-os imediatamente.
- O bloco condutor está severamente desgastado ou muito sujo, e o fio rompido geralmente está localizado próximo ao bloco condutor.
Gire ou substitua o bloco condutor e limpe-o.
- A parte de guia do fio está muito suja, causando raspagem no fio, geralmente a ruptura ocorre próximo à parte de guia.
Limpe as partes de guia do fio.
- Tensão excessiva
Reduza a tensão do fio FW nos parâmetros, especialmente durante corte cônico.
- Problema com a qualidade do fio eletrodo e do material da peça.
Substitua o fio eletrodo, reduza os valores de P e I, até que o fio seja contínuo.
- O fio residual no balde de fio residual transborda e contacta a máquina-ferramenta ou a superfície inferior, causando curto-circuito. Geralmente, o fio rompe logo após o início do processamento.
Coloque o fio residual transbordado de volta no balde e limpe o balde de fio residual a tempo.
- Ruptura do fio na roda de recolhimento
Verifique a relação de prensagem do fio na roda de recolhimento, o valor padrão é 1:1.5~1.6.
- Água de resfriamento insuficiente para o bloco condutor, geralmente a ruptura do fio está localizada próxima ao bloco condutor
Verifique o circuito de água de resfriamento.
- A condutividade da água desionizada está muito alta, geralmente a ruptura do fio ocorre na área de processamento
Verifique a condutividade da água. Se estiver fora de tolerância, substitua a resina imediatamente.
- A qualidade da água desionizada é ruim, e a ruptura do fio geralmente ocorre na área de processamento.
Se a água no tanque estiver turva ou com odor estranho, ou houver problema com a água pura adicionada à máquina, o tanque deve ser limpo imediatamente e o elemento filtrante substituído.
- O fio está rompido, há fio residual embutido na roda guia de cerâmica da cabeça inferior, ou o rolamento da roda guia não gira livremente.
Limpe e reajuste e instale a roda guia de cerâmica, e substitua o rolamento da roda guia se necessário.
- A roda de equilíbrio trepida excessivamente e o fio não é transportado suavemente.
Corrija a velocidade do fio e use um tensiômetro para corrigir a tensão do fio.
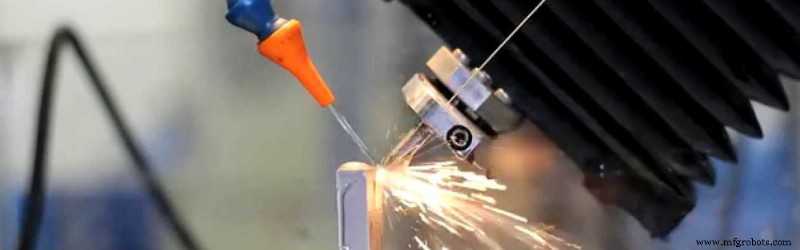
Baixa Velocidade de Usinagem
- Não processado conforme o processo padrão, os bicos superior e inferior estão a mais de 0,1mm da peça
Realize processamento de superfície (veneer) sempre que possível.
- O arquivo de processo criado está incorreto.
Insira os requisitos de processamento relevantes corretamente e gere documentos de processo razoáveis.
- Modificação dos parâmetros de processamento, especialmente se os valores de P e I forem reduzidos demais, a velocidade de processamento será muito reduzida.
É necessário modificar os parâmetros do processo de descarga de forma razoável.
- O estado de flushing não é bom o suficiente para atingir a pressão padrão de flushing.
Se o processamento de superfície realmente não for possível, a velocidade de processamento deve ser corretamente compreendida.
- Deformação da peça leva a estado de descarga instável durante a usinagem, especialmente no acabamento.
Organize o processo razoavelmente para controlar a deformação do material.
- Se ACO (Otimização Automática de Processo) for selecionado nos parâmetros, a eficiência de processamento será reduzida em caso de processamento instável.
Em caso de corte estável, a função ACO pode ser cancelada.
- Para peças com muitos cantos, usar parâmetros de alta precisão pode obter maior precisão, mas reduzirá a eficiência.
Reduzir adequadamente o valor STR da estratégia de cantos pode aumentar a velocidade de processamento.
- Processamento no Modo 30, a estabilidade da descarga não é boa, a velocidade é lenta
Modifique o parâmetro UHP para aumentar 2 valores.
- A velocidade de acabamento é lenta.
O volume de processamento relativo de cada corte pode ser alterado para ser menor. Se quiser aumentar a velocidade de um acabamento, pode reduzir o deslocamento do corte principal em 0,005mm~0,01mm.
- A eficiência do corte principal é menor que antes.
Faça a manutenção da máquina-ferramenta a tempo.
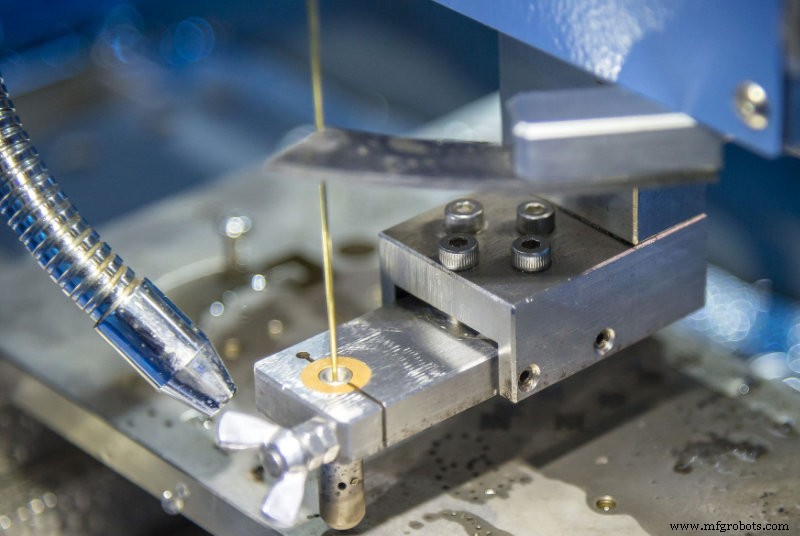
Marcas de Fio na Superfície
- Há problema com a qualidade do fio eletrodo.
Recomenda-se usar consumíveis originais.
- O material da peça é problemático, ou o material contém impurezas.
Substitua o material da peça.
- A liberação de tensão interna local na estrutura interna da peça causará marcas de fio em posições individuais da peça.
Otimize a tecnologia de processamento para reduzir a tensão interna e a deformação do material.
- A temperatura do fluido de trabalho está muito alta ou a temperatura varia demais.
Deve-se usar um refrigerador para controlar a temperatura do líquido e garantir uma temperatura ambiente adequada.
- O ambiente externo da máquina-ferramenta é severo e a vibração é grande.
Melhore o ambiente externo da máquina-ferramenta.
- O bloco condutor está severamente desgastado.
Gire ou substitua o bloco condutor.
- Água de resfriamento insuficiente para blocos condutores superior e inferior.
Limpe as partes relevantes.
- O guia do fio está muito sujo.
Faça a manutenção da seção de guia do fio.
- O fluido de trabalho está muito sujo.
Limpe o tanque de líquido e o tanque de água, e substitua o fluido de trabalho.
- Observe se o estado de descarga é estável, e se há fenômeno de recuo por curto-circuito durante o acabamento.
Se houver curto-circuito no acabamento, o valor UHP pode ser aumentado em 1~2.
- Se a corrente e tensão de descarga forem normais no acabamento, mas a velocidade for muito baixa.
O deslocamento relativo pode ser reduzido.
- O estado de flushing não é bom, e não atinge a pressão padrão de flushing e formato de jato.
Verifique se os bicos superior e inferior estão danificados. Se estiverem danificados, devem ser substituídos imediatamente.
- A tensão do fio é instável.
Calibre a velocidade e a tensão do fio.
A Superfície Não é Polida
- O deslocamento relativo é muito pequeno.
Aumente o deslocamento relativo adequadamente.
- A deformação do material da peça causa velocidade de corte irregular durante o acabamento.
Organize o processo razoavelmente para reduzir a deformação do material.
- A qualidade do fio eletrodo é ruim. Recomenda-se usar consumíveis originais.
- O guia do fio está muito sujo.
Faça a manutenção da seção de guia do fio.
- O bloco condutor está severamente desgastado. Gire ou substitua o bloco condutor.
- Seleção errada de parâmetros de processo.
Insira os requisitos de processamento relevantes corretamente e gere documentos de processo razoáveis.
- O estado de flushing não é bom, e não atinge a pressão padrão de flushing e formato de jato.
Verifique se os bicos superior e inferior estão danificados. Se estiverem danificados, devem ser substituídos imediatamente.
Grande Erro de Forma de Corte
- Ao cortar cantos, o atraso do fio eletrodo causará o colapso dos cantos.
Para peças com altos requisitos de precisão de cantos, devem ser selecionados parâmetros com estratégias de canto.
- Para reduzir a deformação durante o processamento de peças maiores, a tecnologia de processamento pode ser melhorada:
(A) Matriz:
Faça dois cortes principais, primeiro aumente a quantidade de compensação do corte principal em 0,1mm~0,2mm de um lado para o primeiro corte principal, deixe a tensão liberar, e então use o deslocamento padrão para o segundo corte principal.
(B) Punção:
1) Devem ser reservados dois ou mais apoios temporários, e processamento aberto é usado durante a programação.
2) Organize uma posição inicial e de apoio razoável. Tente furar furos e evite cortar diretamente do exterior do material.
- O fio não está vertical.
Realize a calibração do fio novamente.
- O ambiente externo da máquina-ferramenta é severo e a vibração é grande.
Melhore o ambiente externo da máquina-ferramenta.
- A qualidade do fio eletrodo e do material da peça.
Recomenda-se usar consumíveis originais e materiais sem problemas de qualidade.
- A distância entre a posição de fixação da peça e os bicos superior e inferior é muito grande.
Ajuste o método de fixação.
- A velocidade do fio ou a tensão do fio é instável.
Ajuste ou calibre a velocidade e a tensão do fio.
- As condições de flushing mudaram significativamente, causando grande vibração do fio.
Verifique os bicos de spray superior e inferior. Se os bicos estiverem danificados, devem ser substituídos imediatamente.
- Se o eixo da máquina-ferramenta e os braços superior e inferior colidem, causando mudança na precisão mecânica.
Se o eixo ou os braços superior e inferior colidirem, resultando em precisão anormal, entre em contato com o pessoal de serviço para reparos imediatamente.
Peça Côncava ou Saliente
- Concavidade no meio da peça: você pode reduzir o valor Ssoll do corte principal e parâmetros de acabamento, aumentar a velocidade e tensão do fio, aumentar a velocidade de corte constante do último corte, e aumentar o deslocamento relativo entre o acabamento 1 e o corte principal.
- Saliente no meio da peça: o oposto do método de processamento do centro côncavo da peça.
As Duas Extremidades do Corpo Reto São Diferentes
- A qualidade do fio eletrodo é ruim.
Recomenda-se usar consumíveis originais.
- Otimize os parâmetros.
1) Aumente a velocidade do fio e aumente ligeiramente a tensão do fio.
2) Ajuste o parâmetro CCON.
3) Ao programar, adicione compensação cônica no programa.
Marca de Fio na Aresta de Corte da Matriz
- Adote o método de entrada e saída por arco.
Ao programar, adota-se o método de entrada e saída por arco, e o tamanho do arco é 0,5mm.
- Adote o método de separação de pontos de entrada e saída.
Ao programar, defina cada ponto de entrada em uma posição diferente para evitar entrar e sair do mesmo ponto.
Processo de manufatura
- Usinagem EDM de Fio: Guia Especialista para Corte de Precisão e Benefícios Avançados
- Perguntas Frequentes sobre Usinagem EDM de Fio – Respostas e Insights de Especialistas (Parte 2)
- Perguntas Frequentes sobre Usinagem EDM de Fio: Respostas de Especialistas para Corte Preciso
- EDM de Penetração vs EDM de Fio: Diferenças-Chave e Aplicações Explicadas
- Corte a Fio EDM: Guia Completo para Usinagem por Eletroerosão
- Corte a Fio CNC: Definição, Processo e Aplicações
- A Avançada Máquina de Corte por Fio EDM: Precisão e Confiabilidade
- Máquinas Wire EDM de Primeira Linha: Soluções de Corte de Precisão de Taiwan
- Entendendo a Fabricação EDM: Precisão e Potência na Remoção de Material
- Top Máquinas CNC EDM para Usinagem de Precisão