



Guia Especializado para Usinagem de Peças de Eixo: Técnicas, Dicas e Armadilhas Comuns
Peças de eixo são um tipo comum de peças. Sua estrutura é um corpo rotativo, e seu comprimento é geralmente maior que seu diâmetro. É amplamente usado em vários equipamentos mecânicos para suportar componentes de transmissão, transmitir torque e suportar cargas. A usinagem de peças de eixo deve seguir certas regras. Você pode aprender sobre as etapas específicas de processamento e alguns problemas que precisam de atenção através deste artigo.
1. Rota Básica de Processamento de Peças de Eixo
A principal superfície de processamento de peças de eixo é a superfície externa e a superfície especial comum. Portanto, o método de processamento mais adequado deve ser selecionado de acordo com vários níveis de precisão e requisitos de rugosidade superficial. As rotas básicas de processamento podem ser resumidas em quatro.
A primeira é a rota de usinagem do desbaste para semi-acabamento, e depois para acabamento. Esta é também a rota de processo mais importante selecionada para usinagem do círculo externo de peças de eixo de materiais comuns; a segunda é do desbaste para semi-acabamento. Então para desbaste, e finalmente adote a rota de processamento de acabamento fino. Para materiais ferrosos e requisitos de precisão, os requisitos de rugosidade superficial são pequenos e as peças que precisam ser endurecidas, esta rota de processamento é a melhor escolha, porque a retificação é o procedimento de pós-processamento mais ideal; a terceira rota é do desbaste para semi-acabamento, depois acabamento e torneamento com diamante. Esta rota de processamento é especialmente usada para processar materiais não ferrosos, porque os não ferrosos têm baixa dureza e são fáceis de entupir. A lacuna entre os grãos de areia geralmente não é fácil de obter a rugosidade superficial necessária por retificação, e é necessário usar procedimentos de torneamento fino e torneamento com diamante; a última rota de processamento é do desbaste para semi-acabamento, para desbaste e acabamento fino, acabamento é realizado por último. Esta rota é um tipo de rota de processamento frequentemente usada para peças que foram endurecidas para materiais ferrosos, e requerem maior precisão e menores valores de rugosidade superficial.
2. Pré-usinagem De Peças De Eixo
Antes de tornear o círculo externo de peças de eixo, alguns processos de preparação devem ser realizados. Este é o processo de pré-usinagem de peças de eixo. O processo de preparação mais importante é o endireitamento. Porque o branco da peça é frequentemente dobrado e deformado durante o processo de fabricação, transporte e armazenamento. Para garantir fixação confiável e distribuição uniforme da margem de usinagem, em estado frio, várias prensas ou máquinas de endireitamento são usadas para endireitar.
3. Datum de Posicionamento para Usinagem de Peças de Eixo
Primeiro, o furo central da peça é usado como referência de posicionamento para usinagem.
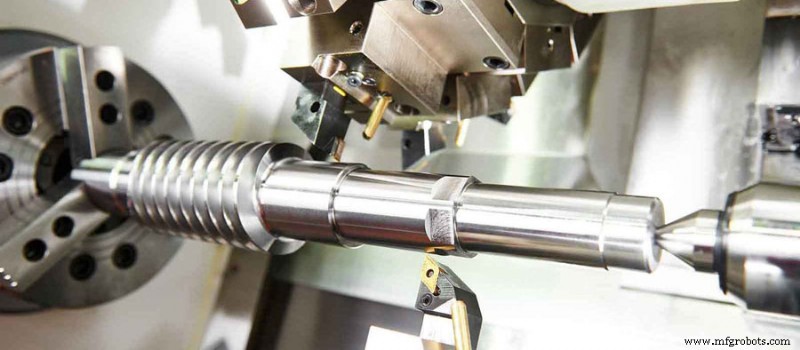
No processamento de peças de eixo, a coaxialidade da superfície externa, furo cônico, e superfície roscada, e a perpendicularidade da face final ao eixo de rotação são importantes manifestações de precisão de posição. Estas superfícies são geralmente baseadas na linha central do eixo como referência de design, e o furo central é usado para posicionamento, o que está em conformidade com o princípio de sobreposição de referência. O furo central não é apenas o datum de posicionamento durante o torneamento, mas também o datum de posicionamento e datum de inspeção para outros procedimentos de processamento, o que está em conformidade com o princípio de unificação de datums. Quando dois furos centrais são usados para posicionamento, múltiplos círculos externos e faces finais podem ser processados em uma fixação ao máximo.
Em segundo lugar, o círculo externo e o furo central são usados como referência de posicionamento para usinagem.
Este método supera efetivamente as deficiências da rigidez de posicionamento ruim do furo central, especialmente ao processar peças mais pesadas, o posicionamento do furo central causará fixação instável, e a quantidade de corte não pode ser muito grande. Não há necessidade de se preocupar com este problema se o círculo externo e o furo central forem usados como referência de posicionamento. No desbaste, o método de usar a superfície externa do eixo e um furo central como referência de posicionamento pode suportar um grande torque de corte durante o processamento, que é o método de posicionamento mais comum para peças de eixo.
O terceiro é usar as duas superfícies circulares externas como referência de posicionamento para usinagem.
Ao processar o furo interno de um eixo oco, o furo central não pode ser usado como referência de posicionamento, então as duas superfícies circulares externas do eixo devem ser usadas como referência de posicionamento. Ao usinar o eixo principal de uma máquina-ferramenta, os dois journals de apoio são frequentemente usados como referência de posicionamento, o que pode efetivamente garantir os requisitos de coaxialidade do furo cônico em relação ao journal de apoio e eliminar erros causados por desalinhamento de referência.
Finalmente, o plug cônico com furo central é usado como referência de posicionamento para processamento.
Este método é mais comumente usado na usinagem da superfície externa de eixos ocos.
4. Fixação de Peças de Eixo
O processamento do plug cônico e do mandril de manga cônica deve ter alta precisão de usinagem. O furo central não é apenas a referência de posicionamento feita por si mesmo, mas também o benchmark para acabamento do círculo externo do eixo oco. A superfície cônica do plug cônico ou do mandril de manga cônica deve ser garantida. Tem alta coaxialidade com o furo central. Portanto, ao escolher o método de fixação, deve-se prestar atenção para minimizar o número de vezes de instalação do plug cônico, reduzindo assim o erro de instalação repetida das peças. Na produção real, após a instalação do plug cônico, geralmente falando, não será removido ou substituído no meio do processamento até que o processamento seja concluído.
Processo de manufatura
- Dicas Profissionais de Usinagem CNC para Titânio — Aeroespacial, Automotivo e Mais
- VTC 1000: Acelere Torneamento de Médio Porte com Precisão Modular
- Centro de Torneamento Ultra-Precisão Miyano GN-3200 – Excelência em Peças Pequenas
- 7 Dicas de Especialista para Criar Peças Usinadas CNC de Alta Precisão
- Design de Peças Rosqueadas CNC: Dicas de Especialistas para Precisão e Confiabilidade
- 10 Estratégias Comprovadas para Minimizar Custos de Usinagem CNC
- Guia Especialista: Usinagem CNC de Peças com Rebaixo – Dicas e Melhores Práticas
- Top 5 Essenciais para Cotações Precisas de Usinagem CNC
- Dicas Essenciais de Usinagem por Furação: Aumente Desempenho e Qualidade
- Materiais Ideais para Peças Torneadas CNC de Precisão