



Dicas Essenciais de Usinagem por Furação: Aumente Desempenho e Qualidade
A furação é um processo de remoção de material ou corte no qual a ferramenta usa uma broca para cortar um furo de seção transversal circular em materiais sólidos. Introduziremos as técnicas de furação a partir do uso de refrigerante, controle de cavacos, controle de avanço e velocidade de corte, e uma introdução aproximada às técnicas para obter furos de alta qualidade e técnicas de furação para diferentes materiais.
Uso de Refrigerante
O uso correto de refrigerante é essencial para obter bom desempenho de furação. Afetará diretamente a remoção de cavacos, vida útil da ferramenta e a qualidade do furo usinado durante a usinagem.
1. Como Usar Refrigerante
1) Design de resfriamento interno
O design de resfriamento interno é sempre a primeira escolha para evitar bloqueio de cavacos, especialmente ao processar materiais de cavaco longo e furar furos mais profundos (maior que 3 vezes o diâmetro do furo). Para uma broca horizontal, quando o refrigerante flui para fora da broca, não deve haver subfluxo do fluido de corte por um comprimento de pelo menos 30 cm.

2) Design de Resfriamento Externo
O uso de refrigerante externo pode ser usado quando a formação de cavacos é boa e a profundidade do furo é rasa. Para melhorar a evacuação de cavacos, deve haver pelo menos um bico de refrigerante (ou dois bicos se for uma aplicação não rotativa) próximo ao eixo da ferramenta.
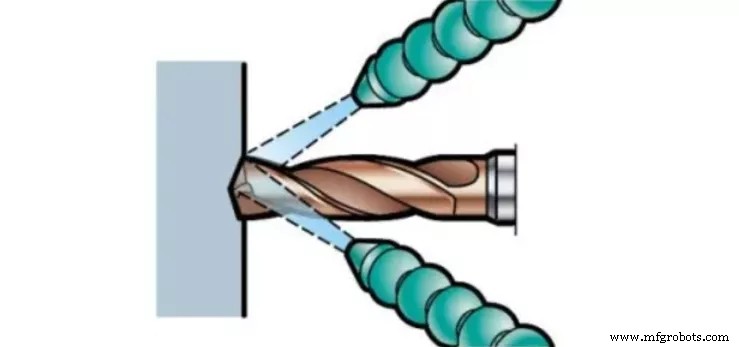
3) Técnicas de furação a seco sem uso de refrigerante
Furação a seco geralmente não é recomendada.
- Pode ser usado em aplicações com materiais de cavaco curto e profundidade de furo até 3 vezes o diâmetro
- Adequado para máquinas-ferramenta horizontais
- Recomenda-se reduzir a velocidade de corte
- A vida útil da ferramenta será reduzida
Não é recomendado usar furação a seco para:
- Material de aço inoxidável (ISO M e S)
- Broca de bits intercambiáveis
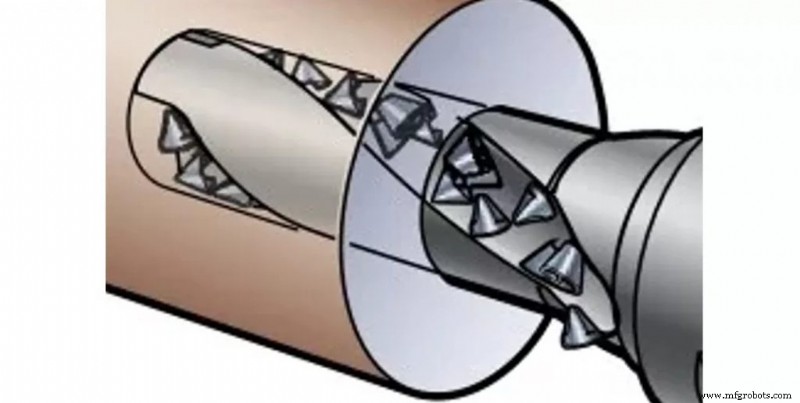
4) Resfriamento de alta pressão (HPC) (~70 bar)
Os benefícios de usar refrigerante de alta pressão são:
- Devido ao efeito de resfriamento aprimorado, a vida útil da ferramenta é mais longa
- Melhora o efeito de remoção de cavacos no processamento de materiais de cavaco longo como aço inoxidável, e pode estender a vida útil da ferramenta
- Melhor desempenho de remoção de cavacos, então maior segurança
- Fornece fluxo suficiente de acordo com a pressão e tamanho do furo dados para manter o fornecimento de refrigerante
2 Habilidades de uso de refrigerante
Certifique-se de usar um óleo de corte solúvel (emulsão) contendo aditivos EP (pressão extrema). Para garantir a melhor vida útil da ferramenta, o teor de óleo na mistura óleo-água deve estar entre 5-12% (entre 10-15% ao processar aço inoxidável e materiais de superliga). Ao aumentar o teor de óleo do fluido de corte, certifique-se de verificar com um separador de óleo para garantir que o teor de óleo recomendado não seja excedido.
Quando as condições permitem, resfriamento interno é sempre a primeira escolha comparado ao resfriamento externo.
Óleo limpo pode melhorar o efeito de lubrificação e trazer benefícios ao furar aplicações de aço inoxidável. Certifique-se de usá-lo junto com aditivos EP. Tanto brocas de metal duro sólido quanto brocas de inserts indexáveis podem usar óleo limpo e obter bons resultados.
Ar comprimido, fluido de corte por névoa ou MQL (lubrificação mínima) pode ser uma escolha bem-sucedida sob condições estáveis, especialmente ao usinar certos ferros fundidos e ligas de alumínio. Como o aumento de temperatura pode ter impacto negativo na vida útil da ferramenta, recomenda-se reduzir a velocidade de corte.
Habilidades de Controle de Cavacos
A formação de cavacos e remoção de cavacos são questões-chave na furação, dependendo do material da peça, escolha da geometria da broca/inserto, pressão/capacidade de refrigerante e parâmetros de corte.
Cavacos bloqueados causarão movimento radial da broca, o que afetará a qualidade do furo, vida útil da broca e confiabilidade, ou causará quebra da broca/inserto.
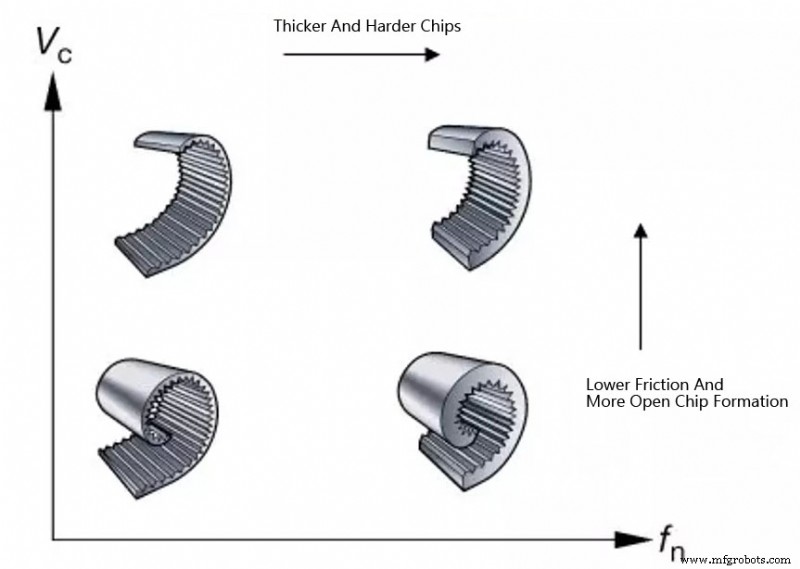
Quando os cavacos podem ser descarregados suavemente da broca, a formação de cavacos é aceitável. A melhor maneira de identificá-la é ouvir durante o processo de furação. Som contínuo indica boa evacuação de cavacos, e som intermitente indica bloqueio de cavacos. Verifique a força de avanço ou monitor de potência. Se houver anormalidade, a causa pode ser cavacos bloqueados. Verifique os cavacos. Se os cavacos são longos e curvos, mas não enrolados, significa que os cavacos estão bloqueados. Verifique o furo. Após os cavacos serem bloqueados, você verá uma superfície áspera.
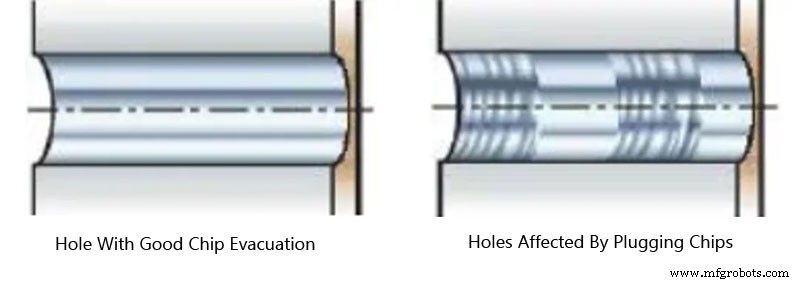
Dicas para evitar bloqueio de cavacos:
- Garanta que os parâmetros de corte corretos e geometria da ponta da broca/ferramenta sejam usados
- Verifique a forma do cavaco - ajuste a taxa de avanço e velocidade
- Verifique o fluxo e pressão do fluido de corte
- Verifique a aresta de corte. Quando todo o quebra-cavacos não está funcionando, o dano da aresta de corte/cavaco pode causar cavacos longos
- Verifique se a usinabilidade mudou devido ao novo lote de peças - ajuste os parâmetros de corte
Controle de avanço e velocidade de corte
(1) A influência da velocidade de corte Vc (m/min)
Além da dureza do material, a velocidade de corte também é o principal fator que afeta a vida útil da ferramenta e o consumo de energia.
- A velocidade de corte é o fator mais importante na determinação da vida útil da ferramenta
- A velocidade de corte afetará a potência Pc (kW) e torque Mc (Nm)
- Velocidade de corte mais alta produzirá temperatura mais alta e aumentará o desgaste do flanco, especialmente na ponta da ferramenta periférica
- Ao processar alguns materiais macios de cavaco longo (ou seja, aço de baixo carbono), velocidade de corte mais alta é propícia à formação de cavacos
Velocidade de corte muito alta:
- a) O flanco desgasta muito rápido
- b) Deformação plástica
- c) Qualidade do furo ruim e diâmetro do furo ruim
Velocidade de corte muito baixa:
- a) Gerar tumor de acúmulo
- b) Remoção de cavacos ruim
- c) Tempo de corte mais longo
(2) A influência do avanço fn (mm/r)
- Afeta formação de cavacos, qualidade da superfície e qualidade do furo
- Influencia potência Pc (kW) e torque Mc (Nm)
- Avanço alto afetará a força de avanço Ff (N), que deve ser considerado quando a condição de trabalho é instável
- Afeta tensão mecânica e térmica
Taxa de avanço alta:
- a) Quebra de cavaco dura
- b) Tempo de corte curto
- c) Desgaste da ferramenta é pequeno mas o risco de lascamento da aresta da broca aumenta
- d) A qualidade do furo é reduzida
Taxa de avanço baixa:
- a) Cavacos mais longos e finos
- b) Melhoria da qualidade
- c) Desgaste acelerado da ferramenta
- d) Tempo de corte mais longo
- e) Ao furar peças finas com pouca rigidez, a taxa de avanço deve ser mantida baixa
Dicas para obter furos de alta qualidade
(1) Remoção de cavacos
Garanta que o desempenho de remoção de cavacos atenda aos requisitos. Bloqueio de cavacos afeta qualidade do furo, confiabilidade e vida útil da ferramenta. A geometria da broca/inserto e parâmetros de corte são críticos.
(2) Estabilidade, fixação da ferramenta
Use a broca mais curta possível. Use o suporte de ferramenta refinado e rígido com menor batida. Garanta que o fuso da máquina esteja em boas condições e precisamente alinhado. Garanta que as peças sejam fixadas e estáveis. Aplique a taxa de avanço correta para superfícies irregulares, superfícies inclinadas e furos cruzados.
(3) Vida útil da ferramenta
Verifique o desgaste da lâmina e predefina o programa de gestão de vida útil da ferramenta. O método mais eficaz é usar um monitor de força de avanço para monitorar a furação.
(4) Manutenção
Substitua regularmente o parafuso de compressão da lâmina. Limpe o suporte da faca antes de substituir a lâmina, certificando-se de usar uma chave de torque. Não exceda a quantidade máxima de desgaste antes de reafiar a broca de metal duro sólido.
Técnicas de Furação para Diferentes Materiais
1. Habilidades de furação de aço de baixo carbono
Para aços de baixo carbono frequentemente usados para peças de soldagem, a formação de cavacos pode ser um problema. Quanto menor a dureza, teor de carbono e teor de enxofre do aço, mais longos os cavacos produzidos.
- Se o problema está relacionado à formação de cavacos, aumente a velocidade de corte vc e reduza o avanço fn (observe que ao processar aço comum, o avanço deve ser aumentado).
- Use alta pressão e fornecimento interno de refrigerante.
2. Técnicas de furação para aço inoxidável austenítico e duplex
Austenítico, duplex e super duplex podem causar problemas relacionados à formação e evacuação de cavacos.
- A geometria correta é muito importante, porque pode fazer os cavacos formarem corretamente e ajudá-los a serem descarregados. Geralmente falando, é melhor usar uma aresta de corte afiada. Se o problema está relacionado à formação de cavacos, aumentar o avanço fn fará o cavaco mais propenso a quebrar.
- Design de resfriamento interno, alta pressão.
3. Habilidades de furação CGI (ferro fundido de grafito compacto)
CGI geralmente não requer atenção especial. Produz cavacos maiores que ferro fundido cinzento, mas os cavacos são fáceis de quebrar. A força de corte é maior e, portanto, afeta a vida útil da ferramenta. Precisa usar materiais super resistentes ao desgaste. Haverá o mesmo desgaste típico da ponta da ferramenta que todos os ferros fundidos.
- Se o problema está relacionado à formação de cavacos, aumente a velocidade de corte Vc e reduza o avanço fn.
- Design de resfriamento interno.
4. Habilidades de furação de liga de alumínio
Formação de rebarbas e evacuação de cavacos podem ser um problema. Também pode causar vida útil curta da ferramenta devido a colagem.
- Para garantir a melhor formação de cavacos, use avanço baixo e alta velocidade de corte.
- Para evitar vida útil curta da ferramenta, diferentes revestimentos podem precisar ser testados para minimizar a colagem. Estes revestimentos podem incluir revestimentos de diamante, ou nenhum revestimento (dependendo do substrato).
- Use emulsão de alta pressão ou refrigerante por névoa.
5. Habilidades de furação de liga de titânio e liga de alta temperatura
O endurecimento por trabalho da superfície do furo afeta os processos subsequentes. É difícil obter bom desempenho de remoção de cavacos.
- Ao escolher uma geometria para usinar ligas de titânio, é melhor ter uma aresta de corte afiada. Ao usinar ligas baseadas em níquel, uma geometria robusta é essencial. Se houver problema de endurecimento por trabalho, tente aumentar a taxa de avanço.
- Refrigerante de alta pressão até 70 bar melhora o desempenho.
6. Habilidades de furação de aço endurecido
Obter vida útil da ferramenta aceitável.
- Reduza a velocidade de corte para reduzir calor. Ajuste a taxa de avanço para obter cavacos aceitáveis e fáceis de ejetar.
- Emulsão mista de alta concentração.
Processo de manufatura
- Escolhendo o Fluido de Corte Ideal para Usinagem CNC: Tipos, Benefícios e Manutenção
- 12 Estratégias Comprovadas Para Acelerar O Crescimento Do Seu Negócio De Usinagem CNC
- Dominando a Usinagem de Materiais Gomosos: Dicas Comprovadas para Acabamento Superior e Vida da Ferramenta
- Usinagem de Precisão de Plásticos de Engenharia e PCBs para a Indústria Eletrônica
- Dominando a Furação em Aço Inoxidável: 6 Técnicas Comprovadas para Operadores
- Aumente a Eficiência do Seu CNC 5 Eixos: 4 Dicas Comprovadas de Especialistas
- Furação e Usinagem de Furos Profundos: Características Principais, Desafios e Dicas de Especialistas
- 7 Dicas de Especialista para Criar Peças Usinadas CNC de Alta Precisão
- Top 5 Aplicações de Usinagem CNC de Plástico: Precisão, Velocidade e Qualidade
- 3 Estratégias Comprovadas para Reduzir Custos de Prototipagem CNC