



Princípios Essenciais de Precisão de Usinagem que Todo Mecânico Deve Dominar
A precisão de usinagem é o grau de conformidade entre o tamanho real, forma e posição dos três parâmetros geométricos da superfície da peça processada e os parâmetros geométricos ideais exigidos pelo desenho. Parâmetros geométricos ideais são o tamanho médio para tamanho, para geometria de superfície, são círculos absolutos, cilindros, planos, cones e linhas retas, para as posições mútuas de superfícies, são absolutamente paralelos, verticais, coaxiais, simétricos, etc. O desvio dos parâmetros geométricos reais da peça em relação aos parâmetros geométricos ideais é chamado de erro de usinagem.
1. O Conceito de Precisão de Usinagem
A precisão de usinagem é usada principalmente para o grau de produção do produto. Precisão de usinagem e erro de usinagem são termos usados para avaliar os parâmetros geométricos da superfície usinada. A precisão de usinagem é medida pelo grau de tolerância, quanto menor o valor do grau, maior a precisão. O erro de usinagem é expresso por um valor numérico. Quanto maior o valor numérico, maior o erro. Alta precisão de usinagem significa pequeno erro de usinagem, e vice-versa.
Existem 20 níveis de tolerância de IT01, IT0, IT1, IT2, IT3 a IT18. Se IT01 indica que a peça tem a mais alta precisão de usinagem, IT18 indica que a peça tem a menor precisão de usinagem. Geralmente, IT7 e IT8 têm nível médio de precisão de usinagem.
Os parâmetros reais obtidos por qualquer método de usinagem não serão absolutamente precisos. Do ponto de vista da função da peça, desde que o erro de usinagem esteja dentro da faixa de tolerância exigida pelo desenho da peça, considera-se que a precisão de usinagem é garantida.
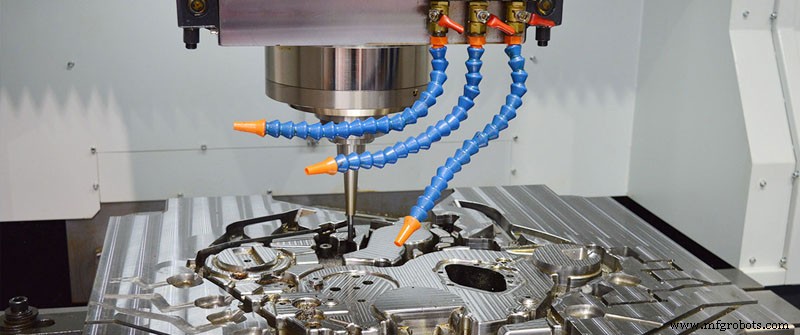
A qualidade da máquina depende da qualidade de processamento das peças e da qualidade de montagem da máquina. A qualidade de usinagem das peças inclui duas partes principais, a precisão de usinagem e a qualidade da superfície.
A precisão de usinagem refere-se ao grau em que os parâmetros geométricos reais (tamanho, forma e posição) da peça após a usinagem conformam-se aos parâmetros geométricos ideais. A diferença entre eles é chamada de erro de usinagem. O tamanho do erro de usinagem reflete o nível de precisão de usinagem. Quanto maior o erro, menor a precisão de usinagem, e quanto menor o erro, maior a precisão de usinagem.
2. Conteúdo Relacionado à Precisão de Usinagem
(1) Precisão Dimensional
Refere-se ao grau de conformidade entre o tamanho real da peça processada e o centro da zona de tolerância do tamanho da peça.
(2) Precisão de Forma
Refere-se ao grau de conformidade entre a forma geométrica real da superfície da peça processada e a forma geométrica ideal.
(3) Precisão de Posição
Refere-se à diferença de precisão de posição real entre as superfícies relevantes das peças após o processamento.
(4) Relações Mútuas
Geralmente, ao projetar peças de máquina e estipular a precisão de usinagem das peças, deve-se prestar atenção para controlar o erro de forma dentro da tolerância de posição, e o erro de posição deve ser menor que a tolerância dimensional. Ou seja, peças de precisão ou superfícies importantes de peças, os requisitos de precisão de forma devem ser maiores que os requisitos de precisão de posição, e os requisitos de precisão de posição devem ser maiores que os requisitos de precisão dimensional.
3. Método de Ajuste
(1) Ajustar o sistema de processo
(2) Reduzir erro da máquina-ferramenta
(3) Reduzir erro de transmissão da cadeia de transmissão
(4) Reduzir desgaste da ferramenta
(5) Reduzir tensão e deformação do sistema de processo
(6) Reduzir distorção térmica do sistema de processo
(7) Reduzir tensão residual
4. Razões Para Impacto
(1) Erro do Princípio de Processamento
Erro do princípio de usinagem refere-se ao erro produzido pelo processamento com perfil de lâmina aproximado ou relação de transmissão aproximada. Os erros do princípio de usinagem aparecem principalmente na usinagem de roscas, engrenagens e superfícies curvas complexas.
Na usinagem, o processamento aproximado é geralmente usado para melhorar a produtividade e economia na premissa de que o erro teórico pode atender aos requisitos de precisão de usinagem.
(2) Erro de Ajuste
O erro de ajuste da máquina-ferramenta refere-se ao erro causado por ajuste impreciso.
(3) Erro da Máquina-Ferramenta
Erro da máquina-ferramenta refere-se ao erro de fabricação, erro de instalação e desgaste da máquina-ferramenta. Inclui principalmente o erro do guia da máquina-ferramenta, o erro de rotação do fuso da máquina-ferramenta e o erro de transmissão da cadeia de transmissão da máquina-ferramenta.
5. Método de Medição
A precisão de processamento adota diferentes métodos de medição de acordo com diferentes conteúdos de precisão de processamento e requisitos de precisão. De modo geral, existem os seguintes tipos de métodos:
(1) De acordo com se o parâmetro medido é medido diretamente, pode ser dividido em medição direta e medição indireta.
Medição direta: mede diretamente o parâmetro medido para obter o tamanho medido. Por exemplo, use paquímetros e comparadores para medir.
Medição indireta: mede os parâmetros geométricos relacionados ao tamanho medido, e obtém o tamanho medido através de cálculo.
Obviamente, a medição direta é mais intuitiva, e a medição indireta é mais complicada. Geralmente, quando o tamanho medido ou a medição direta não atende aos requisitos de precisão, a medição indireta tem que ser usada.
(2) De acordo com se o valor de leitura do instrumento de medição representa diretamente o valor do tamanho medido, pode ser dividido em medição absoluta e medição relativa.
Medição absoluta: O valor de leitura indica diretamente o tamanho do tamanho medido, como medir com paquímetro vernier.
Medição relativa: O valor de leitura indica apenas o desvio do tamanho medido da quantidade padrão. Se você usar um comparador para medir o diâmetro do eixo, precisa ajustar a posição zero do instrumento com um bloco padrão primeiro, e então realizar a medição. O valor medido é a diferença entre o diâmetro do eixo lateral e o tamanho do bloco padrão. Esta é uma medição relativa. De modo geral, a precisão da medição relativa é maior, mas a medição é mais trabalhosa.
(3) De acordo com se a superfície medida está em contato com a cabeça de medição do instrumento de medição, é dividida em medição de contato e medição sem contato.
Medição de contato: A cabeça de medição está em contato com a superfície tocada, e há uma força de medição mecânica. Como medir peças com micrômetro.
Medição sem contato: A cabeça de medição não está em contato com a superfície da peça medida. A medição sem contato pode evitar a influência da força de medição no resultado da medição. Como o uso de método de projeção, interferometria de onda de luz, etc.
(4) De acordo com o número de parâmetros de medição, é dividida em medição única e medição abrangente.
Medição única: mede cada parâmetro da peça testada separadamente.
Medição abrangente: mede o índice abrangente refletindo os parâmetros relevantes da peça. Por exemplo, ao usar um microscópio de ferramenta para medir a rosca, o diâmetro de passo real da rosca, o erro de meio ângulo do perfil do dente e o erro cumulativo do passo da rosca podem ser medidos separadamente.
A medição abrangente é geralmente mais eficiente e mais confiável para garantir a intercambiabilidade de peças, e é frequentemente usada para inspeção de peças acabadas. A medição única pode determinar o erro de cada parâmetro separadamente, e é geralmente usada para análise de processo, inspeção de processo e medição de parâmetros especificados.
(5) De acordo com o papel da medição no processo de processamento, é dividida em medição ativa e medição passiva.
Medição ativa: a peça de trabalho é medida durante o processamento, e o resultado é usado diretamente para controlar o processamento da peça, para prevenir a geração de sucata a tempo.
Medição passiva: a medição realizada após a peça de trabalho ser processada. Este tipo de medição só pode julgar se a peça processada é qualificada, e está limitada a descobrir e rejeitar produtos sucata.
(6) De acordo com o estado da peça medida no processo de medição, é dividida em medição estática e medição dinâmica.
Medição estática: A medição é relativamente estática. Como um micrômetro para medir o diâmetro.
Medição dinâmica: A superfície medida e a cabeça de medição se movem relativamente uma à outra no estado de trabalho simulado durante a medição.
O método de medição dinâmica pode refletir a situação da peça próxima ao estado de uso, que é a direção de desenvolvimento da tecnologia de medição.
Processo de manufatura
- Usinagem CNC de Precisão para a Indústria de Semicondutores: Principais Insights
- Usinagem CNC 101: Domine os Fundamentos da Fabricação de Precisão
- Custo de Usinagem CNC: Fatores-Chave e Dicas de Especialistas para Reduzir Gastos
- Top 6 Tendências da Manufatura para 2022 para Manter seu Negócio Competitivo
- Usinagem de Precisão: Técnicas Comprovadas para Alcançar Precisão da Peça
- 11 Fatos Essenciais sobre Usinagem de Gravação CNC que Você Deve Conhecer
- Guia Essencial de Marcação de Peças: 3 Métodos Comprovados para Qualidade e Segurança
- Bielas Explicadas: O Elo Crítico no Desempenho do Motor
- Guia Essencial de Radiadores de Óleo do Motor: Por Que Importam e Como Escolher
- Guia Essencial do Termostato do Carro: Função, Localização e Manutenção