



Técnicas Comprovadas para Alcançar Precisão de Peças na Usinagem
A precisão de usinagem refere-se ao grau em que os parâmetros geométricos reais (tamanho, forma e posição) da peça após o processamento estão em conformidade com os parâmetros geométricos ideais especificados no desenho. Quanto maior o grau de conformidade, maior a precisão de usinagem.
Na usinagem, devido à influência de vários fatores, é realmente impossível processar cada parâmetro geométrico da peça para corresponder exatamente ao parâmetro geométrico ideal, e sempre haverá alguns desvios. Este desvio é erro de usinagem.
Explore a partir dos seguintes três aspectos:
- Método de obtenção de precisão dimensional da peça
- Método de obtenção de precisão de forma
- Método de obtenção de precisão de posição
1. Método de Obtenção de Precisão Dimensional da Peça
(1) Método de Corte de Teste (Trial Cutting Method)
Ou seja, primeiro tente cortar uma pequena parte da superfície usinada, meça o tamanho do corte de teste, ajuste a posição da aresta de corte da ferramenta em relação à peça de acordo com os requisitos de usinagem, e então tente cortar novamente, e então meça, assim após dois ou três cortes de teste e medições, quando o tamanho atende aos requisitos após o processamento, corte toda a superfície a ser usinada.
O método de corte de teste é através de "corte de teste-medição-ajuste-corte de teste novamente", e repete até que a precisão dimensional requerida seja alcançada.
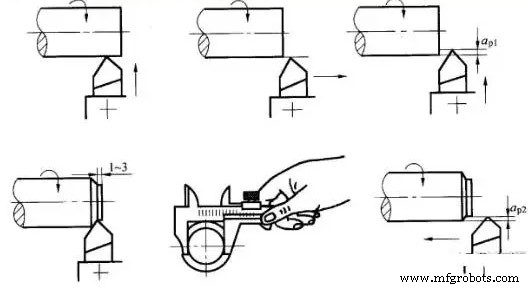
A precisão alcançada pelo método de corte de teste pode ser muito alta. Não requer dispositivos complicados, mas este método é demorado (requer múltiplos ajustes, cortes de teste, medições e cálculos), baixa eficiência, e depende do nível de habilidade dos trabalhadores e da precisão dos instrumentos de medição. A qualidade é instável, por isso é usado apenas para produção de peça única e pequenos lotes.
Como um tipo de método de corte de teste - correspondência, baseia-se na peça processada, processando outra peça correspondente, ou combinando duas (ou mais) peças juntas para processamento. Os requisitos do tamanho final processado no trabalho de correspondência baseiam-se nos requisitos de correspondência com as peças usinadas.
(2) Método de Ajuste (Adjustment Method)
Use amostra ou peças padrão para ajustar as posições relativas precisas de máquinas-ferramenta, fixadores, ferramentas de corte e peças para garantir a precisão dimensional das peças. Como o tamanho é ajustado antecipadamente, não há necessidade de tentar cortar novamente durante a usinagem. O tamanho é obtido automaticamente e permanece inalterado durante a usinagem de um lote de peças. Este é o método de ajuste. Por exemplo, ao usar um fixador de fresadora, a posição da ferramenta é determinada pelo bloco de ferramenta. A essência do método de ajuste é usar o dispositivo de distância fixa ou dispositivo de preparação de ferramenta na máquina-ferramenta ou o porta-ferramenta pré-ajustado para fazer a ferramenta atingir uma certa precisão de posição relativa à máquina-ferramenta ou fixador, e então processar um lote de peças.
Também é um tipo de método de ajuste avançar a ferramenta de acordo com o mostrador e depois cortar na máquina-ferramenta. Este método precisa determinar a escala no mostrador de acordo com o método de corte de teste. Na produção em massa, dispositivos de preparação de ferramenta como batentes de curso fixo, protótipos e gabaritos são frequentemente usados para ajuste.
O método de ajuste tem melhor precisão e estabilidade de usinagem que o método de corte de teste, e tem maior produtividade. Não requer altos operadores de máquina-ferramenta, mas tem altos requisitos para ajustadores de máquina-ferramenta, e é frequentemente usado em produção em lote e em massa.
(3) Método de Dimensão Fixa (Fixed Size Method / Sizing Method)
O método de usar o tamanho correspondente da ferramenta para garantir o tamanho da peça a ser usinada é chamado de método de dimensionamento. Ele usa ferramentas de tamanho padrão para usinagem, e o tamanho da superfície usinada é determinado pelo tamanho da ferramenta. Ou seja, uma ferramenta com certa precisão dimensional (como alargador, broca, etc.) é usada para garantir a precisão da peça (como furo).
O método de dimensionamento é fácil de operar, tem alta produtividade, e a precisão de usinagem é relativamente estável. Tem quase nada a ver com o nível técnico dos trabalhadores. Tem alta produtividade e é amplamente usado em vários tipos de produção. Por exemplo, furação, alargamento, etc.
(4) Método de Medição Ativa (Active Measurement Method)
Durante o processo de usinagem, as dimensões de usinagem são medidas enquanto se usina, e após os resultados medidos serem comparados com as dimensões exigidas pelo projeto, ou a máquina-ferramenta pode continuar a trabalhar, ou a máquina-ferramenta pode ser parada. Este é o método de medição ativa.
Atualmente, os valores na medição ativa podem ser exibidos digitalmente. O método de medição ativa adiciona o dispositivo de medição ao sistema de processo (ou seja, a unidade de máquinas-ferramenta, ferramentas de corte, fixadores e peças) e torna-se seu quinto fator.
O método de medição ativa tem qualidade estável e alta produtividade, que é a direção de desenvolvimento.
(5) Método de Controle Automático (Automatic Control Method)
Este método é composto por dispositivo de medição, dispositivo de alimentação e sistema de controle. Ele combina o dispositivo de medição, alimentação e sistema de controle em um sistema de processamento automático, e o processo de usinagem é concluído automaticamente pelo sistema.
Uma série de tarefas como medição de tamanho, compensação de ferramenta, corte de processamento e parada da máquina são concluídas automaticamente, e a precisão de tamanho requerida é alcançada automaticamente. Por exemplo, ao usinar em uma máquina CNC, as peças são controladas por várias instruções do programa para controlar a sequência de usinagem e precisão de usinagem.
O método inicial de controle automático foi concluído usando medição ativa e sistemas de controle mecânicos ou hidráulicos. Atualmente, programas pré-arranjados de acordo com requisitos de processamento têm sido amplamente usados. Programas emitidos pelo sistema de controle para controlar máquinas-ferramenta ou máquinas-ferramenta de controle numérico digital emitidas pelo sistema de controle para executar instruções de informação digital, e podem se adaptar a mudanças nas condições de processamento durante a usinagem, ajustar automaticamente a quantidade de processamento e realizar a otimização do processo de usinagem de acordo com as condições especificadas. A máquina-ferramenta de controle adaptativo realiza processamento de controle automático.
O método de controle automático tem qualidade estável, alta produtividade, boa flexibilidade de usinagem, e adaptabilidade à produção de múltiplas variedades, que é a direção de desenvolvimento atual da manufatura mecânica e a base da manufatura assistida por computador (CAM).
2. Método de Obtenção de Precisão de Forma
(1) Método de Trajetória (Trajectory Method)
Este método de usinagem usa a trajetória do movimento da ponta da ferramenta para formar a forma da superfície usinada. Torneamento comum, fresamento, plaina e retífica pertencem ao método de trajetória da ponta da ferramenta. A precisão de forma obtida por este método depende principalmente da precisão do movimento de conformação.
(2) Método de Forma (Forming Method)
Use a geometria da ferramenta de forma para substituir certos movimentos de conformação da máquina-ferramenta para obter a forma da superfície usinada. Como torneamento de forma, fresamento de forma, retífica de forma, etc. A precisão de forma obtida pelo método de forma depende principalmente da forma da lâmina.
(3) Método de Geração (Generating Method)
Use a superfície de envelope formada pela ferramenta e a peça para gerar a forma da superfície usinada, como corte de engrenagem por fresa-mãe, moldagem de engrenagem, retífica de engrenagem, knurling de estrias, etc. são todos métodos geradores. A precisão de forma obtida por este método depende principalmente da precisão de forma e precisão de movimento gerador da lâmina.
3. Método de Obtenção de Precisão de Posição
Na usinagem, a precisão da posição da superfície processada em outras superfícies é principalmente determinada pela fixação da peça.
(1) Encontrar Diretamente a Fixação Correta
Este método é usar um relógio comparador, uma placa de marcação ou inspeção visual para localizar diretamente a peça na máquina-ferramenta.
(2) Traçar Linhas para Encontrar a Fixação de Instalação Correta
Este método é primeiro desenhar a linha central, linha de simetria e a linha de processamento de cada superfície a ser processada no bruto de acordo com o desenho da peça, e então instalar a peça na máquina-ferramenta, e alinhar a posição de fixação da peça na máquina-ferramenta de acordo com a linha desenhada.
Este método de fixação tem baixa produtividade, baixa precisão, e altos requisitos técnicos para trabalhadores. É geralmente usado para processar peças complexas e pesadas em produção de pequenos lotes, ou quando a tolerância de tamanho do bruto é grande e não pode ser fixada diretamente por fixadores.
(3) Fixação com Fixadores (Clamping With Fixtures)
O fixador é especialmente projetado de acordo com os requisitos do processo de usinagem. Os elementos de posicionamento no fixador podem ocupar rapidamente a posição correta da peça em relação à máquina-ferramenta e à ferramenta de corte. A precisão de posicionamento da peça pode ser garantida sem alinhamento, e a produtividade de fixação com o fixador é alta. A precisão de posicionamento é alta, mas fixadores especiais precisam ser projetados e fabricados, que são amplamente usados em produção em lote e em massa.
Processo de manufatura
- Domine a Usinagem CNC: Estratégias de Design Comprovadas para Peças Otimizadas
- Excelência em Usinagem CNC: 4 Técnicas de Inspeção e 3 Soluções-Chave
- Top 5 Aplicações de Usinagem CNC de Plástico: Precisão, Velocidade e Qualidade
- Usinagem de Alta Velocidade de Precisão de Peças de Fresamento de Alumínio
- Domine a Usinagem de Roscas em Centros CNC: Técnicas Comprovadas e Melhores Práticas
- Usinagem CNC: Problemas Comuns e Soluções Eficazes para Otimização de Velocidade, Avanço e Profundidade
- Dominando Usinagem CNC Personalizada: O Poder de Dispositivos de Fixação e Guias
- Usinagem de Precisão: Técnicas Comprovadas para Alcançar Precisão da Peça
- Dicas Essenciais de Usinagem por Furação: Aumente Desempenho e Qualidade
- Quatro Técnicas Comprovadas para Eletrodeposição Parcial