



Prevenindo Paradas Maiores: Como o Monitoramento por Emissão Acústica Salvou Tempo e Dinheiro de um Fabricante de Alimentos
Um estudo recente de emissão acústica (AE) detectou uma falha crítica iminente em um rolamento, levando a uma ação preventiva planejada que evitou custos significativos e tempo de inatividade não planejado para um grande fabricante de alimentos.
O equipamento de AE, junto com as ferramentas de inspeção primárias, foi fornecido pela Holroyd Instruments. Este caso ilustra como essa tecnologia pode evitar um grande evento não planejado, prevenindo danos colaterais caros a equipamentos relacionados e o tempo de espera prolongado que levaria a inatividade estendida e clientes insatisfeitos com a disponibilidade de estoque.
Detecção Inicial
A história começou em abril de 2010, quando leituras elevadas foram detectadas pela primeira vez em dois pontos de nó em uma grande caixa de engrenagens redutora de transferência durante uma programação de amostragem de sete dias. Os sinais de sofrimento excederam o limite de alarme e motivaram inspeções adicionais. Uma terceira leitura elevada, mostrando tendência de alta, acionou uma ordem de serviço planejada no sistema computadorizado de gestão de manutenção (CMMS) para investigar e agir. Retirar a caixa de engrenagens de serviço não era uma opção devido às altas demandas de produção, e a experiência anterior com substituição de rolamento em uma linha irmã aumentava o risco percebido.
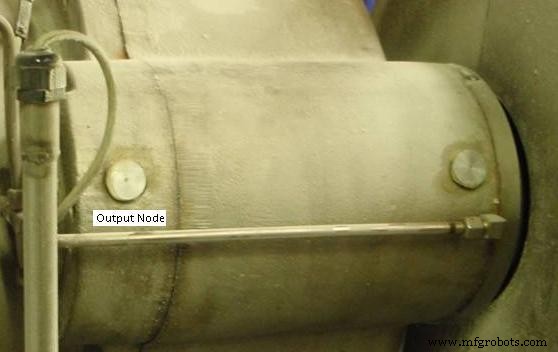
Lado de entrada de uma caixa de engrenagens de transferência, com o ponto de nó do rolamento de saída no lado esquerdo.
Análise Detalhada
Inspeções detalhadas confirmaram que o rolamento com maior sofrimento era o de saída. Cliques audíveis eram pronunciados na extremidade de saída. Os dois rolamentos nos locais dos nós — acionando o motor na entrada e saída — foram o foco da análise; os rolamentos adjacentes na grande engrenagem helicoidal redutora permaneceram baixos e silenciosos. O gerente de engenharia foi informado de que uma anomalia existia em um rolamento de entrada, os outros estavam em boas condições, e a produção poderia continuar com monitoramento de condição direcionado. A frequência de amostragem de óleo aumentou de mensal para quinzenal, e as inspeções de AE passaram para um ciclo de quatro dias, fornecendo dados comparativos para a eventual substituição do rolamento.
Planejamento da Substituição
A substituição planejada do rolamento envolveu coordenação entre o planejador de produção, gerente de manutenção e especialista de produto. Ficou claro que a caixa de engrenagens precisaria permanecer em serviço por pelo menos mais seis meses até que os novos rolamentos estivessem disponíveis. Planos de contingência foram estabelecidos para uma troca de emergência se leituras de AE ou amostras de óleo indicassem falha iminente, com avisos de que uma falha repentina do rolamento poderia ocorrer rapidamente. Um novo conjunto de rolamentos foi comprado, e uma reunião com o fabricante foi agendada para examinar os rolamentos usados quando removidos no início de 2011.
As leituras de AE permaneceram elevadas durante esse período de espera, mas as amostras de óleo não mostraram aumentos significativos nos elementos-chave associados à falha de rolamentos de rolo. Nas semanas anteriores à substituição, espectros foram coletados de todos os pontos da caixa de engrenagens para avaliação futura, eliminando frequências potencialmente confundidoras da bomba de óleo e componentes circundantes. Um gráfico de espectro de envelope AE antes da troca do rolamento é mostrado abaixo.
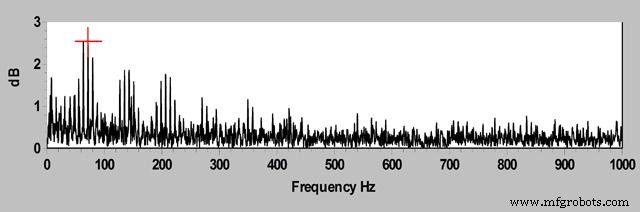
Como visível, um pico a 73 Hz — correspondente à frequência da pista do rolamento — indicava um defeito na superfície da pista, e não falha na gaiola ou elementos rolantes.
Execução e Resultados
A substituição do rolamento prosseguiu, e a fábrica retornou à operação em 12 horas, evitando qualquer inatividade não planejada. O conjunto de rolamentos usado foi devolvido com a caixa de engrenagens, desengraxado e inspecionado. Ambos os rolamentos inicialmente pareciam semelhantes e em boas condições. Na desmontagem, o rolamento de saída suspeito revelou uma grande descamação na pista interna, com pitting extenso e detritos. Um representante do fabricante confirmou que os rolamentos tiveram desempenho admirável dadas as condições operacionais severas por quase dez anos, representando uma falha de fim de vida que poderia ter acelerado para falha catastrófica em dias ou semanas. A descamação media aproximadamente 10 mm de comprimento e 2,5 mm de largura.
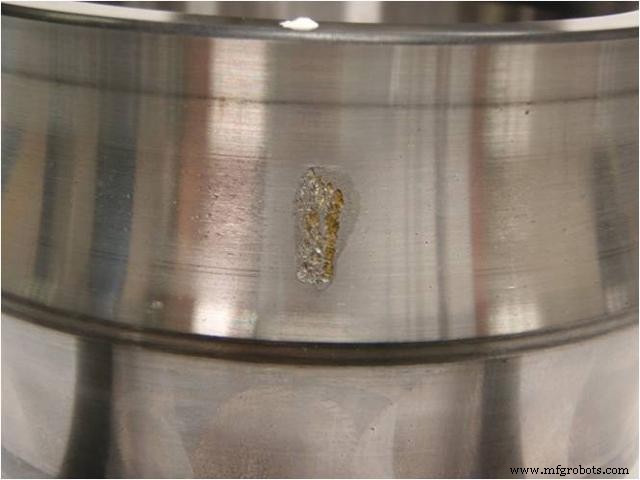
Dano por descamação na pista, com bordas emplumadas e pitting superficial na área carregada. A próxima camada de material no lado direito teria falhado.
Após o trabalho corretivo, espectros adicionais foram registrados para confirmar a ausência de ruído de alta frequência. Os níveis de ruído de fundo caíram para um terço das medições anteriores; o pico máximo caiu abaixo de 0,4 dB, e o nível de fundo ficou abaixo de 0,2 dB.
Conclusão e Lições
Em conclusão, o uso diário desses sistemas e ferramentas provou ser essencial na detecção da anomalia antes que ela se transformasse em um grande evento. O sucesso dependeu da colaboração estreita entre engenharia e operações, permitindo manutenção planejada com mínima interrupção.
As principais lições incluem: a adequação de intervalos de inspeção de sete dias para esta planta crítica, a iniciação precoce de ação preventiva, a precisão da AE na localização de falhas em rolamentos, a sinergia entre cliques audíveis e dados de rpm, e a confiança que a detecção precoce de anomalias proporciona para trabalho corretivo oportuno.
A análise de causa raiz realizada imediatamente após a substituição confirmou que, como os rolamentos atingiram fim de vida, nenhuma alteração nos cronogramas de manutenção futuros foi necessária. O monitoramento de condição baseado em AE deu a segurança para detectar quaisquer anomalias futuras em estágio muito inicial.
Para mais informações sobre sistemas de monitoramento de condição, visite Kittiwake Holroyd em www.kittiwakeholroyd.com.
Manutenção e reparo de equipamentos
- 5 Estratégias Comprovadas de Computação em Nuvem para Economizar Tempo e Reduzir Custos
- Monitoramento Eficiente de Temperatura de Salas com Raspberry Pi e Nagios
- Home Energy Centre: Monitoramento Solar PV, Painéis Térmicos e Temperaturas de Ambientes com Raspberry Pi e Moteino
- Monitoramento Preciso de Temperatura em Closet de Servidores com Raspberry Pi
- Monitoramento de Lubrificação em Tempo Real: Como FT-IR Portátil Impulsiona Manutenção Proativa
- Sucesso Duradouro: Lições de Persistência de Abraham Lincoln e Liderança em Manutenção
- Como a Planta Ehingen da SAPPI Usa Monitoramento de Condição para Aumentar Eficiência e Confiabilidade
- Maximize a Produtividade: Como o Software de Manutenção Reduz Custos e Economiza Tempo
- Garantindo Segurança: O Papel Essencial do Monitoramento de Carga em Crises e Além
- Guia Completo de Data e Hora em C++