



Operações do Furo de Corrida do Alto-Forno: Remoção Eficiente de Gusa e Escória
Furo de Corrida do Alto-Forno e Fundição do Forno
A operação de um alto-forno é um processo contínuo. O alto-forno continua a produzir ferro líquido (gusa) e escória enquanto está em operação. A gusa e a escória se acumulam no cadinho do forno, mas como há um limite para a quantidade que pode ser acumulada antes de interferir na operação do forno, gusa e escória devem ser removidas do forno em intervalos regulares. O furo de corrida, também conhecido como entalhe de ferro, é usado para fundir a gusa do forno. Ele está localizado ligeiramente acima do piso do cadinho.
Independentemente da configuração específica do furo de corrida ou filosofia operacional, devido à adição de condições de processo dinâmicas (frequentemente periódicas) e mais intensas (exposição a temperaturas mais altas levando a corrosão acelerada, maior turbulência e taxas elevadas de transferência de massa e calor), e forças termo-mecânicas concorrentes mais altas (de tensões de cisalhamento térmico ou de fluxo), o desempenho e a longevidade do alto-forno estão intimamente ligados ao desempenho do furo de corrida. Portanto, o furo de corrida é muito crítico para o alto-forno. É o coração e a linha de vida do alto-forno, pois sem um furo de corrida um alto-forno não pode existir. A criticidade e relevância do furo de corrida continuam mesmo nos altos-fornos modernos automatizados.
Fundição (Tapping)
O furo de corrida é uma parte essencial de um alto-forno. Fornos grandes geralmente têm 2 a 4 furos de corrida e a drenagem de gusa e escória é praticamente contínua por perfuração e tamponamento periódicos dos furos de corrida, com um dos furos de corrida sempre aberto e duas fundições alternadas geralmente se sobrepondo por algum período. Altos-fornos de tamanho médio ou pequeno têm normalmente um furo de corrida e o intervalo de tempo entre duas fundições geralmente varia de 30 min a 90 min. Alguns altos-fornos são equipados com um entalhe de escória (geralmente referido como "macaco") para remover escória do alto-forno, e está localizado em um plano tipicamente 1 m a 2 m acima do furo de corrida.
Em dias anteriores, quando a carga do alto-forno não era melhorada aos padrões atuais, o peso da escória produzida no alto-forno era mais da metade do peso da gusa. A menor densidade da escória fazia com que ela preenchesse o espaço no cadinho acima do metal, e interferiria com a penetração do ar de sopro e o processo de combustão nas corridas muito antes que o acúmulo de gusa atingisse a quantidade desejada para fundição. Portanto, era necessário remover o excesso de escória através do entalhe de escória uma ou duas vezes entre duas fundições. No entanto, atualmente, devido a cargas melhor preparadas, os volumes de escória estão em torno de 250–320 kg/t. Portanto, o macaco é raramente usado e a escória é tipicamente removida apenas através do furo de corrida durante a fundição do alto-forno.
Fundição, também referida como vazamento ou drenagem, é um processo que remove gusa e escória do cadinho do forno. O processo de fundição determina criticamente a pressão de gás intra-forno e quantidades residuais de ferro e escória no cadinho. Má drenagem do cadinho geralmente leva a operação instável do forno, que é geralmente conectada a perdas marcantes na produtividade do forno e vida da campanha. Uma fundição ineficiente também dá origem a acúmulo excessivo de líquidos e, assim, altos níveis de líquido no cadinho. Se a escória líquida se aproxima do nível das corridas, o fluxo de gás redutor no ventre é severamente perturbado, frequentemente resultando em descida de carga irregular.
Um ciclo de fundição começa quando o furo de corrida é perfurado aberto e é terminado por tamponar o furo de corrida com a massa de furo de corrida quando o gás do forno estoura. No fim da fundição, a interface escória-ferro inclina-se para baixo em direção ao furo de corrida e uma quantidade considerável de escória permanece acima do nível do furo de corrida. A fase de ferro pode ser drenada de níveis abaixo do furo de corrida devido ao grande gradiente de pressão que se desenvolve perto do furo de corrida na fase de escória viscosa. A interface média escória-ferro é, portanto, mais baixa que o nível do furo de corrida. Dependendo de vários fatores, como taxas de produção de líquidos, volume do cadinho e estratégias de fundição, o estágio inicial de um ciclo de fundição varia e pode ser categorizado como segue:
- Ferro primeiro – Ocorre se a interface escória-ferro está acima do nível do furo de corrida quando o furo de corrida é perfurado aberto. O ciclo de fundição começa com um fluxo de saída apenas de ferro, e a escória começa a fluir mais tarde quando a interface escória-ferro desceu até o furo de corrida. Após isso, ferro e escória são drenados simultaneamente até o fim da fundição. O tempo decorrido desde o início da fundição até a escória entrar no canal é chamado de atraso da escória.
- Simultâneo – Este padrão aparece se a interface escória-ferro está em, ou a uma profundidade finita abaixo do furo de corrida quando a fundição começa. O alto gradiente de pressão na fase de escória pode promover o fluxo de ferro, ou até arrastar ferro de abaixo do furo de corrida. Como resultado, ferro e escória são drenados juntos durante todo o período de fundição.
- Escória primeiro – É oposto ao padrão ferro primeiro. Neste padrão, a escória flui inicialmente e o ferro após um atraso. Isso ocorre porque a interface escória-ferro está bem abaixo do furo de corrida quando a fundição começa, e o fenômeno pode ser observado em fornos maiores com múltiplos furos de corrida. O gradiente de pressão causado pela escória viscosa é inicialmente inadequado para elevar o ferro.
Um requisito primário da fundição é garantir confiavelmente a taxa desejada de produtos do forno. Assim, estabelecer os fatores que influenciam a taxa de fundição é importante. Normalmente, em grandes altos-fornos, taxas de fundição de 7 t/min e velocidades de vazamento de líquido de 5 m/s, em furos de corrida de 70 mm de diâmetro e 3,5 m de comprimento, são tipicamente encontradas. A condição do furo de corrida e o comprimento do furo de corrida influenciam fortemente a taxa de fundição. Quando o alto-forno está em operação, o furo de corrida é completamente preenchido com um material refratário conhecido como massa de furo de corrida.
O furo de corrida é normalmente exposto a um ambiente extremamente dinâmico com alta temperatura e pressão, perfuração e tamponamento frequentes, ataque químico substancial e cisalhamento induzido por fluxo. Durante a fundição, o furo de corrida é gradualmente erodido à medida que os líquidos fundidos fluem através dele. Quanto maior o desgaste do furo de corrida, maior é a mudança nas taxas de fluxo de líquido e maior é a variação dos níveis de líquido no cadinho. Para a manutenção de um estado estável no furo de corrida, facilitando assim a remoção de líquido do cadinho, um excesso de massa de furo de corrida de alta qualidade é, na prática, injetado no furo de corrida quando uma fundição é terminada. A massa de furo de corrida se acumula e solidifica no interior do furo de corrida formando uma camada protetora com a forma de um "cogumelo", que é concentrada principalmente diretamente abaixo do furo de corrida e em menor extensão lateralmente e acima do furo de corrida. O furo de corrida, portanto, torna-se mais longo que a profundidade da correspondente parede lateral do cadinho através da qual o furo de corrida é perfurado. Um furo de corrida mais longo pode drenar líquidos fundidos da parte interna do cadinho e o fluxo circunferencial pode ser suprimido. Além disso, furos de corrida mais longos podem resultar em taxas de drenagem diminuídas devido ao efeito de atrito e, assim, reduzir o consumo da massa de furo de corrida. O tamanho e a forma da camada de cogumelo também têm efeito significativo nas variações de temperatura do revestimento do cadinho durante a fundição.
Métodos de Abertura do Furo de Corrida
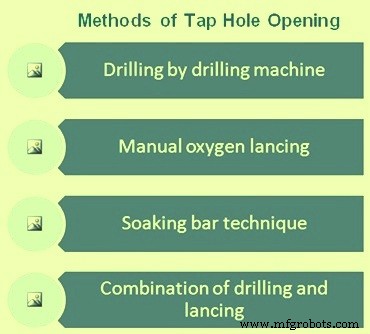
Quando chega o momento de o forno ser fundido, o furo de corrida precisa ser aberto. É essencial que o furo de corrida seja aberta rápida e certamente sempre que necessário. Descontando as práticas mais primitivas do passado de "furação" ou "escavação" para a abertura do furo de corrida, uma ampla gama de métodos de abertura do furo de corrida são adotados, que incluem os seguintes (Fig. 1):
- Lançamento manual de oxigênio no furo de corrida. Normalmente deve ser minimizado ou apenas em emergência. Pode levar a falha do furo de corrida por bolhas e pode resultar em explosão.
- Perfuração por máquina de perfurar que pode ser operada eletricamente, pneumaticamente ou hidraulicamente. O furo de corrida é perfurado aberto usando uma haste de perfuração de diâmetro e comprimento apropriados na máquina de perfurar. A máquina de perfurar geralmente tem capacidades de rotação e percussão. Normalmente, apenas rotação é necessária para abrir o furo de corrida, mas se a massa de furo de corrida estiver muito dura pouco antes de atingir o comprimento total, pode ser necessário utilizar a ação de percussão. Isso, no entanto, é evitado sempre que possível, pois danifica o furo de corrida e o "cogumelo".
- Técnica de barra de imersão (soaking bar) – A prática de barra de imersão ganhou favor na fundição do forno como um desenvolvimento emergente para substituir a perfuração do furo de corrida nos anos 1980. Envolvia empurrar/martelar uma barra de 50 mm através da massa de furo de corrida no canal de fundição. Isso prometia fornecer condutividade térmica melhorada do cadinho interno até o canal de fundição para melhor assar e sinterizar a massa de furo de corrida. Para abrir o furo de corrida, a barra era martelada em reverso para fora do canal de fundição, agora de dimensão bem definida, e com a promessa de nenhum risco de perfuração enviesada ou dano por lançamento de oxigênio. No entanto, a prática caiu em desuso nos anos 1990, por razões de exigir pré-perfuração demorada para auxiliar na inserção da barra de imersão, dificuldade em avaliar com precisão a profundidade de perfuração crítica e combiná-la com a adição ótima de massa de furo de corrida, tempos de cura da massa de furo de corrida mais curtos com risco aumentado de autoabertura do furo de corrida, e outros danos ao furo de corrida e "cogumelo" induzidos por martelamento na instalação e remoção da barra.
- Combinação de perfuração sem abertura, e lançamento deliberado da última porção restante do furo de corrida.
Mecanismos de Desgaste do Furo de Corrida
As dimensões do furo de corrida têm influência dominante na taxa de fundição. Portanto, é essencial considerar fatores que contribuem para o desgaste do furo de corrida. Esses fatores são: (i) penetração, (ii) corrosão, e (iii) erosão. O primeiro passo para o desgaste do refratário envolve penetração de líquidos no refratário, a taxa da qual pode ser descrita por um fluxo impulsionado por força capilar. Uma vez que um líquido penetrou no refratário, reação com líquido infiltrante torna-se possível através de corrosão. A taxa de corrosão relaciona-se a quanto tempo um refratário penetrado esteve a uma temperatura que suporta a reação. Além disso, quando um refratário foi penetrado e ainda mais enfraquecido por corrosão, a erosão torna-se possível se a tensão de cisalhamento induzida pelo fluxo de líquido for suficiente para remover o refratário. Também as condições do processo podem influenciar a viscosidade do líquido através da temperatura, enquanto a taxa de fundição afeta o gradiente de velocidade. Nas velocidades de fundição de 1 m/s a 5 m/s, a força de cisalhamento aplicada é algumas ordens de magnitude menor que o módulo de ruptura a quente da maioria dos refratários. Portanto, a erosão do refratário do furo de corrida não pode ocorrer até que a estrutura do refratário tenha sido primeiro enfraquecida pela penetração e corrosão do líquido. Consequentemente, a operação do alto-forno depende criticamente de um anel "mantenedor" de massa de furo de corrida assada e sinterizada para revestir o canal de fundição para proteger o refratário do furo de corrida. Consequentemente, muito mais atenção precisa ser dada à questão das propriedades de sinterização e erosão da massa de furo de corrida.
Devido ao dano potencial aos furos de corrida por causa do lançamento de oxigênio, é sempre melhor perfurar aberto o furo de corrida. Isso tipicamente resulta em sacrificar a broca e potencialmente a haste de perfuração.
Em muitos lugares, uma combinação de perfuração profunda seguida por lançamento de oxigênio no tampão é praticada deliberadamente. O objetivo é perfurar através da massa de furo de corrida o mais (consistentemente) profundo possível, até que resistência de perfuração seja encontrada devido a um "tampão" de metal/escória residual aprisionada. Tentar perfurar mais através deste tampão frequentemente leva a perfuração enviesada não intencional e frequentemente resulta na broca simplesmente ficando presa no canal de fundição. Mesmo com martelamento reverso de percussão, pode se tornar impossível liberar uma broca e haste presas, exigindo que o operador da casa de fundição recorra ao lançamento de oxigênio para remover a obstrução.
Na prática de combinação, a broca é então retirada, o comprimento da broca medido com precisão (mas manualmente) com um T de broca graduado, que simultaneamente verifica que a perfuração não foi fora do centro. Uma vez que o furo de perfuração é positivamente confirmado como reto, o lançamento de oxigênio da (curta) porção restante do tampão do canal de fundição é então realizado para abrir o furo de corrida. Isso geralmente requer um mínimo de lançamento (menos de um tubo de lança).
Requisitos de Perfuração do Furo de Corrida
Os requisitos para controlar e otimizar a taxa de drenagem para o furo de corrida (para reduzir velocidades de líquido e desgaste do revestimento do forno) e a taxa de fundição associada através dele (vazamento de líquido controlado com condições pós-furo de corrida estáveis), impõem a necessidade de manter um comprimento de furo de corrida constante e ótimo e forma suave. Isso geralmente é o mais longo praticamente alcançável, mantendo uma forma de canal cilíndrico quase perfeito de diâmetro definido. Na realidade, algum grau de flautagem em direção à face quente com erosão na face quente está presente devido às temperaturas do canal de fundição, profundidades de perfuração e suas distribuições. Além disso, como há uma alta razão de volume de escória para volume de metal, frequentemente argumenta-se que a decisão para diâmetro e prática de fundição deve ser focada na escória. Isso destaca o papel de perfuração confiável, pois representa o meio primário para controlar o diâmetro do furo de corrida.
Equipamento e Controle de Perfuração do Furo de Corrida
Devido aos riscos excessivos de perfuração enviesada, o alinhamento preciso de pistolas de massa e brocas deve ser verificado e, se necessário, recalibrado no início de cada turno. Entalhes de centralização do furo de corrida devem localizar a massa de furo de corrida para ajudar a manter a broca de "andar" para fora do centro do furo de corrida. Além disso, hastes de perfuração guiadas e rígidas são essenciais para reduzir flexão excessiva da broca e garantir um furo de corrida reto e centralizado. Sistemas de guia incluem deslocamento automático até limites, seguido por um pino hidráulico sendo fisicamente posicionado para baixo em ganchos de trava. Para perfuração de longos furos de corrida de alto-forno (3,5 m a 4 m), dispositivos hidráulicos de haste adicionais são fixados às brocas para prevenir flexão das hastes de perfuração e perfuração fora do eixo do furo de corrida.
Haste e Brocas de Perfuração
A forma e o material da broca (pontas de carboneto ou liga Cr-Ni resistente ao calor) são importantes. A capacidade de reter uma aresta de corte afiada para cortar, em vez de martelar, através da massa de furo de corrida, é importante com a face de corte da broca apresentada a uma face livre de detritos e poeira para perfurar. O diâmetro da broca é geralmente controlado dentro de uma faixa de 33 mm a 65 mm. Onde martelamento é considerado importante, uma face interna da broca totalmente plana, para maximizar a transmissão de energia de impacto acoplada com transição de formas esféricas para semi-esféricas de carboneto é usada. Escavação a ar é tipicamente usada para alcançar um furo limpo, adicionalmente fornecendo algum resfriamento da broca para ajudar a prolongar sua vida.
Existem dois efeitos opostos da perfuração no controle do diâmetro do canal de fundição. Com desgaste prematuro da broca, há flautagem negativa do canal de fundição (diâmetro diminuindo uniformemente até o diâmetro da haste de perfuração em direção à face quente. Mais frequentemente, porém, uma broca que falha em reter sua aresta de corte tende a vaguear, resultando em flautagem positiva (alargando o furo em direção à face quente), ou um efeito de "cogumelamento". Projetos tradicionais de broca de rocha fornecem alguma resistência aumentada a isso, e são frequentemente preferidos, apesar de ainda exigir substituição da broca a cada fundição. Também a progressão de acoplamentos de haste de perfuração rosqueados para baioneta é relatada para limitar a incidência de hastes de perfuração emperradas firmemente nos acoplamentos.
A consequência direta de um canal de fundição liso e reto é um fluxo de fundição consistente e suave. Pelo contrário, um canal de fundição com forma de saca-rolhas interna induz um fluxo de fundição rotativo e pulverizado. Perfuração mais suave com "deixe a broca fazer o trabalho" e não tentar forçar o furo de corrida aberto usando força máxima que pode dobrar a haste de perfuração e produzir uma condição de saca-rolhas, resulta em fluxo de fundição suave.
Fechamento do Furo de Corrida
É essencial que o furo de corrida seja fechado com alto grau de certeza e também para garantir que o volume desejado de massa de furo de corrida tenha sido instalado. Deve ser adicionalmente garantido que, na retração da pistola de massa, a autoabertura não planejada do furo de corrida não ocorra. A eliminação total de autoabertura é muito importante.
Normalmente, pistolas de massa sofisticadas e potentes são usadas para o fechamento do furo de corrida. Novamente, a importância de considerar pistola de massa, massa de furo de corrida e prática operacional do furo de corrida holísticamente como um sistema totalmente integrado não pode ser subestimada. O acoplamento de uma nova geração de massa de furo de corrida dura com uma pistola de massa antiga e fraca incapaz de entregar adequadamente a massa de furo de corrida no furo de corrida, está fadada ao fracasso. Geralmente, um "design" bem pensado de massa de furo de corrida é geralmente um compromisso entre "capacidade do equipamento" e requisitos do "processo".
Embora o tamponamento manual possa parecer à primeira vista extremamente simplista e exigindo interface direta do operador com um fluxo de fundição quente, se controlado incorretamente, adição excessiva de argila de furo de corrida capaz através de pistolas de massa automatizadas potencialmente pode ter ação destrutiva (mas frequentemente oculta) no furo de corrida e arredores do revestimento.
Um canal de fundição perfeitamente cilíndrico de 1 m de comprimento e 50 mm de diâmetro requer teoricamente apenas 2 litros de massa de furo de corrida para preenchê-lo completamente. Isso aumenta para 5 litros se desgastado em média para 80 mm de diâmetro, seja por flautagem positiva (exacerbada por qualquer lançamento de oxigênio e/ou alargamento por desgaste do banho na face quente do furo de corrida), ou flautagem negativa ao longo do canal de fundição. É bastante surpreendente comparar esta quantidade de massa de furo de corrida com a massa sendo usada para altos-fornos de 1,8 m a 2 m, ou mais geralmente 2,5 m a 4 m de comprimento de furo de corrida, de "tão pouco" como 10 a 20 litros, a 50 a 120 litros, a até 200 a 300 litros de massa de furo de corrida por fechamento, quando se tenta estabilizar um "cogumelo".
A operação da casa de fundição geralmente envolve aumento da injeção de massa de furo de corrida quando o comprimento do furo de corrida encurta e vice-versa. Especialmente na prática de fundição consecutiva de furo de corrida individual, uma prática adicional comum defendida nos outros furos de corrida em repouso, é para injeção ocasional de massa de furo de corrida para manter a condição do "cogumelo", que de outra forma está sujeita a dissolução progressiva (se marginalmente insaturada em carbono) e desgaste em contato com líquido do cadinho.
O uso de pontas de bico cônicas nas pistolas de massa fornece melhor vedação contra o soquete do furo de corrida. Em pistolas de massa modernas, deslocamento rápido e automatizado regulado por pressão da pistola de massa é aplicado para minimizar ainda mais danos ao bico da pistola de massa, e reduzir o risco de impacto pesado na face do canal de fundição e/ou canal, que de outra forma poderia trincar ou até deslocar refratário do furo de corrida e "cogumelo". A pressão de deslocamento é geralmente definida ligeiramente mais alta relativa à pressão do cano da pistola de massa (200 bar a 315 bar de pressão de massa de furo de corrida), resultando em força de empurrar maior que 60 toneladas na face/placa de face do furo de corrida, especialmente para empurrar massa de furo de corrida de maior resistência que tendem a limitar o potencial de bypass de massa de furo de corrida entre o bico e a face/placa de face do furo de corrida. Controle automático da força de contato da pistola de massa também é preferido para limitar o risco de dano mecânico indevido ao refratário do furo de corrida. Também, injeção de pistola de massa escalonada, multi-estágio em diferentes velocidades pode ser praticada para alcançar condições ótimas do furo de corrida. Isso pode envolver nomeadamente: (i) primeiro empurrão consistindo de empurrão rápido de 45 kg de massa de furo de corrida para deslocar todo material do canal de fundição, seguido por empurrão mais lento de outros 45 kg de massa de furo de corrida para construir o "cogumelo", e um empurrão final muito lento de massa de furo de corrida variável para ainda mais construir o "cogumelo" e compactar a massa de furo de corrida no furo de corrida, e (ii) Segundo empurrão com empurrão muito lento 5 min após o primeiro empurrão e com menos de 5 kg de adição de massa de furo de corrida para ainda mais compactar a massa de furo de corrida e fechar vazios. Para diminuir o risco de rompimento do furo de corrida, a pistola de massa então permanece em posição por 5 min para permitir cura adequada da massa de furo de corrida antes de ser removida da face do furo de corrida.
Comprimentos do Furo de Corrida
É vital que todos os parâmetros de fundição sejam mantidos o mais constantes possível, incluindo os comprimentos do furo de corrida. As variações nos comprimentos do furo de corrida podem ser atribuídas às capacidades da pistola de argila, a quantidade de argila empurrada no furo de corrida durante tamponamentos anteriores, e a qualidade da massa de furo de corrida. Um furo de corrida muito curto pode resultar em risco de segurança de autoabertura do furo de corrida, e um furo de corrida muito longo pode resultar na máquina de perfurar não abrindo o furo de corrida, exigindo o uso de tubos de lança de oxigênio para abrir o furo de corrida para fundição do forno. O comprimento do furo de corrida requerido para operação estável depende do tamanho do forno e do tamanho do cogumelo que é suficiente para adequada proteção do furo de corrida. É importante obter um comprimento de furo de corrida que seja superior à espessura inicial dos tijolos de carbono do cadinho.
Fenômenos de Desgaste do Furo de Corrida
A perfurabilidade da massa de furo de corrida é definida como a facilidade com que o furo de corrida pode ser aberto após tamponamento. Perfuração e fechamento bem-sucedidos dependem não apenas do equipamento e da qualidade da massa de furo de corrida, mas também do julgamento e experiência do operador. Antes que um furo de corrida possa ser perfurado aberto, a massa de furo de corrida deve ser permitido tempo suficiente para cura e, assim, evitar respingos no início de uma fundição e/ou desgaste prematuro no furo de corrida. Durante o processo de cura, os voláteis são queimados da mistura e a argila começa a endurecer para permitir uma vedação firme e adequada do furo de corrida. À medida que o forno está sendo fundido, a erosão interna do furo de corrida aumenta durante a fundição por ataque químico e mecânico do ferro, escória e gás. O desgaste no e ao redor da área do furo de corrida ocorre nos seguintes estágios: (i) desgaste no cogumelo, (ii) desgaste no diâmetro do furo de corrida, e (iii) desgaste que aumenta a largura da abertura do furo de corrida.
Monitoramento do Furo de Corrida
O monitoramento do furo de corrida consiste em duas ações distintas: (i) monitoramento ativo durante a fundição e (ii) monitoramento remoto de temperaturas no cadinho e ao redor dos furos de corrida.
O furo de corrida é monitorado ativamente durante a fundição pelo operador da casa de fundição que é responsável pela abertura e fechamento do furo de corrida com a broca e a pistola de massa. Ele monitora o furo de corrida durante a duração da fundição por quaisquer anormalidades e toma ações apropriadas. Ele monitora os seguintes fatores:
- Ângulo no qual a gusa e a escória estão fluindo do furo de corrida.
- Fundições com respingos – Respingos se manifestam como uma ação de cuspir em vez de um fluxo suave saindo do forno.
- O momento em que o forno começa a soprar durante uma fundição. Soprar é caracterizado pela emissão de faíscas em vez de um fluxo de ferro ou escória.
- A condição do furo de corrida, ou seja, se está totalmente aberto, ângulo da broca.
O ângulo do fluxo de gusa e escória saindo do forno depende da pressão de líquido e gás dentro do forno. Ângulos de fundição altos representam risco de segurança e volumes de ar quente no forno devem ser reduzidos para controlar o ângulo e fluxo de fundição. Possíveis respingos do furo de corrida a qualquer momento durante a fundição representam não apenas risco de segurança, mas também risco operacional. Práticas de fundição com respingos resultarão em aumento na quantidade de trabalho de limpeza necessário após a fundição, antes da próxima fundição. Caso este trabalho de limpeza seja excessivo a ponto de o tempo fim de fundição a início de fundição aumentar além do normal, este atraso na fundição poderia resultar em um grande revés operacional, como cadinho resfriado (pior cenário).
Sopro do furo de corrida, indicado por faíscas sendo emitidas, é uma indicação do forno estar seco e pronto para tamponamento. Antes de tomar a ação de tamponamento, o operador precisa garantir que o forno está realmente soprando e não é um falso sopro.
Monitoramento de temperatura é feito geralmente em dois níveis. Na sala de controle, a temperatura pode ser monitorada em base de 24 horas pelo operador usando um sistema de controle digital (DCS). Esquemas são usados para representar as temperaturas de forma facilmente compreensível. Fora do local, as temperaturas podem ser monitoradas por períodos mais longos. O máximo sobre períodos de semanas ou meses pode então ser usado e o pior desgaste pode ser calculado. Com esta informação, previsões podem ser feitas sobre possíveis áreas problemáticas.
Se a temperatura não for monitorada, o risco existe de que o desgaste do furo de corrida continue até atingir a carcaça e não será contido. Isso pode resultar em rompimento (break-out) com gusa fundida escorrendo pelo lado da carcaça do alto-forno, danificando a carcaça, causando explosões ao entrar em contato com água, danificando termopares, e danos ainda mais extensos, como salas hidráulicas superaquecendo e pegando fogo quando situadas diretamente acima de tal rompimento.
Processo de manufatura
- Dominando Rosqueamento: Insights de Especialistas sobre Rosqueamento com Macho e Fresa de Rosca
- Escória de Alto-Forno: Essencial para Operação Ótima do Forno
- Soluções Avançadas de Automação, Medição e Controle para Alto-Forno
- Otimização do Gás de Alto-Forno: Geração, Utilização e Eficiência
- Granulação de Escória de Alto-Forno na Casa de Vazamento: Visão Geral do Processo
- Otimização da Produtividade do Alto-Forno: Parâmetros e Estratégias Principais
- Prolongando a Vida do Cadinho do Alto-Forno com Revestimentos de TiO₂: Proteção Refratária Comprovada
- Otimização de Operações em Alto-Forno com Escória de Alta Alumina
- Otimização de Sistemas de Resfriamento de Alto-Forno para Maior Eficiência e Longevidade
- Redução de Emissões de CO₂ na Ferrogusa por Alto-Forno