



Análise do Chevrolet Corvette 2020 — Parte 1: Obra-Prima Construída com Materiais Compósitos
Para a Parte 2, leia "Obra-prima compósita: 2020 Corvette, Parte 2".
O muito aguardado Chevrolet Corvette de oitava geração (C8) da General Motors Co. (GM, Detroit, Michigan, EUA), que tem gerado elogios desde sua revelação oficial em 18 de julho de 2019, iniciou produção comercial no início deste ano. Os novos conversíveis e cupês Corvette Stingray são notáveis não apenas por sua beleza e pelo fato de a GM ter produzido um foguete de alto desempenho, legal para rua, motor central, partindo de menos de US$ 60.000 — um terço do preço de carros de motor central de desempenho comparável — mas também ostentam uma impressionante variedade de conteúdo compósito novo e genuinamente inovador, que descreveremos aqui e na Parte 2 no próximo mês.
Nova Configuração de Motor Muda Tudo
A engenharia da GM entrou no design preliminar sabendo que estariam trabalhando em um veículo de motor central — o primeiro Corvette de produção em oito gerações a ostentar essa configuração. "Evoluímos a arquitetura de motor dianteiro até onde podíamos para performance, então mudar para um design de motor central foi o próximo passo lógico para melhorar um carro já excelente e ser o líder do segmento", explica Tadge Juechter, engenheiro-chefe executivo-Global Corvette da GM. Equipado com o pacote de performance Z51, o Corvette Stingray 2020 pode acelerar 0-60 mph (0-97 km/h) em 2,9 segundos e atingir velocidades máximas de 194 mph (312 km/h). Empurrar o motor em direção à traseira do veículo afetou muitas coisas, incluindo o centro de gravidade do carro, a posição relativa dos ocupantes, localização da transmissão e design de painéis inferiores e armazenamento no porta-malas. O design de motor central também introduziu temperaturas operacionais mais altas e ruído em novas áreas do carro.

"Por causa do motor central, tivemos que fazer as coisas de forma diferente", explica Ed Moss, gerente do grupo de engenharia de estrutura de carroceria do Corvette. "Desde o início, tivemos tantas discussões sobre como dispor a estrutura da carroceria. Em um ponto, tudo estava na mesa enquanto discutíamos a melhor maneira de projetar e construir cada sistema. Por exemplo, debatemos metálico versus compósito para caixas de roda. Se tivéssemos mantido as caixas de roda compósitas do C7, teríamos que colar ao pilar da dobradiça [pilar A], que é imediatamente adjacente à roda dianteira em um veículo de motor central, deixando muito pouco espaço de empacotamento. Optamos por metal lá. Até discutimos brevemente painéis de carroceria metálicos versus compósitos. No entanto, teria sido economicamente inviável criar as linhas de estilo do C8 em metálicos."
"Um desafio real que enfrentamos foi como lidar com admissão de ar", recorda Chris Basela, engenheiro líder de estrutura de carroceria do Corvette, explicando a necessidade de um método diferente para canalizar ar de resfriamento para dentro e através do motor V8 naturalmente aspirado de 495 cavalos, 6,2 litros, que gera 470 lb-ft (637 Nm) de torque. "Tentamos todo tipo de designs que forçavam o ar a caminhos realmente tortuosos, criando redemoinhos e fluxos que não queríamos. Levou muito trabalho iterativo com a equipe de trem de força para desenvolver o melhor caminho para fluxo de ar porque o carro precisa respirar livremente sem restrição. Também precisávamos acesso à caixa de ar e tivemos que trabalhar ao redor do espaço do porta-malas traseiro. Outro problema era calor e ruído do motor no compartimento de passageiros, porque ocupantes não sentam mais atrás do motor mas são posicionados diretamente na frente dele. E estávamos especialmente conscientes da qualidade do ar na cabine pois leis mudaram na Europa e em outros lugares desde o C7, então trabalhamos muito para reduzir COVs [compostos orgânicos voláteis]."
"Mesmo descobrir como montar o carro foi um desafio", adiciona Moss. "Com um design de motor dianteiro, você tem um capô longo e grande compartimento do motor, fornecendo aos operadores bastante espaço para construir o carro de dentro do compartimento, mesmo com a viga do para-choque dianteiro já soldada. No Corvette de motor central, com seu clipe dianteiro muito curto, mantemos a frente do carro aberta enquanto o veículo é construído para fora, então aparafusamos o para-choque dianteiro."
"Foi um verdadeiro ato de equilíbrio obter as formas adequadas, enquanto garantíamos que nossos fornecedores pudessem produzir as peças e nossa equipe em Bowling Green [fábrica de montagem do Corvette da GM no Kentucky] pudesse montá-las", continua Basela. "No final, houve apenas um compósito carryover do corpo do C7 para o C8." Este foi um SMC (composto de moldagem em chapa) Classe A resistente, gravidade específica (SG) 1,2 desenvolvido para o Corvette 2016 e usado em uma variedade de fechamentos externos no novo veículo.
Arquitetura do Veículo
Por quatro gerações (C5-C8), Corvettes apresentaram uma estrutura de carroceria multi-material de três camadas: o chassi, geralmente uma mistura de alumínio ou aço — desta vez com uma peça de compósito reforçado com fibra de carbono (CFRP); a estrutura da carroceria, que é largamente compósito colado para capitalizar flexibilidade de design e fabricação; mais fechamentos (painéis de carroceria) aparafusados, que são compósitos desde a estreia do Corvette em junho de 1953. Esta estrutura híbrida em camadas não apenas proporciona alívio de peso acessível em altos volumes de produção — particularmente para carros desta classe de desempenho — mas também permite múltiplas variantes de veículo a serem produzidas com baixo investimento em ferramental. De fato, para o C8 atual, a GM conseguiu produzir todos os painéis de carroceria compósitos Classe A (internos e externos colados) tanto no modelo base cupê quanto conversível usando apenas 20 ferramentas.

Além disso, Corvettes sempre foram projetados com arquitetura de teto aberto, independentemente de serem conversíveis ou cupês com painéis de teto fixos ou removíveis. Como veículos de teto aberto são geralmente menos rígidos que aqueles com tetos fixos, um foco importante para a engenharia de cada Corvette é sempre criar a base mais rígida possível para melhorar suspensão e direção. Historicamente, túneis (abrigando transmissões e eixos de transmissão em veículos de motor dianteiro) dominaram estruturas de carroceria do Corvette e foram facilitadores chave para alcançar alta rigidez torsional. No caso do novo Corvette, a GM alcançou rigidez ainda maior. Com o teto removido, a carroceria C8 é 53,78% mais rígida que um concorrente de alto desempenho de motor central de referência, 29,27% mais rígida que um segundo concorrente de alto desempenho de motor central, e 13,79% mais rígida que o C7. Duas peças compósitas fizeram contribuições importantes para a rigidez do veículo — uma diretamente anexada à estrutura do chassi (viga do para-choque traseiro) e outra anexada ao subchassi (fechamento do túnel inferior).
Estrutura do Chassi
O chassi do C8 é amplamente de liga de alumínio com uma peça CFRP desenvolvida para atender às metas rigorosas de dólar-por-quilograma da GM. Em contraste, o chassi do C7 era todo de alumínio e o C6 era mostly aço.
A única peça compósita diretamente montada no chassi que viaja com a carroceria em branco (BIW) através do processo de revestimento anti-ferrugem eletroforético (que a GM chama ELPO), é uma única viga do para-choque traseiro CFRP. Esta peça ajuda a enrijecer o chassi e contribui para performance de impacto traseiro. Sua forma curva — possível graças a um processo inovador chamado pultrusão de raio desenvolvido pela Thomas GmbH + Co. Technik + Innovation KG (TTI, Bremervörde, Alemanha) — permite que combine com pistas de estilo traseiro e caiba em espaço de empacotamento limitado enquanto mantém integridade dimensional próxima ao calor do compartimento do motor. Como a primeira peça pultrudada curva da indústria automotiva (veja nossa matéria completa sobre esta peça na edição de maio de 2020 da CW), a viga oca de duas câmaras foi produzida pela Shape Corp. (Grand Haven, Michigan, EUA) em equipamento desenvolvido e construído pela TTI. A viga pesa apenas 1,3 quilogramas e apresenta um olho de reboque aparafusado/colado capaz de 25 kilonewtons de força de arrancamento.

Estrutura da Carroceria: Parte A
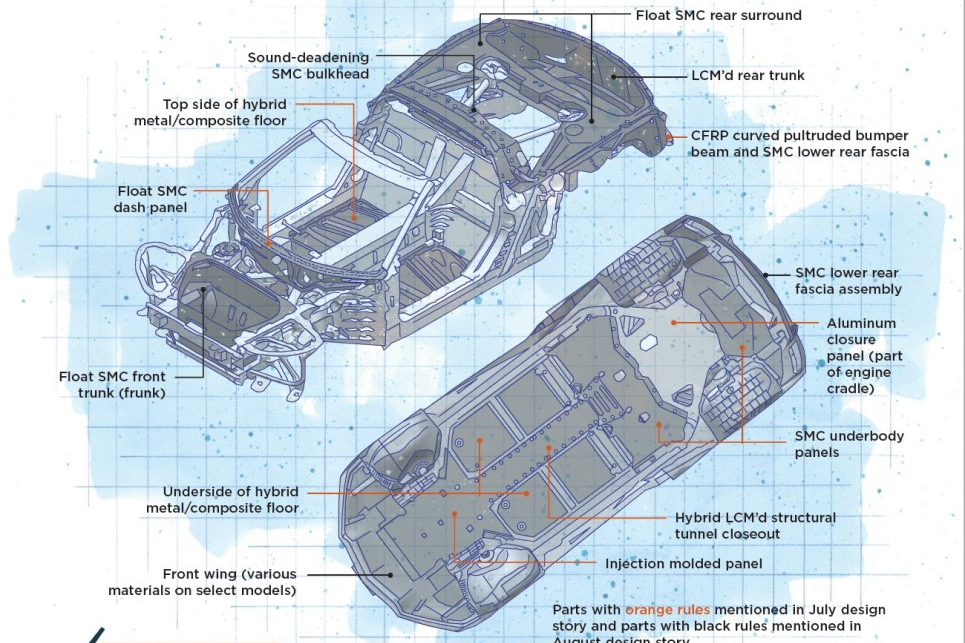
Virtualmente todos os componentes da estrutura da carroceria do C8 são compósitos e são colados e/ou aparafusados ao chassi após este passar pelo ELPO. Peças compósitas notáveis neste nível incluem fechamentos estruturais do subchassi e o piso — que cobriremos nesta edição — e porta-malas dianteiro e traseiro, dutos de admissão e entorno e anteparo traseiro — que cobriremos, junto com painéis de carroceria e acabamentos, no próximo mês.
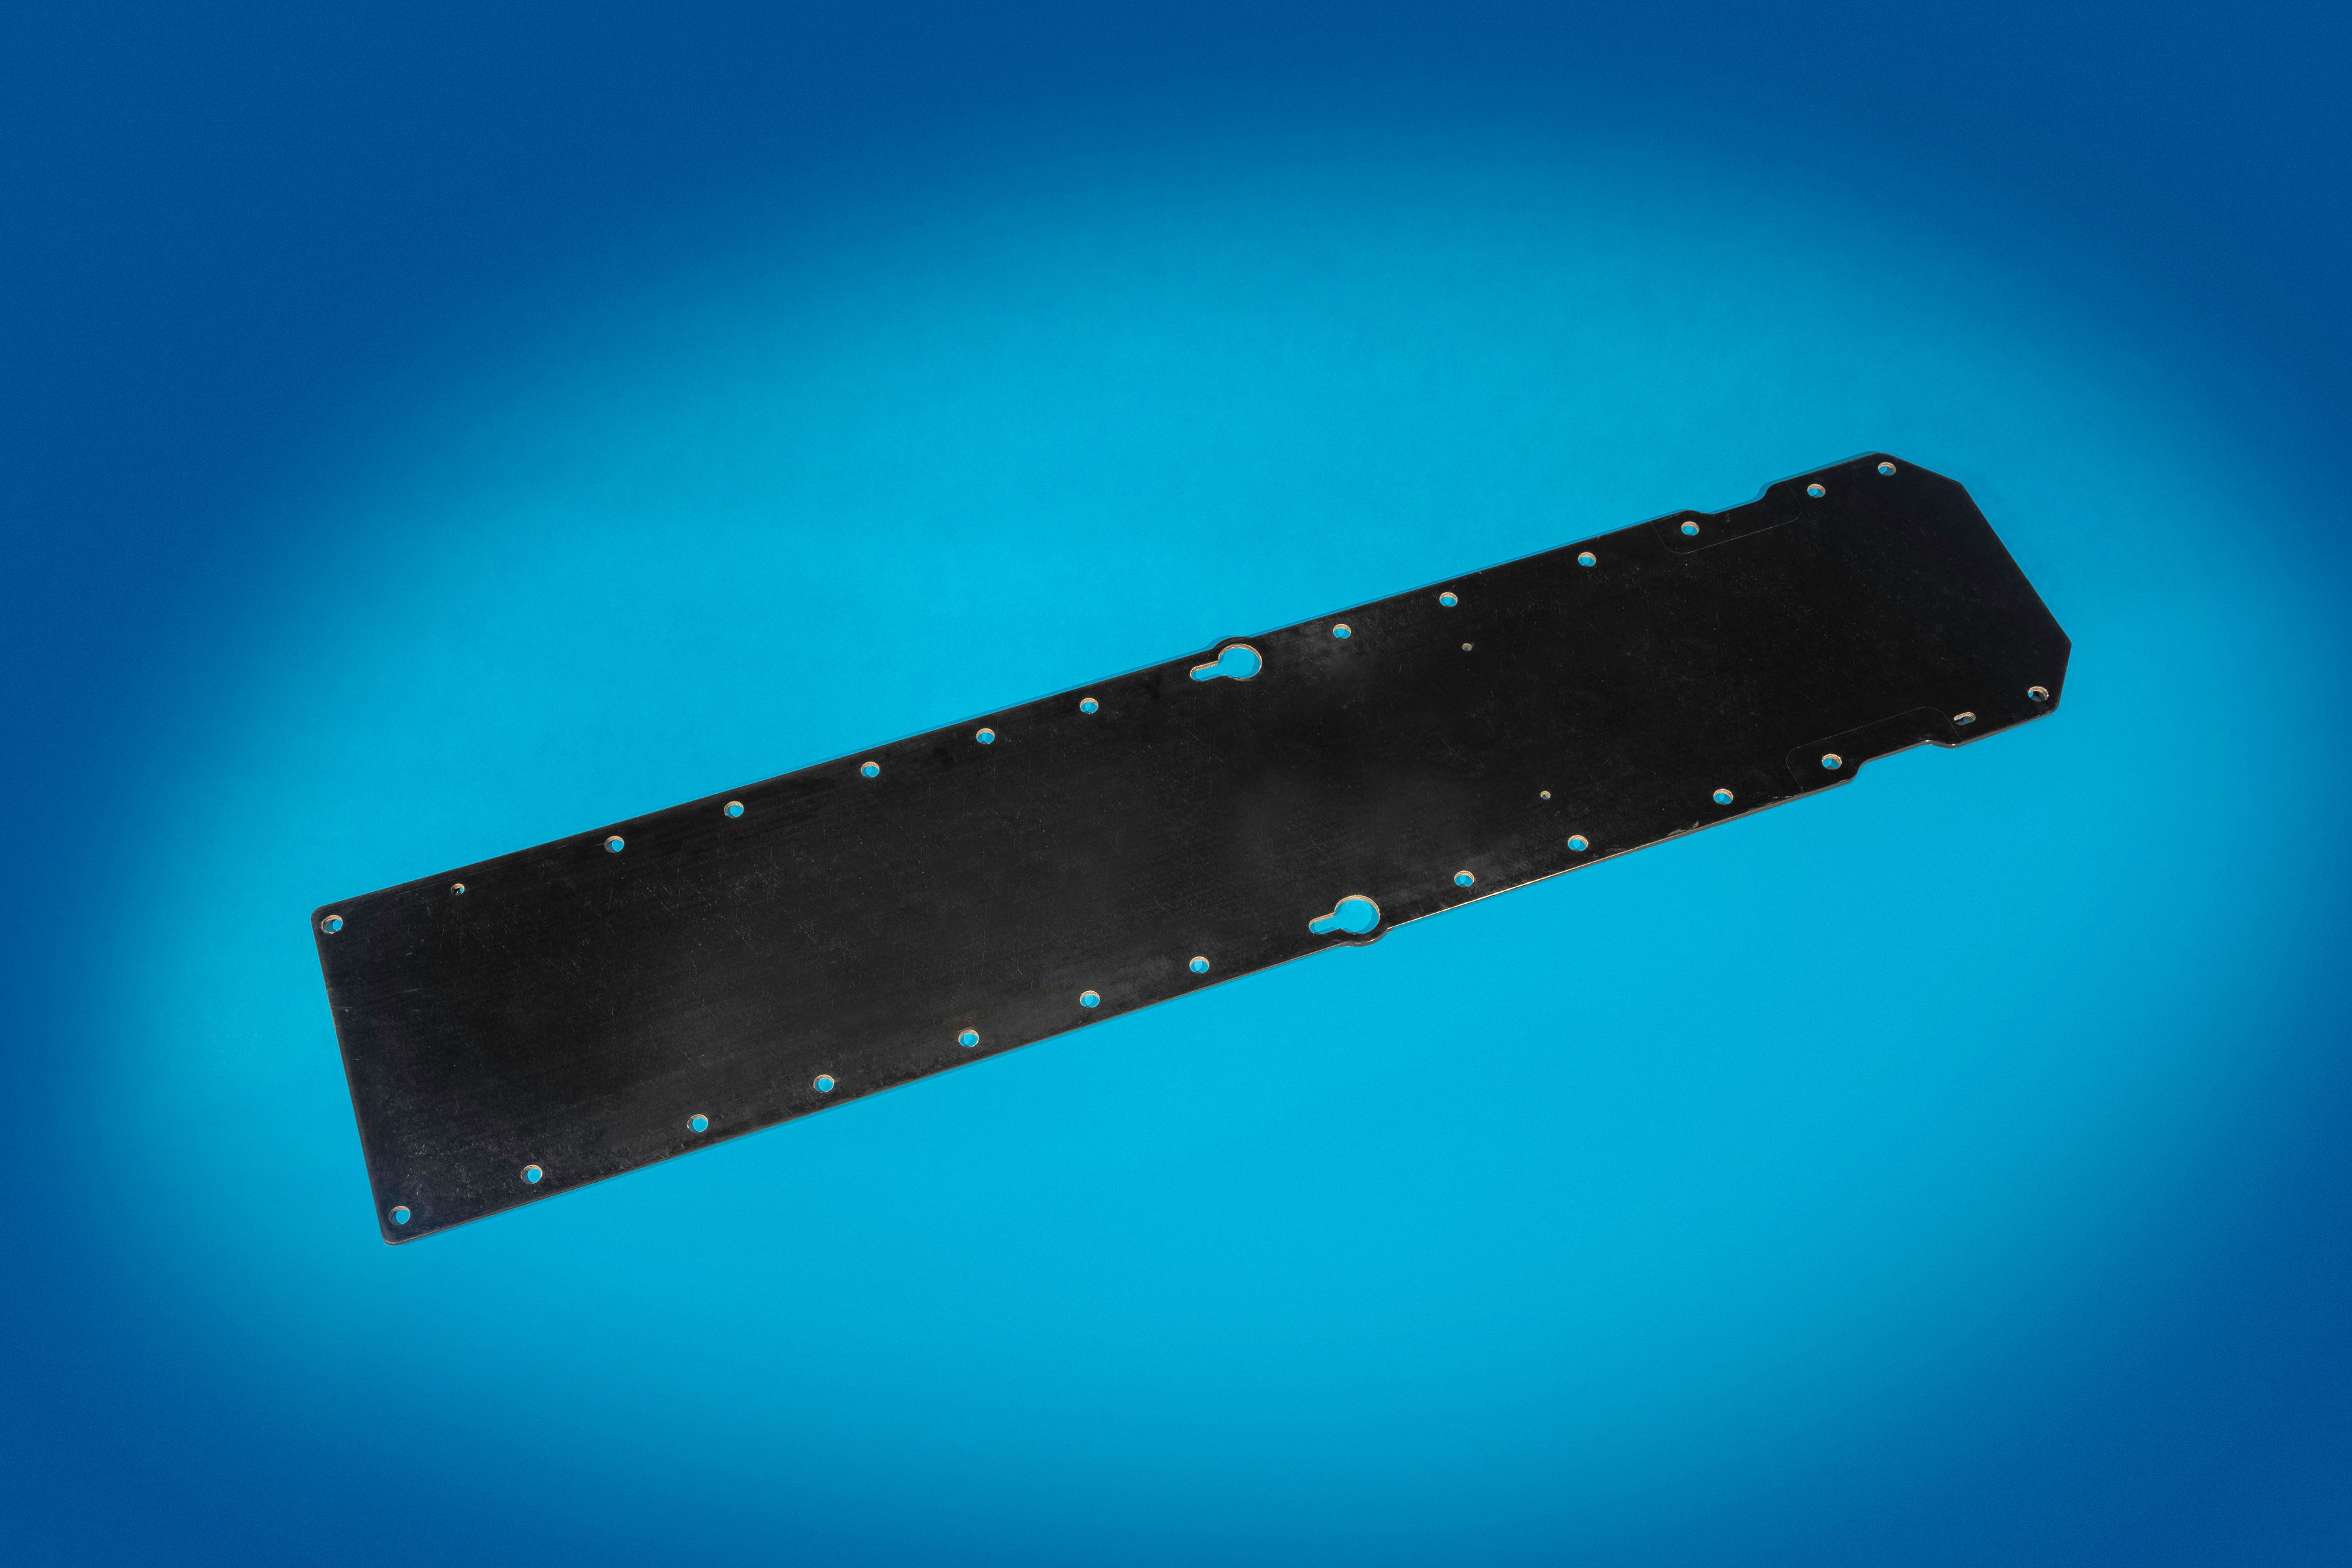
O fechamento estrutural removível do túnel inferior no C8, que atua como uma porta de acesso, contribui com mais de 10% da rigidez torsional do veículo e atua como caminho de carga primário durante uma colisão. Este painel híbrido-compósito consiste em três camadas de pré-forma de fibra de vidro. Estas consistem de fibras contínuas/tecidas e picadas/aleatórias a 38% de fração de volume de fibra (FVF), com véus adicionados às camadas de face superior e inferior em cada pilha para acabamento de superfície melhorado. Pré-formas de vidro são intercaladas com duas camadas de pré-formas feitas usando fibra de carbono Toray (Tóquio, Japão) T700 12K módulo padrão na forma de tecido biaxial NCF a 21% FVF e uma matriz de éster vinílico (VE). O fechamento é produzido pela Molded Fiber Glass Co. (MFG, Ashtabula, Ohio, EUA) usando seu processo proprietário PRiME (Prepositioned Reinforcement ensuring Manufacturing Excellence), um tipo de moldagem por compressão líquida (LCM).
Além de um único fechamento de alumínio próximo às rodas traseiras que faz parte do berço do motor, os painéis inferiores restantes consistem em SMC de compressão moldada ou termoplásticos moldados por injeção. Entre outros benefícios, estes painéis reduzem turbulência e arrasto do subchassi, melhoram eficiência de combustível e mantêm umidade, poeira e pedras fora do motor e trem de força do veículo. Além disso, fornecem a base dimensional para múltiplas interfaces externas e internas.
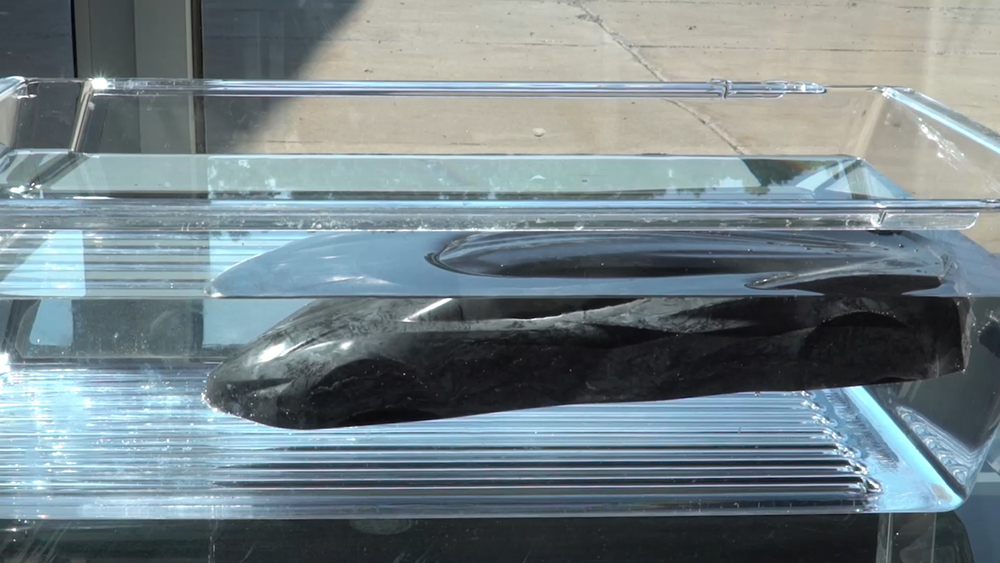
Os painéis SMC de baixa densidade mas estruturais apresentam novas formulações (neste caso, 40% FVF fibra de vidro picada/ resina poliéster insaturado (UP)) desenvolvidas pela MFG. O material é chamado de SMC "float" porque a densidade de cada painel é menor que 1,0 (SG médio=0,97) e assim pode flutuar na água. A MFG produziu todas as peças estruturais de SMC e LCM do carro.
O veículo também ostenta um piso híbrido otimizado para flexão torsional e proteção contra impacto lateral de poste (engajando os painéis laterais e túnel, aos quais é unido). Painéis do piso apresentam alumínio estampado voltado para a cabine colado a chapas de compósito de 1,5 SG voltadas para a estrada (60% em peso fibra de vidro contínua e tecida/VE) produzidas via processo PRiME. Antes de colar ambas as camadas com adesivo estrutural de poliuretano Pliogrip 9100 da Ashland Global Holdings Inc. (Wilmington, Delaware, EUA), a MFG limpa e prepara os materiais.
Todas as peças compósitas diretamente coladas ao chassi do C8 são primeiro submetidas a ablação a laser, um processo desenvolvido pela GM, MFG e Adapt Laser Systems LLC (Kansas City, Missouri, EUA) para o Corvette 2016, e adaptado de um método da indústria de compósitos para limpeza de molde. Ablação a laser substitui lixamento manual e reduz mão de obra, tempo e custo, elimina poeira e melhora repetibilidade. Caminho do laser, ângulo de ataque e nível de energia são personalizáveis para cada material e geometria da peça. Para maximizar flexibilidade de fabricação, todo o subchassi, incluindo o piso, é conectado ao chassi e a si mesmo via colagem e parafusos.
Na edição de agosto da CW, continuaremos cobrindo inovação em compósitos no novo Corvette, retomando com componentes adicionais no nível de estrutura da carroceria e finalizando com fechamentos externos (painéis de carroceria), mais acabamentos e upgrades. Veja Parte 2.
Resina
- 10 Benefícios Essenciais da Computação em Nuvem para Empresas Modernas
- 12 Conclusões de Especialistas sobre o Futuro da Impressão 3D da Conferência Digital 2020 da AMFG – Parte 1
- Dominando a Liderança em Manutenção: Execução e Motivação – Parte 3
- Entendendo Harmônicas Elétricas: Parte 1 – Fundamentos e Impacto
- Sustentabilidade na Manufatura: Episódio Final – Insights da Liderança da Senseye
- Impacto da Covid-19 em 2020: Tendências, Desafios e Insights Futuros – Parte I
- Aprimorando Tornos CNC: Do Torneamento ao Fresamento e Perfuração
- O Que é um Número de Peça? Entendendo Seu Papel em Estoque e Vendas
- Serviços de Usinagem de Peças Pequenas de Precisão para Excelência Industrial
- Cilindricidade em GD&T: Alcançando Redondeza e Retidão Precisas