



Entrevista com Matthew Donovan, Líder de Manufatura Aditiva da Oerlikon: Impressão 3D no Aeroespacial
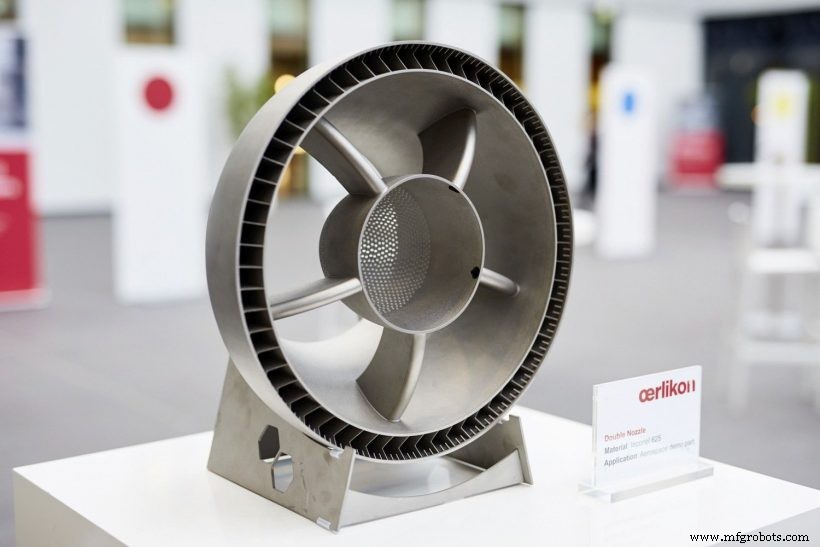
 A Oerlikon, grupo global de tecnologia e engenharia, serve algumas das indústrias mais críticas para segurança, incluindo aeroespacial e defesa. Cada vez mais, a manufatura aditiva tornou-se parte chave das suas ofertas, com a empresa a estabelecer uma instalação de Innovation Hub & Advanced Component Production de 55 milhões de dólares nos EUA no início deste ano.
Nesta Entrevista de Especialista da semana, sentamo-nos com Matthew Donovan, Engenheiro Principal para Manufatura Aditiva na Oerlikon, para discutir como continua a desenvolver uma instalação de produção AM ponta-a-ponta, tendências AM entusiasmantes a observar e por que normas são críticas para o futuro da indústria.
Poderia falar-me sobre a Oerlikon?
A Oerlikon é uma empresa global e líder de fabrico nos seus segmentos Surface Solutions e Manmade Fibers. Parte do segmento Surface Solutions, a Oerlikon AM fornece soluções de manufatura aditiva, desde pós metálicos a prototipagem e produção em série.
Como se envolveu pela primeira vez na manufatura aditiva?
O meu background é aeroespacial. Antes de vir para a Oerlikon, passei os últimos 20 anos a trabalhar, principalmente, em motores de turbina a gás, componentes de secção quente e componentes de secção de combustão.
Tenho background em sistemas de fornecimento de combustível, principalmente para motores de turbina a gás aeroespaciais, mas também para turbinas a gás industriais e reformadores de células de combustível. Também trabalhei em vários esforços de I&D com a NASA e outras empresas. Por isso tive experiência a trabalhar com materiais de alta resistência, alta temperatura para ambientes muito exigentes.
Comecei como engenheiro de fabrico, aprendendo os meandros de como fabricar e construir peças e passei tempo como engenheiro de qualidade a fazer investigações de campo para esses mesmos componentes.
Comecei a trabalhar em fabrico avançado em 2006. Comecei a encontrar geometrias desafiantes e componentes que não conseguíamos realmente fazer com fabrico convencional.
Nesse momento, estava a trabalhar com a Morris Technologies em componentes impressos em 3D de metal. Começámos a desenvolver componentes para injetores de combustível usando manufatura aditiva.
Ao longo dos anos, desenvolvi alguns componentes usando manufatura aditiva. Trabalhei para United Technologies, assistindo toda a empresa no desenvolvimento e implementação de tecnologias AM, principalmente com foco em hardware de certificação de voo.
Enquanto trabalhávamos para implementar estes componentes, uma das grandes lacunas que descobri foi que havia uma completa falta de normas sobre como fazer peças e como as certifica.
Grande parte do custo associado ao aeroespacial não são necessariamente os componentes em si, mas a certificação. Temos de fornecer rastreabilidade completa para cada componente que fazemos. Desenvolver as normas para como fazemos isso e implementar isso para aditivo foi um grande desafio.
Comecei a trabalhar em normas AM com ASTM F42 por volta de 2009. Ajudei a redigir algumas normas e subsequentemente servi em alguns comités. Co-autoria o guia de design para fusão de leito de pó a laser, ISO ASTM 52911, com ISO/TC 261 e ASTM F42.
Através desse trabalho com United Technologies, trabalhando com muitas pessoas altamente talentosas e tendo acesso a vários grandes recursos, fomos capazes de criar várias inovações e desenvolver produtos realmente de ponta para AM de leito de pó de metal.
O que envolve o seu papel na Oerlikon?
Comecei na Oerlikon em 2017, e o meu papel, agora, é Engenheiro Principal para AM. O meu papel tem sido fortemente focado na implementação e desenvolvimento de tecnologias AM de metal prontas para produção.
Começámos como divisão start-up do Grupo Surface Solutions. Construímos uma nova instalação em Huntersville, Carolina do Norte, para a qual nos mudámos há pouco menos de um ano.
É uma instalação de 120.000 pés quadrados que atualmente opera 18 sistemas de leito de pó de metal. No local, temos capacidades de HIP (Prensagem Isostática a Quente) e forno de vácuo, bem como pós-processamento, manuseio de pó e capacidades de inspeção.
O objetivo tem sido estabelecer esta instalação como um verdadeiro fluxo de trabalho de produção AM ponta-a-ponta, com controle de todos os aspetos da cadeia de abastecimento, para que possamos fornecer rastreabilidade para os nossos clientes.
O meu papel nisso tem sido, principalmente, em certificação de máquinas. Trabalho de perto com OEMs de máquinas na instalação e qualificação das nossas máquinas e depois certificá-las para a sua capacidade e capacidade cruzada para componentes em diferentes máquinas.
Somos então capazes de entender as capacidades das máquinas, a tolerância e a precisão de uma máquina individual para produzir tolerância geométrica de um componente AM e as diferenças entre as nossas máquinas e depois afiná-las para que possamos entregar o mesmo produto em múltiplas máquinas.
A padronização tem sido um grande ponto de discussão, especialmente para indústrias como aeroespacial. Como as coisas se desenvolveram ao longo do tempo em que esteve envolvido na indústria, e qual é o estado atual da padronização AM?
Houve desenvolvimentos muito bons.
Precisamos de normas, especialmente no aeroespacial, mas também noutras áreas críticas de segurança como médica, nuclear e energia. A chave sobre normas é que permitem que todos falem a mesma língua e entendam do que um produto é capaz.
Com a ausência de normas, todos estavam efetivamente a construir peças e a realizar o seu trabalho de formas muitas vezes muito semelhantes, mas não da mesma maneira. Não estavam a falar a mesma língua. É muito comum as pessoas referirem-se a termos diferentes para significar o mesmo processo, ou referirem-se ao mesmo termo e significar processos radicalmente diferentes.
Desenvolver normas permite-lhe falar a mesma língua em todo o lado e entender o que quer dizer quando se refere, por exemplo, a uma construção de qualificação, ou matéria-prima, ou nível de qualificação de máquina.
No aeroespacial, se não tem uma norma contra a qual possa certificar uma peça ou, tipicamente, múltiplas normas para identificar a peça que está a fazer, as suas propriedades mecânicas, desempenho e tolerâncias e para poder rastreá-la de volta ao lote original de onde veio, todo o caminho de volta à composição química dos elementos que entraram nela, então não a pode colocar numa plataforma aeroespacial.
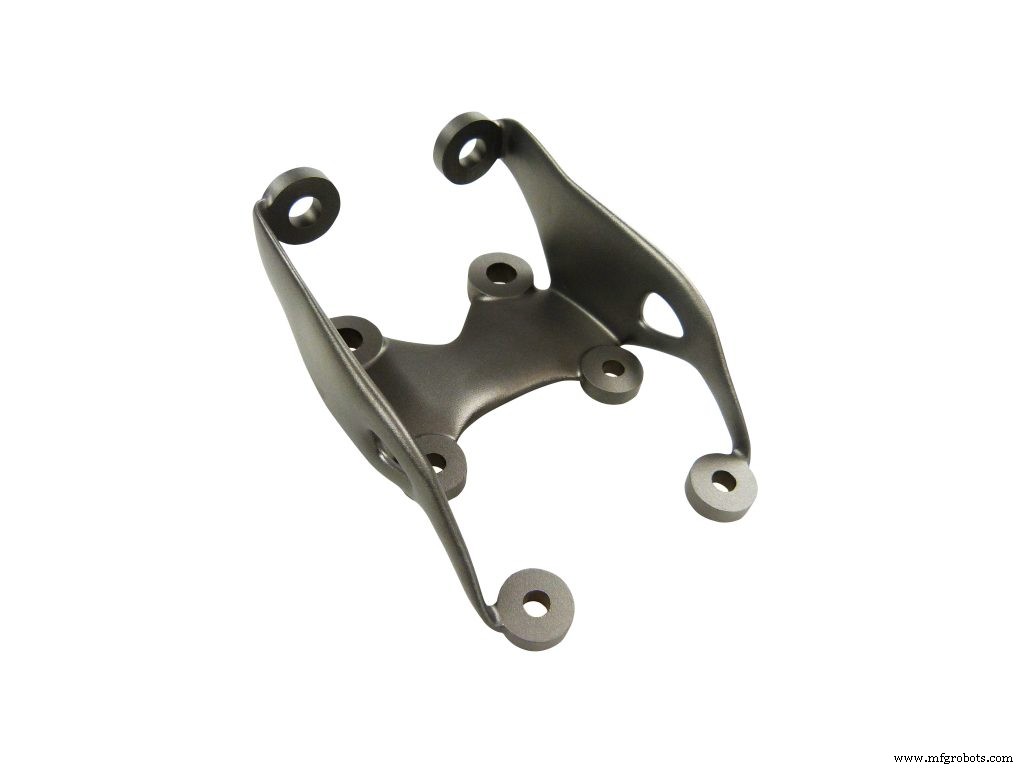
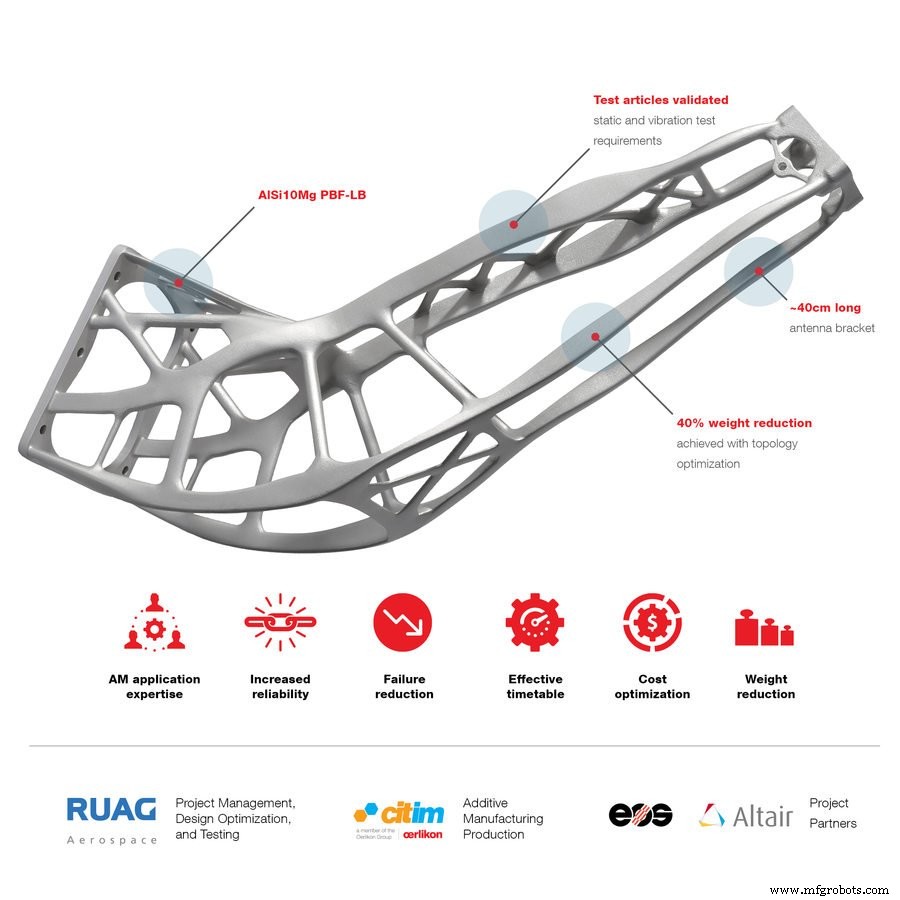
Podemos fazer geometrias incrivelmente complexas e fazer peças com AM que simplesmente não são fisicamente possíveis de outra forma. Podemos poupar muito peso, tempo, material e custo ao fazer peças através de AM.
A liberdade de design e fabrico que a AM nos fornece é clara. Mas a desvantagem é que é ótimo se conseguir fazer a peça, mas se não conseguir provar que é uma boa peça, não serve a ninguém.
Normas são o que nos leva além dessa linha para poder fabricar e vender peças e poder usá-las em produção para aeroespacial.
Por isso, normas aeroespaciais são uma das peças-chave do puzzle antes de poder fazer peças.
Houve várias organizações de desenvolvimento que têm trabalhado muito nesta área há muito tempo. Tenho trabalhado como voluntário em normas ASTM há cerca de 10 anos, e vi os benefícios do que fazemos.
Como mencionei, contribuí para a norma original de titânio para fusão de leito de pó. Essa primeira levou-me (e a várias outras pessoas), um pouco mais de dois anos para validar. Subsequentemente, conseguimos virar adicionais em cerca de metade desse tempo.
As coisas estão realmente a começar a acelerar agora. A ASTM lançou recentemente o seu Centro de Excelência baseado em Auburn, Alabama, em conjunto com a Universidade de Auburn.
A intenção por trás disso era aplicar financiamento e esforço de I&D direcionados através de parceiros de colaboração para alcançar mais normas rapidamente. Houve muita colaboração da indústria e organismos governamentais para identificar as lacunas e normas que percebemos na indústria, que é o que precisamos para avançar.
Pode ter ouvido falar do roteiro ANSI. É um documento muito bom que alguns de nós na indústria contribuíram, para identificar quais são as nossas lacunas-chave, que precisamos de preencher para alcançar verdadeira produção para manufatura aditiva.
Na última versão desse roteiro, acredito que havia 91 lacunas identificadas, largamente em áreas de normas, e algumas delas são de prioridade muito alta. O Centro de Excelência da ASTM é um veículo que está a ser usado para aplicar I&D para fechar essas lacunas nas normas.
Noutra área, a SAE International tem a sua Especificação de Materiais Aeroespaciais (AMS). As primeiras para fusão de leito de pó aditivo foram AMS 7000, 7001, 7002 e 7003 para liga de níquel 625, que foi recentemente lançada.
São excelentes corpos de trabalho que renderão muitos resultados. Muitos de nós já estamos a usar estas normas para desenvolver peças de produção.
Com a sua experiência de adoção de AM, quais têm sido alguns dos desafios em integrar a tecnologia internamente e como navegou esse processo?
A Oerlikon AM visa fornecer soluções AM que cumprem os requisitos das indústrias mais exigentes, como aeroespacial e médica entre outras.
Nas nossas várias instalações temos os sistemas de qualidade certos, como AS9100 para aeroespacial e ISO 13485 para médica. Mas no que toca a integrar todos os sistemas necessários para chegar lá, isso tem sido um desafio, embora haja algumas soluções que fornecem peças do puzzle.
Diria que não há uma solução que cubra todos os aspetos do que precisamos, ponta-a-ponta. Mas há muitas boas ferramentas que cobrem porções dessa cadeia de abastecimento ponta-a-ponta.
Por exemplo, algumas soluções lidam com financeiro e inventário muito bem, mas não fazem muito bem para fluxos de trabalho de fabrico. Outras lidam com fluxos de trabalho de fabrico e planeamento de produção bem, mas não lidam com, digamos, estimativa de tempo de construção, revisão de material, ou questões de componentes geométricos, como plantas e modelos 3D.
Há muitos aspetos diferentes, e o nosso desafio é integrar todas essas peças diferentes para ter uma solução ponta-a-ponta perfeita. É um processo bastante manual presentemente, mas estamos a trabalhar para o tornar muito mais automatizado à medida que avançamos.
Consegue partilhar histórias de sucesso de como usaram AM em produção?
Embora não possa referir especificamente esses clientes sem obter a sua autorização, temos vários componentes ativamente em produção. Alguns que me vêm à cabeça, de imediato, são componentes relacionados com aeroespacial e defesa.
Um é um componente de voo que faz parte de um sistema de missão num helicóptero militar. Estamos em produção para esse componente há dois anos e entregámos com sucesso mais de 200 unidades até à data.
Também fazemos outro componente usado para um sensor de solo, onde tem um sistema integrado de 80 componentes individuais diferentes numa peça monolítica. Esse também está em produção há quase dois anos.
Temos vários outros componentes de produção que fazemos — para petróleo e gás e áreas de exploração subsea, que estão em produção ativa para robótica subsea — para outro dos nossos clientes que estamos a fazer peças, que são ativamente usadas tanto em petróleo e gás, perfuração e exploração, e robótica subsea.
Como vê a manufatura aditiva a evoluir nos próximos cinco anos, tanto em termos de tecnologia como da indústria em geral?
Nos próximos cinco anos, vejo a tecnologia a evoluir com mais sistemas multi-laser, que permitirão produzir peças mais rapidamente, reduzindo assim o custo dos componentes. Isso impulsionará ainda mais a implementação de peças AM.
O custo das peças é um fator chave, e o tempo de laser é o seu principal condutor para o custo de um componente AM. Então, se conseguir espremer mais lasers numa peça e conseguir certificar os componentes, usando esses sistemas multi-laser, conseguirá construir a mesma peça mais rápido e portanto mais barato.
A outra evolução é que teremos melhores sistemas de monitorização em processo. Há alguns diferentes atualmente disponíveis por diferentes fabricantes, mas a minha impressão é que embora muitos sejam bons sistemas, ainda não estão ao nível de capacidade que utilizadores, como eu, precisariam para os implementar a uma taxa de produção verdadeira.
A minha esperança é que em breve tenhamos verdadeira monitorização em processo, para que possamos monitorizar o que está a acontecer na máquina durante o processo e conseguir identificar problemas com um componente antes de sair da máquina.
O cenário ideal seria ter software inteligente que possa identificar problemas e potencialmente fazer correções com suporte de engenharia em tempo real. Claro, melhor ainda seria ter máquinas verdadeiramente robustas que não tenham problemas e estejam apenas a correr 24/7.
Há tendências que o entusiasmam?
Estou entusiasmado com vários desenvolvimentos, com sistemas de monitorização em processo, como mencionei, sendo um.
Há também alguns novos materiais a serem desenvolvidos e lançados. Estamos a desenvolver alguns materiais diferentes que permitem a certos dos nossos clientes fazer componentes muito revolucionários.
A outra coisa em que estou entusiasmado é que há muito mais diversificação em fabricantes por todo o mundo. No início, a maioria das máquinas AM eram produzidas num punhado de países na Europa. Agora há novos fabricantes e vários países que estão a aplicar abordagens diferentes e inovadoras a construir máquinas.
Estão a baixar o custo das máquinas, e estão a aprender, com o seu uso na indústria, a torná-las mais intuitivas para operadores.
A minha experiência nos primeiros anos com estas máquinas foi que são muito exigentes e requerem muita atenção e "babysitting". E francamente, muito do design de máquina não era muito amigável para fabrico.
Vejo muita usabilidade a ser construída nas máquinas agora, à medida que fabricantes de máquinas obtêm feedback dos seus utilizadores.
Mas também, a competição aumentada de diferentes fabricantes por todo o planeta é, penso, a ajudar a impulsionar inovação nos sistemas, baixar o custo e aumentar a usabilidade para os sistemas de máquinas.
O que segue para a Oerlikon, especialmente para a instalação que está a ajudar a supervisionar e gerir?
O nosso objetivo a curto prazo para esta instalação é obter todo o equipamento que comprámos instalado e certificado. Então temos 18 sistemas de leito de pó de metal online e operacionais presentemente, e estamos a fazer hardware de produção em muitos desses sistemas.
O nosso próximo passo para esses, é completar propriedades de material para todos os nossos sistemas de material em todas as nossas máquinas e os conjuntos de dados para eles. Mas isso é muito demorado e caro.
Felizmente, temos muitas pessoas muito talentosas aqui com muita experiência em materiais, metalurgia e engenharia, e estou muito orgulhoso de ser membro dessa equipa.
O outro objetivo é colocar todo o outro equipamento operacional para alcançar essa verdadeira instalação de produção de fabrico ponta-a-ponta.
Trouxemos recentemente o nosso forno HIP e forno de vácuo online, e estamos a trabalhar para certificar esses.
Também trouxemos algum equipamento CNC, e temos um número substancial de fornos adicionais e equipamento CNC para pós-processamento para trazer também. Então, o objetivo é obter todo este equipamento instalado, certificado e operacionalmente integrado para criar um sistema de fabrico completo e coeso.
Para saber mais sobre a Oerlikon, visite: https://www.oerlikon.com/en/
impressao 3D
- Por Dentro da Impressão 3D: Professor Neil Hopkinson sobre Inovação, Escala e Futuro
- Entrevista com Philip Cotton, Fundador do 3Dfilemarket.com, Especialista em Educação de Impressão 3D no Reino Unido
- Entrevista com Spencer Wright do pencerw.com e nTopology: Insights de Especialista em Manufatura Aditiva de Metal
- Dr. Alvaro Goyanes da FabRx sobre Medicamentos Impressos em 3D: Da Inovação ao Cuidado Personalizado
- CEO da Nanoe, Guillaume de Calan, Discute o Futuro da Impressão 3D de Cerâmica
- John Kawola sobre a Transição da Ultimaker para Impressão 3D Empresarial
- Ford Impulsiona Inovação em Impressão 3D: Insights do Líder de AM Harold Sears
- Entrevista com Especialista: Simon Fried, Co-fundador da Nano Dimension, sobre Futuro da Impressão 3D em Eletrônicos
- Brian Alexander da Solvay sobre Polímeros de Alto Desempenho para Manufatura Aditiva
- Por Dentro da Nexa3D: Como a Tecnologia LSPc Acelera a Impressão 3D SLA Industrial