



Corrigir Separação entre Infill e Paredes na Impressão 3D: Soluções Rápidas e Confiáveis
Como todo entusiasta de impressão 3D sabe, o infill (preenchimento interno) é um aspeto essencial da qualidade, resistência e tempo de impressão de um objeto. Às vezes, desperdiçamos horas, eletricidade e filamento a imprimir um objeto só para descobrir que o infill não toca na casca (paredes) do modelo, tornando a estrutura interna praticamente inútil.
Neste artigo, guio-o pelas causas deste problema e como resolvê-lo. Em resumo, quais são as causas que levam o infill a não tocar nas paredes de um objeto impresso em 3D?
Paredes e infill sem contacto podem ser causados por sub-extrusão, que por sua vez pode resultar de temperaturas do bico baixas, velocidades de movimento altas ou calibração incorreta da impressora, e também pode ser corrigido ajustando a configuração de sobreposição do infill. Recomenda-se aumentar esta configuração em incrementos de 1% e testar os resultados.
| Solução | Descrição | Indicação |
|---|---|---|
| Sobreposição do infill (Infill overlap) | Percentagem em que o infill sobrepõe o perímetro mais próximo | Aumente 2% até 14% |
| Temperatura do bico | Temperaturas baixas podem causar sub-extrusão | Defina no máximo indicado pelo fabricante |
| Velocidade de movimento | Se demasiado rápida, o extrusor pode não extrudar o filamento necessário, causando sub-extrusão | Reduza para 25 mm/s |
| Problemas no alimentador | Atrito no tubo Bowden pode causar sub-extrusão | Limpe todo o sistema de alimentação e ajuste a tensão do alimentador |
| Problemas de calibração | Calibração incorreta pode fazer a impressora consumir menos filamento que o indicado | Calibre passos do extrusor ou aumente taxa de fluxo |
Razões pelas quais as paredes não tocam o infill
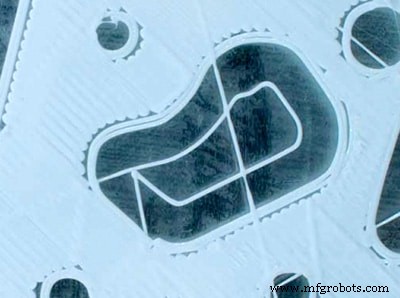
Existem várias razões para as paredes de uma impressão não tocarem o infill, e para remediar o problema terá de seguir um processo de eliminação.
Aqui está um roteiro básico para diagnosticar o problema. Depois de confirmar que não é um erro de design do modelo, precisará de verificar sistematicamente o seguinte.
Configurações do fatiador (Diferentes para cada perfil de impressora)
A primeira coisa a verificar são as configurações do fatiador, pois seria a forma mais fácil e rápida de resolver o problema.
Precisa de olhar para a percentagem de Infill Overlap (Sobreposição do infill). Segundo o Cura, esta definição determina "a quantidade de sobreposição entre o infill e as paredes como percentagem da largura da linha de infill. Uma leve sobreposição permite que as paredes se conectem firmemente ao infill."
O Cura tem diferentes valores padrão de Infill Overlap dependendo do perfil da impressora. Na minha Ender 3 está em 30%, noutros perfis pode ser 10% ou até 0%, por isso as suas definições podem variar.
Se o seu Infill Overlap já está em 10% (padrão do Cura), sugiro fazer testes com incrementos de 2% para ver se resolve; se não, descarte este parâmetro como causa.
Nesse caso, volte à percentagem padrão de 10% (ou a do seu perfil) e continue o diagnóstico.
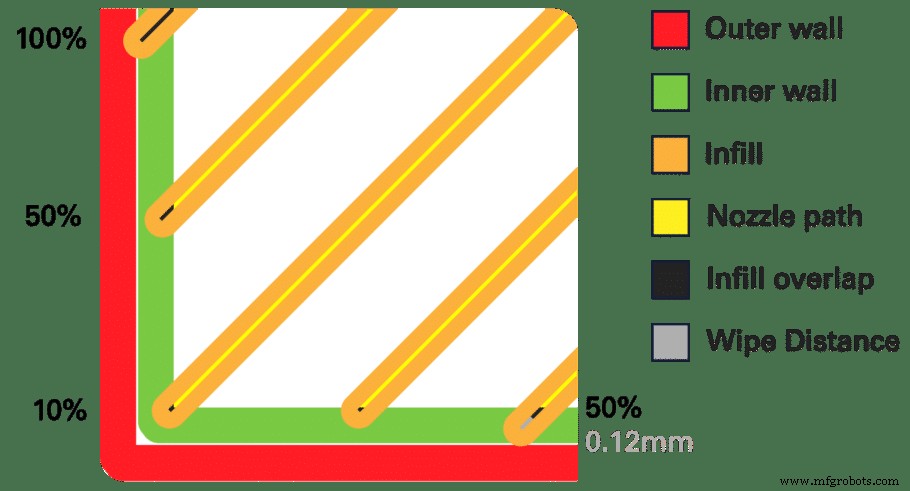
Como vê na ilustração acima, 100% de sobreposição significa que o percurso do bico sobreporia toda a largura da camada (0,4 mm com bico padrão).
Temperatura de extrusão
O próximo passo é verificar a temperatura de extrusão. Por que poderia ser a causa? Simplificando: se a temperatura for demasiado baixa, o filamento fundido fica mais viscoso e impede o fluxo regular desejado do bico, pois será necessária maior pressão para extrudar a mesma quantidade de material.
Isto pode causar sub-extrusão, levando a que as paredes não toquem o infill.
Temperatura demasiado baixa também leva a outras complicações: má adesão entre camadas e entre filamento no mesmo plano horizontal entre paredes e infill.
Por outro lado, temperatura demasiado alta resulta noutros problemas. Alterações no filamento fundido ocorrem se a temperatura for excessiva e o plástico derretido permanecer demasiado tempo no bico, causando entupimentos.
Verifique a temperatura recomendada pelo fabricante do filamento na bobina e defina a temperatura no máximo recomendado. Isso ajuda a obter o fluxo correto do bico.
Exemplo: se o PLA usado tem faixa de 190-215°C, defina 215°C, verifique resultados e depois reduza gradualmente para encontrar o ponto ideal.
Velocidade de movimento
A temperatura é o fator principal na taxa de fluxo; porém, a taxa de fluxo do filamento fundido também é definida pelo diâmetro do bico, velocidade de impressão e altura da camada. Todas estas definições juntas definem a taxa de fluxo — quantos mm³ de filamento fundido saem do bico por segundo.
Ao tentar empurrar mais material do que a taxa de fluxo permite, obterá sub-extrusão. O equilíbrio entre temperatura e velocidade do filamento não deve ser levado ao extremo; deve haver sempre um bom equilíbrio.
É verdade que com temperatura mais alta pode imprimir mais rápido. Inversamente, com temperatura mais baixa, a velocidade deve ser reduzida para extrusão ótima.
A velocidade de movimento varia entre modelos de impressora. Para eliminar esta causa, tente definir velocidade de movimento a 25 mm/s ou pelo menos abaixo de 50 mm/s. Esta velocidade é baixa o suficiente para concluir que, se o problema persistir, é causado por outro fator.
Sub-extrusão
Já falámos de sub-extrusão ao abordar temperatura do bico e velocidade. Contudo, a sub-extrusão pode ter outras causas mais difíceis. Como as anteriores tinham soluções diretas, descartámo-las primeiro.
Como dito, sub-extrusão ocorre quando a impressora não produz a quantidade certa de material necessária. Sinais óbvios: camadas saltadas, camadas mais finas que o normal, camadas interrompidas com buracos ou pontos.
Uma vez descartados temperatura e velocidade, este é provavelmente dos problemas mais difíceis, pois há muitas variáveis. Vamos percorrer cada uma, da mais fácil para a mais difícil, para identificar e resolver o problema real.
Problemas no alimentador
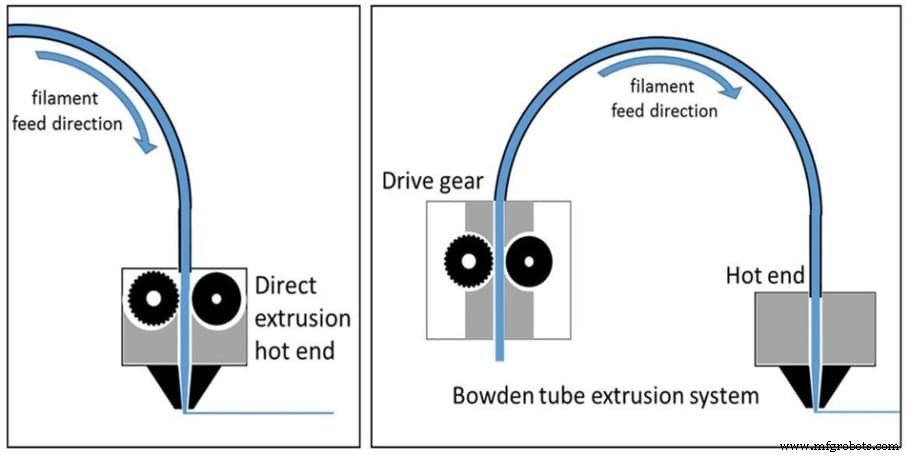
Se a sua impressora usa sistema Bowden, há grande probabilidade de a sub-extrusão estar relacionada com falhas no tubo Bowden no processo de alimentação, incluindo o hotend.
Isto pode dever-se a atrito no tubo e hotend que impede a alimentação, ou pouca aderência no filamento para alimentar na velocidade correta.
Para verificar a tensão do alimentador, remova o filamento do tubo Bowden e examine-o por sinais de que está a ser alimentado. Se o filamento está tão liso quanto no rolo, a tensão está demasiado baixa — não há aderência suficiente para empurrar o filamento.
Como no equilíbrio para fluxo ótimo do bico, aqui também deve haver equilíbrio. Tensão demasiado baixa ou demasiado alta resulta em sub-extrusão. Já vimos tensão baixa; vejamos tensão excessiva.
Quando o filamento entra no tubo Bowden, é comprimido e achatado, restringindo movimento. O alimentador "morde" o filamento, o que se chama "grinding" (moagem), pois o processo come o filamento. O alimentador fará provavelmente um som de "tique-taque" e recuará, sinal também de entupimento no hotend.
Para remediar, remova o filamento do alimentador e limpe todo o sistema de alimentação, verificando a tensão no processo. Por ser um problema de hardware, pode variar entre impressoras, mas para ter uma ideia de como abordar, veja este vídeo sobre ajuste de tensão do alimentador numa Ultimaker.
Sub-extrusão devido a calibração
A calibração de extrusão determina o que o fatiador ordena à impressora consumir, medido em mm numa distância de percurso predeterminada. Se bem calibrada, a impressora consumirá exatamente a mesma quantidade de filamento.
Se as medições não coincidirem e o consumo for menor que o indicado pelo fatiador, a calibração está errada e resultará em sub-extrusão. Existem duas formas de corrigir: uma fácil mas temporária, outra mais complexa mas permanente.
Correção permanente: calibrar passos do extrusor (E-steps)
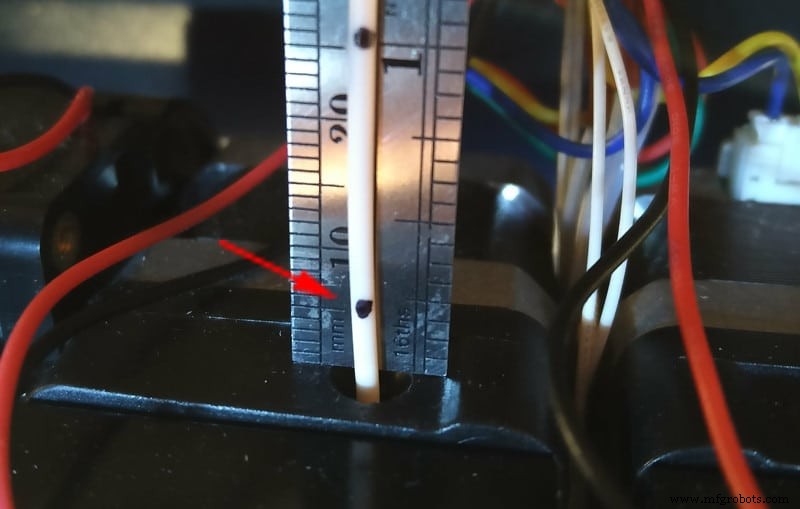
Os passos dependem da impressora, mas o teste segue um padrão. O objetivo é determinar se a instrução do fatiador é corretamente executada.
Use um paquímetro (digital ou manual, desde que saiba usar e as medições sejam precisas). Tenha um marcador permanente à mão para marcar o filamento sem apagar. Meça exatamente 100 mm (10 cm) desde a entrada do extrusor e repita mais duas vezes, tendo três marcas em 100 mm, 200 mm e 300 mm.
Aqueça o hotend cerca de 5°C acima do limite superior do filamento para garantir fluxo consistente. Ordene à impressora extrudar 100 mm (10 cm) e veja se a marca alinha na entrada do extrusor exatamente no início da primeira medição.
Se a marca ficar dentro do extrusor, a calibração está errada e a impressora extruda mais que o instruído — sobre-extrusão. O material extra esmaga contra a camada anterior e escorre pelas laterais. Notará acabamento pobre em impressões anteriores. Para corrigir, determine primeiro o valor incorreto para fazer ajustes no console da impressora.
Se a marca ficar fora e não alinhar com a entrada, está perante sub-extrusão, que pode ser a causa da casca não tocar o infill.
Para resolver, pode calibrar os passos de extrusão. Note que este processo não é direto, por isso costumo recomendar aumentar a taxa de fluxo (flow rate) como alternativa para resolver este problema.
Correção fácil: alterar a taxa de fluxo (Flow Rate)
Um parâmetro a verificar além dos E-steps é a taxa de fluxo, que permite controlar diretamente o fluxo de filamento para o extrusor. Importante ter em conta as diferentes densidades dos filamentos.
A taxa de fluxo é influenciada pelo diâmetro do filamento em uso e pelo diâmetro de extrusão relativo ao motor do extrusor. O teste mede essencialmente a quantidade de filamento alimentada no extrusor.
Precisará de paquímetro e micrómetro para medir variáveis com precisão e calcular a taxa de fluxo. Antes de começar, certifique-se que o bico está em bom estado funcional, sem resíduos dentro ou fora.
Verifique também a temperatura de extrusão do filamento específico e cumpra as recomendações do fabricante. Por fim, assegure que a mesa está nivelada e calibrada para evitar desvios dimensionais no eixo Z, e leia e compreenda as instruções do teste antes de prosseguir.
Como referido, marque o filamento a cada 100 mm com marcador. Ordene extrusão de 100 mm e compare com as marcas. Se a impressora consumiu menos de 100 mm, tem sub-extrusão.
Para corrigir, defina taxa de fluxo a 102% e repita o teste. Se ainda sub-extrui, aumente mais a percentagem. Se não vir a próxima marca, extrudou mais de 10 cm — reduza a taxa de fluxo. Repita até a impressora consumir exatamente 10 cm quando ordenado.
Conclusão
Espero que agora tenha resolvido o problema que o trouxe aqui. Com sorte, bastou alterar o Infill Overlap e sair deste artigo. Se chegou até à taxa de fluxo, espero que a informação tenha sido útil. Se sim, está definitivamente bem versado na arte de diagnosticar e resolver problemas da sua impressora.
Confira a nossa secção de produtos recomendados
Criámos uma secção de produtos recomendados para eliminar adivinhações e reduzir o tempo gasto a pesquisar que impressora, filamento ou upgrades comprar, pois sabemos que esta pode ser uma tarefa assustadora que geralmente leva a muita confusão.
Selecionámos apenas algumas impressoras 3D que consideramos boas para iniciantes, intermediários e até especialistas, facilitando a decisão. Filamentos e upgrades listados foram todos testados por nós e cuidadosamente selecionados, para que saiba que qualquer escolha funcionará como esperado.
impressao 3D
- Digitalizando a Manufatura Aditiva: Otimizando Pós-Processamento & QA para Sucesso na Produção
- Revolucionando Alimentos & Bebidas: Como a Impressão 3D Impulsiona Inovação e Eficiência
- Revolucionando Manufatura: Como Ferramentas Impressas em 3D Cortam Custos e Aceleram Time-to-Market
- Navegando Remédios em Litígio de Patentes Inglês: Insights de Decisões Judiciais Recentes
- Superando os 7 Principais Desafios da Última Milha: Soluções Comprovadas para Entregas Mais Rápidas e Custo-Efetivas
- Verificar e Pagar Fretes Rapidamente: Guia Completo
- Identifique Rapidamente Fresas Espirais Up-Cut vs Down-Cut
- Elimine Rebarbas na Moldagem por Injeção: 9 Causas Raiz e Soluções Comprovadas
- Use Análise de Dados para Identificar e Resolver Problemas de Produção Rapidamente
- Top 5 Desafios de Armazém e Soluções Comprovadas para Entregas Mais Rápidas