



Fresas de Topo: Soluções Versáteis para Desbaste Pesado e Acabamento de Precisão
Existe um tipo, geometria e revestimento para virtualmente qualquer aplicação ou material
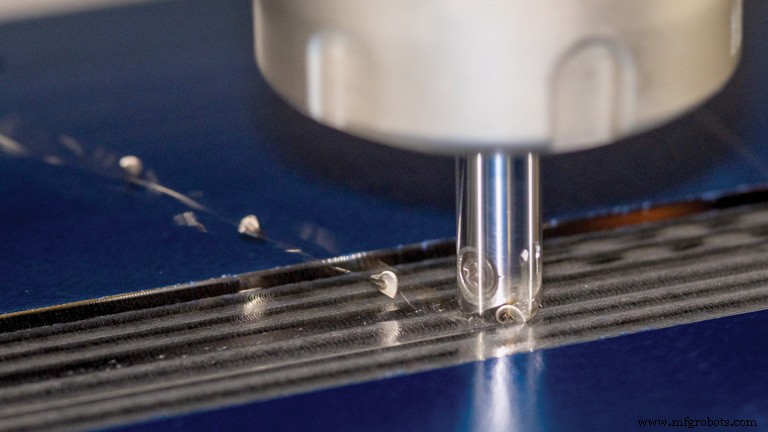
Fresas de topo são projetadas para ajudar oficinas de todos os tamanhos a maximizar vida de ferramenta e produtividade e reduzir tempo de inatividade seja desbastando grandes quantidades de material ou produzindo acabamentos de superfície finos em materiais tão diversos como aço endurecido para molde e matriz, superligas resistentes ao calor para aeroespacial, titânio e Inconel para aplicações médicas.
Operações de usinagem incluem fresamento, furação, perfuração e alargamento, perfilamento, contorneamento e processamento multifuncional com ferramentas combinadas. As melhores soluções dependem da cuidadosa atenção à seleção de metal duro indexável ou sólido, geometria, material de ferramenta de corte, revestimentos e preparação de aresta entre outros. Aqui está uma seleção das escolhas de produto e tecnologia disponíveis dos principais fabricantes de ferramentas de fresa de topo.
Indexáveis, Ferramentas de Metal Duro Sólido
A Ingersoll Cutting Tools, Rockford, Illinois, oferece uma ampla gama de opções de ferramentas de fresa de topo, incluindo tanto fresas de topo de metal duro sólido de 90° esfera, nariz de touro e alto avanço quanto fresas de topo indexáveis em estilos de haste modular e integral. A ampla oferta de produtos de fresa de topo da Ingersoll permite que seus clientes selecionem de muitas geometrias de ferramentas engenheiradas para desempenho ótimo em várias condições de corte e aplicações.
"Nossos clientes enfrentam muitos desafios do dia a dia em relação a ferramentas. Eles incluem a necessidade de maximizar vida de ferramenta, maximizar produtividade e reduzir tempo de inatividade", disse William Fiorenza, gerente de produto, molde e matriz. "Abordamos estes três desafios trabalhando de perto com clientes, aprendendo sobre suas aplicações e ganhando compreensão profunda sobre condições de corte, capacidades de usinagem e limitações de equipamento. O próximo passo é fornecer recomendações de ferramentas que se alinhem com a aplicação."
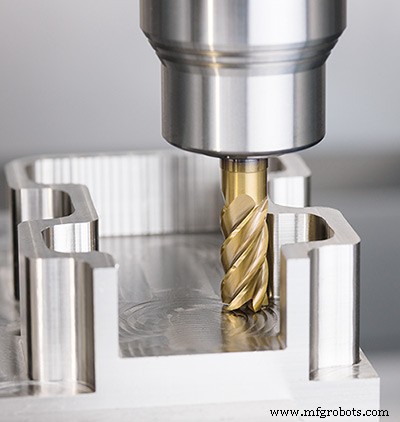
A Ingersoll introduziu quatro novas famílias de fresas de topo, três indexáveis e uma de metal duro sólido. Elas incluem a linha de fresamento de alto avanço NanoFeed recentemente introduzida; a série de inserts HiPosSFeedV 05 fresa de ombro 90° e fresas de alto avanço; a série de inserts GoldSFeed 04 fresas de alto avanço; e a nova linha de fresas de topo de metal duro sólido RhinoRounds. As três linhas de produtos de inserts indexáveis seguem a tendência de oferecer ferramentas de estilo indexável em diâmetros menores, que variam de 0,236" (6 mm) a 1,25" (31,75 mm). Isso é alcançado usando inserts de tamanho IC menores (4, 5, 6 e 8 mm). Estes inserts menores permitem opções de fresas indexáveis de maior densidade, explicou Fiorenza.
A linha de fresamento de alto avanço NanoFeed está disponível em oito corpos de fresa, quatro de aço e quatro versões de metal duro sólido brasado que oferecem rigidez extra. NanoFeed apresenta ângulo de ataque de 20°, design de lâmina única de alto avanço que usa canais de refrigerante prensados para entregar ar ou refrigerante precisamente à aresta de corte.
A aresta de corte de 20° do NanoFeed oferece um multiplicador de taxa de avanço de 3x. As paredes laterais do insert são levemente recuadas para fornecer folga extra de cavaco na parede lateral. O DOC máximo é 0,5 mm para o insert de 8 mm e 0,3 mm para o de 6 mm. NanoFeed está atualmente disponível em grau de fresamento duro IN2504.
"Tamanhos de raio de filete muito comuns usados por designers ao projetar peças são 0,125, 0,250 e 0,375" [3,175, 6,35, 9,5 mm.] Fresas de estilo indexável com tamanhos IC menores como NanoFeed 6 mm e 8 mm podem ser extremamente úteis. Ao fresar um raio de filete que está no mesmo eixo da ferramenta, uma condição de corte tamanho-por-tamanho pode existir se os raios da fresa e do filete da peça forem os mesmos.
"Por exemplo, uma ferramenta de 0,375" [9,5 mm] de diâmetro fresando um raio de filete de 0,1875" [4,76 mm] seria tamanho por tamanho. Isso não promove uma condição de corte boa ou ótima", disse Fiorenza. "Uma solução melhor seria fresar aquele raio de filete de 0,1875" com uma ferramenta de diâmetro menor, como uma ferramenta de 8 mm de diâmetro que tem raio de 4 mm. Fazer isso permitiria que a ferramenta guiasse melhor o raio de canto ao fresar. A ação de corte seria mais livre com menos vibração", explicou Fiorenza.
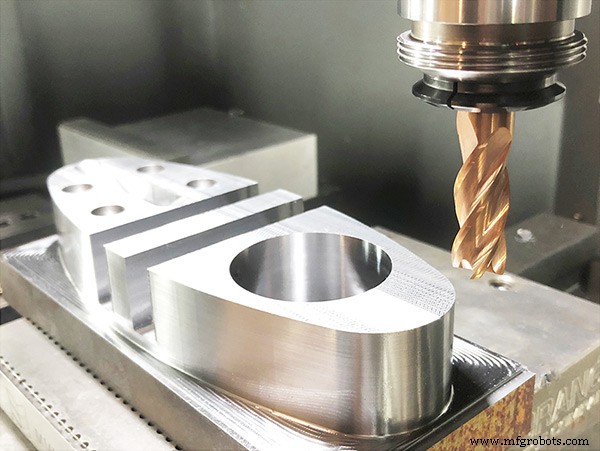
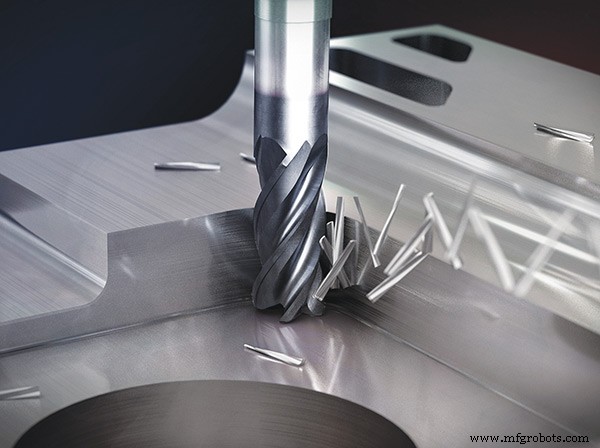
A nova linha de fresas de topo de metal duro sólido de cinco, seis e sete flautas de passo variável RhinoRound da Ingersoll são projetadas para aplicações de semi-acabamento, acabamento e usinagem de alta eficiência onde mais flautas fornecem maior produtividade. Estas ferramentas se destacam em materiais de maior dureza 28 HRc e acima, incluindo aços, aços inoxidáveis, ferros fundidos e ligas de alta temperatura.
O design de passo variável reduz vibração quando múltiplas flautas estão engajadas na peça e fornece uma combinação de forças de corte reduzidas e excelente evacuação de cavaco, segundo a Ingersoll. As ferramentas das séries RhinoRound RE1 e REB estão disponíveis com opções de comprimento de flauta e raios de canto. As ferramentas de cinco e seis flautas também estão disponíveis como ferramentas de nariz esférico. Cada ferramenta apresenta uma afiação excêntrica que funciona muito bem em materiais moderadamente duros, e todas são feitas com substrato submicrométrico para boa tenacidade e resistência ao desgaste. Todas as RhinoRounds são fornecidas no grau IN2205 que é um PVD-TiAlCN nano-camadas apresentando uma cor azul-pó única.
Soluções Correspondem a Desafios de Material
A Emuge-Franken USA, com sede em West Boylston, Massachusetts, oferece expertise em aplicações de fresas de topo e soluções, suportando usinagem de materiais difíceis.
Fresas de topo TiNox-Cut, por exemplo, são projetadas para usinagem de alto desempenho de materiais exigentes como ligas Inconel/níquel, titânio e aço inoxidável. As fresas de topo são feitas de metal duro microgrão ultra-fino premium com resistência à ruptura transversal maximizada para aplicações de alto impacto, produzindo resultados impressionantes comparados a fresas de topo convencionais, segundo Dan Doiron, gerente de produtos de fresamento da Emuge-Franken USA. "Revestimentos multicamadas PVD avançados suportam calor excessivo e fornecem superb resistência ao desgaste para vida de ferramenta mais longa. Geometria da ferramenta é projetada para produzir vibração mínima ao usinar materiais duros", disse ele.
"Recentemente trabalhamos com um cliente para melhorar vida de ferramenta e diminuir tempo de ciclo de peça ao fresar 400 peças de aço inoxidável com dureza de 40 Rc", disse Doiron. "Após revisar sua aplicação e fresas de topo atuais, recomendamos fresas de topo TiNox Trochoidal, e fomos capazes de cortar tempo de ciclo pela metade de duas horas para uma hora e aumentar vida de ferramenta em 5x." Além disso, Doiron relatou que a nova solução economizou 88% em custos do trabalho porque mesmo que, por exemplo, a solução Emuge tenha um custo por ferramenta mais alto, apenas 16 fresas de topo Emuge-Franken são requeridas comparadas com 200 das ferramentas originais.
Fresas de topo Emuge-Franken TiNox Trochoidal têm uma combinação de revestimento proprietário TiN/TiALN e aresta quebra-cavaco que reduz tensão e vibração ao usinar materiais difíceis como aço inoxidável e titânio. A característica de aresta quebra-cavaco é projetada para reduzir o comprimento do cavaco produzido a segmentos menores, tornando a evacuação de cavaco mais fácil, especificamente em aplicações de bolso profundo. Todas as ferramentas são refrigeradas internamente para desempenho máximo.
Projetadas para fresamento trocoidal via movimento sobreposto de caminhos circulares, estas ferramentas podem desbastar e acabamento fresar mais de 30% mais rápido que designs padrão, enquanto aumentam vida de ferramenta significativamente, disse a empresa. Projetadas para virtualmente todos os materiais e aplicações, as fresas de topo de alto desempenho TOP-Cut VAR de hélice variável de metal duro da Emuge-Franken apresentam geometria e revestimento que as tornam igualmente eficazes em múltiplas aplicações de job shop bem como operações de corte de produção desafiadoras.
Segundo a Emuge-Franken, fresas de topo TOP-Cut VAR apresentam geometrias únicas de flauta e perfil otimizadas para vida de ferramenta longa e desempenho superior em ambas aplicações de desbaste e acabamento. Flautas de ângulo de hélice variável fornecem amortecimento extensivo de vibração e são retificadas com precisão com preparação de aresta avançada para maximizar evacuação de cavaco. Uma pequena característica de chanfro protege arestas de corte para prevenir lascamento da geometria de face. Fresas de topo de nariz de touro têm raios de canto totalmente mesclados para estender vida de ferramenta, enquanto fornecem acabamentos de superfície melhorados.
Todas as fresas de topo TOP-CUT VAR têm revestimento PVD ALCR avançado para desempenho excepcional e vida estendida em temperaturas de operação mais altas. Um metal duro sub-microgrão proprietário fornece máxima resistência à abrasão e durabilidade.
Doiron disse que o cliente Emuge SB Dezigns, North-East, Maryland, encontrou tempos de ciclo longos fresando peças de câmbio de aço inoxidável para a indústria de corridas. Implementando com sucesso Fresas de Topo TOP-CUT VAR junto com um Porta-Fresas FPC Milling Chuck da Emuge economizou 62% em custos. Antes disso, SB Dezigns estava usando algumas fresas de topo de marcas diferentes e não estava otimizando o processo de fresamento. Billy Crabtree, proprietário e CEO da SB Dezigns disse: "Com a combinação de fresas de topo e porta-ferramentas Emuge, somos capazes de economizar mais de 30 horas de tempo de usinagem e mais de $5.000 para cada 500 peças de câmbio que fabricamos."
Ferramentas Adaptadas a Aplicações, Materiais
O GWS Tool Group, Tavares, Flórida, é um fabricante verticalmente integrado de ferramentas de corte altamente engenheiradas custom, padrão e padrão modificado incluindo fresas de topo. Fresas de topo variam de propósito geral a específicas para aplicação ou material, segundo Drew Strauchen, vice-presidente executivo. "Frequentemente soluções de ferramentas custom resultam de ferramentas padrão que foram adaptadas e ajustadas à aplicação do cliente. Para encontrar a melhor solução de ferramentas, mergulhamos na informação da aplicação do cliente: qual o material? O formato da peça? Qual o objetivo final? Vida de ferramenta mais longa? Tempos de ciclo mais rápidos? Que acabamento é requerido?"
As respostas para clientes aeroespaciais da GWS são geralmente desenvolvidas para componentes estruturais para aeronaves comerciais e de defesa apresentando alumínio, titânio e compósitos, bem como ferramentas para ligas resistentes ao calor para o lado quente do motor. Foco de material na indústria automotiva inclui alumínio de alto silício, ferro fundido dúctil e ferro grafito compactado (CGI). Os materiais são fundamentais na transição da indústria automotiva para materiais mais leves. Soluções de ferramentas do setor médico incluem aço inoxidável, titânio e cobalto cromo para implantes como parafusos ósseos e joelhos artificiais.
A GWS oferece fresas de topo custom de cerâmica brasada a metal duro para usinar superligas resistentes ao calor e fresas de topo de metal duro revestidas 5-7FL com geometria específica de material e preparação de aresta específica para usinar titânio. Para aplicações não-ferrosas, Strauchen disse que ferramentas PCD são uma das áreas de crescimento mais quentes, onde inserts PCD brasados e ferramentas monobloco PCD estão sendo utilizadas para fundições de alumínio e brocas PCD de oito facetas para processar compósitos aeroespaciais para peles de aeronaves e longarinas de asa.
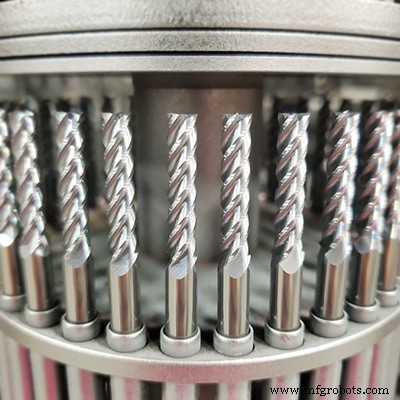
"Também há demanda crescente por produtos que podem fazer mais com uma ferramenta", disse Strauchen. "Nossa fresa de topo multifuncional HurrimillAT4 de quatro flautas é o que chamamos de ferramenta all-terrain para perfuração e rampa, contra-furo, usinagem de alta velocidade e slotting/desbaste convencional. Job shops podem fazer mais com uma ferramenta no fuso que faz várias operações e é extremamente tolerante. É uma broca e fresa de topo em uma ferramenta com um novo revestimento PVD FX7 que a torna bem adequada para fazer slotting e perfilamento, rampa, mergulho, fresamento de alta velocidade e desbaste e acabamento."
"Nossos clientes estão focados em tempo de ciclo e throughput. Eles sabem que a despesa mais cara que têm é tempo. Estamos focados em economizar tempo de ciclo através de taxas de remoção de metal mais rápidas, reduzindo custo por peça via vida de ferramenta mais longa e reduzindo trocas de ferramentas criando soluções custom que combinam múltiplas ferramentas em uma — por exemplo, broca escalonada com contra-furo faz três operações."
Strauchen disse que a fresa de topo super desbastadora Alumigator ASR5 de cinco flautas refrigerada internamente da GWS é capaz de desbaste e acabamento de alumínio em alta velocidade com máquinas de 18.000-20.000 rpm. "Com um CNC de alta velocidade, alta potência, podemos alcançar mais de 1.000 ipm e mais de 200 in³ taxa de remoção de metal."
Strauchen disse que muitas ferramentas padrão da GWS, como aquelas para usinar titânio, começaram como soluções custom. "Uma linha de fresas de topo de alto avanço para titânio foi desenvolvida como ferramenta custom primeiro. Tivemos tanto sucesso com ela que criamos um portfólio de ferramentas padrão", disse ele. "Tivemos que trabalhar com clientes para reprogramar caminhos de ferramenta porque aquele tipo de ferramenta pode ser muito eficaz com o caminho de ferramenta certo. A fresa de topo de alto avanço é projetada para usinagem em nível Z em usinagem de cinco eixos."
Especificidade de Aplicação ou Versatilidade?
A Iscar USA, Arlington, Texas, fornece fresas de topo de metal duro sólido projetadas para atender aos requisitos de seus clientes. Por exemplo, clientes estão preocupados com três drivers primários na análise do custo geral para produzir uma peça. Custos de usinagem (produtividade), custos de ferramentas (custo por aresta) e custo de troca de ferramenta (vida de ferramenta), são priorizados baseados no objetivo do cliente, segundo Matt Clynch, especialista nacional de produto — fresamento. "Com o software de design e tecnologia avançada de retífica e software disponíveis hoje, somos capazes de adaptar fresas de topo de precisão para as aplicações mais complexas. Facetas minúsculas podem ser aplicadas a arestas de corte para titânio ou flautas adaptadas para ejeção de cavacos de aço inoxidável."
Designs de fresas de topo da Iscar são engenheirados baseados no ambiente que as ferramentas serão usadas. "Por exemplo, se você está fazendo trabalho tipo job shop, nossa nova linha de fresas de topo FLASHSOLID oferece desempenho a um ponto de preço econômico. Esta nova família de fresas de topo são 100% feitas nos EUA. Existem até 3.000 configurações possíveis, incluindo contagem de flautas, raio de canto, comprimento de corte e comprimento total que podem ser usadas na maioria dos tipos comuns de materiais encontrados em um job shop", disse Clynch.
"Para ambientes específicos de aplicação, oferecemos fresas de topo Chatter Free de alto desempenho para aplicações de alta produção ou oficinas que se especializam em materiais difíceis de usinar como Inconel, titânio ou aço inoxidável. Fresas de topo de metal duro sólido projetadas para aços inoxidáveis, superligas resistentes ao calor, ou materiais endurecidos até 63 HRc são capazes de reduzir custo por unidade enquanto dão à oficina o equilíbrio de vida de ferramenta ou produtividade necessário", explicou Clynch. "Naqueles ambientes de manufatura, economia de um segundo e/ou minutos pode realmente somar enormes economias de custo."
A fresa de topo de metal duro sólido Multi-Master da Iscar oferece o melhor dos dois mundos, segundo Clynch. Multi-Master é uma cabeça ou ponta de metal duro sólido roscada que aparafusa em uma haste que pode ser metal duro, aço, ou metal pesado. "Não tem o comprimento de corte de outras fresas de topo de metal duro sólido. Sua faixa é limitada a 0,75 a 1,5xD no comprimento de flauta. Não podemos alcançar a grande profundidade de corte (2xD e maior) de fresas de topo de metal duro sólido, mas nos permite fazer fresamento de alto avanço, ferramentas de arredondamento de canto, furação de centro, furação de ponto, slotting, cortadores de ranhura, gravadores — todos sendo de metal duro sólido. Existem até 52.000 combinações diferentes de cabeças e hastes considerando todas as escolhas de haste para reduzir tempo de troca de ferramenta."
Fresas de topo de metal duro sólido da Iscar estão disponíveis com uma combinação de substratos e revestimentos. Por exemplo, "Uma fresa de topo de propósito geral com estrutura de grão sub-micrométrico oferece boa resistência ao desgaste bem como alta tenacidade e alguma tolerância com a ferramenta. Por outro lado, uma estrutura de grão ultra-fino oferece mais resistência ao desgaste para aços endurecidos ou plásticos reforçados com fibra de carbono."
A Iscar oferece quatro tipos diferentes de revestimentos que são padrão em suas fresas de topo. Eles incluem série 9 AlTiN (melhor sem refrigerante); série 3 TiCN (melhor com refrigerante); séries 6 e 7 (AlTiCrSiN) para mais resistência ao desgaste por abrasividade.
Ferramentas Redondas de Metal Duro Sólido
Segundo Yair Bruhis, a YG-1 Tool Co. é uma das maiores consumidoras mundiais de aço rápido (HSS) e uma das três maiores consumidoras de matérias-primas de metal duro cementado. YG-1, com sede nos EUA em Vernon Hills, Illinois, produz cerca de 3 a 4 milhões de fresas de topo de metal duro sólido por mês em 10 graus de metal duro em suas instalações de manufatura espalhadas na Coreia do Sul, EUA, México, Turquia e Alemanha.
"A maioria das fresas de topo que fabricamos são produtos padrão de catálogo, mas também fabricamos ferramentas especiais para aplicações e materiais específicos", disse Bruhis. YG-1 usa vários tipos de materiais de ferramentas, metal duro, cerâmica e Aço Rápido (HSS) e metal em pó (PM).
"Escolhas de ferramentas variam de graus especiais de metal duro sólido para cortes leves em aço endurecido para peças de molde e matriz a geometrias, revestimentos, preparação de aresta e preparação de superfície mais adequados para materiais mais macios como titânio. Tudo depende da aplicação do cliente", disse Bruhis, que desenvolve ferramentas para aeroespacial, geração de energia e indústria médica bem como automotiva. "A maioria das ferramentas redondas que você vê no mercado hoje são ferramentas de metal duro porque da introdução de nova tecnologia de máquina que pode rodar muito mais rápido e é estável. No entanto, YG-1 é uma das poucas empresas restantes fabricando ferramentas de cobalto HSS. Estas são requeridas para máquinas mais antigas e para diâmetros grandes, polegada e um quarto e ferramentas maiores", disse Bruhis.
"Usinagem de alta velocidade permite usuários finais fazerem cortes muito leves que podem eliminar calor e lascamento de aresta da ferramenta. Como resultado, ferramentas duram mais e a peça não sofre de dano por calor ou distorção. Às vezes, você não pode fazer isso porque não tem a máquina certa ou a peça certa ou o programa certo. Meu desafio é constantemente ajustar a ferramenta à tecnologia da máquina", disse Bruhis.
"Quando você está falando de empresas Tier One como Boeing e Airbus ou GE Aviation para motores, produtos precisam ser certificados através de um longo processo de testes. Para uma ferramenta para um motor específico, levou dois anos para aprovar a ferramenta. Envolveu muitos testes, em várias condições de corte e vida de ferramenta. Uma vez que a ferramenta é certificada para aquela peça, não será mudada facilmente. Haveria que haver alguma questão de qualidade ou falha da peça ou alguma mudança de preço para justificar novos testes. Para certificação médica com FDA, o mesmo é verdade. É quase impossível mudar ferramentas", disse Bruhis.
Entre suas ofertas de produtos recentes, YG-1 começou a fabricar fresas de topo de cerâmica para aplicações de motores aeroespaciais Inconel e Waspaloy. YG também fabrica uma fresa de topo de metal duro sólido de alto desempenho, sua fresa de topo V7PlusA com quatro e seis flautas e com ampla escolha de comprimentos de flauta e raios de canto. É projetada para usinagem de alto desempenho de aço inoxidável e titânio. YG-1 projetou uma nova fresa de topo de metal duro sólido chamada TitaNox-Power HPC, com cinco flautas para usinagem de ligas de titânio, aços inoxidáveis e Inconel.
A família Alu-Power de fresas de topo para usinagem de alumínio inclui Alu-Power HPC para usinagem de alta velocidade, Alu-Power de duas e três flautas para usinagem geral de alumínio e Alu-Power HPC quebra-cavaco desbastadores para desbaste de alumínio e materiais não-ferrosos.
Consistência de Metal Duro do Pó ao Produto
A Ceratizit USA Inc., Warren, Michigan, é um fabricante totalmente integrado de ferramentas de metal duro que controla a consistência de seus produtos do chão até ferramentas totalmente acabadas, segundo Steve Kuhnle, gerente de vendas regional. "Gerenciamos todo o processo de produção de metal duro cementado e componentes de metal duro cementado desde preparação de pó até conformação, sinterização, acabamento e tratamento de superfície", disse Kuhnle.
Produtos incluem fresas de topo de metal duro sólido padrão e fresas HPC para aplicações em uma base de clientes ampla incluindo aeroespacial, automotiva, médica e indústria de armas. "Ferramentas específicas de material são projetadas para materiais difíceis de usinar, ligas de alta temperatura, ligas baseadas em níquel e aço inoxidável pH, junto com muito 17-4, 13-8, 15-5", disse Kuhnle.
Produtos da Ceratizit incluem hastes e pré-formas para ferramentas de metal duro sólido bem como componentes de metal duro para aplicações como a indústria médica. Produtos não cobertos pela faixa padrão são desenvolvidos pelos especialistas em metal duro da Ceratizit em base individual e em colaboração próxima com fabricantes de ferramentas.
Kuhnle credita o novo processo de revestimento Dragonskin da Ceratizit e a forma como a empresa prepara suas fresas de topo com a produção de um revestimento extremamente duro e durável. "O que fazemos antes do revestimento e depois faz a diferença. Preparamos a fresa de topo antes do revestimento e depois polindo as fresas de topo para produzir melhor adesão e durabilidade."
"O revestimento multi-aplicação baseado em AlTiN da Ceratizit é aplicado a ferramentas usadas para materiais difíceis de usinar como aços endurecidos, aço liga e superligas. A tecnologia de revestimento Dragonskin DPB60S torna a superfície particularmente lisa, o que melhora remoção de cavaco e reduz adesão para corte de aços endurecidos, aços liga e superligas. O Dragonskin DPB72S é projetado mais para aço inoxidável difícil de usinar e ligas resistentes ao calor", disse Kuhnle.
Ele notou que fresas de topo revestidas são especialmente eficazes para aplicações aeroespaciais onde vida de ferramenta, custo de ferramenta e redução do número de trocas de ferramenta são os principais desafios do fabricante. "Com nossa geometria P007 e geometria P556, nossa fresa de topo de quatro flautas de hélice variável reduz vibrações, resultando em vida de ferramenta mais longa e melhores acabamentos", disse ele.
Enfatizando a importância de revestimentos, Kuhnle disse que cerca de 95% das arestas de corte de ferramentas de metal duro são revestidas hoje em dia. "O aumento na dureza da superfície aumenta a resistência ao desgaste da ferramenta e reduz resistência ao deslizamento durante remoção de cavaco. Superfícies ultra-lisas limitam a propensão para acúmulo de solda e formação de built-up edge, e o efeito isolante da camada aumenta a dureza a temperatura elevada. Vidas de ferramenta significativamente mais longas são alcançadas como resultado", disse Kuhnle.
A Ceratizit é fornecedora de ferramentas para a exigente indústria de armas, onde geometria e revestimentos melhorados produziram aumento de 30% em avanços e velocidades na usinagem de aço inoxidável, segundo Kuhnle. "Para uma aplicação aeroespacial, recentemente melhoramos usinagem 3D de uma pá de impulsor de aço inoxidável 416 em 25%, e reduzimos custos em 17%", disse ele.
O investimento de $10 milhões da Ceratizit em sua fábrica de fresas de topo em Sacramento, Califórnia, com 111 máquinas CNC a tornou uma das maiores fabricantes de fresas de topo nos EUA. "Produtos feitos na fábrica incluem ferramentas de metal duro sólido variando de fresas de topo de nariz esférico de 0,005" [0,127 mm] a fresas de topo de metal duro sólido de polegada e um quarto 8" [203,2 mm] de comprimento, bem como especiais", disse Kuhnle.
Uma Sopa de Alfabeto de Revestimentos para Fresas de Topo
Nitreto de Titânio (TiN) é um revestimento de propósito geral que fornece alta lubrificidade e aumenta fluxo de cavaco em materiais mais macios. A resistência ao calor e dureza permite a ferramenta rodar em velocidades de usinagem 25% a 30% maiores vs. ferramentas não revestidas.
Carbonitreto de Titânio (TiCN) é mais duro e mais resistente ao desgaste que Nitreto de Titânio (TiN). É comumente usado em aço inoxidável, ferro fundido e ligas de alumínio. TiCN pode fornecer a capacidade de rodar aplicações em velocidades de fuso mais altas. Use cautela em materiais não-ferrosos por causa de tendência a galamento. Requer aumento de 75-100% em velocidades de usinagem vs. ferramentas não revestidas.
Nitreto de Titânio Alumínio (TiAlN) tem dureza e temperatura de oxidação mais altas versus Nitreto de Titânio (TiN) e Carbonitreto de Titânio (TiCN). Ideal para aço inoxidável, aços carbono de alta liga, ligas de alta temperatura baseadas em níquel e ligas de titânio. Novamente, use cautela em material não-ferroso por causa de tendência a galamento. Também requer aumento de 75 a 100% em velocidades de usinagem vs. ferramentas não revestidas.
Nitreto de Alumínio Titânio (AlTiN) é um dos revestimentos mais resistentes à abrasão e mais duros. É comumente usado para usinar materiais de aeronaves e aeroespaciais, liga de níquel, aço inoxidável, titânio, ferro fundido e aço carbono.
Nitreto de Zircônio (ZrN) é similar a Nitreto de Titânio (TiN), mas tem temperatura de oxidação mais alta e resiste a aderência e previne acúmulo de aresta. É comumente usado em materiais não-ferrosos incluindo alumínio, latão, cobre e titânio.
Ferramentas não revestidas não apresentam tratamentos de suporte na aresta de corte. São usadas em velocidades reduzidas para aplicações gerais em metais não-ferrosos.
Sistema de controle de automação
- Explore Opções Profissionais de Acabamento Metálico para Durabilidade e Excelência Estética
- Máquinas de Corte a Laser de Fibra: Precisão, Velocidade e Eficiência Energética Inigualáveis
- Por Que Corte a Jato d'Água? Principais Benefícios para Fabricação Metálica de Precisão
- Descubra as Vantagens do Corte por Jato de Água para Fabricação de Precisão
- Usinagem de Alta Velocidade: Principais Vantagens para Fabricação de Peças Usinadas
- Desvendando a Mecânica de Fresas de Alto Avanço para Desempenho Superior no Fresamento
- Corte a Fio EDM: Prós, Contras e Como Escolher
- Intelligent Cutting Solutions: O Seu Parceiro em Corte por Jato de Água de Precisão
- A Evolução e Impacto da Tecnologia de Corte por Jato de Água
- Por Que Máquinas de Corte a Fio EDM São a Escolha Líder da Indústria