



Ferramentas de Corte de Ponto Único vs. Múltiplos Pontos: Principais Diferenças Explicadas
A usinagem ou corte de metal é um processo de manufatura secundário onde o material em excesso é removido gradualmente da peça de trabalho a fim de impartir acabamento, dimensão e tolerância desejados. Para atender à necessidade de usinar eficientemente e economicamente uma ampla variedade de materiais de diferentes formas, vários processos relevantes surgiram ao longo dos anos. Amplamente, estes processos podem ser agrupados como usinagem convencional (macro e micro), acabamento abrasivo e usinagem não tradicional (UNT). Os processos de usinagem convencional são bem estabelecidos e consistem de um grande número de operações para gerar diversas características. Por exemplo, torneamento, fresamento, rosqueamento, knurling, faceamento, furação, alargamento, reamer, etc. Todas estas operações são realizadas com o auxílio de uma ferramenta de corte que efetivamente remove material da peça na forma de cavacos.
Ferramenta de corte, também chamada de cortador, é um dispositivo em forma de cunha e com aresta afiada que comprime uma fina camada de material da peça para cisalhá-la na forma de cavacos durante a usinagem. Durante a usinagem, a máquina-ferramenta efetivamente segura o cortador e a peça, e ao mesmo tempo imprime os movimentos relativos desejados (velocidade, avanço, profundidade de corte). Portanto, o cortador é parte integrante de toda operação de usinagem convencional; no entanto, sua forma e tamanho podem variar dependendo da característica a ser produzida e da operação empregada. Seja qual for a geometria do cortador, ele deve consistir de uma aresta de corte afiada para remover material suavemente exigindo esforço mínimo. Uma aresta de corte é basicamente uma aresta reta ou curva produzida pela interseção de quaisquer duas superfícies de ponta da ferramenta (superfície de saída, superfície de flanco principal e superfície de flanco auxiliar). Baseado no número de arestas de corte presentes, os cortadores podem ser classificados como cortador de ponto único e cortador de múltiplos pontos.
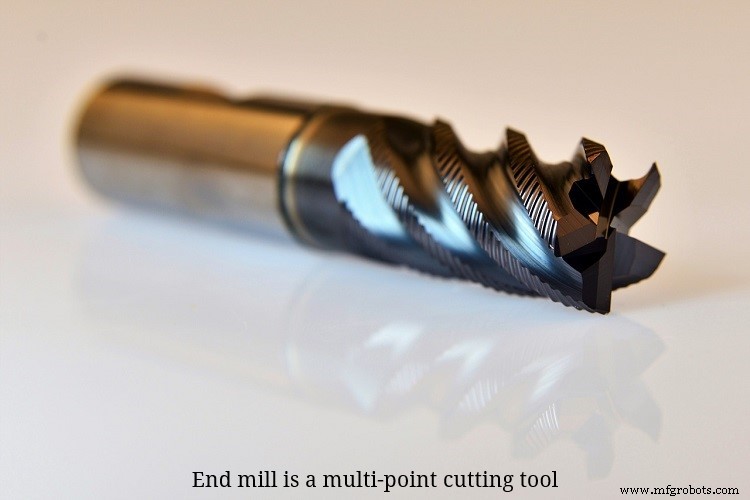
Um cortador de ponto único contém apenas uma aresta de corte principal que pode participar ativamente na ação de remoção de material durante a usinagem. Assim, uma aresta de corte remove todo o volume de material em uma única passada. Contrário a isso, um cortador de múltiplos pontos consiste em pelo menos duas arestas de corte e todas elas podem participar igualmente na ação de remoção de material em uma única passada. Assim, a carga de cavaco por aresta de corte reduz significativamente. Torneamento, plaina, plaina de mesa, alargamento, fly cutting, etc. são operações realizadas usando cortador de ponto único; enquanto, fresamento, furação, knurling, reamer, etc. utilizam cortador de múltiplos pontos. Um cortador de múltiplos pontos pode conter de dois (broca ou fresa de topo) a centenas de arestas de corte (abrasivos de roda de desbaste). Várias diferenças entre cortador de ponto único e cortador de múltiplos pontos são apresentadas abaixo em formato de tabela.
Tabela: Diferenças entre Cortadores de Ponto Único e Múltiplos Pontos
| Cortador de Ponto Único | Cortador de Múltiplos Pontos |
|---|---|
| Cortadores de ponto único contêm apenas uma aresta de corte principal que pode participar ativamente no cisalhamento em uma única passada durante a usinagem. | Cortadores de múltiplos pontos podem conter mais de uma (duas a centenas) arestas de corte que podem participar no cisalhamento em uma única passada. |
| Uma única aresta de corte permanece em contato contínuo com a peça. | Aqui todas as arestas de corte podem ou não permanecer em contato contínuo com a peça. |
| Devido ao contato contínuo, a taxa de aumento da temperatura da ferramenta é alta e, portanto, precauções adequadas devem ser adotadas para manter danos térmicos afastados. | Geralmente, as arestas de corte engajam e desengajam simultaneamente durante o corte e, assim, inerentemente se protegem de superaquecimento e danos consequentes. |
| Toda a carga de cavaco em uma única passada é suportada por apenas uma aresta de corte. | Toda a carga de cavaco em uma única passada é distribuída entre todas as arestas de corte. |
| Velocidade, avanço e profundidade de corte menores são empregados para proteger a ferramenta de corte de quebra não planejada. Logo, TMR e produtividade são baixos. | Velocidade, avanço e profundidade de corte maiores podem ser empregados com segurança. Logo, TMR e produtividade são maiores. |
| Quebra não planejada de uma aresta de corte requer interrupção imediata de todo o processo e substituição do cortador. | Quebra de uma aresta de corte não representa problema significativo e, portanto, a operação pode ser realizada, pelo menos para aquela passada. |
| Cortadores de ponto único são fáceis de projetar e fabricar. | Cortadores de múltiplos pontos são comparativamente difíceis de projetar e fabricar. |
Operações de usinagem realizadas com cortador de ponto único:
|
Operações de usinagem realizadas com cortador de múltiplos pontos:
|
Número de Arestas de Corte
Como o nome sugere, ferramentas de corte de ponto único consistem de apenas uma aresta de corte principal. Esta aresta participa da ação de remoção de material durante toda a passada na usinagem. Na próxima passada, ou a mesma aresta de corte pode ser utilizada ou pode ser substituída por uma nova mais afiada. Vale notar que tais cortadores podem conter mais de uma aresta de corte por vez na ferramenta; no entanto, apenas uma engajará durante a usinagem (por exemplo, considere ferramenta de torneamento baseada em plaqueta que geralmente contém 3 ou 4 arestas de corte presentes no corpo da ferramenta por vez, mas apenas uma participa do corte). Contrário a isso, cortadores de múltiplos pontos contêm mais de uma aresta de corte e todas (ou a maioria delas) participam ativamente da ação de cisalhamento em uma única passada.
Contato entre Cortador e Peça e suas Consequências
Quando a usinagem é realizada usando cortador de ponto único, apenas uma aresta de corte permanece em contato contínuo com a peça. Isso causa aumento acentuado da temperatura da ferramenta e o resultado é danos térmicos do cortador como taxa aumentada de desgaste, deformação plástica, vida útil da ferramenta degradada, etc. Portanto, precauções adequadas (como velocidade, avanço e profundidade de corte menores, aplicação de fluido de corte, revestimento isolante no cortador, etc.) devem ser tomadas para evitar tais danos. Por outro lado, no cortador de múltiplos pontos, ou todas (exemplo: furação, reamer, etc.) ou apenas algumas engajam com a peça (exemplo: hobbing, brochamento, etc.). Geralmente, cortadores com maior número de arestas removem material por engajamento e desengajamento simultâneo das arestas de corte. Isso protege o cortador do superaquecimento, permitindo tempo suficiente para dissipar calor durante o período de desengajamento. No entanto, o corte intermitente pode aumentar vibração e forças desbalanceadas.
Carga de Cavaco
É axiômico que durante a usinagem o cortador comprime uma fina camada de material da peça e gradualmente a cisalha. Então, a cada instante, o movimento do cortador é restringido por uma área de material da peça, que se espera ser removida. Esta área de material da peça logo à frente do cortador em um instante particular é chamada de carga de cavaco. Matematicamente, pode ser expressa pela multiplicação do avanço e da profundidade de corte (s×t) e pode ser expressa seja em termos de por unidade de tempo, seja por revolução. No caso do cortador de ponto único, toda a carga de cavaco é suportada por apenas uma aresta de corte; enquanto, no cortador de múltiplos pontos, toda a carga de cavaco é distribuída entre todas as arestas de corte e, assim, cada aresta é submetida a carga de cavaco significativamente menor.
Provisão para Maior Velocidade, Avanço e Profundidade de Corte
Com cortador de ponto único, se maior velocidade, avanço e profundidade de corte forem empregados, a aresta de corte estará sujeita a maior carga de cavaco e, assim, a ferramenta pode falhar prematuramente por quebra catastrófica. Com cortador de múltiplos pontos, maior velocidade, avanço e profundidade de corte podem ser empregados sem qualquer problema palpável. Como a taxa de remoção de material (TMR) é proporcional à velocidade de corte, taxa de avanço e profundidade de corte (TMR = 1000V.s.t), tais cortadores podem fornecer maior TMR, o que consequentemente ajuda a melhorar a produtividade.
Quebra de Aresta de Corte
Ao usinar com cortador de ponto único, em caso de quebra não planejada de uma aresta de corte devido a certa razão inexorável (como inhomogeneidade no material da peça, vibração, entupimento de cavaco, mau funcionamento da máquina, etc.), a operação é obrigatoriamente requerida a parar para substituir o cortador por um novo. No entanto, em caso similar com cortadores de múltiplos pontos (ou seja, quebra de uma aresta), a operação pode ser realizada sem muito problema com a ajuda das outras arestas de corte intactas. No entanto, pode não ser possível em todos os cenários, especialmente quando a ferramenta consiste em poucas arestas de corte.
Projeto e Fabricação
Devido à geometria simples, cortadores de ponto único são fáceis de projetar e também podem ser fabricados facilmente em comparação aos cortadores de múltiplos pontos.
Comparação científica entre cortadores de ponto único e cortadores de múltiplos pontos é apresentada neste artigo. O autor também sugere a consulta das seguintes referências para melhor compreensão do tópico.
- Machining and Machine Tools por A. B. Chattopadhyay (1ª edição, Wiley).
- Manufacturing Engineering and Technology: SI Edition por S. Kalpakjian e S. R. Schmid (7ª edição, Pearson Ed Asia).
Tecnologia industrial
- Acionamento por Corrente vs. Acionamento por Engrenagens: Uma Comparação Abrangente
- Transmissão por Correia vs. Transmissão por Corrente: Principais Diferenças Explicadas
- Ferramentas de Corte de Ponto Único vs. Múltiplos Pontos: Principais Diferenças Explicadas
- Superfície de Saída vs. Flanco: Entendendo as Diferenças das Superfícies da Ferramenta de Corte para Usinagem Otimizada
- Ângulo de Saída vs. Ângulo de Folga: Como Moldam o Desempenho da Ferramenta de Corte
- Torneamento vs Fresagem: Diferenças-Chave Explicadas
- Ferramentas de Corte vs. Rebolos: Entendendo as Suas Diferenças-Chave
- Maquinação vs. Retificação: Diferenças-Chave Explicadas
- Indústria 4.0 vs Indústria 5.0: O Que Muda e Por Que Importa
- Compensado de Madeira Macia vs. Madeira Dura: Diferenças Essenciais Explicadas