



Superfície de Saída vs. Flanco: Entendendo as Diferenças das Superfícies da Ferramenta de Corte para Usinagem Otimizada
A usinagem ou corte de metal é um processo de manufatura subtrativo usado para remover gradualmente material em excesso de um bruto pré-formado a fim de alcançar alta precisão dimensional e tolerância apertada. Existem vários tipos de operações de usinagem para realizar eficientemente e produtivamente a tarefa de remoção de material em diversos materiais de peça em variados níveis de precisão. Tais processos podem ser amplamente classificados como: usinagem convencional (como torneamento, faceamento, fresamento, furação, alargamento, hobbing, etc.), corte abrasivo (desbaste, brunimento, lapidação, etc.), usinagem não tradicional (JAM, USM, EDM, LBM, EBM, etc.) e também usinagem de micro e precisão (micro-fresamento, micro-furação, torneamento diamantado, etc.). Todas estas operações têm diferentes capacidades em termos de TMR, acabamento superficial, materiais viáveis, tempo de usinagem, custo, etc.
Os processos de usinagem convencional utilizam obrigatoriamente uma ferramenta de corte em forma de cunha (também chamada de cortador) para remover material na forma de cavaco da peça por cisalhamento. Geometria, orientação e material são três fatores importantes associados a todo cortador que influenciam diretamente o desempenho geral da usinagem. Para remoção ininterrupta de material, o material do cortador tem que ser suficientemente mais duro que o material da peça. A geometria do cortador, outro fator crucial, abrange várias características como superfícies de ponta da ferramenta e suas inclinações, localização das arestas de corte, nitidez da aresta de corte e do nariz, etc. Todo cortador consiste de pelo menos duas superfícies de ponta da ferramenta: superfície de saída e superfície de flanco.
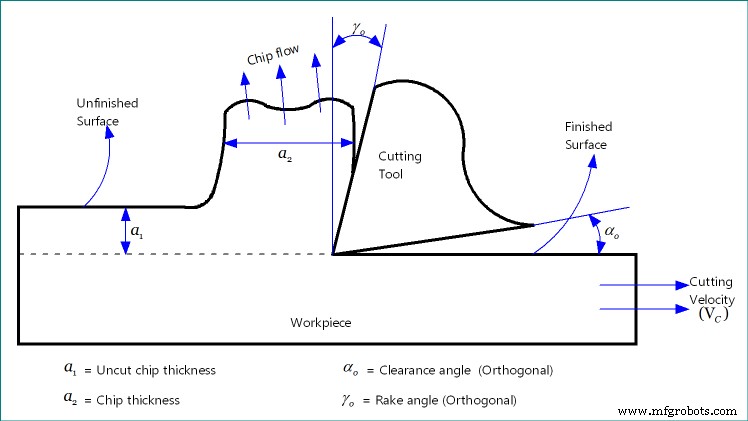
Superfície de saída é a superfície por onde o cavaco flui. Cavacos, que são produzidos durante a usinagem, fluem continuamente sobre a superfície de saída antes de deixar a zona de corte. Assim, ocorre atrito severo entre a face do cavaco e a face de saída e, como resultado, calor intenso é gerado naquela zona (chamada zona de deformação secundária). Sua inclinação em relação ao plano de referência, medida pelo ângulo de saída, influencia muitos parâmetros relevantes como deformação de cisalhamento, espessura do cavaco, força de corte, consumo de potência, etc. Além da superfície de saída, toda ferramenta de corte deve ter pelo menos uma superfície de flanco. A interseção da superfície de saída e da superfície de flanco produz a aresta de corte. Diferente da superfície de saída, que permanece em contato íntimo com os cavacos fluindo, a superfície de flanco permanece aberta adjacente à superfície acabada. No entanto, devido à presença de raio de nariz e raio de aresta, um pequeno contato entre a superfície usinada e a superfície de flanco pode ocorrer. Várias diferenças entre a superfície de saída e a superfície de flanco de uma ferramenta de corte são apresentadas abaixo em formato de tabela.
Tabela: Diferenças entre Superfície de Saída e Superfície de Flanco
| Superfície de Saída | Superfície de Flanco |
|---|---|
| Durante a usinagem, os cavacos fluem sobre a superfície de saída. | A superfície de flanco não está associada aos cavacos. Ela toca a superfície usinada em uma pequena porção. |
| A inclinação da face de saída é medida pelo ângulo de saída. | A inclinação da face de flanco é medida pelo ângulo de folga. |
| A maior parte da superfície de saída permanece em contato próximo com o cavaco durante a usinagem. | A superfície de flanco permanece continuamente livre durante a operação. |
| A superfície de saída não tem papel direto na melhoria do acabamento superficial. | Um pequeno contato na ponta da superfície de flanco ajuda diretamente a melhorar o acabamento comprimindo marcas de avanço. |
| Geração intensa de calor ocorre ao redor da superfície de saída devido ao atrito com os cavacos fluindo. | Quantidade insignificante de calor é gerada devido ao pequeno contato na ponta. |
| Devido ao atrito excessivo, a superfície de saída desgasta rapidamente (desgaste em cratera); no entanto, desgaste menor não prejudica a precisão da usinagem. | Embora a superfície de flanco desgaste lentamente, ela influencia diretamente a precisão dimensional do componente usinado. |
Contato com Cavaco ou Superfície Acabada
A superfície de saída permanece em contato físico com os cavacos fluindo durante a usinagem; no entanto, não toca a superfície acabada ou usinada. Por outro lado, o cavaco não toca a superfície de flanco, mas a superfície acabada toca a superfície de flanco em uma pequena porção devido à presença de raio de nariz e raio de aresta. Tal contato ajuda a suavizar marcas de avanço ou escálopas; no entanto, contato mais longo entre a superfície usinada e a superfície de flanco pode prejudicar a qualidade do acabamento. Assim, um espaço suficiente (fornecido pelo ângulo de folga) deve ser mantido obrigatoriamente entre eles para evitar atrito.
Ângulo de Saída e Ângulo de Folga
Estes indicam a inclinação das superfícies de ponta da ferramenta a partir do plano ou direção padrão. Por definição, o ângulo de saída é o ângulo de inclinação da superfície de saída do cortador a partir do plano de referência e medido em algum outro plano. O plano de referência é um plano que é perpendicular ao vetor de velocidade de corte. Com base na orientação da superfície de saída em relação ao plano de referência, o ângulo de saída pode ser positivo, negativo ou zero. Similarmente, o ângulo de folga é a medida da superfície de flanco do cortador a partir do vetor de velocidade de corte e medido em algum outro plano. No entanto, o ângulo de folga não pode ser zero ou negativo, deve ter um valor positivo. Em ambos os casos, o valor do ângulo pode ser diferente com base no plano em que é medido.
Face de Flanco Permanece Exposta
Como mencionado anteriormente, os cavacos fluem sobre a superfície de saída e, assim, ela permanece em contato próximo com os cavacos fluindo. No entanto, a superfície de flanco sempre permanece aberta, pois não toca nem o cavaco nem a superfície acabada (exceto uma pequena porção na ponta). No entanto, a superfície de flanco pode tocar a superfície usinada se o cortador estiver desgastado (desgaste de flanco), e em tal cenário a qualidade da superfície usinada degradará acentuadamente devido ao atrito.
Alisamento das Marcas de Avanço
Marcas de escálopa, que se desenvolvem na superfície acabada devido à presença de velocidade de avanço, aumentam a rugosidade superficial e subsequentemente reduzem a qualidade do acabamento. Taxa de avanço maior resulta em superfície rugosa; no entanto, o avanço não pode ser tornado zero porque é um dos dois movimentos formativos (o outro sendo a velocidade de corte) indispensavelmente necessários para toda operação de usinagem. Um pequeno contato entre a superfície de flanco e a superfície acabada na ponta da ferramenta devido à presença de raio de nariz e raio de aresta inerentemente ajuda a suavizar a superfície comprimindo marcas de escálopa. Maior o raio de nariz, melhor será o acabamento superficial (ou seja, baixa altura de marcas de escálopa); no entanto, pode impactar adversamente outros parâmetros. A superfície de saída não tem papel direto na melhoria do acabamento superficial.
Geração de Calor
Como os cavacos fluem sobre a superfície de saída, geração intensa de calor ocorre devido ao atrito. Cerca de 60 – 70% do calor total de corte surge devido a este atrito na zona de deformação secundária. No entanto, a maior parte do calor gerado é carregada para fora da zona de corte pelo cavaco em movimento. Isso protege o cortador e a peça de superaquecimento e outros danos térmicos. Contrário a isso, apenas uma fração (abaixo de 5%) do calor total de corte é gerada devido ao pequeno contato na ponta. No entanto, este calor flui parcialmente para dentro da peça via superfície acabada e o resto flui para o cortador. Assim, o calor gerado na zona de atrito terciário pode levar a danos térmicos se exceder certo limite.
Desgaste e seu Impacto
O atrito contínuo acelera a taxa de desgaste abrasivo da superfície de saída e, assim, o desgaste em cratera ocorre rapidamente. Embora altere a direção do fluxo do cavaco e influencie a força de corte e outros parâmetros relevantes, um pequeno desgaste em cratera é tolerável. No entanto, o desgaste de flanco influencia diretamente a precisão do componente usinado e uma pequena quantidade de desgaste também pode levar a usinagem imprecisa. Assim, a vida útil do cortador é convencionalmente determinada pelo limite permitido de desgaste de flanco (comumente limitado a 0.3mm conforme a fórmula de vida de ferramenta de Taylor).
Comparação científica entre superfície de saída e superfície de flanco é apresentada neste artigo. O autor também sugere a consulta das seguintes referências para melhor compreensão do tópico.
- Machining and Machine Tools por A. B. Chattopadhyay (1ª edição, Wiley).
- What is Clearance Angle in Cutting Tool? Its Derivative, Value and Function por minaprem.com.
- Fonte da imagem: minaprem.com.
Tecnologia industrial
- Acionamento por Corrente vs. Acionamento por Engrenagens: Uma Comparação Abrangente
- Transmissão por Correia vs. Transmissão por Corrente: Principais Diferenças Explicadas
- Ferramentas de Corte de Ponto Único vs. Múltiplos Pontos: Principais Diferenças Explicadas
- Ângulo de Saída vs. Ângulo de Folga: Como Moldam o Desempenho da Ferramenta de Corte
- Ângulo de Saída Positivo vs. Negativo: Como a Geometria Afeta a Eficiência de Corte
- Torneamento vs Fresagem: Diferenças-Chave Explicadas
- Ferramentas de Corte vs. Rebolos: Entendendo as Suas Diferenças-Chave
- Maquinação vs. Retificação: Diferenças-Chave Explicadas
- Indústria 4.0 vs Indústria 5.0: O Que Muda e Por Que Importa
- Compensado de Madeira Macia vs. Madeira Dura: Diferenças Essenciais Explicadas