



Usinagem a Jato Abrasivo (AJM): Princípio, Equipamentos, Aplicações e Análise
A Usinagem a Jato Abrasivo (AJM - Abrasive Jet Machining) é um processo mecânico de erosão por partículas sólidas aceleradas por gás. Ideal para materiais duros, frágeis, sensíveis ao calor ou geometrias inacessíveis a ferramentas convencionais. Baixa remoção, alta precisão em detalhes.
Princípio: Erosão por Partículas Abrasivas
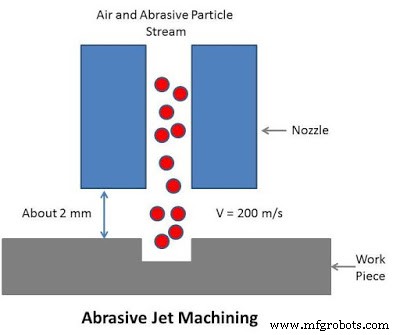
Partículas abrasivas (50 µm) aceleradas por gás de alta velocidade (200 m/s) impactam a peça. Remoção por:
- Fratura frágil: Tensão de compressão → trincas radiais/laterais → remoção de lascas (vidro, cerâmica, silício).
- Microcorte/plasticidade: Em materiais dúcteis (menos eficiente).
Equipamentos e Subsistemas
1. Sistema de Propulsão a Gás (Gas Propulsion System)
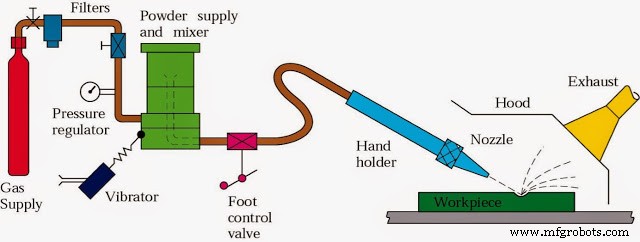
Fornece gás limpo, seco, alta pressão/vazão. Ar comprimido, CO₂, N₂. Componentes: Compressor → Filtro (partículas/óleo) → Secador (dessecante/refrigeração) → Válvula reguladora → Câmara de mistura. Pureza crítica para não entupir bico/contaminar peça.
2. Alimentador de Abrasivo (Abrasive Feeder)
Dosagem controlada de abrasivo na câmara de mistura. Peneira vibratória (50-60 Hz) controla vazão massa pela amplitude/frequência. Precisão de dosagem afeta estabilidade do corte.
3. Partículas Abrasivas (Abrasive)
Características: Dureza > peça, forma angular (corte), tamanho controlado (50 µm típico), friabilidade controlada (não virar pó instantâneo), inércia química.
- Carbeto de Silício (SiC): Padrão geral, custo médio.
- Óxido de Alumínio (Al₂O₃): Mais barato, menos friável.
- Carbeto de Boro (B₄C): Mais duro, para metal duro/cerâmica extrema. Caro.
- Diamante: Usinagem de diamante/PCBN.
Seleção: Material peça, velocidade requerida, acabamento, custo.
4. Bico de Corte (Cutting Nozzle)
Converte pressão em velocidade. Material: Carboneto de Tungstênio (WC) (resistência ao desgaste). Vida útil curta: ~30 horas (WC). Seções circular/retangular. Desgaste do bico alarga jato → perda precisão.
5. Câmara de Usinagem (Machining Chamber)
Câmara fechada, estanque. Contém: Peça + Fixação + Jato. Sistema de coleta de pó/abrasivo usado (ciclone/filtro manga/vácuo) mantém visibilidade, limpeza, saúde (sílica livre) e permite reciclagem (raro, contaminação).
Sequência Operacional
- Compressão gás → Filtração/Secagem (remoção óleo/água/sólidos).
- Gás limpo/seco → Câmara mistura.
- Alimentador dosa abrasivo (50 µm) → Mistura gás-abrasivo.
- Mistura → Bico (WC) → Pressão → Velocidade cinética (200 m/s).
- Distância bico-peça (Stand-off): ~2 mm (crítico para foco/energia).
- Impacto → Erosão (fratura/microcorte) → Remoção material.
Aplicações
- Furação/corte de materiais endurecidos (aço ferramenta 60 HRC, metal duro).
- Materiais frágeis e sensíveis ao calor: Vidro, quartzo, safira, mica, cerâmica, silício, germanio.
- Fabricação de dispositivos eletrônicos/MEMS: Micromecânica, máscaras, furação PCB cerâmica.
- Desbaste/Reviso de furos pequenos, zonas críticas em peças usinadas (remoção rebarba interna).
- Corte de perfis finos, ranhuras estreitas, formas complexas em materiais duros.
Vantagens e Desvantagens
Vantagens
- Acabamento superficial bom (Ra 0,2-1,0 µm possível).
- Usina materiais sensíveis ao calor (sem ZTA, sem recozimento/trinca térmica).
- Livre de vibração/força de corte → peças finas/frágeis, fixação simples.
- Baixo investimento inicial (CAPEX) vs EDM/Laser/EBM/ECM.
- Seções finas/paredes delicadas usináveis sem deformação.
Desvantagens
- Taxa de remoção muito baixa (MRR) (mg/min a g/min) — só acabamento/detalhes.
- Partículas abrasivas podem incrustar (embedding) em metais moles (Al, Cu, chumbo) → contaminação/falha posterior.
- Vida do bico curta (30h WC) → troca frequente, custo recorrente, variação dimensional.
- Abrasivo não reutilizável (contaminado, arredondado, fino) → custo consumível contínuo, descarte resíduo.
- Não usina materiais dúcteis/moles eficientemente (borracha, plásticos moles, Al mole) — partícula ricocheteia, não corta.
- Precisão dimensional limitada por divergência do jato e desgaste bico (taper, arredondamento entrada).
Processo de manufatura
- Usinagem a Jato de Água e Jato de Água Abrasivo: Princípios, Equipamentos e Aplicações
- Usinagem a Feixe de Elétrons (EBM): Princípio, Equipamentos, Aplicações e Análise
- Usinagem a Laser (LBM): Princípios, Equipamentos, Aplicações, Vantagens e Limitações
- Usinagem Ultrassônica (USM): Princípio, Equipamentos, Aplicações e Avaliação
- Soldagem Ultrassônica: Princípio, Equipamentos, Aplicações e Análise Crítica
- Usinagem Eletroquímica (ECM): Princípio de Faraday, Equipamentos, Aplicações e Limitações
- Usinagem por Descarga Elétrica (EDM): Princípios, Processo, Equipamentos, Vantagens e Desvantagens
- Soldagem Eletroescória (Electroslag Welding): Princípios, Processo, Aplicações, Vantagens e Desvantagens
- Soldagem a Arco Plasma (PAW): Princípios, Tipos, Equipamentos, Aplicações, Vantagens e Desvantagens
- Soldagem Termítica (Thermite Welding): Princípios, Processo, Equipamentos, Aplicações, Vantagens e Desvantagens