



Usinagem Ultrassônica (USM): Princípio, Equipamentos, Aplicações e Avaliação
A Usinagem Ultrassônica (USM - Ultrasonic Machining) remove material de peças duras/frágeis por impacto de partículas abrasivas em slurry, acionadas por vibração ultrassônica da ferramenta. Surgida nos anos 50 para acabamento de superfícies EDM, hoje é vital para cerâmicas técnicas, vidros, compósitos e semicondutores onde calor e forças são proibidos.
Princípio de Funcionamento
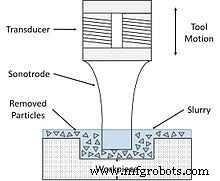
Vibração ultrassônica (20-30 kHz, amplitude 25-50 µm) na ferramenta → transmitida a partícula abrasiva no slurry (água + SiC/Al₂O₃/B₄C) → partícula acelera → impacta peça → indentação → fratura frágil / microcorte → remoção. Sem calor significativo. Força estática baixa (alimentação).
Equipamentos Principais
1. Fonte de Alimentação Ultrassônica (Power Supply / Generator)
Converte 50/60 Hz rede → 20-30 kHz alta tensão (piezoelétrico) ou corrente (magnetostritivo). Controle de amplitude, frequência (sintonia ressonância), potência (W). Estado sólido moderno.
2. Transdutor (Transducer)
Converte elétrico → mecânico.
- Magnetostritivo (Clássico): Níquel/Ligas (Fe-Co, Metglas). Robusto, alta potência, menor eficiência, ruído audível.
- Piezoelétrico (Moderno - PZT): Cerâmica PZT. Alta eficiência, compacto, silencioso, controle preciso. Padrão atual.
3. Amplificador / Cone (Booster / Horn / Concentrator)
- Booster: Amplifica amplitude (razão 1:1 a 1:3) e adapta impedância transdutor-haste.
- Haste / Sonotrodo (Tool Holder/Horn): Transmite vibração à ferramenta. Projeto acústico crítico (ressonância longitudinal, nó de tensão na fixação). Material: Ti, aço liga, alumínio. Fadiga alta.
4. Ferramenta (Tool)
Forma = Cavidade negativa da peça. Material: Dúctil, tenaz, resistente à fadiga/impacto abrasivo (Aço ferramenta, Inox, Ti, Metal duro para longa vida). Não deve fraturar pelo impacto do abrasivo.
5. Slurry Abrasivo (Abrasive Slurry)
Suspensão aquosa: Abrasivo (SiC, Al₂O₃, B₄C, Diamante) 20-40% vol. Tamanho: 100-800 mesh (150-15 µm). Sistema de recirculação/bomba/filtro mantém concentração, temperatura, remove cavacos. Entrega: Injetado na interface ferramenta-peça ou imersão.
Ciclo de Trabalho
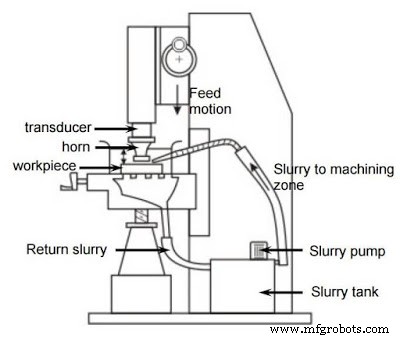
- Corrente 60 Hz → Gerador → 20 kHz Alta Tensão.
- Transdutor (PZT) → Vibração mecânica 20 kHz, baixa amplitude.
- Booster amplifica amplitude (ex: 5 µm → 30 µm).
- Horn transfere para ferramenta → Ferramenta vibra axialmente.
- Ferramenta vibra → Acelera partículas abrasivas no slurry na interface.
- Partículas impactam peça → Micro-fratura/remoção → Cavidade = forma ferramenta.
- Alimentação (feed) lenta da ferramenta mantém gap slurry constante.
Aplicações
- Usinagem de materiais duros/frágeis não condutores: Cerâmicas (Al₂O₃, ZrO₂, Si₃N₄, SiC), Vidros, Quartzo, Safira, Diamante, Ferritas, Compósitos C/C, C/SiC.
- Ferramentaria: Matrizes de estampagem, fiação, extrusão (metal duro) — furos, cavidades, perfis.
- Pás de turbina em Nitreto de Silício (Si₃N₄) — perfis aerodinâmicos.
- Corte/forma de Diamante (PCD, monocristalino) — ferramentas de corte, jóias.
- Materiais não condutores impossíveis para ECM/EDM.
- Micro-usinagem: Canais microfluídicos, MEMS, sensores.
Vantagens e Desvantagens
Vantagens
- Usina qualquer dureza (condutor ou não) desde que frágil/quebradiço.
- Zero calor → Sem ZTA, sem trincas térmicas, sem alteração metalúrgica, sem tensões residuais.
- Não condutores usináveis (vantagem vs ECM/EDM).
- Sem cavacos macroscópicos (slurry remove pó).
- Precisão micrométrica, acabamento Ra 0,05-0,2 µm possível.
Desvantagens
- Muito lento (MRR baixa: mm³/min) — só acabamento/finalização, não desbaste.
- Desgaste da ferramenta alto (abrasivo ataca ferramenta também) → forma da ferramenta muda → tolerância perdida. Requer ferramenta de metal duro ou compensação CNC.
- Só materiais frágeis/duros. Metais dúcteis (Al mole, Cu, Pb) não usinam bem (partícula deforma, não fratura).
- Não fura furos profundos (L/D limitado ~3-5) — slurry não renova no fundo, ferramenta longa vibra mal.
- Ruído ultrassônico (sub-harmônicos) requer proteção auditiva.
Processo de manufatura
- Usinagem a Jato de Água e Jato de Água Abrasivo: Princípios, Equipamentos e Aplicações
- Usinagem a Feixe de Elétrons (EBM): Princípio, Equipamentos, Aplicações e Análise
- Usinagem a Laser (LBM): Princípios, Equipamentos, Aplicações, Vantagens e Limitações
- Usinagem a Jato Abrasivo (AJM): Princípio, Equipamentos, Aplicações e Análise
- Soldagem Ultrassônica: Princípio, Equipamentos, Aplicações e Análise Crítica
- Usinagem Eletroquímica (ECM): Princípio de Faraday, Equipamentos, Aplicações e Limitações
- Usinagem por Descarga Elétrica (EDM): Princípios, Processo, Equipamentos, Vantagens e Desvantagens
- Soldagem Eletroescória (Electroslag Welding): Princípios, Processo, Aplicações, Vantagens e Desvantagens
- Soldagem a Arco Plasma (PAW): Princípios, Tipos, Equipamentos, Aplicações, Vantagens e Desvantagens
- Soldagem Termítica (Thermite Welding): Princípios, Processo, Equipamentos, Aplicações, Vantagens e Desvantagens