



Usinagem a Jato de Água e Jato de Água Abrasivo: Princípios, Equipamentos e Aplicações
A Usinagem a Jato de Água (WJM) e sua variante Abrasiva (AWJM) destacam-se como processos "verdes": usinam sem zona afetada pelo calor (ZTA), sem tensões térmicas, cortam virtualmente qualquer material e não geram fumos tóxicos. São essenciais na aeroespacial, automotiva, arquitetura e processamento de compósitos.
Princípio de Funcionamento
Baseia-se na erosão hidráulica. Um jato de água ultra-alta pressão (3000-4000 bar), acelerado por bico de safira/diamante (0,1-0,4 mm), atinge ~600 m/s (Mach 2-3). A energia cinética erosiona o material. Para materiais duros, adiciona-se abrasivo (granada #80, Al₂O₃) na câmara de mistura após o bico de água (entrainment) → AWJM.
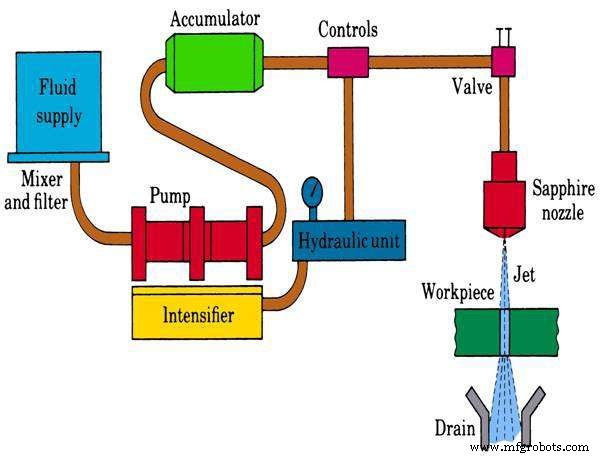
Equipamentos Principais
1. Bomba Hidráulica de Baixa Pressão
Alimenta o intensificador. Motor elétrico ~100 HP. Pressão ~4 bar. Vazão alta.
2. Intensificador Hidráulico (Intensifier)
Coração do sistema. Princípio da razão de áreas (Pistão grande óleo → Pistão pequeno água). Entrada: 4 bar (óleo). Saída: 3000-4000 bar (água). Ciclo alternado (dois cilindros) para fluxo contínuo.
3. Acumulador Hidráulico
Amortece pulsação do intensificador, mantém pressão constante, fornece pico de energia instantâneo.
4. Sistema de Tubulação (High-Pressure Tubing)
Tubos de aço inox autofrettaged (pré-tensionados) Ø 10-14 mm. Resistem a ciclagem de fadiga 4000 bar. Flexíveis para cabeçote móvel (robô/gantry).
5. Regulador de Vazão / Válvula de Controle (Flow Regulator)
Controla pressão/vazão na ponta conforme material/espessura/qualidade de corte (Qualidade 1 a 5).
6. Abrasivo (para AWJM)
Granada almandina (padrão: dureza, densidade, inércia, custo), Óxido de Alumínio, Carbeto de Silício. Alimentador volumétrico dosa no fluxo de água.
7. Bico de Corte (Cutting Nozzle / Orifice + Mixing Tube)
- Orifício (Orifice): Safira, diamante, rubi. Converte pressão em velocidade. Ø 0,1-0,4 mm. Vida: 100-200h (diamante).
- Tubo de Mistura (Mixing Tube / Focusing Tube): Carbeto de tungstênio (WC/Co) ou cerâmica. Onde água + abrasivo misturam e aceleram. Ø interno 0,7-1,2 mm. Vida: 50-150h. Desgaste define qualidade do corte.
8. Tanque de Captura / Dreno (Catcher / Drain Tank)
Recebe jato + cavacos + abrasivo usado. Separa água (recirculação/filtragem) de sólidos. Reduz ruído (abaixo de 85 dB submerso).
Ciclo de Trabalho (Resumo)
- Água do reservatório → Bomba LP → Intensificador (4 → 4000 bar).
- Acumulador estabiliza → Tubulação HP → Válvula reguladora.
- Bico Orifício: Água 600 m/s. (WJM) OU Mistura Abrasivo no tubo → Jato AWJM.
- Cabeçote CNC (X-Y-Z, 5 eixos) posiciona jato → Corte por erosão.
- Captura → Filtragem → Reservatório.
Aplicações Principais
- Aeroespacial: Compósitos (CFRP/GFRP), titânio, Inconel, alumínio - corte de painéis, furos, recortes sem ZTA/delaminação.
- Automotiva: Corte de carpetes, vedação, painéis, chassis (AWJM), prototipagem.
- Arquitetura/Arte: Pedra, granito, mármore, vidro, metal - cortes artísticos, letras, inlays (sem pó de sílica).
- Indústria Geral: Desmonte nuclear (corte remoto), tubulações, vedação, alimentos (corte higiênico WJM puro), PCBs (despainelização).
- Materiais "Impossíveis": Materiais refletivos a laser (Cu, Al polido), sensíveis ao calor (tratados termicamente), laminados, borracha, espuma.
Vantagens e Desvantagens
Vantagens
- Sem ZTA / Sem tensões térmicas / Sem endurecimento / Sem trincas térmicas.
- Ecológico: Água + Abrasivo natural (granada) = resíduo inerte. Sem fumos/névoa de óleo.
- Acabamento bom (Ra 1.6 - 6.3 µm), aresta quadrada, sem rebarba significativa.
- Sem ferramenta de corte rotativa → sem esforço de corte na peça → fixação simples (vácuo/magnético/peso).
- Corta qualquer material (WJM: moles; AWJM: duros, compósitos, laminados).
- Ideal para materiais reflexivos a laser.
- Custo operacional competitivo (sem ferramentas, setup rápido).
Desvantagens
- Não usina materiais que degradam com água (Mg, alguns compósitos não selados, papel, eletrônicos expostos).
- Taxa de remoção baixa vs laser/plasma/usinagem em materiais grossos (> 25-50 mm).
- Alto CAPEX (bomba/intensificador/bico).
- Corte de materiais muito espessos: conicidade (taper), estrias (lag strips), perda de precisão.
- Ruído alto se corte ao ar livre (requer submersão ou cabine acústica).
- Consumo de abrasivo (custo variável AWJM ~0,5-1 kg/min).
Processo de manufatura
- Usinagem a Feixe de Elétrons (EBM): Princípio, Equipamentos, Aplicações e Análise
- Usinagem a Laser (LBM): Princípios, Equipamentos, Aplicações, Vantagens e Limitações
- Usinagem a Jato Abrasivo (AJM): Princípio, Equipamentos, Aplicações e Análise
- Usinagem Ultrassônica (USM): Princípio, Equipamentos, Aplicações e Avaliação
- Soldagem Ultrassônica: Princípio, Equipamentos, Aplicações e Análise Crítica
- Usinagem Eletroquímica (ECM): Princípio de Faraday, Equipamentos, Aplicações e Limitações
- Usinagem por Descarga Elétrica (EDM): Princípios, Processo, Equipamentos, Vantagens e Desvantagens
- Soldagem Eletroescória (Electroslag Welding): Princípios, Processo, Aplicações, Vantagens e Desvantagens
- Soldagem a Arco Plasma (PAW): Princípios, Tipos, Equipamentos, Aplicações, Vantagens e Desvantagens
- Soldagem Termítica (Thermite Welding): Princípios, Processo, Equipamentos, Aplicações, Vantagens e Desvantagens