



Usinagem Eletroquímica (ECM): Fundamentos, Componentes, Vantagens, Limitações e Usos Industriais
Neste artigo, estudaremos definição, peças ou construção, princípio de funcionamento, vantagens, desvantagens, aplicação da usinagem eletroquímica em detalhes.
Vamos começar com a definição:
Definição de Usinagem Eletroquímica:
Usinagem Eletroquímica (ECM), caracterizada como usinagem não tradicional, é um processo avançado de usinagem, sem contato, de eletrodeposição reversa (ECM remove material em vez de depositá-lo). Na ECM, uma alta corrente elétrica passa entre a ferramenta e a peça através de um fluido condutor. A alta corrente e o fluido condutor são usados para ionizar e remover os átomos de metal da peça, resultando em uma superfície livre de rebarbas.
Em processos de usinagem convencionais ou tradicionais, o material da ferramenta deve ser mais duro que o material da peça. Mas a característica marcante da Usinagem Eletroquímica, sendo independente da resistência, dureza e tenacidade do material da peça, torna-a adequada para usinagem de qualquer material condutor e também para usinagem de cavidades complexas em materiais de alta resistência.
O processo de eletrólise é a atividade mais fundamental da ECM baseada nas "leis da eletrólise (eletrodeposição)" formuladas por Faraday em 1833.
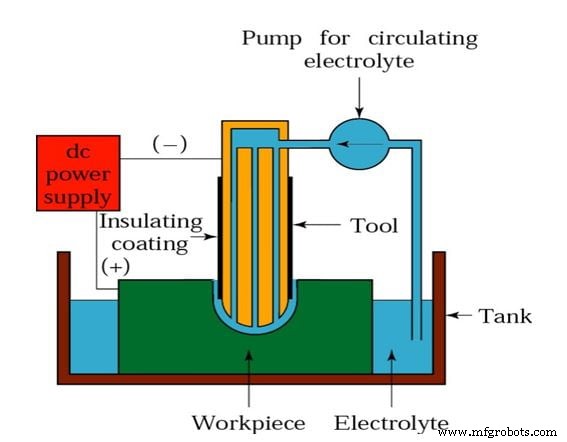
A eletrólise é um fenômeno químico que ocorre entre dois condutores imersos em uma solução adequada quando uma corrente elétrica passa entre eles.
Em condutores sólidos, a corrente é transportada por elétrons.
Em eletrólitos, a corrente é transportada por átomos ou grupos de átomos. Átomos são chamados de íons quando adquirem carga positiva ou negativa ao perder ou ganhar elétrons, respectivamente. Íons positivos (cátions) são atraídos pelo cátodo, na direção da corrente positiva através do eletrólito, e íons negativos (ânions) são atraídos ao ânodo.
Esta configuração de eletrodos e eletrólitos é chamada de célula eletrolítica.
Peças ou Construção da Usinagem Eletroquímica:
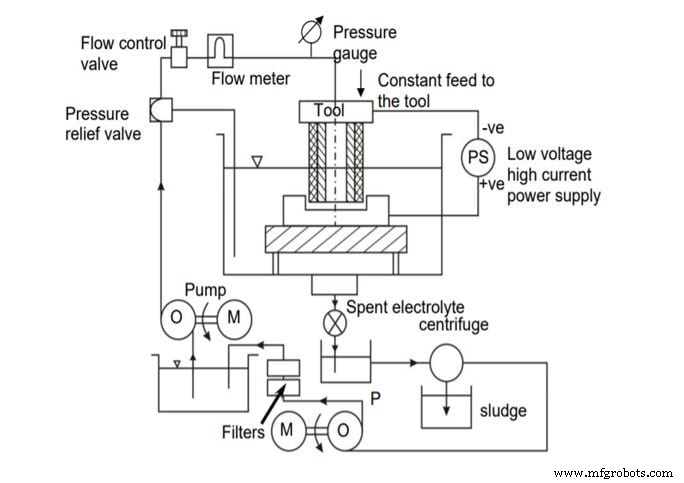
A usinagem eletroquímica consiste nas seguintes peças principais:
- Fonte de Alimentação
- Eletrólito
- Peça de Trabalho
- Ferramenta
- Unidade de Avanço
- Tanque
- Mesa de Fixação da Peça
- Manômetro
- Medidor de Vazão
- Válvula de Controle de Fluxo
- Válvula de Alívio de Pressão
- Bomba
- Tanque Reservatório
- Filtros
- Recipiente de Lodo
- Centrífuga
- Extrator de Fumaça
- Invólucro
Fonte de Alimentação:
A tensão deve ser mantida baixa para evitar curto-circuito, pois a folga entre a ferramenta e a peça é baixa para alta precisão.
Taxa de remoção de material ∝ Densidade de corrente. Portanto, valores altos de corrente são usados no processo ECM.
Os seguintes são os parâmetros da fonte de alimentação para o processo ECM:
- A fonte de energia é elétrica na ECM
- Tipo: Corrente contínua
- Capacidade de corrente: 50 a 40.000 A
- Tensão mantida baixa (para evitar curto-circuito): 2-35 V
Eletrólito:
Eletrólitos são fluidos condutores e são selecionados em paridade com os eletrodos. Algumas combinações eletrólito-eletrodos são dadas abaixo:
- Cloreto de sódio (NaCl) a uma concentração de 20% é usado para ligas ferrosas.
- Nitrato de sódio (NaNO3) é usado para ligas ferrosas.
- Ácido clorídrico (HCl) é usado para ligas de níquel.
Uma mistura de cloreto de sódio (NaCl) e ácido sulfúrico (H2SO4) é usada para ligas de níquel.
Uma mistura de 10% de ácido fluorídrico (HF), 10% de ácido clorídrico (HCl), 10% de ácido nítrico (HNO3) aplicada para titânio.
Hidróxido de sódio (NaOH) para carboneto de tungstênio (WC).
Os eletrólitos devem ter as seguintes propriedades:
- Alta condutividade
- Baixa viscosidade
- Baixa toxicidade e corrosividade
- Estabilidade química e eletroquímica para melhor taxa de remoção de material.
3 funções do eletrólito são:
- Transporta corrente entre a ferramenta e a peça
- Remove o produto da folga interna do eletrodo
- Remove o calor produzido devido à passagem da corrente.
Parâmetros do eletrólito na ECM são os seguintes:
- Temperatura: 20 °C – 50 °C
- Vazão: 20 litros/min por 100 A de corrente
- Pressão: 0,5 a 20 bar
- Diluição: 100 g/l a 500 g/l
Peça de Trabalho:
A peça de trabalho é um objeto que precisa ser usinado, do qual o material vai para a solução. A peça é feita o ânodo na ECM. A taxa de remoção de material ou usinagem depende apenas do peso atômico e valência do material da peça.
A peça pode ser qualquer material condutor elétrico e é isolada do sistema para que não haja vazamento ou curto-circuito de corrente.
Ferramenta:
A ferramenta é usada para remover material da peça. É feita o cátodo e conectada ao terminal negativo da fonte de alimentação. A ferramenta é selecionada e fabricada tendo em mente as seguintes propriedades:
- Bom condutor de eletricidade.
- Rígida o suficiente para suportar a carga e pressão do fluido.
- Quimicamente inerte em relação ao eletrólito.
- Facilmente conformável e usinável na forma desejada.
- Deve ser fabricada com grande precisão.
A cavidade obtida na peça é a réplica da forma da ferramenta. Portanto, a precisão da peça após a usinagem é diretamente afetada pela precisão da forma da ferramenta.
Materiais disponíveis para fabricação de ferramentas: Cobre, Latão, Titânio, Cobre-tungstênio, Aço inoxidável, Alumínio, Grafite, Bronze, Platina, Carboneto de Tungstênio.
Material é depositado na ferramenta no processo ECM. No entanto, para fins industriais de usinagem, a deposição de material é desencorajada e o material em solução é levado embora pela solução eletrolítica.
A ferramenta é isolada do sistema para que não haja vazamento ou curto-circuito de corrente.
Unidade de Avanço:
O servomotor é usado para fornecer avanço controlado à ferramenta para remoção de material da peça. Taxa de avanço: 0,5 mm/min a 15 mm/min.
- Tanque: Armazena o eletrólito no qual a ferramenta e a peça são imersas.
- Mesa de fixação da peça: A mesa fixa a peça firmemente.
- Manômetro: Mostra a pressão na qual o eletrólito é fornecido à ferramenta.
- Medidor de vazão: Mostra a taxa de fluxo do eletrólito para a área de usinagem.
- Válvula de controle de fluxo: Ajuda a controlar a taxa de fluxo dos eletrólitos.
- Válvula de alívio de pressão: A válvula abre e desvia o eletrólito para o tanque caso a pressão suba nas linhas de fornecimento.
Bomba:
A bomba ajuda a circular o eletrólito. A taxa de bombeamento e a pressão na qual os eletrólitos serão bombeados devem ser decididas antecipadamente dependendo da aplicação ou requisito do processo.
Portanto, a bomba para bombear eletrólitos deve ser decidida de acordo.
Tanque reservatório: Armazena o eletrólito.
Filtros:
O filtro ajuda a filtrar impurezas presentes no eletrólito que podem entupir as linhas de fornecimento.
Filtros são usados para realizar ECM precisa com alta relação custo-benefício, mantendo a qualidade do eletrólito constante e removendo íons tóxicos residuais do eletrólito para fins de conservação de saúde e meio ambiente.
Recipiente de lodo: Armazena o lodo produzido durante a usinagem.
Centrífuga: Uma centrífuga é um dispositivo que usa força centrífuga para separar o lodo do eletrólito.
Extrator de fumaça: Um extrator de fumaça é um dispositivo que usa um ventilador com sucção negativa para puxar fumos e poeira para fora do invólucro.
Invólucro: Todo o sistema de ECM é colocado em um invólucro para que quaisquer fumos tóxicos produzidos no processo de usinagem não afetem o meio ambiente e o operador.
Princípio de Funcionamento da Usinagem Eletroquímica:
Vamos tomar como exemplo a usinagem de uma peça de ferro. A peça de ferro é montada na mesa de fixação.
A ferramenta é aproximada da peça. Os dois eletrodos imersos na solução eletrolítica de NaCl (solução de sal comum).
O cátodo (ferramenta) e o ânodo (peça de ferro) são conectados aos terminais negativo e positivo da fonte de alimentação (geralmente cerca de 10 V), respectivamente.
O eletrólito do tanque reservatório é bombeado continuamente, fluindo através do furo na ferramenta, para a folga entre a ferramenta e a peça com a ajuda de uma bomba de circulação.
O sistema de avanço da ferramenta avança a ferramenta em direção à peça.
Reações no ânodo são chamadas reações anódicas. Reações no cátodo são chamadas reações catódicas.
Reações básicas para eletrólito de cloreto de sódio:
- Dissociação do cloreto de sódio: NaCl → Na⁺ + Cl⁻
- Dissociação da água: H₂O → H⁺ + OH⁻
Reações Catódicas: Íons de hidrogênio retiram elétrons do cátodo (ferramenta) para formar gás H₂.
- 2H⁺ + 2e⁻ → H₂↑
Apenas gás H₂ é evoluído no cátodo. A forma do eletrodo permanece inalterada durante o processo de eletrólise, que é a característica mais significativa do processo ECM.
Reações Anódicas:
- O ferro sai da peça (ânodo) como íons de ferro
- Fe → Fe⁺⁺ + 2e⁻
- Reação dentro do eletrólito de cloreto de sódio
- Na⁺ + OH⁻ → NaOH
- Fe⁺⁺ + 2OH⁻ → Fe(OH)₂ ↓
- Fe⁺⁺ + 2Cl⁻ → Fe(Cl)₂ ↓
Fe(OH)₂, Fe(Cl)₂ são precipitados como lodo. A peça é gradualmente usinada para dar um excelente acabamento superficial e superfície livre de tensões devido a este processo controlado de dissolução anódica em nível atômico.
Não há restrições sobre a geometria da forma da ferramenta. Inicialmente, a folga entre a ferramenta e a peça é irregular. Após a usinagem, a folga é uniforme (0,1 mm a 2 mm) ao longo de todo o comprimento da peça e mantida como tal através da taxa apropriada de avanço da ferramenta ou da peça.
A largura da folga tende gradualmente a um valor de estado estacionário e, sob tais condições, a cavidade obtida é a réplica da forma da ferramenta.
O lodo do tanque é retirado e separado do eletrólito usando a centrífuga.
O eletrólito, após passar pelo processo de filtração nos filtros, é novamente transportado para o tanque reservatório para ser bombeado para o processo de usinagem.
É assim que a usinagem eletroquímica funciona. Agora estudaremos as vantagens.
Vantagens da Usinagem Eletroquímica:
As seguintes vantagens da usinagem eletroquímica são:
- Peças com curvaturas complexas e côncavas podem ser produzidas facilmente usando ferramentas côncavas e convexas.
- Geometrias mais complexas podem ser produzidas usando uma única máquina CNC conectada.
- Como há desgaste insignificante da ferramenta, a mesma ferramenta pode ser usada para produzir um número infinito de componentes.
- Como não há contato direto entre a ferramenta e o material da peça, não há forças e tensões residuais.
- Um excelente acabamento superficial é produzido sem dano térmico devido à dissolução em nível atômico.
- Menos calor é gerado.
Desvantagens da Usinagem Eletroquímica:
As seguintes desvantagens da usinagem eletroquímica são:
- O eletrólito salino (ácido) pode causar corrosão da ferramenta, peça e equipamento.
- Alto consumo específico de energia.
- ECM só pode usinar material de peça condutor eletricamente.
- Não pode ser usado para materiais macios.
- Grande área de produção é necessária.
- ECM apresenta preocupações de saúde e ambientais.
Aplicações da Usinagem Eletroquímica:
As seguintes aplicações da usinagem eletroquímica são:
- Usinagem eletroquímica é usada para afundamento de matrizes e operação de contorno de furos.
- Retificação, combinando com processos de retificação (usando roda de retificação abrasiva carregada negativamente) para remover material. O processo também é referido como retificação eletroquímica.
- Corte de cavidades, furação de furos profundos e até mesmo de formato irregular em estruturas complexas como pás de turbinas de motores a jato.
- Trepanagem (usando eletrodo de ferramenta com cavidade) e micro usinagem para fabricar micro componentes porque ECM fornece superfície livre de tensões e bom acabamento, com ampla aplicação em nanofabricação e nanotecnologia.
- Perfilagem e usinagem de perfis complexos como pás de turbinas a vapor dentro de limites fechados.
Vídeo de Usinagem Eletroquímica:
Tecnologia industrial
- Processo de Brunimento (Honing): Definição, Construção, Princípios, Benefícios e Aplicações Industriais
- Usinagem a Jato de Água e Jato de Água Abrasivo: Princípios, Equipamentos e Aplicações
- Usinagem a Feixe de Elétrons (EBM): Princípio, Equipamentos, Aplicações e Análise
- Usinagem a Laser (LBM): Princípios, Equipamentos, Aplicações, Vantagens e Limitações
- Usinagem a Jato Abrasivo (AJM): Princípio, Equipamentos, Aplicações e Análise
- Usinagem Ultrassônica (USM): Princípio, Equipamentos, Aplicações e Avaliação
- Soldagem Ultrassônica: Princípio, Equipamentos, Aplicações e Análise Crítica
- Usinagem Eletroquímica (ECM): Princípio de Faraday, Equipamentos, Aplicações e Limitações
- Soldagem Eletroescória (Electroslag Welding): Princípios, Processo, Aplicações, Vantagens e Desvantagens
- Soldagem por Forja (Forge Welding): Princípios, Técnicas, Usos, Vantagens e Desvantagens