



Usinagem a Feixe de Elétrons (EBM): Princípio, Equipamentos, Aplicações e Análise
A Usinagem a Feixe de Elétrons (EBM - Electron Beam Machining) é um processo térmico de alta precisão realizado em vácuo alto (10⁻⁴ - 10⁻⁶ mbar). Um feixe focado de elétrons de alta energia (keV) funde e vaporiza material localmente. Único para micro-furos de alta relação L/D em qualquer material condutor.
Princípio Físico
Elétrons emitidos por catodo aquecido (termiónica) → acelerados por diferença de potencial (30-200 kV) → velocidade ~0,5-0,7 c → focalizados por lentes magnéticas/eletromagnéticas → impacto na peça → energia cinética convertida em calor intenso (densidade potência 10⁹ W/cm²) → fusão/vaporização. Vácuo obrigatório para evitar dispersão/colisão com moléculas de ar.
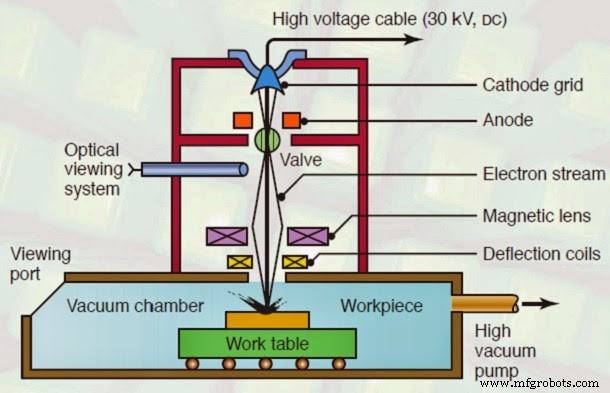
Componentes do Equipamento (Coluna EBM)
1. Canhão de Elétrons (Electron Gun)
Cátodo: Tungstênio (W) ou Tântalo (Ta) - alta função trabalho, baixa pressão vapor. Aquecimento ~2500°C → emissão termiônica. Ânodo (bias grid) acelera. Gera feixe divergente.
2. Grade de Bias Anular (Annular Bias Grid / Anode)
Controla corrente do feixe (modulação). Polarização negativa em relação ao cátodo → controla emissão (pinça o feixe). Velocidade elétrons ~0,5 c após esta etapa.
3. Lentes Magnéticas (Magnetic Lenses)
Bobinas supercondutoras/convencionais criam campo magnético axial → força de Lorentz foca elétrons (lente convergente). Filtram elétrons divergentes/baixa energia → feixe paralelo de alta qualidade (brilho).
4. Lente Eletromagnética Final + Bobina de Deflexão
- Lente Eletromagnética: Foco final no ponto (spot) na peça (Ø 10-100 µm). Alta densidade potência.
- Bobina de Deflexão: Desvia feixe em X-Y (raster) para desenhar geometria do furo/corte. Controla posição instantânea (sem movimento mecânico da peça no eixo do feixe).
5. Peça e Sistema de Fixação/Movimento (Workpiece & Handling)
Peça condutora (metais, grafite, semicondutores). Fixada em mesa CNC (X-Y-Z, rotação) dentro da câmara de vácuo. Movimento da mesa + deflexão do feixe = usinagem 3D/5 eixos. Carga/descarga por eclusa (load-lock) para manter vácuo.
Processo de Usinagem (Passo a Passo)
- Geração do feixe no canhão (catodo quente + alta tensão).
- Controle de corrente (Bias Grid) → Pulso/CW.
- Focalização preliminar (Lentes Magnéticas) → Feixe paralelo limpo.
- Focalização final + Deflexão (Lente EM + Bobinas) → Spot na peça.
- Impacto: Energia cinética → Calor → Fusão/Vaporização → Remoção material.
- Gases/vapor evacuados pelo sistema de vácuo. Repetição pulso a pulso.
Aplicações Típicas
- Micro-furos de alta precisão: Ø 0,1 - 2 mm, relação L/D > 100:1 (ex: bicos injetores diesel, pás de turbina - furos de refrigeração film cooling).
- Injeção Diesel/Common Rail: Furos cegos, cônicos, entrada/saída complexas em aço endurecido.
- Aeronáutica/Nuclear: Pás de turbina (superligas Ni/Co), componentes reatores (materiais refratários).
- Semicondutores/MEMS: Trimming de resistores, micro-usinagem de silício, cerâmicas.
- Soldagem a Feixe de Elétrons (EBW): Processo irmão (mesmo equipamento, potência/defoco diferentes) para soldas profundas/estreitas em vácuo.
Vantagens e Desvantagens
Vantagens
- Furos micro/miniatura em qualquer dureza (diamante, cerâmica, metal duro, superligas).
- Alta relação profundidade/diâmetro (L/D > 100).
- Acabamento excelente (Ra < 0,5 µm), paredes lisas, sem rebarba.
- Sem força mecânica → sem tensões/vibração → peças frágeis/fina.
- Vácuo permite usinar materiais reativos (Ti, Zr, Be) sem contaminação.
- Controle preciso por pulso (energia, duração, frequência).
Desvantagens
- Altíssimo CAPEX (câmara vácuo, canhão, alta tensão, bombas, lentes).
- Operador altamente especializado (física do feixe, vácuo, manutenção).
- MRR muito baixa (mm³/min) — só acabamento/furos finos, não desbaste.
- Manutenção complexa/recorrente (catodo, vácuo, alta tensão, lentes).
- Tempo de ciclo: bomba vácuo (carga/descarga) + usinagem.
- Dificuldade de vácuo perfeito em câmaras grandes; vazamentos.
- Só materiais condutores elétricos (carga necessária para dissipar elétrons).
EBM é nicho de alto valor: onde a geometria (micro-furos profundos) e material (dureza/reatividade) impedem qualquer outro processo. A sinergia com EBW (soldagem) no mesmo equipamento otimiza investimento em aeroespacial/energia.
Processo de manufatura
- Usinagem a Jato de Água e Jato de Água Abrasivo: Princípios, Equipamentos e Aplicações
- Usinagem a Laser (LBM): Princípios, Equipamentos, Aplicações, Vantagens e Limitações
- Usinagem a Jato Abrasivo (AJM): Princípio, Equipamentos, Aplicações e Análise
- Usinagem Ultrassônica (USM): Princípio, Equipamentos, Aplicações e Avaliação
- Soldagem Ultrassônica: Princípio, Equipamentos, Aplicações e Análise Crítica
- Usinagem Eletroquímica (ECM): Princípio de Faraday, Equipamentos, Aplicações e Limitações
- Usinagem por Descarga Elétrica (EDM): Princípios, Processo, Equipamentos, Vantagens e Desvantagens
- Soldagem Eletroescória (Electroslag Welding): Princípios, Processo, Aplicações, Vantagens e Desvantagens
- Soldagem a Arco Plasma (PAW): Princípios, Tipos, Equipamentos, Aplicações, Vantagens e Desvantagens
- Soldagem Termítica (Thermite Welding): Princípios, Processo, Equipamentos, Aplicações, Vantagens e Desvantagens