



Usinagem por Jato Abrasivo: Funcionamento, Benefícios e Aplicações
Neste artigo, estudaremos a definição, peças ou construção, princípios de funcionamento, vantagens, desvantagens e aplicação da Usinagem por Jato Abrasivo em detalhes.
Vamos começar com a definição:
Definição de Usinagem por Jato Abrasivo:
A usinagem por jato abrasivo é um processo de remoção de material com a ajuda de grãos abrasivos concentrados contidos em um bico que remove pela ação de erosão por impacto. Na usinagem por jato abrasivo, um jato de alta velocidade contendo partículas abrasivas é direcionado à superfície da peça sob condições controladas.
O impacto das partículas desenvolve uma força suficientemente concentrada para realizar operações como corte; o material é removido pela erosão do material da peça com grãos abrasivos a uma velocidade de 150-300 m/s. Os grãos abrasivos são transportados em um fluxo de gás de alta velocidade.
Agora passando às peças de construção:
Peças ou Construção da Usinagem por Jato Abrasivo:
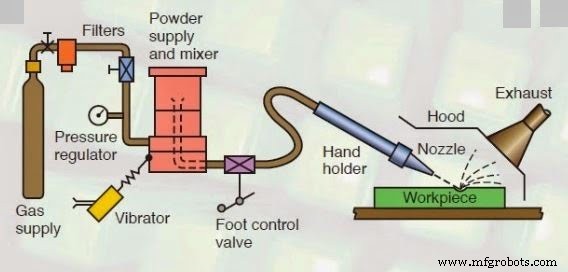
A usinagem por jato abrasivo consiste nas seguintes peças diversas:
- Fornecimento de Gás
- Filtro
- Manômetro
- Câmara de Mistura
- Bico e
- Abrasivo
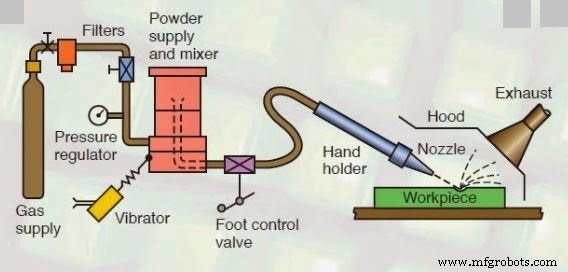
Fornecimento de Gás:
Um jato de alta velocidade de ar, como nitrogênio, dióxido de carbono, etc., e partículas abrasivas contidas são direcionados à peça sob condições controladas. O gás é fornecido sob pressão de 2 a 8 quilopascal.
Filtro:
O filtro é usado para limpar o fornecimento de combustível para que sujeira ou outras impurezas não atrapalhem o progresso do processo.
Manômetro:
O manômetro é usado para controlar a pressão do ar comprimido usado na usinagem por jato abrasivo. Como a pressão decide a profundidade de corte e a quantidade de força necessária para o corte.
Câmara de Mistura:
Na câmara de mistura, o pó abrasivo é alimentado e, com a ajuda de um vibrador, a quantidade de abrasivos pode ser controlada. Assim, os abrasivos e os gases serão misturados completamente na câmara de mistura.
Bico:
O bico é usado para aumentar a velocidade do jato de pasta abrasiva fina em detrimento da pressão, pois sabemos que se diminuirmos a pressão, a velocidade aumentará. A velocidade do jato será de cerca de 100-300 m/s.
O bico pode ser ajustado adequadamente para que o corte angular desejado seja alcançado e o material será removido por erosão por impacto.
O bico é geralmente feito de carboneto de tungstênio porque está sujeito a alto grau de desgaste. O diâmetro do bico é de cerca de 0,2-0,8 mm.
O material do bico deve ser capaz de resistir à corrosão. O bico é feito de seção transversal circular ou retangular e a cabeça pode ser reta ou em ângulo reto.
Abrasivos:
Carbeto de silício, óxido de alumínio, esferas de vidro são usados como abrasivos na usinagem por jato abrasivo. A forma dos abrasivos pode ser regular ou irregular. O tamanho dos abrasivos é de cerca de 10 a 50 mícrons. A taxa de fluxo de massa dos abrasivos é de cerca de 2-20 g/min.
A seleção dos abrasivos depende da TXM, tipo de material da peça e tipo de precisão de usinagem requerida.
Óxido de alumínio (Al2O3) tamanho 12, 20, 50 mícrons, bom para limpeza, corte e rebarbação; Dolomita tamanho 200 mesh, usada para gravação e polimento.
Bicarbonato de sódio tamanho 27 mícrons, usado para limpeza, rebarbação e corte de materiais macios.
Princípio de Funcionamento da Usinagem por Jato Abrasivo:
O princípio de funcionamento da usinagem por jato abrasivo envolve o uso de um fluxo de alta velocidade de partículas abrasivas comprimidas transportadas por gás de alta pressão através de um bico na peça de trabalho.
O metal será removido devido à erosão pelas partículas abrasivas que atingem em altíssima velocidade a peça. A energia de pressão do fluxo é convertida em energia cinética e, portanto, o jato de alta velocidade é produzido. As partículas abrasivas de alta velocidade removem o material da peça por ação de microcorte, bem como fratura frágil.
O bico é feito de seção transversal circular ou retangular e a cabeça pode ser reta ou em ângulo reto. É projetado para que a perda de pressão devido a curvas, atrito, seja mínima possível.
A divergência do jato aumenta, resultando em corte mais irregular e alta imprecisão.
Efeito do Tamanho do Grão e Taxa de Fluxo dos Abrasivos na Taxa de Remoção de Material:
A uma pressão particular, a TXM aumenta com o aumento da taxa de fluxo abrasivo e é decidida pelo tamanho das partículas abrasivas.
Mas após atingir o valor ótimo, a TXM diminui com um aumento adicional na taxa de fluxo abrasivo.
Isso ocorre porque a taxa de fluxo de massa do gás diminui com o aumento da taxa de fluxo abrasivo e, portanto, a razão de mistura aumenta, diminuindo a taxa de remoção de material devido à diminuição da energia disponível para erosão.
Efeito da Velocidade de Saída do Gás e Densidade das Partículas Abrasivas:
A velocidade do gás transportador que carrega as partículas abrasivas muda consideravelmente com a mudança na densidade das partículas abrasivas.
A velocidade de saída do gás pode ser aumentada até a velocidade crítica quando a pressão interna do gás está próxima do dobro da pressão na saída do bico para densidade de partículas abrasivas zero.
Se a densidade das partículas abrasivas for aumentada gradualmente, a velocidade de saída diminuirá para a mesma condição de pressão.
Isso ocorre porque a energia cinética do gás é usada para mover as partículas abrasivas.
Efeito da Razão de Mistura na Taxa de Remoção de Material:
À medida que a taxa de fluxo de massa do abrasivo aumenta, sua velocidade diminui e, assim, diminui a energia disponível para erosão e, finalmente, a taxa de remoção de material.
Efeito da Pressão do Bico na TXM:
A taxa de fluxo abrasivo pode ser aumentada aumentando a taxa de fluxo do gás transportador. À medida que a pressão interna do gás aumenta, a taxa de fluxo de massa abrasiva aumenta e, assim, a TXM aumenta.
A taxa de remoção de material aumentará com o aumento da pressão do gás. A energia cinética das partículas abrasivas é responsável pela remoção de material pelo processo de erosão.
Vídeo de Funcionamento da Usinagem por Jato Abrasivo:
Vantagens da Usinagem por Jato Abrasivo:
As seguintes vantagens da usinagem abrasiva são:
- Um alto acabamento superficial pode ser obtido.
- A profundidade de dano é baixa.
- Proporciona ação de corte frio para vidro e cerâmica, podendo usinar materiais delicados e sensíveis ao calor.
- O processo é livre de ruído e vibração, pois não há contato entre a ferramenta e a peça.
- Na usinagem por jato abrasivo, o custo de capital é baixo, pois é fácil de operar.
- Materiais duros (seção fina) podem ser usinados, como germânio.
- Furos de formato intrincado em materiais quebradiços podem ser usinados.
- O processo de jato abrasivo produz superfícies com alta resistência ao desgaste.
Desvantagens da Usinagem por Jato Abrasivo:
As seguintes desvantagens da usinagem abrasiva são:
- Menor capacidade do processo devido à baixa taxa de remoção de material.
- Ao usinar material macio, o abrasivo fica embutido, diminuindo seu acabamento superficial.
- A precisão do corte é perturbada pelo afilamento do furo devido à variação inevitável do jato abrasivo.
- A precisão não é boa devido a cortes dispersos.
- Sistema de coleta de poeira é requisito básico para prevenir poluição atmosférica e riscos à saúde, havendo custo extra.
- Vida útil do bico limitada (300 horas).
- Pós abrasivos não podem ser reutilizados, pois as arestas de corte se desgastam e partículas menores podem entupir o bico.
- Pequena distância de afastamento pode danificar o bico.
- A precisão do processo é ruim devido ao efeito de flare do jato abrasivo.
- Furos profundos terão afilamento.
- Processo AJM não é ecológico e causa poluição.
- Abrasivos transportados pelo ar podem causar atmosfera perigosa.
Aplicações da Usinagem por Jato Abrasivo:
As seguintes aplicações da usinagem abrasiva são:
- Usada para abrasão e fosqueamento de vidro, cerâmicas e refratários, sendo mais econômica comparada a gravação ou retificação.
- Limpeza de revestimentos de metais como revestimento resistivo.
- Desbaste de pequenas fundições e apara de linhas de partida de peças moldadas por injeção e forjadas.
- Usada para gravar números de registro em vidro temperado para janelas de carros.
- AJM é usada para corte de componentes finos e frágeis como germânio, silício, quartzo, mica, etc.
- Usinagem por jato abrasivo é usada eficazmente para fabricação de micro módulos.
- Rebarbação, gravação, furação, corte e polimento de materiais duros e quebradiços.
- Pode ser usada para micro usinagem de materiais quebradiços.
- Usada em furação fina e de abertura para microscópio eletrônico.
- Usada para limpeza de moldes e cavidades metálicas.
- Limpeza de superfícies de corrosão, tintas, colas e outros contaminantes.
- Rebarbação de agulhas cirúrgicas e válvulas hidráulicas, nylon, teflon e delrin.
- Gravação em vidro usando máscaras de borracha ou metálicas.
Tecnologia industrial
- Processo de Brunimento (Honing): Definição, Construção, Princípios, Benefícios e Aplicações Industriais
- Processo de Lapidação (Lapping): Princípios, Tipos, Materiais e Aplicações
- Usinagem por Feixe de Íons (IBM): Princípios, Processo e Aplicações Industriais
- Usinagem por Jato Abrasivo (AJM): Como Funciona e Principais Benefícios
- Usinagem a Jato de Água e Jato de Água Abrasivo: Princípios, Equipamentos e Aplicações
- Usinagem a Feixe de Elétrons (EBM): Princípio, Equipamentos, Aplicações e Análise
- Usinagem Ultrassônica (USM): Princípio, Equipamentos, Aplicações e Avaliação
- Máquinas de Injeção de Moldagem: Projeto, Operação, Aplicações, Prós e Contras
- Maquinação por Jato de Água Abrasivo: Corte de Precisão para a Fabricação Moderna
- Usinagem Ultrassônica: Princípios, Processo e Principais Vantagens