



Máquinas de Injeção de Moldagem: Projeto, Operação, Aplicações, Prós e Contras
Injeção de moldagem é método industrial importante. É pouco similar a fundição sob pressão (die casting) mas diferença está na matéria-prima. Na fundição sob pressão usamos metais que requerem temperatura extremamente alta para fusão mas injeção de moldagem feita principalmente em vidros, elastômeros e mais comumente polímeros termoplásticos e termofixos mas técnica amplamente usada para fabricação de materiais termoplásticos. Processo feito por aquecimento de matéria-prima e injeção na cavidade do molde aplicando pressão a temperatura específica sem alteração em sua composição química.
Injeção de Moldagem:
Principais Partes da Máquina de Injeção de Moldagem:
Partes principais: funil de material (material hopper), cilindro (barrel), êmbolo de injeção/parafuso rotativo tipo plunger, dispositivo de aquecimento (aquecedor), modelo móvel, ejetores, e molde dentro da cavidade do molde.
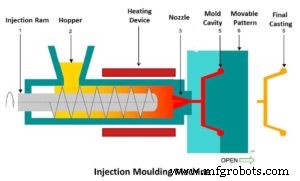
Geralmente máquinas de injeção trabalham horizontalmente. Consiste de cilindro (tubo cilíndrico). Funil localizado em uma extremidade do cilindro. Um aríete hidráulico ou parafuso rotativo acionado por motor elétrico para fornecer força localizado dentro do cilindro. Elemento de aquecimento (aquecedor) anexado circunferencialmente ao cilindro para fundir material de moldagem vindo do funil.
No outro lado do cilindro, cavidade do molde anexada. Molde localizado dentro da cavidade e modelo móvel usado em toda manufatura. Molde geralmente feito de cobre, alumínio e aços para ferramentas. Ciclo de vida para diferentes materiais de molde diferentes. Pode ser selecionado conforme requisito.
Funcionamento:
Funcionamento similar a extrusão e funciona como injeção como nome sugere. Material de moldagem/matéria-prima vertido no funil por dispositivo de alimentação. Depois material desce por ação da gravidade no cilindro (barril) como mostrado no diagrama. Aquecedor circunferencial no cilindro usado para fundir material. Quando material em forma de pó desce no cilindro do funil começa a fundir e aríete hidráulico ou parafuso rotativo empurra material para frente no molde aplicando pressão. Material plástico fundido injetado em molde fechado anexado no outro lado do cilindro; molde dividido (split mold) usado. Material avança continuamente pelo parafuso rotativo. Pressão aplicada pelo sistema hidráulico. Pressão de injeção geralmente 100-150 MPa. Após injeção, pressão aplicada por algum tempo ou travada na mesma posição com alguma força.
Após processo completo, peças fabricadas resfriadas suficientemente. Então molde aberto e ejetores usados para remoção adequada da peça sem dano. Após remoção, molde fechado novamente. Processo muito rápido e repetido automaticamente. Aqui peças de forma complexa podem ser facilmente fabricadas. Capacidade de produção de injeção de moldagem é 12-16 mil peças por ciclo.
Parâmetros do processo:
- Parâmetros variam conforme condições e requisitos.
- Peso das peças produzidas geralmente 100-500 g.
- Tempo de ciclo para produzir peça única geralmente 5-60 segundos depende das peças fabricadas.
- Temperatura de aquecimento do material 150-350°C.
- Capacidade de injeção da máquina 12.000 a 2,2×10⁶ mm³.
- Pressão de injeção 100-150 MPa.
- Força de travamento 0,1 a 8,0 MN.
Vantagens:
- Principal vantagem: formas complexas com pequena espessura de parede (5-15 mm) podem ser facilmente moldadas e removidas do molde sem dano.
- Peças feitas por injeção têm boa tolerância dimensional.
- Grande vantagem: sucata produzida é muito menor comparada a outros processos.
- Peças feitas por injeção competem com peças de fundição de precisão e usinagem complexa.
- Processo tem alta taxa de produção comparado a outras técnicas.
Desvantagens:
- Custo inicial/configuração muito alto devido a projeto, teste e ferramentaria de todo equipamento.
- Injeção de moldagem geralmente limitada a materiais especiais como termoplásticos ou alguns polímeros apenas.
- Alto custo de ferramentaria: molde feito por vários processos e teste, custo geral de fazer molde único muito alto. Para diferentes peças diferentes tipos de moldes requeridos.
Aplicações:
- Injeção de moldagem para fazer peças de forma complexa de vários tamanhos com menor espessura de parede.
- Peças típicas: copos, recipientes, brinquedos, conexões de encanamento, componentes elétricos, receptores telefônicos, tampas de garrafas, peças e componentes automotivos.
Este é tudo sobre Processo de Injeção de Moldagem. Se tiver dúvidas, comente. Se gostou, compartilhe nas redes sociais. Assine nosso site para mais artigos informativos. Obrigado pela leitura.
Processo de manufatura
- Máquinas de Torno: Vantagens, Desvantagens e Aplicações Práticas
- Usinagem a Jato de Água e Jato de Água Abrasivo: Princípios, Equipamentos e Aplicações
- Usinagem a Feixe de Elétrons (EBM): Princípio, Equipamentos, Aplicações e Análise
- Usinagem a Laser (LBM): Princípios, Equipamentos, Aplicações, Vantagens e Limitações
- Usinagem a Jato Abrasivo (AJM): Princípio, Equipamentos, Aplicações e Análise
- Usinagem Ultrassônica (USM): Princípio, Equipamentos, Aplicações e Avaliação
- Soldagem Ultrassônica: Princípio, Equipamentos, Aplicações e Análise Crítica
- Soldagem Eletroescória (Electroslag Welding): Princípios, Processo, Aplicações, Vantagens e Desvantagens
- Soldagem MIG Explicada: Funcionamento, Vantagens e Desvantagens
- Fundamentos do Motor Diesel: Funcionamento, Vantagens e Desvantagens