



White Paper: Dominando a Retificação por Creepfeed – Reduza Custos, Aumente Consistência e Qualidade Superficial
Um dos principais benefícios da retificação por creepfeed é a combinação de remoção rápida de material com a capacidade de gerar uma superfície retificada de precisão em materiais difíceis de retificar. Tipicamente, a retificação por creepfeed resulta em uma espessura de lasca não deformada menor em relação à retificação superficial, melhorando assim o acabamento superficial da peça e reduzindo o desgaste da rebolo. No entanto, esta vantagem vem com algumas desvantagens. Aplicações de retificação por creepfeed tendem a demandar mais potência e ter forças maiores. Portanto, requerem fusos de maior potência e máquinas e dispositivos mais robustamente projetados do que aplicações tradicionais de retificação superficial.
Ao desenvolver novas aplicações de retificação por creepfeed, considerar as forças de retificação pode ser benéfico para garantir projeto adequado de dispositivos, pressões de fixação e suporte da peça. Elas também influenciam as especificações do rebolo e as condições do processo. Este artigo destacará algumas das forças básicas que podem ser calculadas na retificação por creepfeed, e concluirá com um exemplo de aplicação.
Forças na Retificação por Creepfeed
Considere uma retificação por creepfeed 2D simples como mostrado na Figura 1. Nesta aplicação, existem duas forças primárias que atuam no rebolo – força tangencial e força normal. A força normal (fn) é a força aplicada perpendicularmente à área de contato entre o rebolo e a peça, e a força tangencial (ft) é a força aplicada paralelamente à área de contato entre o rebolo e a peça. A magnitude e direção das forças de retificação impulsionam os requisitos de projeto para fixação, fixação da peça e rigidez do sistema. A direção dessas forças é uma consideração particularmente importante para processos onde o ponto de tangência entre o rebolo e a peça pode mudar durante o processo de retificação, resultando em mudança na direção das forças de retificação, por exemplo, em operações de retificação de 5 eixos.
A força tangencial é a força necessária para manter a velocidade do rebolo enquanto ele está engajado com a peça sob as forças de atrito e corte dadas. É a soma das forças de corte abrasivas (ou seja, forças necessárias para remover material) e forças de atrito entre os grãos, cavacos e material de ligação do rebolo. A força tangencial é influenciada pela lubrificação do fluido de corte, afiação do rebolo, densidade de grãos abrasivos, propriedades do material da peça e perfil do rebolo.
É possível calcular as forças tangenciais (Ft) atuando no rebolo na retificação por creepfeed de duas maneiras. A primeira é diretamente a partir da potência do fuso de retificação e velocidade do rebolo, como mostrado:
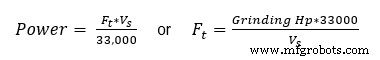
Onde a potência está em HP, Ft está em lbf, Vs é a velocidade do rebolo (em sfpm) e 33000 (lb*ft/min/hp) é o fator de conversão. No ponto de contato, as forças normal e tangencial no rebolo são iguais e opostas às forças atuando na peça, então estas equações também podem ser usadas para calcular forças na peça. Uma vez conhecida a força tangencial, a força normal pode ser estimada pela razão do coeficiente de atrito de retificação. O gráfico na Figura 2 mostra o coeficiente de atrito de retificação como função da dureza para vários materiais. A maioria das superligas de alta resistência e aços tem coeficiente de atrito de retificação entre 0,25 e 0,40.
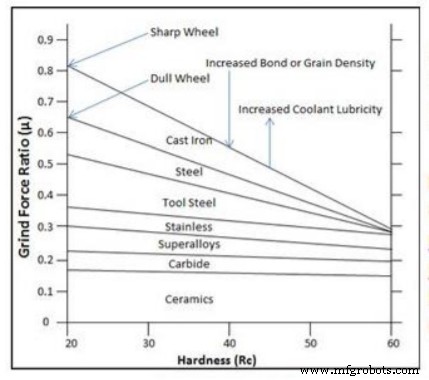
Uma vez conhecidos μ e Ft, a força normal pode ser estimada através da equação: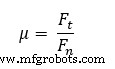
Um segundo método para medir a força tangencial é usar um dinamômetro e medir as forças vertical e horizontal durante a retificação. Então, conhecendo o ângulo do vetor de força normal (θ - veja Figura 1), as forças normal e tangencial podem ser calculadas a partir das seguintes equações:
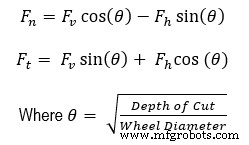
É importante notar que as forças normal e tangencial na retificação por creepfeed não são as mesmas que as forças vertical e horizontal, respectivamente. Embora isso possa ser útil em ambiente de laboratório, não é frequentemente prático na retificação de produção e, portanto, o método alternativo para calcular fn e ft provavelmente será usado com mais frequência.
Medição de Potência
Para calcular Ft com precisão, a potência do fuso de retificação deve ser conhecida. É fortemente recomendado que um monitor de potência seja usado e conectado diretamente ao sistema de acionamento do fuso. Isso garantirá que a potência de retificação não seja influenciada por fontes externas, como bombas de fluido de corte ou movimento de outros eixos da máquina. A Norton utiliza vários sistemas de monitoramento de potência de última geração combinados com software LabVIEW personalizado para monitorar a potência do fuso em tempo real durante a retificação. Um exemplo do sistema é mostrado na Figura 3.
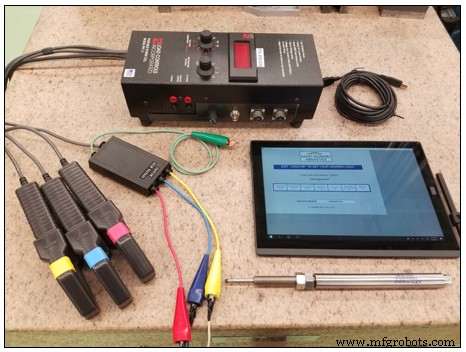
Este sistema utiliza entradas de corrente e tensão do acionamento do fuso para calcular e plotar a potência de retificação em tempo real. A partir deste gráfico, potência de espera, pico e média de retificação, junto com o tempo de processo, podem ser medidos e usados para determinar forças tangenciais e normais, bem como informações como energias específicas de corte e retificação do processo. Esses valores podem ser utilizados para melhor compreender o comportamento dependente do tempo do processo e destacar interações microscópicas dominantes na aplicação de retificação.
Para continuar leste white paper na íntegra, faça o download do PDF aqui.
Tecnologia industrial
- Gestão de Custos de Nuvem Empresarial: Estratégias para Entender e Reduzir Despesas
- CMMS Digital Supera Papel e Caneta na Redução de Tempo de Inatividade de Instalações
- Lean & Six Sigma: Guia Prático para Excelência em Manufatura
- White Paper: Como preparar seu armazém para robótica e automação
- Centros de Torneamento e Retífica CNC Hardinge: Ultra-Precisão e Fixação Avançada
- Livro Branco: Resolver a Escassez de Mão de Obra - Aproveitar o Talento Millennial e Gen Z
- Soluções Premium em Aço Inoxidável para Corte, Retificação e Acabamento
- White Paper: Medição Portátil Sem Fio Integrada para Eficiência no Chão de Fábrica
- Insights de Tração SureWerx: Reduza Escorregões e Quedas em 3 Passos Simples
- Manufatura Híbrida: Principais Benefícios, Desafios e Impacto na Indústria