



Porta-Ferramentas: A Chave para Desbloquear a Produtividade Máxima na Usinagem
Máquinas-ferramenta precisas e ferramentas de corte avançadas juntas proporcionam excelente produtividade de corte de metal. No entanto, o elo entre a ferramenta de corte e o fuso da máquina — o porta-ferramentas — é crucial para alcançar totalmente essa produtividade. Fabricantes de ferramentas oferecem uma ampla variedade de estilos de porta-ferramentas, cada um projetado para desempenho ótimo em certas aplicações de usinagem. Uma oficina de usinagem, portanto, deve basear sua escolha de porta-ferramentas em suas operações específicas, bem como nas peças que produz. No entanto, embora as oficinas busquem adquirir a tecnologia de máquina mais avançada e materiais de ferramentas de corte, muitas vezes dão importância mínima à seleção, aplicação e manutenção de porta-ferramentas que melhor se ajustam às suas necessidades específicas de produção.
Nem Todos os Porta-Ferramentas São Criados Iguais
Nenhum método de fixação de ferramentas é apropriado para todas as aplicações possíveis. Um porta-ferramentas projetado para realizar operações de acabamento de alta velocidade tipicamente carecerá da rigidez e resistência necessárias para ser eficaz, por exemplo, no desbaste profundo de fundições brutas. Inversamente, um porta-ferramentas destinado a usinagem bruta geralmente carecerá das qualidades de balanceamento que permitiriam rodar suavemente em altas velocidades em operações de acabamento. Além disso, o design robusto e volume de um porta-ferramentas de desbaste podem limitar seu acesso a características finas ou profundas da peça. Materiais de peça difíceis requerem porta-ferramentas com resistência e rigidez aprimoradas. A capacidade de um porta-ferramentas de amortecer vibração e fornecer refrigeração também são critérios importantes de seleção.
O uso de um porta-ferramentas inadequado pode resultar em erros dimensionais e peças sucateadas junto com desgaste excessivo em fusos de máquinas-ferramentas, vida útil de ferramenta mais curta e aumento na quebra de ferramentas. Em trabalhos não críticos, um porta-ferramentas com preço acessível pode produzir resultados satisfatórios. Mas em operações onde precisão repetível é obrigatória — e especialmente quando sucatear uma peça cara reduzirá as margens de lucro da peça — o investimento em porta-ferramentas de alta qualidade focados na aplicação fornece seguro de baixo custo contra tais perdas imprevistas.
Para alguns gerentes de oficina, versões longas de porta-ferramentas usadas em uma gama de aplicações é uma estratégia válida de economia de custos. No entanto, sempre aplicar o porta-ferramentas mais curto possível maximizará a rigidez, minimizará vibração degradadora de superfície e preservará a vida útil da ferramenta.
Porta-ferramentas representam menos de dois por cento dos custos totais de produção. Mesmo cortar esse custo pela metade produz economias insignificantes, enquanto uma peça sucateada ou ferramenta quebrada tem um efeito financeiro mensurável. Ferramentas e porta-ferramentas premium podem aumentar taxas de produção de corte de metal para retorno imediato no investimento em ferramentas. Particularmente em indústrias como manufatura de componentes aeroespaciais onde a estabilidade do processo de usinagem é primordial, muitos fabricantes focam acima de tudo em adquirir ferramentas premium para evitar produzir peças defeituosas e perder tempo em atividades de troubleshooting e paradas de produção. Fabricantes aeroespaciais tipicamente levam tempo estendido para validar novos conceitos de porta-ferramentas antes de certificá-los para produção.
Fatores da Peça Influenciam a Seleção do Porta-Ferramentas
Fatores que influenciam a seleção do porta-ferramentas incluem a usinabilidade do material da peça em cada trabalho, bem como a configuração da peça final, que pode determinar as dimensões do porta-ferramentas necessárias para alcançar certos contornos e/ou características. No entanto, os porta-ferramentas devem ser o mais simples e fáceis de usar possível para minimizar a possibilidade de erro do operador.
Independentemente de qual tecnologia de fixação de ferramentas é aplicada, a rigidez de uma máquina-ferramenta, potência do fuso e capacidade de gerar tolerâncias apertadas ditarão quais operações são viáveis. Por exemplo, tentar produzir tolerâncias na escala de mícrons em uma máquina gasta é perda de tempo.
Os elementos básicos de uma máquina-ferramenta desempenham um papel chave — uma máquina rápida com guias lineares tirará melhor proveito de porta-ferramentas projetados para aplicação de alta velocidade, enquanto máquinas com guias de caixa (box ways) fornecem suporte para usinagem pesada. Uma máquina multitarefa explorará totalmente as capacidades de porta-ferramentas que podem realizar operações de torneamento e fresamento/furação.
A estratégia de usinagem em uso também guiará a seleção do porta-ferramentas. Por exemplo, oficinas podem escolher ferramentas para maximizar produtividade em operações de corte de alta velocidade (HSC) envolvendo profundidades de corte leves, ou em situações de corte de alto desempenho (HPC) que focam em gerar altas taxas de remoção de metal em máquinas com potência adequada mas capacidade de velocidade limitada.
Baixo runout repetível pode ajudar a garantir engajamento constante da ferramenta e assim reduzir vibração e maximizar vida útil da ferramenta. Balanceamento é crucial, e um porta-ferramentas de alta qualidade deve ser finamente balanceado com qualidade G2,5-25000 RPM (1 g.mm). Oficinas de usinagem podem realizar sua própria pesquisa e consultar seus fornecedores de ferramentas para determinar o sistema de fixação de ferramentas que preencherá suas necessidades de produção de forma custo-efetiva.
Cada Porta-Ferramentas Tem Seu Nicho
Seja simples Weldon, pinça, contração térmica, mecânico ou hidráulico, os porta-ferramentas também devem ser combinados com requisitos operacionais específicos. Porta-ferramentas simples para ferramentas de haste Weldon, por exemplo, são rígidos, fáceis de usar, podem transmitir alto torque e fornecem fixação segura e forte com forte ação anti-extração. São bem adequados para desbaste pesado mas carecem de concêntrica precisa. Em geral, são inerentemente desbalanceados e não se aplicam produtivamente para aplicações usando altas velocidades rotacionais.
Mandris de pinça e pinças intercambiáveis são a forma mais comum de tecnologia de fixação de ferramentas cilíndricas. Estilos ER custo-efetivos estão disponíveis em uma ampla gama de tamanhos e oferecem fixação suficiente para operações confiáveis de fresamento leve e furação. Mandris de pinça ER de alta precisão apresentam baixo runout (< 5µm na ponta da ferramenta) e design simétrico que pode ser balanceado para operações de alta velocidade, e versões reforçadas estão disponíveis para usinagem pesada. Mandris ER facilitam troca rápida e podem acomodar uma gama de diâmetros de ferramentas.
Porta-ferramentas de contração térmica (shrink fit) oferecem força de fixação forte, concêntrica de 3 µm a 3xD e excelentes qualidades de balanceamento. Suas configurações de nariz pequenas e simples fornecem bom acesso a características apertadas da peça.
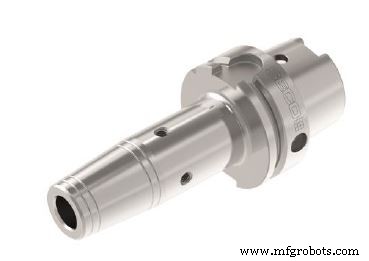
Versões reforçadas podem realizar fresamento moderado a pesado, mas a força de fixação depende das tolerâncias ID do caule da ferramenta e do porta-ferramentas. Ferramentas de contração requerem compra de uma unidade de aquecimento especial, e o processo de aquecimento/resfriamento consome mais tempo de preparação do que simplesmente trocar pinças.
Mandris de fresamento mecânicos fornecem força de fixação forte e alta rigidez radial via múltiplas fileiras de rolamentos de agulhas. O design permite fresamento pesado e trocas rápidas de ferramentas, mas o runout pode ser maior que o de sistemas de pinça. Mandris mecânicos geralmente são maiores em tamanho que outros estilos de porta-ferramentas, o que pode restringir o acesso da ferramenta a algumas características da peça.
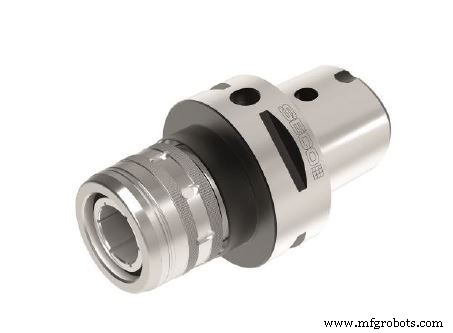
Mandris hidráulicos que usam pressão de óleo para gerar força de fixação têm menos elementos internos que os mandris mecânicos, e como resultado têm um perfil comparativamente mais esbelto. Mandris hidráulicos apresentam baixo runout e são eficazes para alargamento, furação e fresamento leve em altas velocidades do fuso, mas são sensíveis a cargas radiais pesadas.
Tão importante quanto como um porta-ferramentas fixa uma ferramenta de corte é como ele monta no fuso da máquina-ferramenta. O fuso ou extremidade cônica de um porta-ferramentas determina a capacidade de transferência de torque e estabelece a precisão de centragem da ferramenta. Cones tradicionais BT, DIN e CAT são eficazes em máquinas menores mas podem ser limitados em capacidade de alta velocidade. Versões que fornecem contato tanto no cone quanto na face do porta-ferramentas proporcionam rigidez e precisão aumentadas, especialmente em situações de projeção longa. Tamanhos de cone maiores são necessários para transmitir torque maior de forma confiável. Um porta-ferramentas HSK-E32, por exemplo, não pode substituir um HSK-A125A em uma situação de usinagem pesada.
A escolha do estilo de cone do porta-ferramentas frequentemente é determinada por preferências regionais. HSK surgiu na Alemanha em meados dos anos 90 quando máquinas de 5 eixos cresceram em popularidade. Cones CAT são predominantes nos Estados Unidos, enquanto na Ásia hastes BT são populares, frequentemente em versões de contato cone/face.
HSK é muito comum para usinagem de 5 eixos. PSC (sistema de fixação poligonal: Capto) e conexões KM são usadas principalmente em máquinas multitarefa e agora são padrões ISO. Ambos KM e Capto também são sistemas modulares, permitindo montagem de ferramentas específicas em diferentes comprimentos empilhando extensões ou redutores. Estilos de porta-ferramentas que tornam possível tornear, fresar ou furar peças em uma única fixação estão crescendo em popularidade à medida que máquinas multitarefa aumentam em uso.
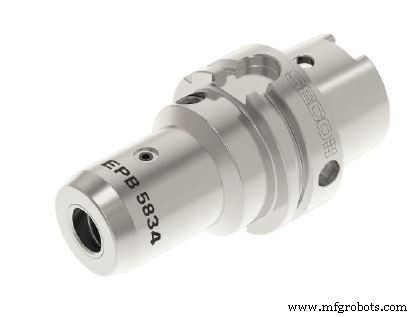
Embora existam sistemas de fixação proprietários que usam porta-ferramentas e pinças únicos de formas inovadoras para alcançar resultados impressionantes, uma oficina deve calcular seus benefícios. Estes sistemas tipicamente envolvem custo maior e escolha limitada de ferramentas sendo de um único fornecedor.
Custo e Outras Considerações
Embora o custo básico de um porta-ferramentas hidráulico ou mecânico seja maior comparado ao de um mandril de pinça ou contração térmica, outros fatores estão envolvidos, como a despesa do sistema de aquecimento para contração, e o tempo necessário para trocar ferramentas. Também é necessário ter um porta-ferramentas de contração para cada diâmetro de ferramenta, comparado a acomodar diferentes diâmetros simplesmente trocando pinças em um sistema de mandril de pinça.
Operadores de máquina e pessoal de manutenção de ferramentas também desempenham papel importante na aplicação bem-sucedida de porta-ferramentas. Como com máquinas-ferramentas e outros equipamentos de manufatura, porta-ferramentas requerem uso e manutenção corretos para maximizar seus benefícios e usá-los em seu potencial total. Por exemplo, o operador deve inserir o caule da ferramenta no porta-ferramentas até seu comprimento total, porque assentamento impróprio levará a vibração destruidora de precisão ou até ejeção da ferramenta. Seguir especificações de montagem de ferramentas é crítico. Operadores não devem usar alavanca de extensão para aplicar torque excessivo ao apertar um mandril, o que torce a pinça e resulta em uma ferramenta desalinhada.
A manutenção de ferramentas também é importante mas frequentemente ignorada. Operadores devem sempre limpar porta-ferramentas antes do uso e inspecionar o fuso da máquina-ferramenta também. Porta-ferramentas devem ser armazenados limpos e secos, com tampas para proteger o cone da ferramenta. A pressão do fluido de mandris hidráulicos deve ser verificada regularmente.
Conclusão
Oficinas de usinagem precisam reconhecer a importância dos porta-ferramentas no sistema de usinagem e aprender como combinar corretamente o porta-ferramentas certo às suas máquinas-ferramentas específicas, estratégias de usinagem e peças pode aumentar produtividade e reduzir custos. Ao mesmo tempo, fabricantes de porta-ferramentas estão oferecendo seleções mais abrangentes de porta-ferramentas (veja barra lateral) projetados para atender necessidades operacionais individuais.
Melhorias futuras vão além do hardware do porta-ferramentas em si. Gestão de ferramentas usando software e tags RFID é um elemento de manufatura baseada em dados e está se tornando mais comum. Avanços em tecnologia de porta-ferramentas incluem porta-ferramentas equipados com sensores que permitem monitoramento das forças no porta-ferramentas em tempo real. Os dados coletados permitem ajuste em processo de parâmetros de usinagem seja pelo operador ou mesmo automaticamente via inteligência artificial (IA) em ligação com a unidade de controle da máquina. Estas e outras novas tecnologias reforçarão ainda mais as contribuições produtivas que os porta-ferramentas fornecem em operações de usinagem.
Tecnologia industrial
- Máquinas de Fresar Através dos Tempos: Do Artesanal às Ferramentas de Alta Precisão
- Usinagem de 3 Eixos vs 5 Eixos: O Que Você Precisa Saber
- Máquinas Desbalanceadas: O Problema Silencioso Que Toda Oficina de Usinagem Deve Corrigir
- Domine a Usinagem de Titânio: Selecionando as Melhores Ferramentas de Fresamento para Superligas
- Capacitando Torneiros: Inspeção de Superfície In-Process para Qualidade Superior do Produto
- Maximize o Sucesso da Usinagem de Alto Desempenho: Por Que Porta-Ferramentas Importam
- Por Que Refrigerantes São Cruciais para Sucesso na Usinagem: Vida da Ferramenta, Acabamento e Eficiência
- Usinagem CNC: A Potência de Precisão Impulsionando a Manufatura Moderna
- Fusos de Máquinas-Ferramenta: O Componente Central Impulsionando a Manufatura de Precisão
- Maximizando Produtividade Combinando Fresamento e Torneamento com Ferramentas de Torre