



Aprimorando a Confiabilidade da Soldagem SMT em Eletrônica Automotiva: Estudo sobre Desafios de Módulos Multi-Chip
A tendência de miniaturização de produtos eletrônicos leva a estruturas complexas de produtos, o que promove a prevalência de módulos multi-chip. O advento do módulo central é um novo desafio para a SMT. No entanto, alguns problemas, como falsa soldagem e eletrodepósito contínuo de estanho, surgem no carregamento de novos produtos devido à grande escala do substrato e à teoria térmica.
Pesquisa sobre Confiabilidade da Soldagem SMT de Módulo de Circuito
Falsa soldagem refere-se à circunstância em que a camada de estanho não é totalmente revestida na superfície dos componentes a serem soldados que não são fixados entre si pelo estanho, a liga metálica não é gerada entre a face de soldagem do componente e o PAD, a pressão pode fazer com que os componentes fiquem soltos e sofram mau contato e a altura mínima dos pontos de soldagem é menor que 25% do valor da combinação da altura mínima dos pontos de soldagem mais a altura soldável.
As razões comuns para falsa soldagem incluem má qualidade da pasta de estanho, composições do fluxo de soldagem, camada de oxidação nos pinos dos componentes, acabamento de superfície ruim do PAD, configuração de parâmetros de soldagem e soldagem por refluxo instável.
Análise das razões para os problemas
a. Análise do substrato do módulo central
Os principais parâmetros que indicam o desempenho do material do substrato PCB incluem Tg (Temperatura de Transição Vítrea), CTE (Coeficiente de Expansão Térmica) e Td (Temperatura de Deslaminação).
No desenvolvimento inicial, FR-4 Tg150 (material >145) é aplicado como material do substrato do módulo central e filme de máscara de solda relativamente espesso cobrindo o lado inferior do substrato. No processo de soldagem por refluxo, ocorre uma leve deformação de empenamento como resultado do baixo Tg, de modo que a confiabilidade da soldagem é reduzida na segunda soldagem por refluxo com o advento da falsa soldagem.
b. Análise da quantidade de pasta de estanho
De acordo com o requisito normal do processo, a espessura do estêncil deve ser 0,13 mm e assim é a espessura da pasta de estanho no pad do módulo central após a impressão. Como o módulo central sofre deformação, falsa soldagem e baixa confiabilidade de soldagem no processo de soldagem, os produtos possivelmente serão confrontados com riscos de qualidade.
Experimento de melhoria
a. Material do substrato e design do experimento
O material do substrato é um dos elementos mais importantes que influenciam a confiabilidade dos produtos. FR-4 Tg150 (material >145) com custo relativamente baixo é usado nos produtos iniciais. No desenvolvimento inicial do experimento, FR-4 Tg170 (material >175) é aplicado como substituição do FR-4 Tg150 (material >145) devido à sua confiabilidade relativamente alta.
O redesign deve ser implementado na máscara de solda do fundo do substrato com a espessura da máscara de solda diminuída e a qualidade do material da máscara de solda melhorada, para que a qualidade da máscara de solda seja garantida e a confiabilidade da segunda soldagem por refluxo não seja influenciada.
b. Design do experimento no corte do estêncil
No estágio inicial do design do estêncil, a espessura do estêncil é projetada para ser 0,13 mm por causa de componentes QFP com distância de pinos de 0,5 mm no PCB. No primeiro processo de fabricação, a falsa soldagem ocorre no módulo central com a espessura da pasta de estanho de 0,13 mm, com base na qual a espessura do estêncil é aumentada para a espessura mínima do design comum de estêncil, que é 0,15 mm. Nesta condição, a proporção do furo do estêncil e do furo de ampliação externo é 1:1,2 com a qualidade ruim longe de ser melhorada. Nesta condição, apenas estêncil cascata especial pode ser aplicado no experimento e a espessura do estêncil é melhorada para 0,3 mm a partir dos 0,15 mm originais, de modo que a quantidade de impressão de pasta de estanho no pad de montagem do módulo possa ser garantida.
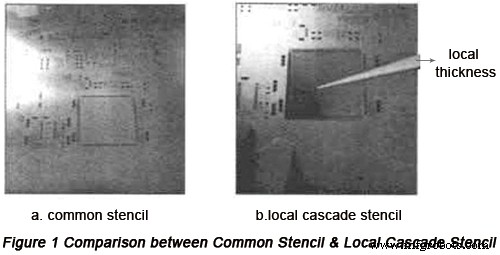
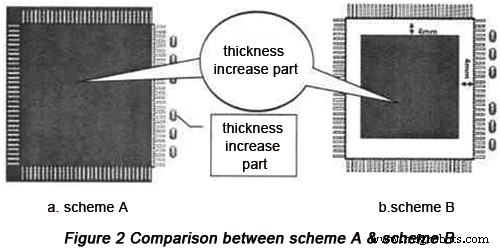
Diferentes esquemas de experimento são usados durante a aplicação do estêncil cascata e esquemas relativamente razoáveis são exibidos a seguir:
No Esquema A, a espessura da área geral do módulo é aumentada em 0,3 mm com a espessura do lado contendo pequena escala inalterada.
No Esquema B, a área com espessura a ser aumentada é 4 mm menor que a do Esquema A e a espessura é aumentada em 0,3 mm com a espessura dos furos de pad inalterada.
Após a produção piloto e comparação entre Esquema A e B, o eletrodepósito contínuo de estanho ocorre na posição do resistor pack, com base no qual pode ser concluído que o Esquema B é melhor.
c. Experimento de melhoria do processo de fabricação
Antes da entrada no forno de refluxo, a tarefa de dispensação de gel deve ser implementada e as posições podem ser determinadas sob o efeito de solidificação e encolhimento do gel com a função de fixação do módulo de circuito, de modo que a deformação e deslocamento do substrato do módulo possam ser efetivamente reduzidos durante a soldagem.
Resultado do experimento
Graças a uma série de medidas de melhoria, incluindo melhoria do design do estêncil, reseleção e posicionamento do material PCB e melhoria do processo de fabricação, a quantidade de pasta de estanho e a altura de subida do estanho no módulo central atingiram o Padrão IPC no processo de soldagem. A fração defeituosa do processo do módulo central é grandemente reduzida de 686 PPM para 23 PPM, de modo que a confiabilidade dos produtos é garantida. Os dados na tabela a seguir melhor indicam o resultado.
| Resultado | Material do substrato | Volume de Produção | Número de pontos de teste | Tipo de defeito | Número de defeitos | Número de falhas | Fração defeituosa (PPM) |
|---|---|---|---|---|---|---|---|
| Circunstância Inicial da Produção Piloto | Tg150 | 50 | 43750 | Falsa soldagem do módulo central | 20 | 20 | 457 |
| Eletrodepósito contínuo de estanho do módulo central | 0 | 0 | 0 | ||||
| Soma | 20 | 20 | 457 | ||||
| Resultado do Experimento na Primeira Melhoria (Esquema A) | Tg170 | 50 | 43750 | Falsa soldagem do resistor pack | 0 | 0 | 0 |
| Eletrodepósito contínuo de estanho do resistor pack | 30 | 30 | 686 | ||||
| Soma | 30 | 30 | 686 | ||||
| Resultado do Experimento na Segunda Melhoria (Esquema B) | Tg170 | 50 | 43750 | Falsa soldagem do módulo central | 1 | 1 | 23 |
| Eletrodepósito contínuo de estanho do módulo central | 0 | 0 | 0 | ||||
| Soma | 1 | 1 | 23 |
Conclusão
A aplicação do módulo central é capaz de acelerar o progresso de pesquisa, desenvolvimento e atualização de produtos eletrônicos automotivos. No estágio de novos produtos, o transplante pode ser implementado para que o custo e a complexidade de desenvolvimento possam ser reduzidos. No entanto, pontos ruins surgem no estágio inicial da produção piloto como resultado da grande escala do módulo central e alto requisito de processo de fabricação, de modo que sua confiabilidade possivelmente encolhe e o módulo falha em ser melhor aplicado.
Pertencendo a PCB, o módulo central tem que passar por uma série de processos, incluindo soldagem por refluxo de alta temperatura, armazenamento e outra soldagem por refluxo de alta temperatura, durante os quais deformação de PCB, falsa soldagem e eletrodepósito contínuo de estanho. Esses problemas referentes ao módulo central foram resolvidos com sucesso através de experimento e produção piloto de produtos, de modo que mais oportunidades serão fornecidas para a aplicação de módulos centrais e o progresso de aplicação de módulos de produtos eletrônicos automotivos será acelerado também.
Recursos Úteis:
• Elementos que Influenciam a Qualidade da Soldagem SMT e Medidas de Melhoria
• Propriedades e Considerações de Design de PCB Automotivo
• 5 Dicas para Design de Circuito Automotivo para Derrotar EMI
• 5 Maneiras Comprovadas de Julgar a Confiabilidade de Fabricantes de PCB Automotivos
• Alguns Métodos Úteis na Avaliação de Capacidades de Montador SMT
• Serviço Completo de Fabricação de PCB da PCBCart - Múltiplas opções de valor agregado
• Serviço Avançado de Montagem de PCB da PCBCart - A partir de 1 peça
Tecnologia industrial
- O Futuro dos Testes Automotivos: Integrando Sistemas HIL com RTI DDS
- Como a Impressão 3D Impulsiona Inovação, Eficiência e Personalização na Indústria Automotiva
- OpenLicht: Protótipo de Iluminação Inteligente com IA Transforma Iluminação de Ambientes
- Sustainable E-Commerce Fulfillment: Building a Carbon‑Neutral, Eco‑Friendly Future
- Usinagem CNC: Soluções de Precisão para a Indústria Automotiva
- Impulsionando o Futuro: Como Transformação Digital e IoT Revolucionam o Fabrico Automóvel
- Derrote EMI em Circuitos Automotivos: 5 Dicas de Projeto de Especialistas
- Princípios-Chave de Design de PCB para Eletrônica Automotiva
- Como a Impressão 3D Está Revolucionando a Indústria Automotiva
- Como Bombas de Água Eletrônicas Revolucionam Sistemas de Arrefecimento Automotivos