



Otimizando Injeção de Baixo Volume: Melhores Práticas para Precisão e Eficiência
Injeção de Baixo Volume é uma nova forma de olhar para a Injeção Convencional estabelecida. Por muito tempo, foi associada à produção em massa com contagem de peças variando de 500.000 a vários milhões de peças. No entanto, novas tecnologias de Controle Numérico Computadorizado, sondas de toque e outras inovações nos permitiram criar ferramentas de molde de injeção para lotes de peças de baixo volume.
Design de Ferramentas de Injeção
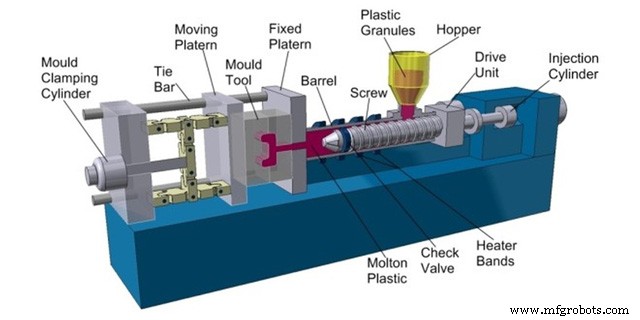
Primeiro, vamos ver como a Injeção Convencional é projetada para entender o que conseguimos mudar no processo para movê-lo da produção em massa para a área de fabricação de baixo volume. O processo e as Ferramentas usadas para injeção convencional e injeção de baixo volume são na verdade bastante similares.
A ferramenta de moldagem consiste em três elementos principais: o molde de injeção que faz o plástico fundido tomar a forma desejada; o sistema de fixação que é usado para manter as metades do molde juntas e impede que se desloquem e criem um defeito de degrau; O sistema de alimentação de plástico. O sistema de alimentação consequentemente consiste no parafuso de alimentação que é cercado por aquecedores e o funil com pellets plásticos dentro.
Processo de Injeção
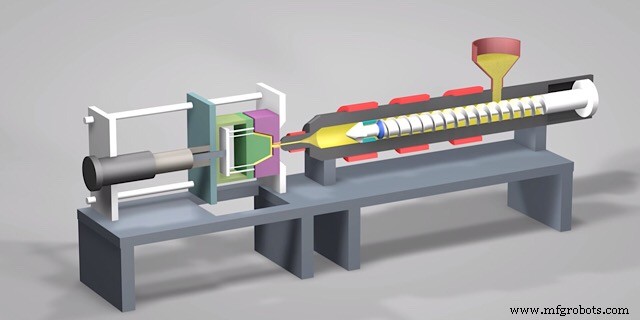
O processo é feito da seguinte forma. Os pellets caem do funil no parafuso e são simultaneamente fundidos e alimentados na cavidade do molde. A cavidade é preenchida com plástico líquido até que a pressão requerida seja atingida. Depois, quando a peça fica fria o suficiente, o sistema de fixação desprende o molde e a peça é ejetada. Alguns elementos desnecessários são removidos mecanicamente e o processo pode ser configurado novamente. Se o fluxo de trabalho está definido, fabricar cada peça leva apenas alguns minutos.
Injeção de Baixo Volume VS Processo Convencional: Diferenças
Agora você sabe como o processo de injeção convencional funciona, mas qual a diferença comparado à variação rápida? Bem, a parte mais cara do sistema de moldagem é o molde, que contém a cavidade do produto. Geralmente é feito para durar. Aços endurecidos especiais são usados, são tratados termicamente e processados para obter dureza, precisão e acabamento superficial da peça excepcionais. Não esqueça que a cavidade é difícil de trabalhar já que ferramentas maiores não cabem em todo lugar e ferramentas menores quebram facilmente. As metades do molde precisam ser precisamente combinadas uma com a outra ou a peça terá um deslocamento ao longo de seu meio.
O custo de um molde de aço endurecido tratado termicamente é colossal e o tempo para fabricá-lo é significativo. O resultado da injeção é uma peça quase perfeita em termos de qualidade, mas só se torna lucrativo quando o custo do molde é distribuído pelo vasto volume de produtos que pode produzir.
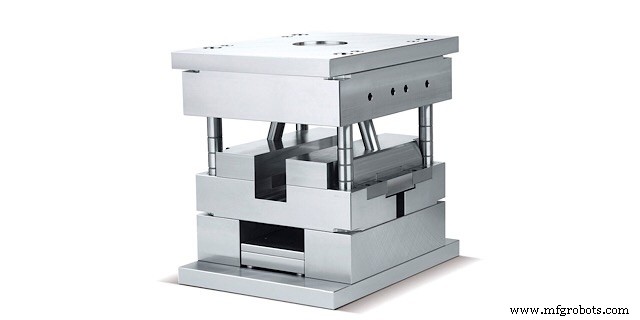
Então, é aí que a IM rápida entra, pois ataca diretamente o ponto fraco da IM convencional. IM rápida, veja, visa reduzir o custo do molde. Geralmente é fabricada de metais mais macios (ligas de alumínio, por exemplo) e tem muitas mais juntas. O resultado é que o molde se torna consideravelmente mais barato, mas serve por menos tempo, então é perfeito para injeção de baixo volume e baixo custo.
Vantagens da Injeção Rápida
Mesmo moldes de injeção rápida são bastante difíceis de fabricar. Certamente, mais difíceis que formas de fundição de silicone ou impressão 3D. No entanto, RIM mantém várias vantagens não disponíveis para outros processos de prototipagem rápida.
Recursos precisos
Moldes de injeção são expostos a pressão muito alta. Isso leva ao plástico dentro dos moldes sendo compactado mais forte no molde em comparação a outras técnicas de fabricação de baixo volume. Isso torna possível produzir peças com recursos muito finos ou paredes finas. Devido à pressão intensiva, o plástico preenche a cavidade melhor e nenhuma bolha de ar fica.
Eficiência aumentada
A própria injeção é realizada significativamente mais rápido que outros processos de fabricação de plástico. Uma vez que os moldes estão prontos, menos de uma hora é necessária para cada peça ser moldada. E isso considerando qualidade superior comparada a outros processos. Além disso, apesar do molde não ser duro o suficiente para milhões de injeções, ainda pode suportar dezenas de milhares.
Resistência melhorada
Você tem a opção de usar enchimentos (pequenas partículas especiais para endurecer o plástico) em moldes de injeção no procedimento de injeção de plástico. Os enchimentos ajudam a reduzir a densidade do plástico quando está sendo moldado e também ajudam a adicionar mais resistência à peça uma vez moldada. Em seções onde peças precisam ser fortes e robustas, a injeção de plástico tem várias vantagens que outros processos de moldagem não oferecem. Máquinas de injeção permitem a produção da mesma peça a partir de múltiplos materiais sem fazer mudanças significativas no sistema.
Grande Flexibilidade
Injeção Rápida é conhecida por flexibilidade aumentada. A cavidade do molde é geralmente uma peça separada, então é muito mais fácil mudar o design da cavidade se mudanças forem necessárias. Isso a torna uma boa opção para prototipagem em estágios posteriores quando um lote de amostra do produto é fabricado para testes de vida real. Além disso, é muito mais fácil fazer ajustes para moldes de alumínio do que para aço tratado termicamente.
Materiais de IM de Baixo Volume
LVIM copia a moldagem convencional em relação ao material. Ligas de alumínio têm ponto de fusão e estabilidade térmica mais altos que qualquer plástico industrial usado na indústria moderna. Os materiais de IM mais difundidos são Polipropileno (PP), Acrilonitrila Butadieno Estireno (ABS), Poliamida (Nylon), Polietileno de Alta Densidade (HDPE) e Policarbonato (PC). Além disso, a flexibilidade do processo IM permite que um molde seja usado para múltiplos materiais plásticos sem nenhuma mudança no design. Apenas os parâmetros de moldagem têm que ser mudados.
Design para Injeção de Baixo Volume
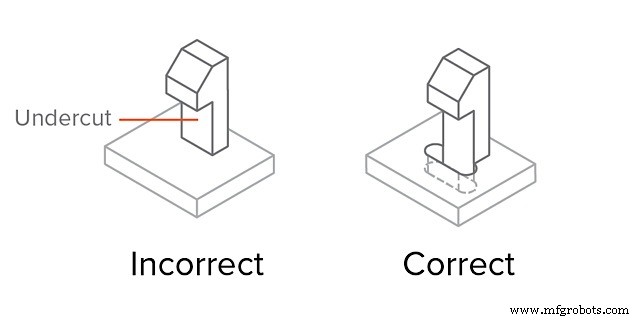
Design para produção de peças plásticas de baixo volume é similar ao design para processos convencionais. O ponto principal é manter a espessura da parede uniforme para prevenir cavidades, mas ao mesmo tempo prevenir a espessura da peça de ser muito grande. Outra questão importante é manter em mente os elementos para ejeção da peça. Paredes verticais devem ser 85-87 graus em vez de 90 e cada ângulo agudo deve ter filetes. Outras questões notáveis são undercuts e shutoffs. São basicamente elementos que estão sobrepostos sobre a parede vertical ou bolsos verticais. Esses elementos devem ser prevenidos a todo custo. É melhor fazer furos para prevenir undercuts do que deixar esses elementos intactos.
Análise de Custo
Como já mencionado, o custo inicial principal do processo de injeção está no custo do molde e o custo variável está no material. O segundo ponto é muito difícil de minimizar já que você não pode realmente diminuir o custo do material sem sacrificar qualidade da peça e desperdício de material com processos IM é mínimo. No entanto, o custo inicial pode ser variado para alcançar o custo de injeção desejado.
As formas de controlar os custos iniciais compreendem qualidade variável e robustez do molde. Se escolhermos uma liga de alumínio mais macia para a cavidade, a usinabilidade cresce e o tempo de entrega fica muito mais curto com isso, no entanto, o número de injeções que pode suportar diminui. Além disso, o molde pode ser feito em um conjunto que consiste na cavidade e no bloco a ser instalado na ferramenta de moldagem. Dessa forma, você pode fabricar partes do molde simultaneamente e diminuir o tempo de entrega. No entanto, a qualidade da peça é pior por causa da precisão menor das juntas adicionais. Basicamente, você terá que escolher entre três parâmetros conectados: tempo de entrega, robustez do molde e qualidade da peça.
Sobre Nós Podemos Fazer
Na WayKen, você pode desfrutar do serviço de injeção de baixo volume para ajudar a criar peças de material específico dentro de apenas 2-5 semanas. Além disso, se você aproveitar a usinagem de alta velocidade, EDM e uma ampla seleção de materiais, obterá suas peças complexas e intrincadas mais rápido e a custo reduzido. Portanto, a injeção rápida é realmente econômica e eficiente.
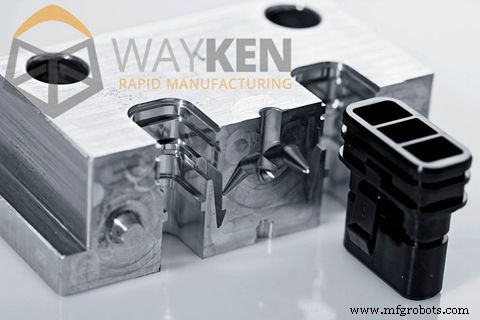
Também existe a situação em que o cliente nos pedirá sugestões construtivas melhores para produção ao orçar, para que possam mudar algum design para tornar o molde mais fácil e as peças mais fáceis de remover do molde. Por exemplo, para a espessura da peça se for muito grossa, sugeriremos ao cliente torná-la mais fina, ou quando as peças saem do molde, a peça com espessura muito grossa terá retração, mas alguns clientes acharão que está OK, então precisaremos de uma amostra limite dessa retração para futura verificação de qualidade de produção em massa.
Tecnologia industrial
- Guia Completo de Moldagem por Injeção: Dos Grãos às Peças Acabadas
- Guia Preciso de Estimativa de Custos de Injeção de Plástico
- Moldagem por Injeção vs. Usinagem de Plástico: Como Escolher o Processo Certo para Fixadores Personalizados
- Principais Empresas de Injeção de Plástico Usam Marketing Digital para Expandir Oportunidades
- 10 Defeitos Comuns na Injeção de Plástico e Dicas de Prevenção
- Moldagem por Injeção de Reação (RIM): Processo, Benefícios e Aplicações
- Injeção vs Moldagem: Escolhendo o Processo Certo para seu Produto
- Injeção vs RIM: Escolhendo o Processo Certo para Designs Complexos
- Seis Tipos de Pontos de Injeção (Gates) para Injeção Plástica e Como Escolher o Certo
- Injeção de Baixo Volume: Limitações Principais e Soluções Práticas