



Design para Sinterização a Laser: Dominando Espessura de Parede para Impressões 3D Superiores
Dicas de Design para Sinterização a Laser: Espessura de Parede
A capacidade da impressão 3D de construir espessuras de parede variáveis tem sido há muito uma bênção para projetistas e engenheiros acostumados à injeção convencional onde espessura de parede consistente é necessária para garantir que cavidades de molde sejam preenchidas uniformemente e resfriem uniformemente. Por outro lado, a impressão 3D não tem problema em fabricar uma peça com paredes ou características que variam de grossas a finas com graduação mínima. No entanto, cada processo de impressão 3D tem graus diferentes de tolerâncias de espessura de parede.
A Sinterização a Laser é uma das tecnologias de impressão 3D mais populares para executar designs ramificados com paredes fluidas porque é o único processo que não requer estruturas de suporte anexadas que devem ser removidas no pós-processamento. Para verificar totalmente as melhores diretrizes de manufatura para Sinterização a Laser, patrocinamos um estudo com a Universidade do Texas para determinar regras de design para LS que garantiriam que sua peça atenda aos requisitos de precisão e repetibilidade. Estamos compartilhando nosso conhecimento comercial sobre espessura de parede, como verificado por nosso estudo, para ajudar você no caminho para construções LS ideais.
Como o Processo Desempenha um Papel nas Tolerâncias de Parede
Diferente da maioria dos processos de impressão 3D, a Sinterização a Laser não requer estruturas de suporte anexadas à construção para construir características salientes, furos e canais. Em vez disso, designs são sinterizados em pó de nylon e composto. O pó não sinterizado ao redor suporta a peça enquanto ela constrói, tornando-a um processo ideal para paredes de forma livre. Com este processo de manufatura de forma livre, LS oferece uma série de termoplásticos de alto desempenho, incluindo FAR 25.853 certificado para nylons de fumaça e queima para alto calor. Tanto o volume de pó quanto o calor somam para criar uma superfície bastante densa no topo do design. Portanto, se sua peça tem uma superfície grande e plana, ela pode ser mais suscetível a empenamento. Orientação adequada e espessura de parede adequada ajudarão a evitar imprecisões.
Orientação
Superfícies planas grandes construídas horizontalmente terão uma chance muito maior de empenamento porque abrangem uma área de superfície maior diretamente paralela a cada nova camada de pó. Ela tem que suportar pó cada vez mais denso à medida que a construção progride. Recomendamos construir paredes mais finas verticalmente ou em um ângulo para contabilizar a densidade do pó.
Dimensão
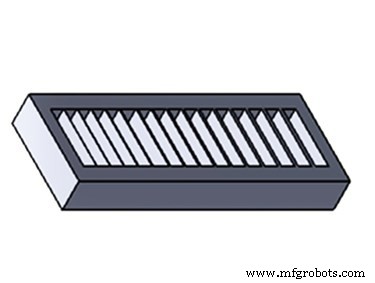
A espessura da parede entra na precisão da sua peça, bem como na capacidade da sua peça de suportar uso e testes repetidos ao longo do tempo. Durante nosso estudo, testamos paredes com 15 espessuras diferentes para identificar as dimensões de parede mais finas resolvíveis. Paredes tão finas quanto 0,6 mm (0,024") são possíveis; no entanto, paredes tão finas não oferecem estabilidade dimensional suficiente para uma construção confiável. Recomendamos uma espessura de parede de pelo menos 0,8 mm (0,031") para contabilizar empenamento e garantir rigidez decente.
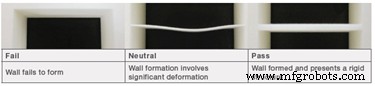
Paredes abaixo de 0,6 mm (0,024"). 0,8 mm (0,031") forneceu a melhor estabilidade e precisão.
Aplicações
A Sinterização a Laser foi uma das primeiras tecnologias de impressão 3D usadas na produção de dutos aeroespaciais e componentes não estruturais requerendo baixo volume ou manufatura altamente complexa. Hoje, ainda é um dos processos mais procurados para aeroespacial, manufaturando dutos, superfícies de controle, suportes, clipes, grampos, tanques de combustível e outras peças certificadas para voo.
Baixe nosso estudo completo com a Universidade do Texas para aprender sobre características de design adicionais importantes, como diâmetro de furo e construção de componentes móveis em uma peça.
Tecnologia industrial
- Sinterização Seletiva a Laser (SLS): Como Pó e Laser Constroem Peças 3D Duráveis
- 5 Dicas de Acabamento de Especialistas para Peças de Sinterização a Laser Direta de Metal
- 5 Dicas de Especialistas para Design de Chapa Metálica de Precisão
- Dominando a Fundição de Poliuretano: Insights de Design para Protótipos Superiores
- Dominando Prateleiras de Armazém: 4 Dicas Comprovadas de Design para Eficiência
- Dicas Comprovadas de Layout de PCB de Alta Velocidade para Projetos Confiáveis
- Dicas de Design Especializadas para Dobra de Chapa Metálica: Forma, Resistência e Precisão
- Dicas de Design Especializadas para Otimizar Impressão 3D DMLS (Sinterização Direta a Laser de Metal)
- Otimize Suas Impressões 3D Polyjet: Diretrizes de Design para Precisão e Sucesso Multimaterial
- Paredes de Elevação Explicadas: Fortalecendo Fundações para Edifícios Duráveis