



Por Que Moldes de Injeção São Caros: Guia Especialista para Precificação e Economia
Se você já solicitou cotação para molde de injeção de plástico e se surpreendeu com o preço, não está sozinho. Moldes podem custar de menos de $10.000 a mais de $100.000, dependendo de complexidade da peça, volume de produção e requisitos de projeto.
Esta não é precificação arbitrária — um molde é dispositivo de precisão que deve suportar milhares de PSI, calor extremo e centenas de milhares de ciclos mantendo tolerâncias em milésimos de polegada. O guia a seguir explica o que impulsiona esses custos e, mais importante, como você pode gerenciá-los e reduzi-los.
O Que Realmente Afeta Custos de Molde de Injeção?
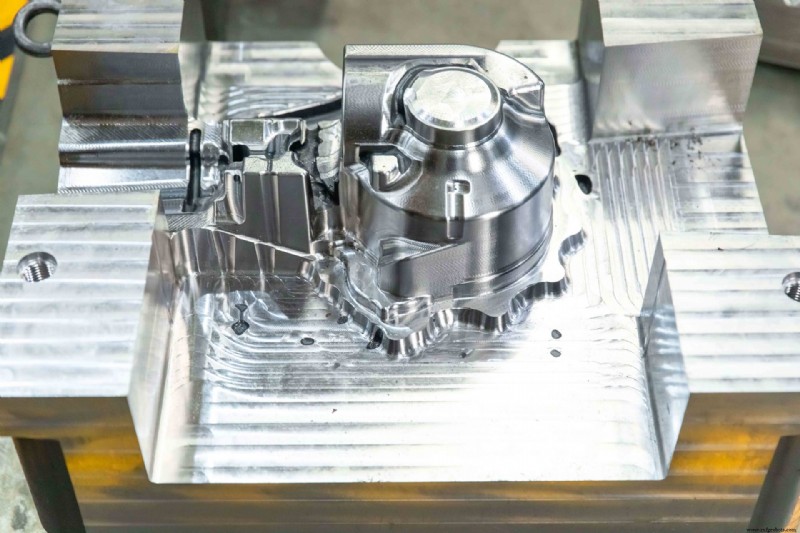
Um molde é mais que um bloco de metal bruto. Inclui canais de resfriamento, sistemas de ejeção, ventilação, características de alinhamento e frequentemente componentes mecânicos como deslizadores e elevadores. Cada elemento adiciona tempo de projeto, tempo de máquina e despesa de material.
Complexidade e Precisão do Projeto do Molde
Quanto mais intrincada a peça, mais complexo — e caro — o molde. Undercuts, roscas internas e encaixes snap-fit requerem mecanismos adicionais e podem adicionar 20–30% ao custo total. É por isso que análise Design for Manufacturability (DFM) antes de cortar aço é inestimável; mudanças feitas no CAD são muito mais baratas que reconstruir molde após aço usinado.
Mão de Obra Altamente Qualificada e Fabricação Avançada (CNC e EDM)
CNC 5-eixos lida com geometria primária da cavidade mas tem limites físicos. Usinagem por Descarga Elétrica (EDM) é necessária para nervuras profundas, cantos internos agudos e detalhes finos. Wire EDM cria perfis precisos para deslizadores e inserts. Operadores qualificados então polêm manualmente superfícies de cavidade para atender especificações cosméticas ou funcionais. Adicione programação CAD/CAM, construção do molde, ajuste e testes de tiro de prova, e você verá por que mão de obra é porção significativa do custo.
Seleção de Material para Ferramentas
Escolher o material de ferramental correto depende do volume de fabricação. Comprar demais antecipadamente drena caixa; comprar pouco força upgrades caros depois. Abaixo comparação rápida dos materiais de ferramental mais comuns:
| Material de Ferramental | Custo Inicial | Usinagem | Vida Útil Esperada (Ciclos) | Melhor Para |
|---|---|---|---|---|
| Alumínio | Baixo | Fácil/Rápido | Vários milhares a dezenas de milhares | Prototipagem, baixo volume |
| Aço Pré-Endurecido (P20) | Médio-Alto | Moderado | Centenas de milhares | Produção médio volume |
| Aço Endurecido (H13) | Muito Alto | Difícil/Lento (EDM) | Milhões+ | Alto volume, resinas abrasivas |
Número de Cavidades e Volume de Produção
Moldes de cavidade única têm custo por peça mais alto mas custo inicial mais baixo. Moldes multi-cavidades aumentam desembolso inicial mas reduzem drasticamente custo por peça em escala. Conforme volume sobe, moldes multi-cavidades tornam-se solução mais custo-efetiva.
Custos Ocultos Que Você Não Pode Ignorar
Após aço cortado, mudanças de projeto tornam-se caras e às vezes impossíveis sem reconstrução. Defeitos como rebarba, marcas de retração e empenamento — frequentemente resultado de considerações DFM perdidas — são caros para corrigir em produção. Prevenir problemas durante projeto é muito mais barato que corrigi-los após o fato.
Dicas Práticas para Cortar Custos de Molde de Injeção
- Remova undercuts e simplifique geometria. Redesenhe características para alinhar com direção de extração do molde sempre que possível. Cada undercut pode economizar 20–30% no mecanismo requerido.
- Otimize espessura de parede e ângulos de desenho. Espessura de parede uniforme (geralmente 0,5–4 mm) elimina marcas de retração e empenamento. Mesmo 1–2° de desenho em paredes internas melhora fluxo, reduz defeitos e estende vida da ferramenta.
- Combine volume com material do molde. Use ferramental de alumínio para protótipos e validação inicial. Mude para P20 ou H13 apenas após confirmar requisitos de projeto e volume.
- Realize análise DFM antes de cortar aço. Posicionamento de gate, conflitos de ejeção e posições de linha de solda são baratos para corrigir no CAD mas caros para consertar no aço. DFM é o maior ROI de pré-produção.
Como a JTR Ajuda Você a Obter o Molde Certo no Preço Certo
Um parceiro confiável pode fazer diferença significativa tanto em custos iniciais de ferramental quanto em ROI de longo prazo. Na JTR Machine, combinamos análise DFM, usinagem de precisão e profunda experiência de fabricação para ajudar clientes a eliminar despesas desnecessárias desde o início.
JTR Machine é certificada ISO 9001:2008 e TS 16949 (2015) e alcançou certificação de auditoria de transição de sistema de qualidade IATF em 2017. Nossa fábrica abriga mais de 70 máquinas CNC de precisão, garantindo mais alta qualidade de produto.
Capacidades de Moldagem por Injeção
| Serviço | Prazo | Materiais | Máquinas | Gama | Tolerâncias | Garantia |
|---|---|---|---|---|---|---|
| Moldagem por Injeção | 1–4 semanas | Termoplásticos e metais selecionados (Al e aço) | Alto desempenho, baixa taxa de sucata | Ferramental termoplástico, inserts, overmolding | ±0,0127 cm (±0,05 in) | Mínimo 2.000 ciclos |
Quando você carrega arquivo na JTR, recebe mais que um preço — nossa revisão DFM permite comparar custos de ferramental e por peça em diferentes cenários de volume, entregando mais valor antes de qualquer aço ser comprometido.
Próximos Passos
Embora moldes de injeção exijam investimento inicial significativo, decisões inteligentes de projeto e parceiro de fabricação confiável podem dramaticamente melhorar seu ROI. Se você está desenvolvendo novo projeto, deixe JTR Machine revisar seu projeto, otimizar sua estratégia de ferramental e eliminar gastos desnecessários antes da produção começar. Entre em contato para avaliação DFM personalizada.
Perguntas Frequentes
P1: Quanto custam moldes de injeção?
R1: Custos variam de menos de $10.000 a $100.000+ baseados em quantidade do pedido e complexidade da peça. Estimativa mais precisa vem de revisão DFM e cotação.
P2: Qual é a vida útil típica de um molde de injeção?
R2: JTR garante pelo menos 2.000 ciclos, com vida útil escalando com escolha de material e qualidade de manutenção.
P3: Quanto tempo leva o processo de moldagem por injeção?
R3: Prazo típico é 1–4 semanas, dependendo de complexidade do molde e volume de produção.
Guias Relacionados
Tecnologia industrial
- Revitalize sua Cadeia de Suprimentos: Eliminando Práticas Obsoletas para Maior Agilidade
- Por que Capturar as Competências Técnicas da Sua Empresa É Crucial
- Como Determinar o Valor de um Resistor Queimado: 4 Métodos Rápidos e Confiáveis
- Domínio da Manufatura Lights-Out: Seu Guia Completo para Produção Sem Operador
- Engrenagens Cônicas Retas vs. Espirais: Diferenças Principais Explicadas
- Análise do Socket CHS 7Xi – Leitor de Código de Barras Bluetooth Premium Sem Fio
- Diversificando Vendas de Soja dos EUA: O Papel do Transporte em Contêineres
- Top 25 Softwares de Rastreamento de Ferramentas e Equipamentos para Gestão de Ativos Eficiente
- 5 Passos para Escolher o Software CMMS Certo
- Por que Dispositivos IoT São uma Ameaça Cibernética: Proteja Seu Negócio Hoje