



Fatores-Chave para Fundição Contínua Confiável de Lingotes de Aço
A fundição contínua de lingotes de aço é uma operação sensível a diversos fatores. Deve ser realizada com controles adequados, estabilidade e de forma a produzir produto seguro com propriedades mecânicas saudáveis, e garantir processo contínuo com atrasos limitados. O processo requer bom controle de parâmetros operacionais para produzir lingotes saudáveis e contínuos.
Aspectos importantes são: (i) qualidade dos lingotes, (ii) produtividade da máquina, e (iii) custo de produção. Há necessidade de otimizar parâmetros de desempenho para alcançar alta produtividade e qualidade requerida com custos operacionais decrescentes. A disponibilidade da máquina e a confiabilidade do processo são fatores importantes.
A fundição contínua de lingote é um processo altamente flexível no qual o operador deve reagir a requisitos cambiantes extremamente rápido. As qualidades de aço necessárias de uma máquina de fundição contínua de lingotes variam desde aço de construção simples (vergalhão) até "qualidade especial de barra" (SBQ - Special Bar Quality) para indústria automotiva e outras aplicações de engenharia, bem como produtos de arame de alta qualidade como arames de aço macio, arame para pré-esforçado de concreto e cordão de pneu.
Distribuição de Temperatura e Solidificação
Durante a fundição, a qualidade dos lingotes, tensão térmica, defeitos superficiais e formação de trincas dependem altamente da distribuição de temperatura ao longo de todo o lingote. A atenção principal é geralmente dada às temperaturas superficiais e particularmente às distribuições de temperatura nos cantos. No entanto, do ponto de vista tecnológico, a distribuição de temperatura no núcleo, altamente relacionada ao comprimento metalúrgico e ao processo de desdobramento (unbending), é muito importante. Portanto, monitoramento do campo de temperatura, sua previsão, controle e otimização da estratégia de resfriamento secundário são questões prioritárias para operadores.
A solidificação do aço é um processo no qual a transformação ocorre do estado líquido para sólido. Acompanha diminuição do volume líquido e aumento do volume da fase sólida. Durante a solidificação, uma estrutura cristalina é formada e o crescimento dos cristais ocorre. Os cristais precipitados do aço líquido são chamados cristais primários, e a estrutura formada é a estrutura primária. Esta estrutura influencia o comportamento posterior do aço durante trabalho plástico e, em certo grau, as propriedades do produto final.
A cristalização começa a uma temperatura em que o estado sólido tem energia livre menor que o líquido. A certa temperatura, a energia livre do líquido é igual à do sólido, e a substância existe em ambos os estados. Esta temperatura é chamada de temperatura de equilíbrio ou temperatura teórica de cristalização, e tal estado é chamado estado de equilíbrio. Acima desta temperatura, a substância no estado líquido tem energia livre menor, e abaixo, no estado sólido. Assim, a cristalização só pode começar quando a energia livre do líquido resfriado é menor que a do estado de equilíbrio.
É necessário resfriar o líquido abaixo da temperatura teórica, o que é chamado super-resfriamento líquido, e a magnitude é o grau de super-resfriamento. No entanto, a temperatura em que o processo de cristalização começa é chamada temperatura de cristalização real. O aço líquido é uma solução multicomponente, e as considerações acima concernem apenas substâncias puras, portanto o efeito de super-resfriamento constitucional também deve ser considerado.
A primeira etapa é a formação de núcleos de cristalização e da nova interface núcleo-líquido, após a qual os núcleos podem crescer. Em menor grau de super-resfriamento, a diferença entre a energia livre do líquido e a dos núcleos é mínima, e poucos núcleos se formam. Uma estrutura de grão grosso se desenvolve porque a taxa de nucleação é menor que a de crescimento. À medida que o grau de super-resfriamento cresce, a diferença aumenta, causando aumento nas taxas de nucleação e crescimento. Neste caso, o aumento da taxa de nucleação é maior que o de crescimento. Grande número de núcleos se forma com pequena tendência de crescimento, e a estrutura do aço solidificado é de grão fino.
O conhecimento do processo de solidificação é importante para a operação do processo de fundição contínua, porque: (i) permite determinar a espessura da camada solidificada nos locais mais perigosos, por exemplo, na saída do molde; (ii) permite determinar o comprimento do caminho do fio fundido; (iii) permite determinar a taxa de solidificação, que influencia sua inhomogeneidade química. A espessura da camada solidificada é frequentemente determinada por método simplificado com fórmula d = k·√t, onde d é espessura em mm, t é tempo em minutos, e k é coeficiente de solidificação (taxa de solidificação) em mm/min. O coeficiente depende substancialmente de três fatores: (i) dimensões da seção transversal do fio, (ii) temperatura de superaquecimento do aço acima da temperatura de liquidus, e (iii) composição química e intensidade de resfriamento.
Fatores que Afetam Velocidade de Fundição e Produtividade
A produtividade aumenta com velocidade de fundição e área de seção transversal. A velocidade é limitada por vários fenômenos:
- Flutuações excessivas de nível e ondas no menisco pioram com maior velocidade. Podem causar problemas de qualidade superficial e até breakouts de "sticker". Pode ser abordado mudando design do bico (direcionando fluxo mais para baixo ou adicionando porta vertical inferior), aplicando forças eletromagnéticas, mudando fluxo de molde (mould flux), e usando outros métodos para controlar padrão de fluxo no molde.
- Deformações axiais excessivas podem ser causadas pela oscilação e forças de retirada necessárias para superar atrito na interface entre casca solidificante e molde. Trincas transversais e breakouts associados podem limitar velocidade, especialmente se há desalinhamento, taper excessivo, ou camada líquida de fluxo descontínua. Tensões são pequenas se a camada líquida de fluxo puder ser mantida contínua sobre toda a superfície e alinhamento for bom.
- Deformações de membrana excessivas podem ser geradas na casca fina pela pressão ferroestática do banho líquido abaixo do molde. Pode levar a trincas e breakouts se a casca não for espessa o suficiente na saída. Espessura crítica é da ordem de 3 mm para muitos graus. Facilmente alcançada por qualquer velocidade viável, mostrando que outros critérios são mais importantes.
- Qualquer não-uniformidade local no crescimento da casca pode levar a regiões localmente quentes e finas, que podem iniciar trincas longitudinais e breakouts mesmo se a casca estiver acima da espessura crítica em média. Pode ser abordado otimizando comportamento do fluxo durante solidificação inicial, prática de oscilação e design de taper, de forma que lubrificação seja contínua, fluxo de calor inicial baixo e uniforme, e taper da parede do molde corresponda ao perfil de encolhimento da casca. Graus peritéticos e aços inoxidáveis austeníticos são mais suscetíveis. Superaquecimento dos jatos de aço também pode contribuir, especialmente próximo às faces onde o jato impinge ao fundir com bicos submersos bifurcados.
- Abaulamento excessivo do fio abaixo do molde pode levar a variedade de trincas internas e até breakouts se extremo. Pode ser controlado escolhendo rolos de apoio suficientes, mantendo alinhamento, controlando resfriamento por aspersão abaixo do molde, e evitando mudanças súbitas no passo dos rolos, aspersores ou velocidade.
- A distância abaixo do menisco do ponto de solidificação final do centro aumenta em proporção direta com a velocidade para uma dada espessura de seção e limita a velocidade máxima. O sistema de corte e suporte deve estender-se para acomodar este aumento no comprimento metalúrgico. Contrariamente à intuição, este comprimento não pode ser significativamente encurtado aumentando intensidade do resfriamento por aspersão.
- Reaquecimento do fio abaixo do fim das zonas de aspersão gera tensão de tração interna e trincas de "hot-tear", que crescem em severidade com a velocidade. Este entendimento é incorporado no trabalho pioneiro de Brimacombe e colaboradores para fornecer critérios de design para zonas de aspersão. A zona deve ser estendida para evitar estas trincas.
- Muitas outras preocupações especiais de qualidade às vezes impõem limites na velocidade. Exemplo: em aços de ultra-baixo carbono, limite superior relativamente lento é requerido para reduzir defeitos de "pencil pipe" e bolhas devido a aprisionamento de bolhas de argônio no raio interno de moldes curvos. Velocidade só pode ser aumentada com mudanças cuidadosas nas condições que evitem defeitos específicos.
Claramente, para aumentar a velocidade requer consideração cuidadosa de muitos fenômenos. A lista acima mostra que oito critérios separados devem ser satisfeitos, qualquer um dos quais poderia limitar a velocidade para uma dada operação.
Propriedades Mecânicas do Aço a Temperaturas Elevadas
Para operação suave da máquina de fundição contínua de lingotes, é necessário que o operador tenha conhecimento das propriedades mecânicas do aço a temperaturas elevadas.
- Ductilidade a quente do aço – O aço tem ductilidade reduzida em faixas específicas de temperatura, com implicações importantes para formação de trincas. A Fig. 1 mostra esquematicamente as zonas de temperatura de ductilidade reduzida e seus mecanismos de fragilização correspondentes. Aparentemente, existem três zonas. Destas, a zona de alta temperatura e a de baixa temperatura contribuem significativamente para formação de trincas na fundição contínua. A zona intermediária raramente é responsável.
- Zona de alta temperatura de baixa ductilidade – Operativa em temperaturas dentro de 30-70 °C da temperatura de solidus, onde a deformação à fratura é inferior a 1%. A perda de ductilidade está associada à microsegregação de enxofre (S) e fósforo (P) nas interfaces dos dendritos solidificantes. Este enriquecimento de soluto localmente abaixa a temperatura de solidus, gerando temperatura de "ductilidade zero" abaixo do solidus do material correspondente à composição média. Tensão de tração aplicada nesta zona causa separação dos dendritos e a superfície de fratura mostra aparência arredondada lisa característica de falha de filme líquido. A presença de manganês (Mn) é benéfica, especialmente quando razões Mn/S > 20, pois combina preferencialmente com S para formar precipitados de MnS menos nocivos, minimizando formação de filme líquido. Teores crescentes de S, P, Sn (estanho) e Cu deterioram a ductilidade, que é relativamente insensível à taxa de deformação e tratamento térmico subsequente. As trincas geralmente observadas em lingotes fundidos continuamente são formadas nesta zona. Assim, a profundidade das trincas da superfície torna-se muito importante, pois indica a espessura da casca no momento da formação.
- Zona de baixa temperatura de baixa ductilidade – Ocorre na região bifásica austenita-ferrita abaixo da temperatura Ar3. Corresponde à zona 'E' na Fig. 1. O mecanismo de fragilização é normalmente atribuído à concentração de deformação no filme de ferrita primária que se forma ao longo dos contornos de grão de austenita. A ferrita é mais dúctil e tem menor resistência que a austenita, enfraquecendo a estrutura. A presença de precipitados como AlN, Nb(CN) e BN agrava o problema aumentando concentração de deformação e fragilizando a ferrita de contorno, cada precipitado nucleando micro-vazios. Além disso, a ferrita primária encoraja precipitação preferencial nos contornos, pois nitretos têm solubilidade muito menor em ferrita que em austenita. A ductilidade está no mínimo quando os bolsões nucleando ferrita primária primeiro se ligam em filme contínuo nos contornos de austenita. A espessura deste filme proeutetóide é o fator controlador. Com temperaturas menores ou tempos de espera maiores, o aumento da espessura é responsável pela melhora observada na ductilidade. A faixa de temperatura sobre a qual a perda ocorre é cerca de 500-900 °C.
- Durante o processo através da máquina, o fio solidificante é submetido a condições térmicas variáveis e carregamento mecânico, ambos contribuindo para geração de tensões e deformações. Para trincamento ocorrer em certo local, duas condições devem ser atendidas: (i) o estado de tensão/deformação é de tração, e (ii) a resistência à fratura ou deformação à falha é excedida.
- Um princípio fundamental que governa a geração de tensão térmica é que requer expansão ou contração livre ser restringida ou gradientes no material serem não-lineares. Na fundição contínua, as condições no fio aproximam-se de deformação plana generalizada, permitindo alguma expansão longitudinal (direção de fundição), minimizando geração de tensões e deformações longitudinais. Também, gradientes térmicos longitudinais são rasos comparados aos do plano transversal. Portanto, trincas transversais, que requerem componente de tensão/deformação longitudinal, raramente podem ser ligadas a condições térmicas adversas e são quase sempre de origem mecânica. No plano transversal, há maior restrição à expansão livre, que, acoplada a gradientes íngremes e frequentemente não-lineares, dá origem a altas tensões térmicas transversais. Mudanças súbitas nas taxas de extração de calor causam deslocamento dos gradientes, principalmente na superfície. Expansão ou contração preferencial destas regiões também gera tensões no plano transversal. Devido às altas temperaturas no fio, relaxamento rápido pode ocorrer devido a fluência (creep). No entanto, a deformação resultante, se excessiva relativa à deformação à fratura e de tração, pode levar a trincas longitudinais. Desquadramento devido a resfriamento desigual no molde ou aspersores gera tensões de tração nos cantos obtusos ou regiões fora dos cantos, resultando em trincas longitudinais de canto ou fora do canto. Reaquecimento da superfície abaixo do molde ou aspersores também pode causar expansão das camadas superficiais, impondo tensões de tração na frente de solidificação onde o aço tem menor ductilidade. Se há travamento nos cantos dentro do molde, resfriamento excessivo em algum local de uma face pode causar tensão localizada e depressões e trincas longitudinais. Super-resfriamento na região do menisco ou nas zonas superiores de aspersão gera deformações de tração superficiais, levando a trincas faciais longitudinais.
- Existem muitas fontes de tensões mecânicas no fio solidificante. Travamento no molde, lubrificação imprópria, condições de oscilação, ou taper excessivo causam forças de retirada atuando no fio. Isso gera tensões e deformações axiais de tração que se concentram em regiões localmente finas da casca, como nas marcas de oscilação, causando depressões transversais ou trincas. As tensões na frente de solidificação são compressivas na posição de abaulamento máximo e de tração sob o rolo na frente, pois ocorre espremimento do abaulamento. Se o taper for insuficiente, o abaulamento na região inferior do molde causa ação de dobradiça em sítios fora do canto e deformação de tração na frente.
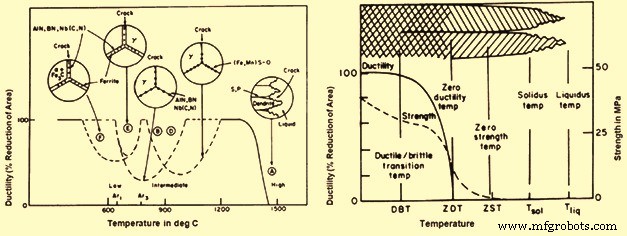
Fig. 1 Zonas de temperatura de ductilidade a quente reduzida do aço e propriedades mecânicas
Solidificação do Fio
Processos de fluxo de calor dentro do fio de aço solidificante, como extração de superaquecimento e crescimento da casca solidificante, influenciam a qualidade. Conhecimento da distribuição de temperatura na casca sólida é valioso do ponto de vista da qualidade, pois revela se há gradientes térmicos mudando rapidamente que podem gerar tensões e trincas. Reaquecimento da superfície do lingote abaixo do resfriamento secundário é um exemplo.
Normalmente, o superaquecimento é extraído em grande parte no molde. Isso é importante pois há forte ligação entre superaquecimento e zona equiaxial no lingote, devido ao comportamento de cristalitos livres. Assim, extração de calor no molde, influenciada por várias variáveis, pode afetar a estrutura interna e, como resultado, a presença de trincas internas e severidade de segregação e porosidade na linha central.
O perfil da casca tem uso particularmente importante para alcançar lingote de qualidade, livre de trincas superficiais ou internas. Geralmente todas as trincas formam-se na zona de baixa ductilidade próxima à frente de solidificação (dentro de 50-100 °C do solidus). Portanto, a distância de uma trinca da superfície é medida direta da espessura da casca no momento da geração.
Um exemplo de perfil axial de espessura da casca e temperatura da face média mostrando posição aproximada de formação de trincas intermediárias e reaquecimento abaixo dos aspersores para fundição de lingote é mostrado na Fig. 2. A localização axial aproximada da formação é mostrada e vista próxima à saída da zona de resfriamento secundário, abaixo da qual a temperatura da face média aumenta abruptamente. O reaquecimento rápido causa tensões de tração na zona de baixa ductilidade próxima à frente. Assim, para prevenir estas trincas, os aspersores devem minimizar o reaquecimento superficial. Efetivamente, isso gera zona de resfriamento secundário mais longa com fluxo de água axialmente taperizado para reduzir descontinuidade da extração de calor entre o fundo da zona de aspersão e entrada do resfriamento por radiação. Aplicação do perfil da casca também pode ser muito útil para distinguir entre trincas geradas no molde ou abaixo dele.
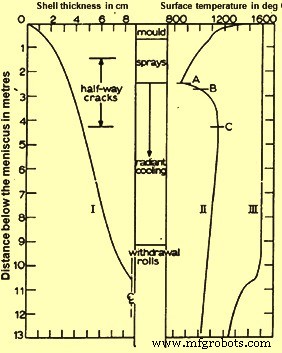
Fig. 2 Perfil axial de espessura da casca e temperatura da face média
A previsão do fundo do banho (pool bottom) é importante por duas razões. Primeira: o banho líquido não deve se estender além do suporte de corte. Normalmente, profundidade do banho e velocidade são linearmente relacionadas. Logo, profundidade pode ser controlada pela velocidade. A razão para a relação linear é que o tempo para solidificar uma dada seção é aproximadamente constante e independente da velocidade. Segunda: o conhecimento da profundidade pode auxiliar na prevenção de trincas de desdobramento (unbending), que podem formar durante endireitamento do lingote na posição horizontal. Se o fio não estiver solidificado no endireitador, tensões de tração atuando na região de baixa ductilidade próxima à frente podem causar trincas (dependendo do design da unidade). Logo, a velocidade pode ter que ser limitada para garantir que a seção esteja totalmente solidificada e a zona de baixa ductilidade eliminada antes do endireitador.
Dois aspectos da solidificação que precisam de entendimento adequado: (i) estrutura (colunar vs equiaxial) e (ii) crescimento da casca sólida envolvendo o banho líquido. A estrutura é criticamente importante para qualidade pois influencia tanto formação de trincas internas quanto macro-segregação. A uniformidade do crescimento da pele solidificante pode similarmente agravar formação de trincas superficiais longitudinais e frequência de depressões transversais e breakouts.
Estrutura de Fundição
Diversos fatores têm influência significativa no tamanho da zona equiaxial central relativa à zona colunar circundante em seção fundida continuamente. São: (i) superaquecimento do aço, (ii) composição, (iii) fluxo de fluido no banho líquido, (iv) tamanho da seção, e (v) projeto da máquina (curva ou reta). Destes, o superaquecimento (normalmente medido no distribuidor) tem efeito dominante. A zona colunar é favorecida em detrimento da equiaxial com aumento da temperatura (liquidus + superaquecimento). O efeito máximo é visto quando superaquecimento < 30 °C. Logo, superaquecimento baixo é desejável (na medida do possível sem congelar bicos) para maximizar estrutura equiaxial, mais resistente a trincas e que promove macro-segregação reduzida.
O teor de C tem efeito no comprimento da zona colunar. Estrutura equiaxial é preferida na faixa de carbono médio (0,17-0,38% C). Aumento de P, de 0,008% para 0,02% em lingotes com 0,13-0,30% C, também causa contração da zona colunar.
Efeitos similares são visíveis em lingotes com agitação eletromagnética. Fluxo induzido por agitadores pode aumentar marcadamente o crescimento da zona equiaxial, especialmente se conduzido no molde em superaquecimentos moderados. Agitação abaixo do molde também pode interromper crescimento de dendritos colunares, embora cautela deva ser exercida para minimizar formação de bandas de solidificação brancas (observadas em impressões de enxofre de seção fundida). Tamanho de seção grande também favorece crescimento de zona equiaxial.
O projeto da máquina, se reta ou curva, também influencia a estrutura. O comprimento da zona colunar adjacente à face de raio interno (topo) geralmente estende-se até a linha central, enquanto a adjacente à face de raio externo (fundo) é consideravelmente menor. Esta observação é característica de seções fundidas em máquina de molde curvo relativa à estrutura axi-simétrica obtida com máquinas retas. Assume-se que cristais gerados no menisco caem no banho e assentam preferencialmente contra a frente de solidificação avançando da face de raio externo. Assim, o crescimento dos dendritos colunares para, enquanto oposto, adjacente à face de raio interno, crescem sem impedimento. A influência dos fatores pode ser explicada em termos de geração e sobrevivência destes cristais não aderidos. Exemplo: superaquecimento tem efeito forte porque cristais refundem em líquido excessivamente quente para que crescimento colunar prossiga sem impedimento. Similarmente, carbono médio mostra maior quantidade de estrutura equiaxial pois cristais que entram em região de líquido quente devem refundir pela transformação de estado sólido gama-delta. Isso envolve difusão de C, limitação cinética pequena mas importante.
Crescimento da Casca
Na região do molde, a taxa de crescimento é governada pela remoção externa de calor. Logo, todas as variáveis que influenciam a distribuição do fluxo de calor no molde também impactam diretamente o crescimento. Mais abaixo, onde a casca engrossou consideravelmente, a condução através do aço da casca torna-se determinante da taxa.
Um aspecto importante, particularmente no molde, é que o crescimento pode ser não-uniforme. A casca pode ser localmente fina adjacente a marcas de oscilação profundas onde o espaço aço/molde é grande. O teor de C também influencia a uniformidade. Foi visto ao examinar cascas de breakout que o crescimento é mais não-uniforme na casca de 0,1% C devido a enrugamento notável da superfície. As rugas e espaços associados reduzem a remoção de calor pelo molde. A origem supõe-se ser encolhimento associado à transformação delta-gama, que a 0,1% C ocorre no estado sólido na temperatura mais alta.
Macro-segregação
Em lingotes fundidos continuamente, a severidade da macro-segregação e porosidade na linha central está ligada à estrutura. Em geral, com zona colunar maior, há mais problemas de qualidade. Logo, fatores como: (i) baixo superaquecimento, (ii) composição, (iii) aço de carbono médio, (iv) agitação eletromagnética, particularmente no molde, e (v) tamanho de seção grande ajudam na formação de estrutura equiaxial benéfica para qualidade.
A dificuldade em controlar macro-segregação surge, em parte, da geração/sobrevivência de cristais não aderidos, mas também do empacotamento dos cristais na parte inferior do banho onde a fração sólida aumenta. Sob condições adversas, ponteamento periódico dos cristais próximo ao fundo causa isolamento de bolsões de líquido, que congelam formando cavidades de retração e regiões de macro-segregação (C, Mn, S, P). Para fundição de aços de alto carbono, suscetíveis a este problema, outra abordagem foi recentemente tomada: lingotes são fundidos com alto superaquecimento para eliminar cristais (e estrutura equiaxial) enquanto aspersores de alta intensidade são aplicados para maximizar taxa de solidificação, reduzindo tendência à segregação.
Macro-segregação na linha central origina-se principalmente de abaulamento muito próximo à conclusão da solidificação. O abaulamento atrai líquido residual enriquecido para baixo, onde congela na linha central. Trincamento também pode ocorrer no mesmo momento se abaulamento for severo. A extensão da estrutura equiaxial é fator importante na segregação, como também para "semi macro-segregação", que aparece como manchas no interior. A morfologia e empacotamento dos cristais, bem como agitação eletromagnética, influenciam a extensão.
Processo de manufatura
- Principais Padrões de Inspeção de Qualidade para Excelência em Usinagem CNC
- Principais Considerações de Projeto para Altos-Fornos e Seus Equipamentos Auxiliares
- Automação Avançada e Modelagem no Lingotamento Contínuo de Aço
- Otimização da Fundição Contínua com Resfriamento por Névoa de Ar: Eficiência e Qualidade
- Pós de Molde para Lingotamento Contínuo Premium para Produção Superior de Aço
- O Tundish: Chave para Qualidade no Lingotamento Contínuo de Aço
- Guia Essencial da Lingotamento Contínuo de Aço: Processo e Benefícios
- Melhoria da Qualidade do Aço com Agitação Eletromagnética sem Contato na Lingotagem Contínua
- Moldes: O Componente Crucial na Lingotagem Contínua de Aço
- Liga WL 3.1754 T6 – Material Premium para Caixas de Engrenagens e Sistemas de Admissão de Ar