



Siderurgia Verde: Revolucionando a Indústria para um Planeta Mais Frio
A temperatura média anual da Terra está subindo desde a revolução industrial. Isso se deve principalmente à queima de combustíveis fósseis, que aumentam as emissões de dióxido de carbono (CO2) na atmosfera. Antes da revolução industrial, 280 ppm (0,028%) do ar atmosférico consistiam de CO2, e isso aumentou para cerca de 413 ppm (0,0413%) no início de 2019. A Figura 1 mostra o aumento global na temperatura anual e concentração de CO2 na Terra nos últimos 800.000 anos. Dados de CO2 atmosférico fornecidos pela NOAA (Administração Nacional Oceânica e Atmosférica dos EUA). Como não existem medições diretas, a informação foi derivada de núcleos de gelo através do EPICA (Projeto Europeu de Perfuração de Gelo na Antártida).
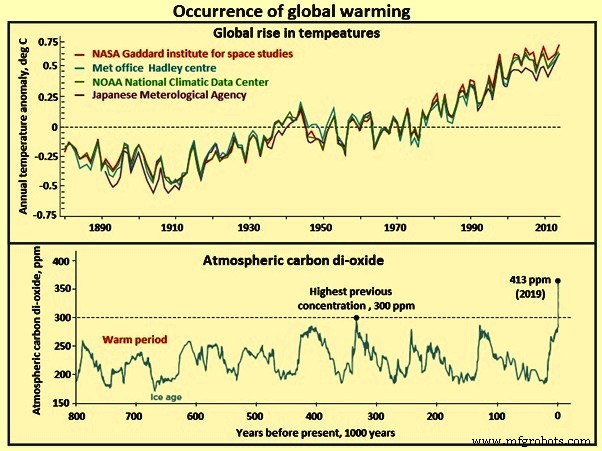
Figura 1 Ocorrência do aquecimento global
O aquecimento global, na verdade, é resultado de "muito de uma coisa boa". Sem atmosfera, a superfície da Terra seria praticamente congelada. À medida que a luz solar entra na atmosfera, é absorvida por oceanos e continentes, que aquecem. Grande parte do calor é então irradiada de volta para o espaço na forma de luz infravermelha rica em energia. É aqui que os "gases de efeito estufa" entram em jogo. Esses gases, consistindo principalmente de vapor de água, CO2 e metano, interagem com a luz infravermelha e a impedem de deixar a atmosfera rumo ao espaço. Como consequência, a "coisa boa" acontece e a atmosfera retém o calor. É apenas que muito desse efeito de aquecimento tem efeitos negativos de tornar a atmosfera muito quente.
A Figura 1 mostra que a quantidade de CO2 na atmosfera subiu de 280 ppm para 413 ppm desde a revolução industrial. Datação por carbono mostra que esse aumento está ligado à queima de combustíveis fósseis (carvão, petróleo e gás natural). No mesmo período, temperaturas médias globais subiram 1 °C. Embora 1 °C não pareça alto, acredita-se que qualquer aumento adicional pode ter consequências sérias, como desaparecimento do gelo marinho, recuo de geleiras resultando em elevação do nível do mar, atualmente medida em 3,3 mm/ano em média. Para evitar efeitos adversos da mudança climática, o aquecimento global deve ser mantido abaixo de 2 °C.
Impacto da Indústria Siderúrgica e Necessidade de Descarbonização
A indústria de ferro e aço é o maior setor individual em termos de emissões globais totais de fósseis e industriais, representando cerca de 7% a 9% das emissões de gases de efeito estufa (GEE). É o maior emissor industrial e responsável por cerca de 8% da demanda global final de energia. Portanto, é foco principal para governos. Por outro lado, o aço é vital para economias modernas e a demanda global deve crescer para atender necessidades sociais e econômicas crescentes. Também é insumo crítico para transição de energia limpa. Geração e uso de eletricidade dependem em parte das propriedades ferromagnéticas do aço e suas ligas. O aço é insumo-chave para turbinas eólicas, infraestrutura de transmissão e distribuição, usinas hidrelétricas e nucleares, entre outros ativos críticos do setor energético.
Embora facilitador da transição energética limpa, o aço também é grande contribuinte para o desafio atual de metas climáticas. Emissões diretas de CO2 do setor são cerca de 2,6 gigatoneladas de CO2 (Gt CO2) por ano, ou cerca de um quarto das emissões industriais de CO2, devido à grande dependência de carvão e coque como combustíveis e agentes redutores. Mais 1,1 Gt CO2 de emissões é atribuível ao uso de seus gases de escape, junto com outros combustíveis, para gerar eletricidade e calor importado que consome.
A alta dependência do carvão na produção primária atual, ativos de capital de longa vida e exposição do setor a comércio internacional e competitividade tornam essa transição para emissões próximas de zero desafiadora. Por essas razões, o setor é às vezes referido como "difícil de abater" (hard to abate).
Atender à demanda por produtos de ferro e aço apresenta desafios para o setor ao buscar caminho mais sustentável mantendo competitividade. Produtores têm grande responsabilidade de reduzir consumo de energia e emissões de GEE, desenvolver produtos mais sustentáveis e aumentar competitividade através de inovação, implantação de tecnologias de baixo carbono e eficiência de recursos.
Estudos recentes estimam que cerca de 14% do valor potencial das organizações siderúrgicas globais está em risco se não conseguirem diminuir impacto ambiental. Portanto, descarbonização deve ser prioridade para permanecer economicamente competitivo e manter licença para operar. Além disso, ciclos longos de investimento de 10 a 15 anos, necessidades de financiamento multi-bilionárias e capacidades limitadas de fornecedores tornam essa questão ainda mais relevante e travam prazos significativos para enfrentar o desafio.
A indústria reconheceu que soluções de longo prazo são necessárias para enfrentar emissões de CO2 durante produção de aço. Como resultado, tem sido altamente proativa em melhorar consumo de energia e reduzir emissões. Melhorias em eficiência energética levaram a reduções de cerca de 50% na energia necessária para produzir uma tonelada de aço bruto desde 1975 na maioria dos principais países produtores. Melhorias adicionais estão sendo feitas com máximo uso possível de tecnologias state-of-the-art.
Direções Tecnológicas para Siderurgia Verde
A siderurgia verde consiste no uso de processos que resultam em redução de emissões de CO2. Trabalho de desenvolvimento para processos verdes está sendo feito na UE, EUA, Canadá, Brasil, Japão, Coreia do Sul, Austrália e China. Para desenvolvimento de tecnologias, cinco direções-chave estão sendo exploradas: (i) tecnologias envolvendo uso de carvão, (ii) tecnologias envolvendo uso de hidrogênio, (iii) tecnologias envolvendo elétrons, (iv) tecnologias envolvendo uso de biomassa, e (v) tecnologias envolvendo captura, uso e/ou armazenamento de carbono (CCUS). Os caminhos para tecnologias inovadoras para cortar emissões de CO2 das rotas de produção baseadas em minério são mostrados na Figura 2.
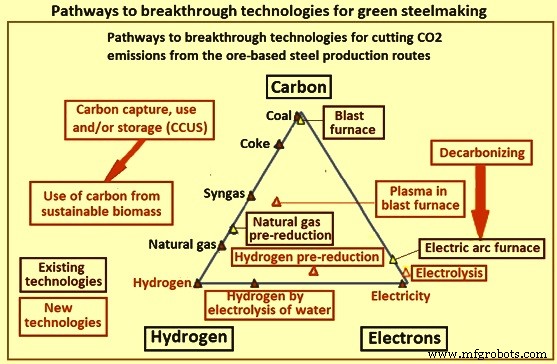
Figura 2 Caminhos para tecnologias inovadoras para siderurgia verde
Programa ULCOS (União Europeia)
Na UE, tecnologias inovadoras são desenvolvidas sob o programa ULCOS (Ultra-Low CO2 Steelmaking). Trabalho de desenvolvimento para: (i) "alto-forno com reciclagem de gás de topo" (TGR-BF) com CCUS; (ii) processo HIsarna com CCUS envolvendo redução de fusão; (iii) ULCORED com CCUS envolvendo novo conceito de redução direta (DR); e (iv) eletrólise. Além disso, ULCOS também trabalha no uso de carbono de biomassa sustentável e siderurgia baseada em hidrogênio.
EUA
Desenvolvimento com "parceria público-privada" entre AISI (Instituto Americano de Ferro e Aço) e DOE (Departamento de Energia) e Escritório de Tecnologia Industrial. Dois projetos representam passos significativos: (i) redução por hidrogênio em suspensão de concentrado de óxido de ferro, e (ii) eletrólise de óxido fundido (MOE). No curto prazo, desenvolvimento por membros da AISI para "forno de soleta reta pareado" (paired straight hearth furnace), processo de DRI e metal fundido baseados em carvão para substituição de longo alcance de altos-fornos e fornos de coque.
Japão (Programa COURSE50)
Desenvolvimento sob programa COURSE50 envolvendo seis organizações siderúrgicas e de engenharia, Federação Japonesa de Ferro e Aço e NEDO. Metas de P&D: (i) redução de emissões de CO2 da redução de minério em alto-forno com outros agentes redutores (hidrogênio); (ii) reformação de gás de forno de coque visando aumentar teor de hidrogênio utilizando calor residual; (iii) coque de alta resistência e reatividade para redução com hidrogênio. Trabalho também para captura de CO2 de gás de alto-forno envolvendo: (i) absorção química e física para capturar, separar e recuperar CO2; (ii) redução de requisito de energia para captura, separação e recuperação usando calor residual da usina.
Coreia do Sul
Desenvolvimento envolvendo POSCO, RIST, POSLAB e POSTECH. Três rotas promissoras de soluções inovadoras de CO2 identificadas: (i) siderurgia com baixo carbono consistindo de processo FINEX com baixo carbono, e pré-redução e recuperação de calor de sinter quente; (ii) captura e armazenamento de carbono da siderurgia por absorção de CO2 usando solução de amônia, e sequestro de CO2 em campo de gás oceânico; (iii) siderurgia com hidrogênio por redução de minério no processo FINEX usando syngas enriquecido em hidrogênio, e processo de alto-forno enriquecido em hidrogênio.
Categorias de Tecnologias Emergentes
Tecnologias emergentes para redução ou eliminação de emissões de carbono do processo siderúrgico podem ser divididas em duas categorias distintas: (i) captura, uso e/ou armazenamento de carbono (CCUS), e (ii) redução alternativa de minério de ferro. CCUS emprega diferentes métodos para capturar emissões de CO2. Armazena-os (ex.: formações geológicas como reservatórios de gás submarinos exauridos) ou processa emissões para utilização posterior. Sozinho, CCUS não consegue neutralidade de carbono. Mas pode resultar em balanço negativo de CO2 se combustíveis fósseis usados na siderurgia forem substituídos por biomassa.
O segundo tipo envolve substituição de coque ou gás natural com agentes redutores alternativos para minério. Incluem hidrogênio e corrente elétrica direta. Vantagem: teoricamente podem tornar produção totalmente verde. No entanto, a maioria provavelmente precisa de ainda mais tempo e recursos para implantação comparado a CCUS.
Tecnologias com CCUS
Nessas tecnologias, CO2 emitido durante operação é separado de outros gases e capturado. CO2 capturado é transportado por dutos ou enviado para local de armazenamento onshore ou offshore ou utilizado. Processos incluem captura pós/pré-combustão, compressão, transporte e armazenamento/uso. Figura 3 mostra esquema CCUS para rota simplificada BF-BOF.
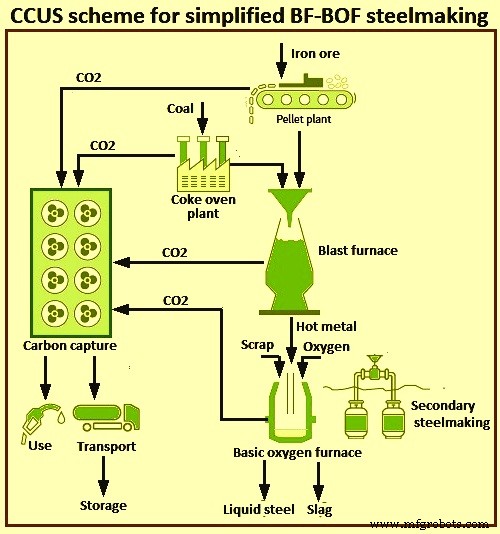
Figura 3 Esquema CCUS para rota BF-BOF simplificada
Vantagem principal: sistemas CCUS podem ser integrados relativamente facilmente em plantas brownfield convencionais existentes. Como tecnologia não é específica à siderurgia, outras indústrias podem compartilhar custos de desenvolvimento e infraestrutura. Custos operacionais futuros são amplamente previsíveis.
Desvantagem principal: CCUS não é totalmente neutro em carbono, pois captura apenas cerca de 90% do CO2. Outros desafios: aceitação pública do armazenamento não é certa, colocando primeiros adotantes em posição desfavorável. Atualmente, exceto locais onshore menores, o mar oferece único local adequado de grande armazenamento, exigindo esforços consideráveis de transporte. Além disso, utilização de emissões deve garantir que não haja liberação de carbono em etapa posterior para ser neutro em carbono. Equipamentos CCUS aumentam cargas de manutenção e tempos de parada com impacto significativo nos custos operacionais.
Existem projetos piloto para processamento de emissões como CO2 para produzir combustível sintético. Mas atualmente não é neutro em carbono pois CO2 é emitido em etapa posterior.
Ferro-gusa Baseado em Biomassa com CCUS
Ideia básica: biomassa neutra em carbono substitui parcialmente combustíveis fósseis no pré-processamento ou como agente redutor de minério. Exemplos: "chars" ricos em carbono feitos de biomassa crua (algas, grama, madeira) usados para produzir coque substituto, ou biogás injetado em forno de eixo em vez de gás natural. Processos incluem pirólise e carbonização hidrotérmica. Sistemas CCUS cuidam de emissões remanescentes.
Biomassa sozinha pode cortar 40% a 60% de emissões e em combinação com CCUS pode alcançar siderurgia neutra em carbono. No curto prazo, biomassa é substituição parcial instantânea de combustíveis fósseis, permitindo reduções rápidas em plantas existentes. CO2 de emissões também pode ser reciclado usando CCUS para produzir biomassa fresca.
No entanto, cultivo de biomassa é difícil. Ambientalmente, pode levar a desmatamento, poluição e redução de biodiversidade; socialmente, afeta preços de alimentos e uso de terra agrícola. Aceitação política e social tem alto risco. Além disso, biomassa tem valor calorífico menor que combustíveis fósseis, limitando uso em grandes altos-fornos ou resultando em redução de eficiências. Devido ao alto teor de água, também pode ser pesada demais para uso em grandes altos-fornos.
Estudo do grupo sueco SWEREA em planta da SSAB em Luleå identificou potencial para redução de 28% nas emissões com ferro-gusa baseado em biomassa.
Redução Direta Baseada em Hidrogênio
Forno de Eixo (Shaft Furnace) para Ferro Reduzido Direto (DRI)
No processo, em vez de agente redutor de carbono como gás natural reformado, hidrogênio é usado para reduzir pelotas de minério a "ferro reduzido direto" (DRI ou esponja de ferro). Reação ocorre em forno de eixo. DRI produzido é alimentado em forno a arco elétrico e, adicionando carbono, transformado em aço por processamento adicional. DRI também pode ser alimentado em alto-forno como "ferro briquetado a quente" (HBI). Isso aumenta significativamente eficiência do alto-forno e reduz consumo de coque. Tecnologias de processo similares mais comuns: Midrex e Energiron.
Na redução baseada em hidrogênio, minério é reduzido através de reação gás-sólido, similar à rota DRI. Fator diferenciador: agente redutor é hidrogênio puro em vez de gás monóxido de carbono, syngas ou coque. Redução por hidrogênio ocorre em dois ou três estágios. Para temperaturas > 570 °C, hematita (Fe2O3) transforma-se primeiro em magnetita (Fe3O4), depois em wüstita (FexO) e finalmente em ferro metálico; abaixo de 570 °C, magnetita transforma-se diretamente em ferro pois wüstita não é termo-dinamicamente estável.
Reações de redução: (i) 3 Fe2O3 + H2 = 2 Fe3O4 + H2O; (ii) x Fe3O4 + (4x-3) H2 = 3 FexO + (4x-3) H2O; (iii) FexO + H2 = x Fe + H2O (x = 0,95). Redução com hidrogênio libera vapor d'água inofensivo (H2O) em vez de CO2. Reação global para redução de hematita com H2: Fe2O3 + 3H2 = 2Fe + 3H2O, reação endotérmica com calor de reação ΔH a 298 °C = 95,8 kJ/mol, negativo para balanço energético e demanda adição de energia com gás de redução injetado/mixtura. Foco no desenvolvimento é otimização baseada em temperatura de redução, cinética, composição da pelota e tecnologia de pré-aquecimento do gás de redução.
Consumo estequiométrico de H2 para reduzir hematita: 54 kg por tonelada de ferro. Planta de 1 milhão ton/ano precisa de planta de hidrogênio com capacidade de 70.000 m3/hora (STP). Com hidrogênio como gás de redução, importante antecipar mudança no comportamento do reator comparado a misturas H2-CO. Vários fatores interagem de formas diferentes: cinética, termodinâmica, transferência de calor, fluxo de gás.
Processo torna toda rota primária neutra em carbono e livre de combustíveis fósseis se eletricidade verde for completamente usada. Outra vantagem: alta flexibilidade de produção. Fácil de iniciar e parar, e capacidade de usar unidades menores permite maior escalabilidade. Capacidade de alimentar DRI como HBI em sistema BF-BOF significa que plantas brownfield convencionais podem ser usadas enquanto produção forno de eixo/FAE é ampliada.
Processo ainda precisa de pelotas de minério, e produzi-las pode causar emissões significativas dependendo da fonte de calor da planta de pelotização. Fornecer quantidade necessária de hidrogênio também é problema e eletrolisadores eficientes em grande escala precisam ser desenvolvidos. Como processo depende de vastas quantidades de energia verde barata, países produtores devem importar hidrogênio ou ferro pré-processado, prejudicando suas cadeias de valor, se não aumentarem significativamente sua própria produção de energia verde. Há incerteza sobre custos operacionais futuros relacionados a preços de hidrogênio e eletricidade. Figura 4 mostra forno de eixo baseado em hidrogênio para DRI.
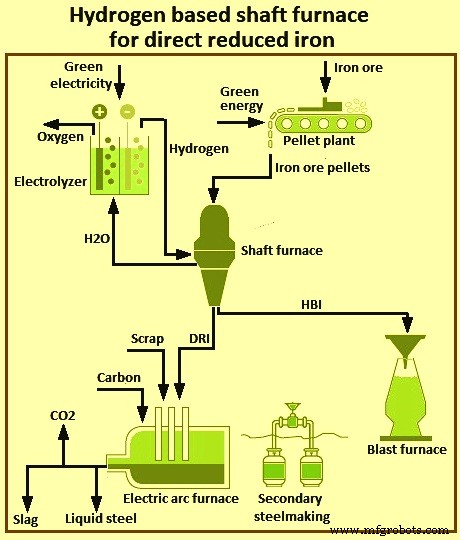
Figura 4 Forno de eixo baseado em hidrogênio para ferro reduzido direto
Processo HYBRIT
Usa forno de eixo baseado em hidrogênio para produção de DRI. HYBRIT = "HYdrogen BReakthrough Ironmaking Technology". Em 4 de abril de 2016, três empresas suecas — SSAB, LKAB e Vattenfall AB — lançaram projeto para investigar viabilidade de processo DRI baseado em H2, com eletricidade livre de CO2 como fonte primária. Joint venture HYBRIT Development AB formada com as três como proprietárias. Deu acesso total a competência de topo em toda cadeia de valor: produção de energia, mineração, beneficiamento e pelotização, redução direta, fusão e produção de aço bruto. Estudo de pré-viabilidade em 2017 concluiu que rota proposta é tecnicamente viável e, considerando tendências futuras de custos para emissões de CO2 e eletricidade, economicamente atraente para condições no norte da Suécia/Finlândia.
Processo HYBRIT substitui carvão por hidrogênio para redução direta de ferro, combinado com forno a arco elétrico. Processo é quase completamente livre de combustíveis fósseis e resulta em redução substancial de emissões de GEE. Está entre várias iniciativas que usam configuração redução direta por hidrogênio/forno a arco, combinando redução de minério por hidrogênio com FAE para processamento adicional em aço. Produto da redução direta por hidrogênio é DRI ou esponja de ferro, alimentado em FAE, misturado com participações adequadas de sucata, e processado em aço.
Fluxograma princípio do processo HYBRIT na Figura 5. Características principais: (i) combustíveis não fósseis usados na pelotização; (ii) hidrogênio produzido por eletrólise usando eletricidade livre de fósseis; (iii) armazenamento de hidrogênio em unidade especialmente projetada como buffer para a rede; (iv) forno de eixo para redução de minério; (v) pelotas sob medida usadas como alimentação; (vi) gás de redução/mixtura pré-aquecido antes de injeção no forno; (vii) produto pode ser DRI ou HBI livre de carbono ou carburizado; (viii) DRI/HBI fundido junto com sucata reciclada em FAE.
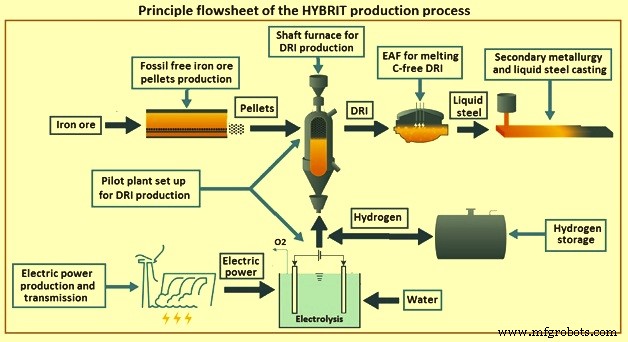
Figura 5 Fluxograma princípio do processo de produção HYBRIT
Uso de hidrogênio produzido por eletrólise da água usando eletricidade livre de fósseis para reduzir pelotas de minério em forno de eixo é a principal alternativa escolhida para iniciativa HYBRIT. Sob essa iniciativa, conversão para cadeia de valor livre de fósseis da mina ao aço acabado inclui muitas questões a desenvolver onde condições de mercado local e geográficas são consideradas. Suécia tem situação única com sobrecapacidade de energia elétrica no norte, proximidade a minas de minério, bom acesso a biomassa e usinas siderúrgicas, e forte rede entre indústria, institutos de pesquisa e universidades.
Processo HYBRIT enquadra-se em categoria de conceitos tecnológicos substancialmente mais próximos de implantação comercial. Baseia-se no uso de hidrogênio como agente redutor, produzido por eletrólise baseada em eletricidade renovável. Do ponto de vista ambiental, vantagem mais importante é que exaustão do processo é água (H2O) em vez de CO2, com consequente redução de emissões de GEE. Como na siderurgia DRI convencional, ferro produzido via rota DRI baseada em hidrogênio pode ser processado em aço usando tecnologia FAE comercialmente disponível. Etapas de produção de hidrogênio e siderurgia FAE podem ser neutras em carbono se energia elétrica e hidrogênio forem produzidos usando fontes renováveis como eletrolise solar fotovoltaica/eólica/hidroelétrica, produção fotoquímica de hidrogênio ou divisão termoquímica da água.
Processo de Leito Fluidizado Baseado em Hidrogênio para DRI
Como versão forno de eixo, usa hidrogênio para reduzir minério e produzir DRI para alimentar FAE. Diferenças: redução ocorre em leito fluidizado em vez de forno, e finos/concentrados de minério finamente processados são usados em vez de pelotas. Leitos fluidizados são câmaras de reator que misturam continuamente matérias-primas sólidas com gás para produzir sólido. Processos similares: FINEX e Circored.
Uso de finos em vez de pelotas tem vantagem de remover necessidade de pelotização, cortando custos e altas emissões de CO2 envolvidas. Além disso, reatores de leito fluidizado têm menos problemas de aderência interna que fornos de eixo, alcançando maior metalização (cerca de 90% a 95%).
Processo compartilha mesmos problemas sobre fornecimento de hidrogênio, eletrolisador e custo operacional do método forno de eixo. Fornecimento de eletricidade também deve ser 100% verde para neutralidade de carbono. Além disso, uso de reatores de leito fluidizado em siderurgia é menos desenvolvido que fornos de eixo, exigindo investimento maior. Figura 6 mostra processo de leito fluidizado baseado em hidrogênio para DRI.
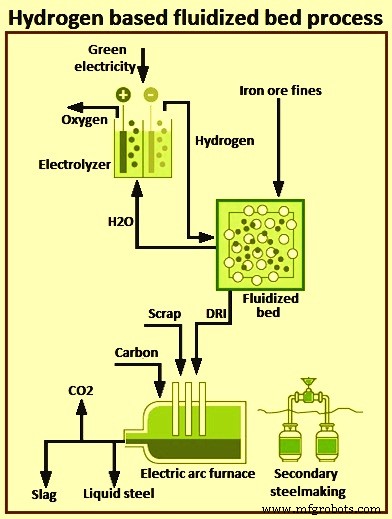
Figura 6 Processo de leito fluidizado baseado em hidrogênio para ferro reduzido direto
HYFOR — Redução Direta de Finos de Minério por Hidrogênio
Hydrogen based Fine-Ore Reduction (HYFOR) é o primeiro processo de redução direta para concentrados de minério de beneficiamento que não precisa pré-processamento como sinterização ou pelotização. Reduz CAPEX e OPEX. Processa ampla variedade de minérios, ex.: hematita e magnetita.
Desenvolvido pela Primetals Technologies. Aplicável a todos os tipos de minério beneficiado. Funciona com tamanhos de partícula < 0,15 mm para 100% da alimentação, permitindo tamanho máximo de grão de 0,5 mm. Devido à grande superfície de partícula, alcança altas taxas de redução a baixas temperaturas e pressões.
Como agente redutor primário, usa hidrogênio. Pode ser de energia renovável ou alternativamente gases ricos em hidrogênio de outras fontes como pirólise de gás natural ou reformadores a vapor convencionais. Como outra alternativa, HYFOR pode rodar em gases residuais ricos em hidrogênio. Dependendo da fonte, leva a baixa ou zero emissão de CO2 para DRI resultante.
Planta piloto comissionada em abril de 2021 na voestalpine Stahl Donawitz, Áustria. Design modular com capacidade nominal de 250.000 ton/módulo/ano, adequada para todos os tamanhos de usinas. Objetivo: fornecer evidência prática para processo inovador e servir como instalação de teste, coletando dados para planta industrial em etapa posterior.
Primeiros testes executados com sucesso em abril e maio de 2021. Escala de uma execução: processamento de 800 kg de minério. Planta piloto operará por pelo menos 2 anos em múltiplas campanhas para testar vários tipos de minério e avaliar parâmetros ótimos para próxima escala. Assumindo operação suave, unidade de briquetagem a quente será adicionada para verificar etapa de briquetagem e qualidade de HBI esperada da tecnologia HYFOR.
Processo HYFOR reduz drasticamente emissões de CO2 e ajuda produtores a lidar efetivamente com desafio de qualidade reduzida de minério, que se tornou mais agudo, resultando em necessidade aumentada de beneficiamento. Demanda crescente por pelotas para altos-fornos e plantas de redução direta levou a preços mais altos, especialmente prêmio de pelota. Com HYFOR, é possível usar finos de alimentação de pelota diretamente e beneficiar-se do suprimento global crescente de ultrafinos.
Planta piloto em Donawitz consiste em três partes: (i) unidade de pré-aquecimento-oxidação, (ii) planta de tratamento de gás, e (iii) núcleo que é a nova e única unidade de redução. Na unidade de pré-aquecimento, concentrado de finos é aquecido a ~900 °C e alimentado à unidade de redução. Gás de redução é 100% hidrogênio de fornecedor externo. Sistema de recuperação de calor residual aproveita calor do gás de escape para uso energético ótimo e sistema de despoeiramento a seco cuida de emissões de poeira. Ferro reduzido direto a quente (HDRI) sai da unidade a ~600 °C antes de ser resfriado e descarregado.
HDRI que sai a ~600 °C pode ser subsequentemente transportado diretamente e alimentado em FAE ou usado para produzir HBI. HBI para fornecimento ao mercado. Próximo passo: adição de instalação de teste de briquetagem a quente para testar características do ferro briquetado a quente.
Objetivo: verificar processo inovador e servir como instalação de teste para fornecer base de dados para ampliação para protótipo industrial como próximo passo de desenvolvimento.
Siderurgia Baseada em Suspensão (Flash Ironmaking)
Também conhecida como "tecnologia de ferro-gusa flash". Processo começa com moagem ultrafina de minério de baixo teor para produzir concentrado. Minério moído a partículas < 100 micrômetros. Ultrafinos então reduzidos usando hidrogênio em reator "flash" de alta temperatura por apenas alguns segundos, produzindo ferro diretamente quando carbono é adicionado. Concentrado também pode ser pré-reduzido a temperatura mais baixa em reator separado antes de ser adicionado ao reator flash. Figura 7 mostra princípio.
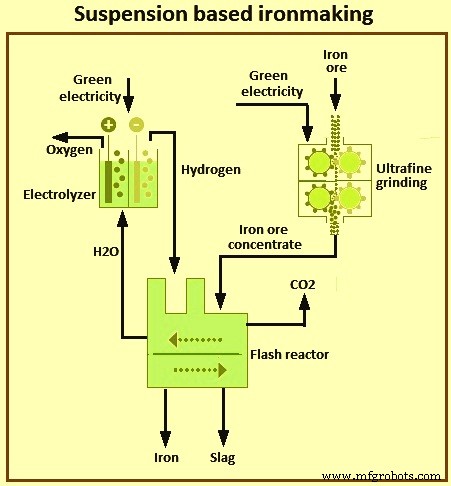
Figura 7 Siderurgia baseada em suspensão
Tecnologia transformacional de ferro-gusa flash desenvolvida por consórcio de organizações e institutos nos EUA sob apoio financeiro da AISI. Baseia-se na redução gasosa direta de concentrado de óxido de ferro em processo de redução flash. Tem potencial para reduzir consumo de energia em 32% a 57% e emissões de CO2 em 61% a 96% comparado à operação média baseada em BF. Adequada para operação industrial que converte concentrado (< 100 micrômetros) em aço sem tratamento adicional.
Produz ferro ignorando pelotização/sinterização e etapas de produção de coque. Processo é intensivo pois partículas finas são reduzidas rapidamente a 1.150-1.350 °C. Tempos de residência necessários são da ordem de segundos, não minutos/horas para pelotas ou finos. 90% a 99% de redução em 2-7 segundos a 1.200-1.500 °C. Requisito energético com H2 como gás redutor: 5,7 GJ (1.360 Mcal)/ton de ferro líquido.
Redução direta de minério a aço em um reator elimina necessidade de ferro-gusa e sinterização/pelotização. Benefícios consideráveis de custo e emissão. Também produz aço "mais limpo" pois altas temperaturas e tempos rápidos de reação garantem menos impurezas.
Com H2 como gás redutor, emissões de CO2 são 0,04 ton/ton de ferro líquido — 2,5% das emissões da rota BF. Processo realizado a temperatura alta o suficiente para que partículas individuais tenham energia para fechar poros criados da remoção de oxigênio. Partículas individuais são muito menos suscetíveis a pegar fogo por oxidação rápida. Universidade de Utah pesquisou amostras pequenas de pó e determinou que não são pirofóricas.
Processo aplicável à produção de ferro como alimentação para siderurgia ou parte de processo contínuo de siderurgia direta. Justificado por dados experimentais, trabalho de escala está em andamento na Universidade de Utah. Testes em forno flash de laboratório resultaram em base de dados cinética ampla e projeto completo de reator bancada mais avançado. Com objetivo de desenvolver tecnologia flash industrialmente viável, campanha abrangente de testes em escala de bancada planejada. Entregáveis: determinação de escalabilidade, resultados substantivos de simulação e dados de engenharia fundamental para projeto e construção de planta piloto industrial. Fluxograma da tecnologia na Figura 8.
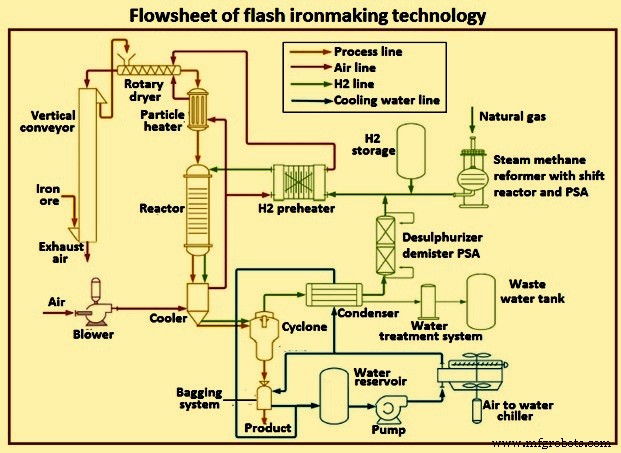
Figura 8 Fluxograma da tecnologia de ferro-gusa flash
Produção Direta de Aço por Plasma
No processo de produção direta de aço por plasma, minério (bruto, finos ou pelotas) é reduzido usando plasma de hidrogênio em reator de siderurgia por plasma. Simultaneamente, carbono é adicionado para produzir aço. Plasma de hidrogênio é gás aquecido ou carregado eletricamente para separar/ionizar em partículas constituintes. Processo pode usar plasma térmico (aquecimento direto) ou não-térmico (corrente contínua ou micro-ondas através do hidrogênio).
Remove necessidade de pré-processamento de minério e permite temperaturas de reator mais baixas. Altamente integrado, com alguns métodos (ex.: redução de fusão por plasma de hidrogênio) precisando apenas uma etapa. Torna comercialmente atrativo. Tecnologia tem potencial para reduzir custos consideravelmente. Oferece maior qualidade de produto e melhor flexibilidade de produção.
Tecnologia em estágio muito inicial, com processo ótimo e projeto completo de reator ainda a desenvolver. Viabilidade comercial ainda a provar. Como parte do projeto Sustainable Steel (SuSteel), voestalpine construiu pequeno reator piloto de redução por plasma de hidrogênio em Donawitz. Processo mostrado na Figura 9.
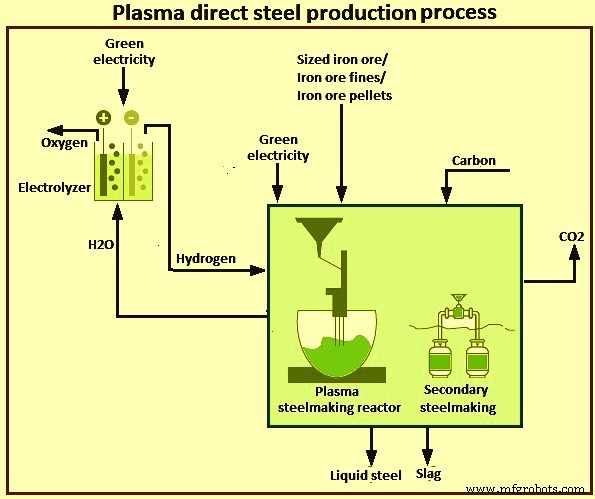
Figura 9 Processo de produção direta de aço por plasma
Processos Eletrolíticos
Dois tipos: (i) eletrólise, e (ii) eletro-obtenção (electro-winning). Variantes chamadas ULCOWIN e ULCOLYSIS sob programa ULCOS.
ULCOWIN opera ligeiramente acima de 100 °C em solução alcalina aquosa populada por pequenos grãos de minério. Minério moído em concentrado ultrafino, lixiviado e reduzido em eletrolisador a ~110 °C. Placas de ferro resultantes alimentadas em FAE, que transforma em aço.
ULCOLYSIS opera a temperatura de siderurgia (~1.550 °C) com eletrólito de sal fundido feito de escória (piro-eletrólise). Transforma minério em aço líquido usando eletricidade como agente redutor. Figura 10 mostra processos eletrolíticos.
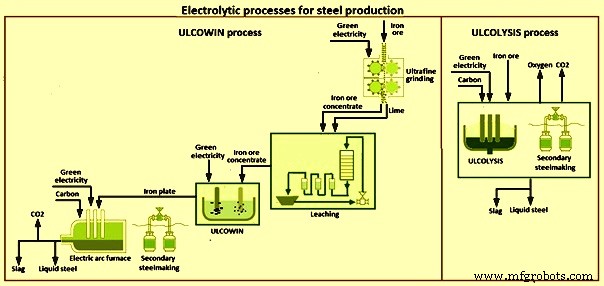
Figura 10 Processos eletrolíticos para produção de aço
Processo de eletrólise desenvolvido do zero no ULCOS, ainda em escala de laboratório. Embora prometa emissões zero se tiver acesso a eletricidade verde, tempo necessário para escalar a tamanho comercial (10 a 20 anos). ULCOWIN consiste em eletrólise alcalina de minério. Eletrólise normalmente usada para produzir metais além de aço e precisa de grandes quantidades de eletricidade. Processo deve depender de fonte de eletricidade com baixo CO2 como energia renovável, hidrelétrica ou nuclear. ULCOLYSIS é eletrólise de óxido fundido. Funciona passando corrente através de escória fundida alimentada com óxido de ferro. Óxido de ferro decompõe-se em ferro líquido e gás oxigênio. Nenhum CO2 produzido. Emissões reduzidas com fonte de eletricidade com baixo CO2.
Como processos eletrolíticos pulam etapas upstream necessárias em outras rotas, como produzir coque ou H2 como agentes redutores, têm potencial para se tornar tecnologias mais eficientes energeticamente, especialmente eletrólise. Também prometem reduzir significativamente CAPEX pois, no caso de eletrólise, poucos equipamentos são necessários. Processo é relativamente inflexível comparado à redução direta por hidrogênio pois não pode ser parado facilmente.
Processo de manufatura
- Ligas Tungstênio‑Molibdênio‑Ferro: Aumentando Resistência do Aço e Eficiência de Produção
- Palha de Aço: História, Produção e Segurança
- Chá Verde: Das Raízes Antigas à Saúde Moderna
- Tubos de Aço: Tipos, História e Fabricação Moderna
- A Arte da Tesoura: Das Lâminas de Mola Antigas às Ferramentas de Precisão Modernas
- A Evolução das Banheiras: Dos Banhos Antigos à Fabricação Moderna
- Zinco: Propriedades, Aplicações e Processo de Produção
- Aço Inoxidável: Propriedades, Fabricação e Aplicações Futuras
- O Que é Aço A2? Um Grau de Aço Ferramenta Versátil e Custo-Efetivo para Aplicações Industriais e Marcenaria
- Escolhendo os Graus Corretos de Aço para Ferramentas para Desempenho Ótimo