



Sinterização de Finos de Minério de Ferro: Aumentando a Eficiência do Alto-Forno
Plantas de sinterização são normalmente associadas à produção de ferro-gusa em altos-fornos em usinas siderúrgicas integradas. O processo de sinterização é basicamente uma etapa de pré-tratamento durante a produção de ferro para produção do material de carga chamado sinter para o alto-forno a partir de finos de minério de ferro e também de resíduos metalúrgicos (pós coletados, lamas e carepas de laminação, etc.).
A tecnologia de sinterização foi originalmente desenvolvida para utilizar no alto-forno os finos de minério de ferro e o ferro presente nos resíduos metalúrgicos de uma usina. Mas atualmente o foco mudou. Agora o processo visa produzir carga de alta qualidade para o alto-forno. Hoje o sinter é a principal carga metálica para um grande alto-forno.
Princípio da Sinterização
O processo sinteriza mistura de minérios de ferro (blend), finos de retorno, fundentes e coque, com tamanho de partícula < 10 mm, para que sinter resultante, com tamanho peneirado de 10-30 mm, suporte condições de pressão e temperatura no alto-forno.
Sinterização é processo térmico (1300-1400 °C) pelo qual mistura de minério, finos de retorno, produtos reciclados da indústria siderúrgica (carepa, poeiras de AF, etc.), elementos formadores de escória, fundentes e finos de coque são aglomerados em planta de sinterização para fabricar produto sinterizado de composição química, qualidade (física) e granulometria adequadas para alimentar o alto-forno, garantindo operação homogênea e estável. Antes da sinterização, processo importante: granulação. Granulação = homogeneização da mistura de minério em tambor rotativo com 7-8% de água para obter produto pré-aglomerado, entregue como camada sobre grelha ou strand móvel continuamente para obter produto sinterizado. Processo tem papel fundamental pois garante permeabilidade adequada do leito de sinterização e boa produtividade da máquina.
Flexibilidade do processo permite conversão de variedade de materiais: finos de minério, poeiras capturadas, concentrados, e outros materiais ferrosos de pequeno tamanho (ex: carepa) em aglomerado tipo clínquer.
Processo envolve aquecimento do produto pré-aglomerado para produzir massa semi-fundida que solidifica em peças porosas de sinter com tamanho e resistência necessários para alimentação do alto-forno.
O Produto Sinter
Características de qualidade de bom sinter: (i) análise química, (ii) distribuição de tamanho de grão, (iii) redutibilidade, (iv) resistência do sinter. Propriedades típicas na Tabela 1.
| Tabela 1: Propriedades típicas do sinter | |||
|---|---|---|---|
| Nº | Item | Unidade | Valor |
| 1 | Composição química | ||
| Fe | % | 56,5-57,5 | |
| FeO | % | 6,0-8,0 | |
| SiO2 | % | 4,0-5,0 | |
| Al2O3 | % | 1,0-2,5 | |
| CaO | % | 7,5-8,5 | |
| MgO | % | 1,6-2,0 | |
| 2 | Basicidade (CaO/SiO2) | 1,7-2,9 | |
| 3 | Resistência ISO (+ 6,3 mm) | % | >75 |
| 4 | Índice de degradação por redução (RDI) | (-3 mm) % | 27-31 |
| 5 | Índice de redutibilidade (RI) | (R60) % | 55-75 |
| 6 | Índice de tumbler | (-6,3 mm) % | 65-75 |
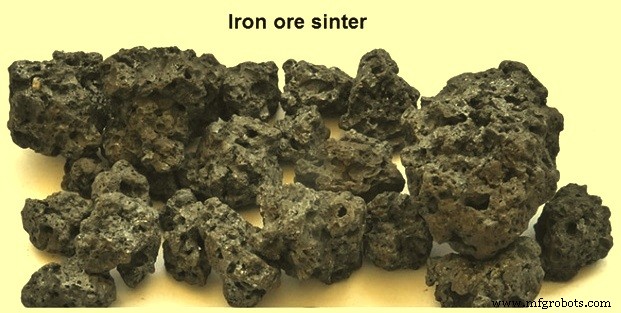
Tipos de Sinter
Sinters classificados em: sinter ácido, auto-fundente e super-fundente. Auto-fundente tem teor suficiente de CaO (cal) para fundir seus componentes ácidos (SiO2, Al2O3). Super-fundente tem CaO adicional para fundir componentes ácidos introduzidos no AF através de outros materiais de carga. No auto-fundente e super-fundente, cal reduz temperatura de fusão da mistura e em temperaturas relativamente baixas (1100-1300 °C) ligações fortes formadas na presença de FeO. Vantagens de adicionar fundente ao sinter:
- Gera escória com impurezas presentes em minérios e combustíveis sólidos produzindo matriz adequada para coesão das partículas.
- Melhora propriedades físicas e metalúrgicas do sinter.
- Reduz temperatura de fusão da mistura.
- Reduz/elimina adição de calcário no AF economizando combustível necessário para reação de calcinação (CaCO3 = CaO + CO2) no AF, reduzindo taxa de coque no AF.
O Processo de Sinterização
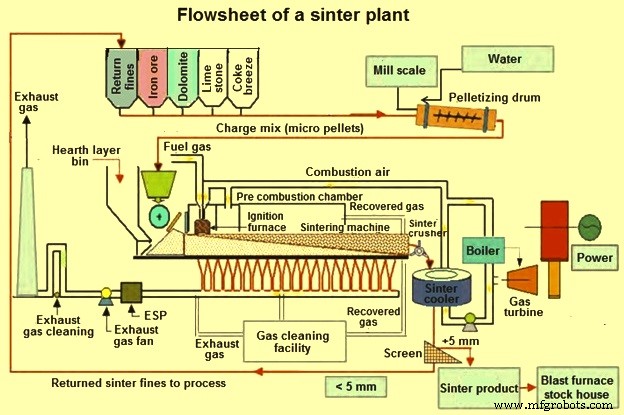
Começa com preparação de matérias-primas: finos de minério, fundentes, resíduos metalúrgicos internos, combustível e finos de retorno da planta. Misturados em tambor peletizador rotativo com água para aglomeração adequada. Aglomeração na forma de micro-pelotas. Micro-pelotas auxiliam permeabilidade ótima durante sinterização. Transportadas à máquina de sinterização e formam camada superior da mistura de carga.
Processo contínuo baseado em tratar camada de mistura de carga (finos de minério, finos de retorno, fundentes) na presença de coque fino sob ação de queimador na superfície da camada. Aquecimento ocorre de cima para baixo. Camada repousa sobre sistema de strand e sistema de exaustão permite que toda espessura atinja temperatura adequada para fusão parcial e subsequente aglomeração.
Na máquina Dwight-Lloyd, grelha de sinterização é corrente contínua de grande comprimento e largura, formada pela união de série de carros-palete que formam o strand (Figura 2). Cada carro passa sob tremonha de carregamento onde carregado primeiro por material de granulometria grossa (10-20 mm) em camada de 30-60 mm formando camada de fundo composta principalmente de sinter de retorno. Camada de fundo protege grelhas de aço de superaquecimento.
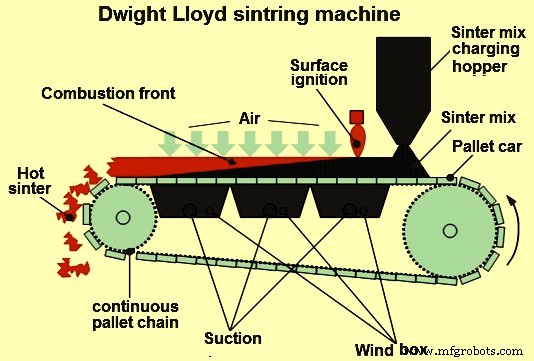
Segunda camada de micro-pelotas carregada sobre camada de fundo e nivelada. Carro passa sob forno de ignição onde ignição combustível ocorre na superfície da mistura. Simultaneamente, mistura submetida a sucção de tiro descendente através da carga. Devido à sucção, ar aspirado através do leito móvel fazendo combustível queimar.
Carro continua e combustão progride na direção do fluxo de gás. Processo de sinterização ocorre. Combustão não ocorre simultaneamente em toda espessura. Ao contrário, ocorre como camada horizontal que se move verticalmente através do leito. Espessura desta camada = fração pequena do leito. Permeabilidade do leito = requisito de qualidade da mistura; granulação da mistura é etapa importante (permeabilidade melhorada pela granulação).
Na região acima da zona de combustão, produto sinterizado muito quente aquece ar que passa por esta camada. Ar pré-aquecido chega à área de combustão. Calor do ar/gases pré-aquecidos absorvido nas seções frias, causando pré-aquecimento da carga e evaporação de umidade. Altas temperaturas causam fusão parcial e sinterização ocorre.
Alta eficiência térmica causada por acumulação de calor em camada parcial da carga chamada zona de sinterização ou frente de chama. Frente de chama progride a 10-30 mm/min em direção à grelha. Em altura de leito ~500 mm, processo leva ~25 min. Ao atingir fim do strand, material sinterizado descarregado e submetido a resfriamento, britagem e peneiramento.
Processo controlado pelo "ponto de queima completa" (Burn-Through Point - BTP): ponto onde temperatura do gás residual atinge valor máximo. Ponto onde frente de chama atinge base do leito. Velocidade da máquina e fluxo de gás controlados para garantir que BTP ocorra logo antes da descarga do sinter. Determinação do BTP muito importante para estabilizar processo e melhorar qualidade e produtividade.
No final da máquina, material sinterizado em forma de bolo descarregado no britador de sinter quente. Bolo britado a tamanho máximo predeterminado. Daí descarregado no resfriador de sinter (linear ou circular). Após resfriador, transferido à seção de peneiramento onde dividido normalmente em três frações granulométricas. Primeira: 0-5 mm = finos de retorno, enviados às tremonhas de alimentação. Fração 5-15 mm = camada de fundo no strand. Saldo 5-15 mm não usado para fundo misturado com terceira fração 15-50 mm enviado ao AF.
Finos de retorno gerados inevitavelmente e reciclados. Geralmente consistem em ~30-40% dos materiais ferrosos. Finos de peneiramento de sinterização um pouco mais facilmente assimilados que os de peneiramento de AF devido ao menor teor de ferrita de alta cal.
Quatro Zonas no Leito de Sinterização
- Zona fria e úmida — Temperatura < 100 °C. Formada pela mistura a sinterizar, limite superior saturado em água/vapor.
- Zona de secagem — 100-500 °C. Evaporação de umidade e desidratação de hidróxidos.
- Zona de reação — 500 °C (início ignição coque) a 900 °C (início resfriamento). Temperatura máxima 1300-1400 °C. Processos: (i) combustão de coque (exotérmica), (ii) decomposição de carbonatos (endotérmica), (iii) reações de fase sólida, (iv) redução e reoxidação de óxidos de ferro, (v) reações de formação da massa sinterizada.
- Zona de resfriamento — Imediatamente após zona de reação. Resfriamento e recristalização do produto sinterizado. Zona superficial onde camada mais frágil que resto do leito.
Causa de flutuações do processo estudada para reduzir consumo de carbono, diminuindo emissões de CO2. Análise de frequência de dados da planta (temperatura de gás de exaustão em um wind-box, nível de carga da mistura, teor de umidade) indicou que variações de umidade da mistura de alimentação ligadas a flutuações de temperatura de exaustão no wind-box específico. Melhoria de controle de processo controlando umidade da mistura em faixa estreita permite reduzir consumo de carbono e menores emissões de CO2.
Circuito de gás residual deve ser totalmente estanque, não permitindo ar atmosférico ser aspirado. Resulta em economia de energia no circuito. Gases residuais tratados para remoção de poeira em ciclone, precipitador eletrostático, lavador úmido ou filtro de mangas. Fluxograma da planta de sinterização na Figura 3.
Máquinas de Sinterização
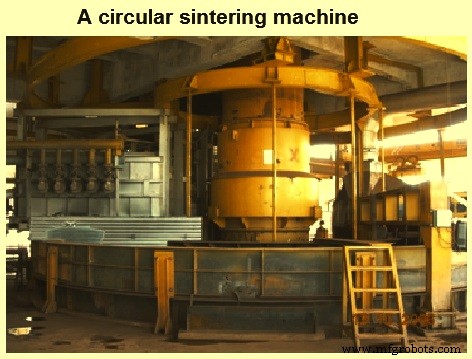
Dois tipos: (i) máquinas circulares, (ii) máquinas de linha reta (também conhecidas como máquinas Dwight Lloyd). Dwight e Lloyd construíram primeira planta contínua em 1906.
Máquinas Circulares
Normalmente adequadas para AFs com volumes úteis ≤ 650 m³. Parâmetros principais na Tabela 2.
| Tabela 2: Parâmetros principais de máquinas de sinterização circulares | |||||
|---|---|---|---|---|---|
| Assunto | Unidade | Máquina 12 m² | Máquina 17 m² | Máquina 25 m² | Máquina 33 m² |
| Produção anual | 1000 tpa | 172 | 253 | 404,5 | 556 |
| Potência total | kW | 700 | 1500 | 1750 | 2400 |
| Terreno para planta | m² | 8000 | 9000 | 10000 | 12000 |
| Terreno para edifício | m² | 800 | 3400 | 35000 | 3600 |
Características: (i) Comparadas a linha reta, custos de investimento menores e períodos de construção mais curtos. (ii) Vedação melhor e menor vazamento de ar pois caixas de vento movem sincronicamente com grelhas e vedação a água adotada. (iii) Sistema de descarga torna tamanho de sinter frio tal que não necessita britador adicional. (iv) Alta flexibilidade operacional.
Máquinas de Linha Reta
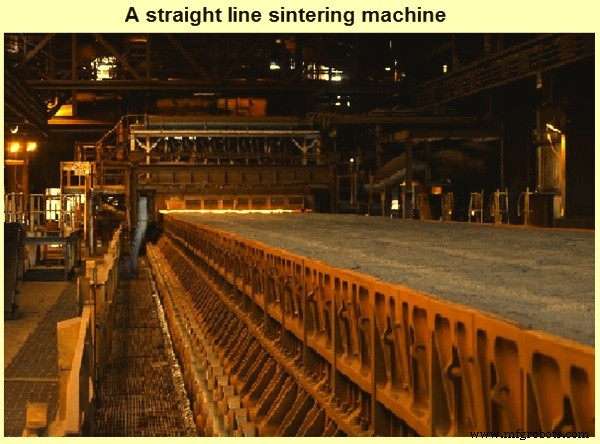
Normalmente usadas para plantas de alta capacidade. Áreas de sinterização geralmente ≥ 50 m². Máquinas atuais instaladas com larguras 2-5 m e áreas efetivas 200-600 m². Produtividades típicas 30-46 t/m²/dia. Capacidades 190.000 tpa a 6,5 Mtpa. Máquina de linha reta na Figura 5.
Questões Importantes Relacionadas a Sinter e Plantas
- Uso de sinter reduz taxa de coque e aumenta produtividade no AF.
- Processo ajuda utilização de finos de minério (0-10 mm) gerados na mineração.
- Ajuda reciclagem de todos materiais ferrosos, combustíveis e fundentes residuais na usina.
- Utiliza gases subprodutos da usina.
- Sinter não pode ser estocado por longo tempo pois gera finos excessivos.
- Gera finos/pó excessivos durante manuseios múltiplos na planta.
Processo de manufatura
- Sinterização de Pós de Metais Refratários: Processos, Classificações e Resultados de Desempenho
- Sistemas Avançados de Automação e Controle para Plantas de Sinterização
- Compreendendo o Diagrama de Fases Ferro-Carbono: Insights Essenciais para Metalurgia
- ITMK 3: Processo Ecológico da Kobe Steel para Produção de Pepitas de Ferro
- Principais Fatores que Moldam o Processo de Sinterização na Produção de Minério de Ferro
- HIsmelt: Fundição Direta Avançada para Produção de Ferro Líquido
- Tecnologias Avançadas para Aumentar a Eficiência da Sinterização de Minério de Ferro
- Fresamento CNC Explicado: Visão Geral Completa do Processo
- Visão Abrangente das Técnicas de Fabricação de Aço
- Fundição de Minério de Ferro Explicada: Processo, Princípios e Produção