



Principais Fatores que Moldam o Processo de Sinterização na Produção de Minério de Ferro
Fatores que Influenciam o Sinter e o Processo de Sinterização
O processo de sinterização é usado para aglomerar uma mistura de finos de minério de ferro, finos de retorno, fundentes e coque, com tamanho de partícula inferior a 10 mm, de modo que o sinter resultante, com tamanho peneirado de 5 mm a 30 mm, possa suportar as condições de pressão e temperatura no alto-forno (AF). O processo foi desenvolvido principalmente para converter os finos gerados na mineração em um produto adequado para carregamento no AF.
O AF necessita de sinter de alta qualidade com alta resistência, menor teor possível de finos, bom tamanho médio, baixo RDI (índice de degradação por redução), alto RI (índice de redutibilidade), baixo teor de finos, bom tamanho médio calibrado do sinter e pouca variação na composição química para operar em regime de estado estável. O controle da qualidade do sinter, por meio de sinterização adequada, é importante para operar o AF com baixo consumo de combustível e taxa operacional estável.
Descrição do Processo
O processo baseia-se no tratamento de uma camada de mistura bruta (finos de minério de ferro, finos de retorno, fundentes, etc.) na presença de finos de coque, sob a ação de um queimador colocado na superfície da camada. O aquecimento ocorre das seções superiores para as inferiores. A camada de mistura bruta repousa sobre um sistema de grelha e um sistema de exaustão permite que toda a espessura atinja a temperatura adequada para a fusão parcial da mistura e a subsequente aglomeração. No sistema Dwight-Lloyd, a grelha de sinterização é uma corrente contínua de grande comprimento e largura, formada pela união de uma série de carros-palete que compõem a esteira de sinterização.
Em uma usina siderúrgica integrada, a sinterização desempenha papel importante no fornecimento de matérias-primas ao AF. Do ponto de vista de recursos naturais, é a tecnologia-chave que permite a reciclagem de materiais residuais (subprodutos ou poeiras) produzidos nas demais instalações da usina. O processo é complexo, envolvendo diversos fenômenos físicos e químicos. As matérias-primas podem variar amplamente, desde minério de ferro até reciclagem de poeiras e agentes fundentes. Os recursos naturais de minérios de ferro variam amplamente dependendo da composição mineralógica e da tecnologia de mineração aplicada para produzir os materiais de alimentação do sinter.
A sinterização de finos de minério de ferro é um processo metalúrgico realizado em uma máquina de sinterização. A largura e o comprimento da esteira dependem da capacidade da máquina e variam para cada usina. É basicamente um processo de aglomeração alcançado através de combustão. A energia do processo, da ordem de 360 a 480 milhões de calorias por tonelada de sinter, é fornecida principalmente pela combustão do coque. O fluxograma do processo é mostrado na Figura 1.
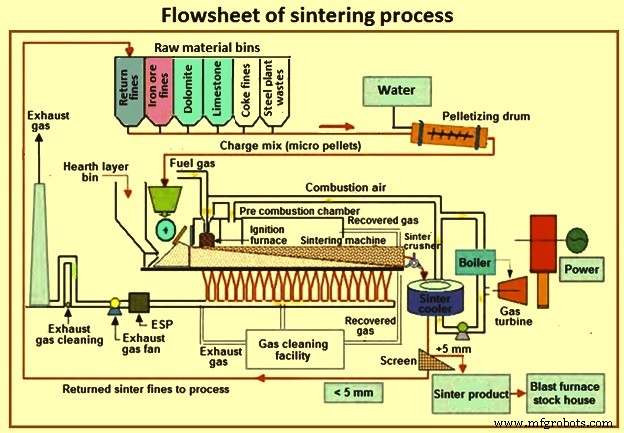
Os finos de minério de ferro são minério natural de tamanho 0 a 10 mm. A mistura bruta (também chamada mistura de sinter) é feita com quantidades pesadas de finos de minério de ferro, calcário, dolomita, areia ou finos de quartzo (fundente), combustível sólido (coque em pó ou antracito) e resíduos metalúrgicos (poeiras coletadas, lamas e carepa de laminação, etc.). Esta mistura é adicionada com água (6% a 8%) e finos de sinter de retorno e depois granulada ou peletizada em um tambor rotativo antes de ser carregada como leito sobre a esteira móvel da máquina de sinterização. A mistura granulada é carregada continuamente junto com o sinter de retorno do subdimensionado de um processo de peneiramento para formar um leito espesso de cerca de 300 a 500 milímetros.
A sinterização é um processo contínuo. A esteira é formada por uma série de paletes, cada uma com paredes laterais e uma grelha permeável. A mistura granulada é carregada sobre a grelha permeável da esteira. Os paletes carregados com a mistura granulada passam sob o capô de ignição, são submetidos a sucção de tiro descendente, tombam e retornam à posição de carregamento.
À medida que a esteira avança, as partículas de combustível na camada superficial superior são primeiro inflamadas em um forno por queimadores de gás combustível (gás de AF ou gás misto de coqueria e AF). O gás quente gerado pela combustão com ar é então sugado através do leito compactado a partir de caixas de vento equipadas com sopradores colocados abaixo da grelha. A esteira continua a avançar e a frente de ignição ou combustão prossegue gradualmente para baixo através do leito até o final. A combustão de finos de coque ou outros materiais carbonáceos começa no topo das camadas e, à medida que avança, uma banda relativamente estreita de frente de combustão (frente de chama) move-se para baixo através do leito, aquecendo cada camada sucessivamente. No leito, os grânulos são aquecidos a 1.250 °C a 1.350 °C para alcançar seu amolecimento e depois fusão parcial.
Diversas reações químicas e transformações de fase ocorrem dentro do leito; parte dos materiais funde quando a temperatura local atinge o ponto de fusão (ponto de queima completa) e, à medida que avança, ocorre o fenômeno de ressolidificação e transformações de fase com mudanças consideráveis na composição de fases e propriedades termo-físicas. Nesta série de reações, produz-se um material semimolhado que, no resfriamento subsequente, cristaliza em várias fases minerais de diferentes composições químicas e morfológicas, consistindo principalmente de hematita, magnetita, ferritos e ganga composta principalmente de silicatos de cálcio. A Figura 2 mostra o ciclo térmico dos materiais na esteira de sinterização.
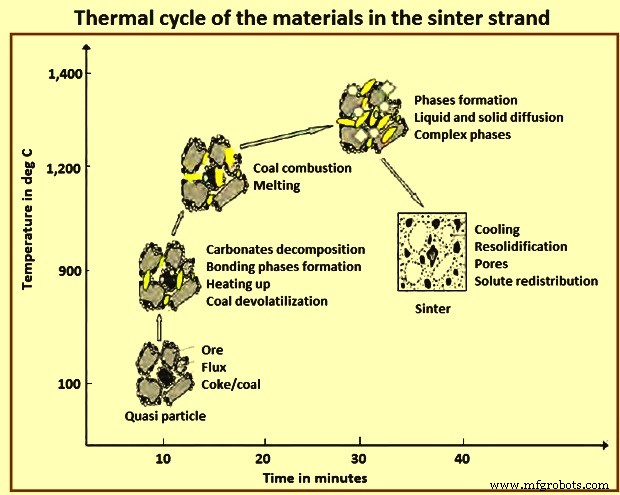
A velocidade da esteira e o fluxo de ar sugado são controlados para garantir que a "queima completa" (o ponto em que a camada de combustível em queima atinge a base da esteira) ocorra logo antes da descarga do sinter. A temperatura do processo é controlada principalmente pela combustão das partículas de combustível.
Durante o processo, existem diferentes zonas na esteira da máquina de sinterização, a partir do lado de carregamento: zona úmida, zona de pré-aquecimento e secagem, zona de combustão e zona de produto. Na zona de combustão, forma-se fase líquida entre minério de ferro, fundente e outros elementos, e as partículas de minério de ferro não reagidas são ligadas pelo líquido. O produto final "sinter" é um material sólido poroso com certa resistência.
A fusão parcial e difusão dentro dos materiais causam a aglomeração das partículas formando um bolo de sinter poroso contínuo. Após o bolo ser tombado dos paletes, o sinter é peneirado a quente, e a fração fina (finos de retorno, menor que 5 mm) é reciclada para mistura com as matérias-primas, enquanto a fração grossa é resfriada e enviada aos silos do AF. As caixas de vento abaixo da esteira são conectadas a um ventilador de exaustão através de um sistema de lavagem de gás. Em geral, o gás quente produzido durante a sinterização também pode ser recirculado para melhor eficiência térmica.
A esteira pode variar de máquinas pequenas a grandes, com área e altura do leito compatíveis com os equipamentos auxiliares usados para sucção do gás de saída. A área da esteira e a potência de sucção, juntamente com a permeabilidade do leito, determinam a velocidade máxima e, portanto, a produtividade do processo. No entanto, dependendo dos parâmetros operacionais selecionados e das matérias-primas, a qualidade do sinter produzido pode variar amplamente e afetar fortemente a operação subsequente do AF.
Principais Fatores que Afetam a Sinterização
Existem vários fatores que afetam o processo de sinterização, a produtividade da máquina e a qualidade do sinter. Os principais são descritos a seguir.
Composição Química
A composição química e estrutural são muito importantes no sinter, sendo bom que sejam estáveis para que tanto as escórias primárias quanto as finais possuam características adequadas em termos de temperaturas de amolecimento e fusão, temperatura líquida e viscosidade para a operação estável do AF. É importante ter alto teor de ferro, baixo teor de ganga e basicidade da ordem de 1,6 a 2,1. A redutibilidade do sinter e a qualidade em geral melhoram com um nível mais alto de hematita do que magnetita, e sua estrutura melhora com um nível mais alto de hematita primária ou residual e ferritos do que hematita secundária ou precipitada.
Estrutura do Sinter
Devido à diversidade dos componentes mineralógicos que compõem a mistura bruta, bem como à heterogeneidade da mistura, a estrutura do sinter é complexa, sendo formada principalmente por grãos de óxido de ferro e ferritos de cálcio ligados por uma matriz de ganga. Os ferritos, cuja quantidade aumenta com o índice de basicidade, são facilmente reduzidos. Ao aumentar a tenacidade mecânica do sinter a certos níveis, são considerados componentes muito úteis. Os ferritos são do tipo SFCA e formam-se por reação sólido-líquido entre hematita e o fundido Fe2O3·CaO, com subsequente assimilação de SiO2 e Al2O3 no fundido. A ganga é composta de silicatos de cálcio, ferro e magnésio, difíceis de reduzir, e passam a fazer parte da escória no AF.
A estrutura e composição do sinter incluem a presença de hematita primária (não assimilada ou residual), hematita secundária (precipitada), magnetita primária (não assimilada ou residual), magnetita secundária (precipitada) e ferritos como fases principais, junto com menor quantidade de ganga. Há porosidade suficiente para favorecer a redutibilidade do sinter, incluindo micro-poros em muitos casos. A estrutura ótima para redutibilidade é formada por um núcleo de hematita primária cercado por uma rede de ferritos aciculares.
Efeito da Qualidade dos Finos de Minério de Ferro
Na sinterização, a principal matéria-prima são os finos de minério de ferro. A qualidade dos finos influencia o processo em grande medida. O aumento do tamanho médio dos finos promove a produtividade da máquina, economiza o consumo específico de combustível, mas reduz a resistência do sinter. Minérios de ferro densos e de baixa alumina proporcionam melhor resistência do sinter e menor consumo específico de combustível. Nível muito alto de microfinos no minério diminui a eficiência de granulação e, consequentemente, diminui a permeabilidade do leito e afeta adversamente a produtividade. A porosidade do minério de ferro afeta a porosidade do sinter e suas propriedades físicas e metalúrgicas. Minérios com alta perda por ignição afetam negativamente o processo, reduzindo a produtividade, aumentando o consumo específico de combustível e reduzindo a resistência do sinter.
Preparação da Mistura de Sinter
O desempenho da sinterização depende da eficiência da mistura dos componentes da mistura de sinter e da granulação no tambor de mistura. Esta atividade, quando realizada em duas etapas em dois tambores de mistura em vez de uma única etapa em um único tambor, proporciona melhor desempenho quanto à permeabilidade do leito de sinter, resultando em melhoria na produtividade.
Mecanismo de Sinterização
O mecanismo consiste em dois fenômenos distintos: o fenômeno físico de transferência de calor da camada superior para a inferior devido à ação do ar sugado passando pelo leito, e o fenômeno químico de combustão do combustível gerando calor e uma frente de reações químicas. Esses dois fenômenos são independentes e precisam ter a mesma velocidade de propagação para garantir a temperatura máxima da chama. O equilíbrio entre eles é importante para o alto desempenho do processo, baixo consumo específico de combustível e alta qualidade do sinter.
Permeabilidade do Leito de Sinter
O leito de sinterização precisa de boa permeabilidade para que o ar seja sugado através da mistura. Uma boa permeabilidade garante alta produtividade da esteira e eficiência adequada da queima do combustível sólido.
Umidade da Mistura de Sinter
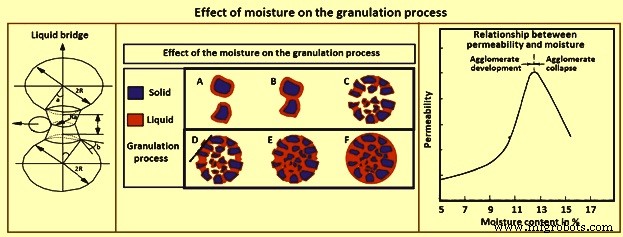
Desempenha papel importante no processo de granulação e, portanto, afeta a produtividade do sinter. A umidade forma pontes líquidas entre as partículas para iniciar a granulação. Forças capilares são responsáveis por diminuir a distância entre as partículas e aumentar a resistência dos grânulos. O teor de umidade deve ser ótimo (normalmente varia entre 6% e 8%), pois o excesso tem efeito prejudicial sobre os grânulos e sobre a permeabilidade e estabilidade do leito. O efeito da umidade no processo de granulação é mostrado na Figura 3.
Sistema de Carregamento da Mistura de Sinter
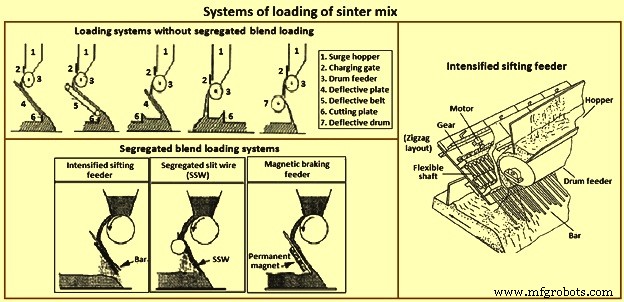
O sistema de carregamento de mistura segregada para carregar a mistura de sinter na esteira da máquina ajuda na permeabilidade da mistura e, consequentemente, na melhoria da produtividade da máquina. A Figura 4 mostra sistemas de carregamento sem e com sistema de carregamento de mistura segregada.
Sistema de Ignição
O tempo e a temperatura de ignição são essenciais para o progresso adequado da frente de chama e uma qualidade adequada do sinter. O excesso de ignição causa diminuição da permeabilidade do leito e das propriedades metalúrgicas do sinter, aumentando a geração de finos de retorno e, consequentemente, a produtividade. O uso de queimadores de fenda múltipla melhora a eficiência de ignição e reduz a energia de ignição em cerca de 30%.
Tipo de Combustíveis Sólidos
Combustíveis sólidos de reatividade muito baixa ou muito alta promovem diferença entre a frente de combustão e a transferência de calor. Uma distribuição de tamanho adequada do combustível sólido é necessária para otimizar o processo de sinterização.
Controle Automático do Processo
Melhora a produtividade da máquina de sinterização. Esta tecnologia resulta em economia de 2% a 5% no consumo de energia.
Instalação de Sinterização com Emissões Otimizadas
Reduz o consumo de combustível sólido na faixa de 6 kg por tonelada de sinter a 12 kg por tonelada de sinter.
FeO no Sinter
O teor de FeO é um parâmetro de controle importante na usina de sinterização. Quando a composição química da mistura de minério é fixada, o FeO pode fornecer uma indicação das condições de sinterização, em particular a taxa de coque. Um aumento de 2% no teor de FeO no sinter reduz (melhora) o RDI em 8 pontos. No entanto, um teor mais alto de FeO afeta negativamente a redutibilidade. É importante encontrar um nível ótimo de FeO no sinter para melhorar o RDI sem alterar outras propriedades.
SiO2 no Sinter
Uma porcentagem mais alta de sílica na mistura de sinter contrapõe o efeito de alta alumina no minério. A sílica combina com FeO e CaO para formar compostos com ponto de fusão baixo que favorecem a formação do fundido primário consistindo de FeO·SiO2 (1.180 °C), 2FeO·SiO2 (1.205 °C) e FeO·SiO2·CaO (1.223 °C). O aumento do teor de sílica e da basicidade dos finos aderentes faz a temperatura de formação do fundido primário cair, o que é favorável para a subsequente reação de assimilação na interface líquido-sólido entre os finos e as partículas núcleo. Normalmente, a relação alumina/sílica desejável na mistura de sinter é 0,5 ou inferior.
Al2O3 no Sinter
A alumina desempenha papel importante na remodelação e coalescência durante a sinterização, alterando as propriedades físico-químicas do fundido primário. Isso leva a uma estrutura de poros única do sinter. Observou-se que a área de poros aumenta drasticamente e a forma dos poros torna-se mais irregular à medida que a alumina aumenta de 1,6% para 2,4%.
O efeito mais prejudicial da alumina é piorar o RDI do sinter, que aumenta com o aumento do teor de alumina. A experiência industrial com AF mostra que, dentro de uma faixa de 10% a 10,5% de CaO, um aumento de 0,1% no teor de alumina aumenta o RDI em 2 pontos. A resistência e qualidade do sinter deterioram-se com o aumento do teor de alumina. A alumina promove a formação de SFCA (ferrito silicato de cálcio e alumínio), benéfico para a resistência do sinter, mas a resistência dos componentes do minério é menor, pois um alto teor de alumina em sua rede tem sido relatado como a principal causa da resistência observada mais baixa. A alumina aumenta a viscosidade do fundido primário formado durante a sinterização, levando a uma estrutura de sinter mais fraca com poros irregulares mais interconectados.
A redutibilidade do sinter é determinada pela composição química e mineralógica e pela estrutura de poros. Devido à complexidade dos efeitos da alumina em cada um desses fatores, a consideração de como a alumina afeta a redutibilidade produziu resultados contraditórios. Em um estudo realizado em um pote de sinter carregado com 65 kg de misturas de minério com diferentes teores de alumina, um aumento no teor de alumina de 2% para 5,5% aumentou o RI do sinter de 58% para 64%.
Efeito do Fundente
Na mistura de sinter, calcário ou cal e dolomita ou dolomita calcinada são adicionados como fundentes básicos, enquanto areia ou finos de quartzo são usados como fundentes ácidos. Os óxidos fundentes no sinter são necessários para modificar a química da escória do AF de modo a ter as características desejadas. Fundentes básicos adicionados à mistura de sinter na forma de cal e dolomita calcinada também atuam como aglutinante na mistura e melhoram a aglomeração de partículas finas. Melhoram a produtividade da máquina de sinterização e reduzem o consumo específico de combustível sólido. A distribuição de tamanho dos fundentes é importante para a produtividade da sinterização.
CaO no Sinter
O CaO combina com os óxidos de ferro para formar compostos com ponto de fusão baixo que favorecem a formação do fundido primário, um nível mínimo do qual é necessário para produzir um sinter forte. Esses compostos são Fe2O3·CaO (1.205 °C) e FeO·CaO (1.120 °C). As propriedades do fundido formado durante a sinterização determinam a estrutura das fases de ligação originadas no sinter. As propriedades do fundido nos momentos anteriores à solidificação dependem em grande medida da composição química da camada de finos aderida aos grânulos e da assimilação das partículas núcleo.
MgO no Sinter
O MgO proporciona uma condição ótima de escória do AF em termos de boa fluidez e desulfuração. Pode ser adicionado ao AF como fundente bruto na forma de dolomita ou dunita, ou como sinter. A adição de MgO à mistura bruta melhora o RDI, pois o MgO estabiliza a magnetita e assim diminui o teor de hematita, gerando menos tensão no sinter durante a redução de hematita a magnetita na chaminé do AF.
Determinou-se que a substituição de CaO por MgO na forma de dolomita para níveis de basicidade de 1,6 a 1,9 leva a uma leve redução na resistência, redutibilidade e produtividade do sinter. Em um estudo em pote de sinter com 65 kg de mistura bruta, o teor de MgO de quatro sinte produzidos foi aumentado de 1,4% a 2,6% pela adição de dolomita à mistura. O minério de ferro usado tinha baixo teor de MgO (0,01%) e alto teor de Al2O3 (3%). Observou-se que elevar o nível de MgO no sinter, de 1,4% a 2,6%, aumentou o teor de FeO e diminuiu a produtividade e os índices RI, RDI e TI (índice de tumbler).
Distribuição Granulométrica
Uma distribuição de tamanho adequada (baixa dispersão, alto tamanho médio de partícula) permite maior permeabilidade do leito de sinter e, consequentemente, maior produtividade do processo. Tamanho médio mais alto das alimentações de sinter normalmente permite maior permeabilidade do leito.
Após ser tombado dos paletes na máquina de sinterização, o sinter é peneirado a quente. Sua distribuição granulométrica é um parâmetro importante do processo. A fração de 10 mm a 30 mm é enviada diretamente aos silos do AF, a fração maior é britada para obter frações de tamanho menor, e a fração menor que 5 mm (finos de retorno) é reciclada para os silos da usina de sinterização.
Para a boa operação do processo, é importante manter um equilíbrio (B) entre a geração e reciclagem de finos de retorno (FR). Para boa operação, B = FR gerados / FR retornados e B deve estar na faixa de 0,95 a 1,05.
O sinter é peneirado e cada uma das frações resultantes é pesada (mais de 40 mm, 20 mm a 40 mm, 10 mm a 20 mm, 5 mm a 10 mm, e menos de 5 mm. O peso combinado de todas as frações compõe o peso total do bolo. O sinter útil é o total do bolo menos os finos de retorno gerados (fração menor que 5 mm). O tamanho médio de grão é calculado como função dos kg de sinter correspondentes a cada fração, e pode variar em um amplo intervalo entre 25 mm e 45 mm.
Porosidade do Sinter
A porosidade do sinter é um parâmetro importante que afeta consideravelmente as propriedades do sinter, em particular seu comportamento de redução. A porosidade (P) é calculada determinando a densidade real (Dr) e a densidade aparente (Da) do sinter antes e depois de ser submetido ao teste de redutibilidade. É dada pela equação P = (Dr - Da) / Dr. O sinter experimenta um forte aumento na porosidade após passar pelo teste de redutibilidade.
Em estudo realizado com minérios de hematita e goethita, as mudanças causadas à estrutura de poros inicial durante testes de redução a 550 °C e 950 °C foram analisadas. Verificou-se que o diâmetro dos poros precisa ser maior que 0,01 micrômetro para que o gás redutor tenha acesso suficiente aos poros para reduzir o sinter satisfatoriamente. Quando os micro-poros coalesceram em poros de tamanho superior a 1 a 5 micrômetros, a área de superfície específica do sinter diminuiu e sua redução também.
Estudo mostrou que eliminar a coalescência de micro-poros e aumentar o número de poros pequenos torna possível aumentar a área de superfície do sinter e alcançar uma melhoria substancial em sua redutibilidade. Ferritos estabilizam os micro-poros e levam a um aumento na porosidade, alcançando maior redutibilidade. A reação de decomposição de ferrito para produzir magnetita e silicatos pode ser alcançada a alta temperatura em atmosfera redutora, sendo a reação mais importante para diminuir a porosidade do sinter. Além do aumento na porosidade após o teste de redutibilidade, há também um aumento de volume originado durante a transformação de hematita hexagonal em magnetita cúbica. O aumento de volume devido a esta transformação é de 25%.
A estrutura cristalina da magnetita (Fe3O4) é do tipo espinélio, com a = 8,38 angstroms. Possui uma rede cúbica compacta de íons oxigênio com os menores íons Fe2+ e Fe3+ distribuídos nos interstícios. A hematita (alfa Fe2O3) é do tipo coríndon romboédrico (a = 5,42 angstroms e x = 55 graus 14 minutos). Os íons oxigênio estão dispostos em uma rede hexagonal compacta e dois terços dos interstícios octaédricos são ocupados por íons Fe3+. O óxido tem um pequeno déficit de oxigênio, provavelmente devido a lacunas de oxigênio, mas possivelmente também devido a íons de ferro em posições intersticiais adicionais.
Índice de Redutibilidade
A redutibilidade é uma característica importante do sinter. Mede a capacidade de transferir oxigênio durante a redução na chaminé do AF, dando uma ideia das necessidades de consumo de combustível no forno. A porosidade e estrutura do sinter e as fases minerais estão intimamente relacionadas com a redutibilidade do sinter. Uma estrutura heterogênea é mais redutível que uma homogênea. Também é possível prever o comportamento de redutibilidade a partir da concentração de cada fase presente. A redutibilidade das fases minerais em ordem decrescente é: Fe2O3 > CaO·2Fe2O3 > CaO·Fe2O3 > 2CaO·Fe2O3 > Fe3O4.
Hematita e magnetita são rapidamente reduzidas a wüstita (FeO), mas as taxas diferem para a subsequente redução a ferro metálico. Da hematita, a wüstita é reduzida rápida e homogeneamente, embora alguma wüstita seja cercada por metal. Da magnetita, a redução é uma reação topoquímica (reação química que ocorre na fronteira de fases sólidas), seguindo a sequência Fe3O4 → FeO → Fe, e quase todos os grãos de wüstita são cercados por ferro metálico, o que retarda a reação subsequente.
A redutibilidade do SFCA pode ser relacionada com sua morfologia, porosidade e se é ou não revestido por vidro. Ferrita acicular (menor que 10 micrômetros) formada a baixa temperatura (menor que 1.300 °C) é mais redutível, enquanto ferrita colunar (maior que 10 micrômetros) formada a alta temperatura (maior que 1.300 °C, possivelmente revestida por vidro) é menos redutível. A hematita primária é mais redutível que a secundária devido à sua porosidade intrínseca. Vários estudos para determinação da relação entre porosidade, redutibilidade e TI mostraram que maior porosidade leva a maior redutibilidade, e o sinter com maior área de superfície (poros abertos) apresenta estrutura mais frágil e menor TI.
Estudos sobre o comportamento de cloro e álcalis no AF e seu efeito nas propriedades do sinter durante a redução mostraram que, apesar de algumas diferenças, os efeitos do cloro, que se combina para formar KCl e NaCl, e dos alcalinos no sinter, são no geral bastante semelhantes. Testes de redução do sinter até 1.100 °C mostram que a presença de álcalis favorece a redução de hematita a magnetita, devido à ação catalítica do álcali. A presença de compostos de cloro é desfavorável, pois são depositados na superfície do sinter e inibem sua redução. A presença de álcalis leva a um aumento na tensão do sinter, devido ao aumento na redução de hematita a magnetita, e formam-se trincas que aumentam a abrasão. Ao inibir a reação de redução, compostos de cloro asseguram menor abrasão até 700 °C. A temperaturas mais altas, a reação de redução aumenta, com o correspondente aumento na abrasão.
Índice de Degradação por Redução (RDI)
O RDI é um parâmetro muito importante que serve para prever o comportamento de degradação do sinter na parte inferior da chaminé do AF. A degradação do sinter durante a redução a baixa temperatura é normalmente determinada pelo teste estático de RDI, realizado a 550 °C. Valores baixos de RDI são desejáveis.
A hematita secundária, também conhecida como hematita romboédrica esquelética, é a principal causa de um valor ruim do RDI do sinter. Baseia-se na observação frequente de trincas ao redor das regiões de pescoço estreito de tal hematita. Por outro lado, sugeriu-se que as trincas formadas devido à mudança volumétrica que acompanha a transformação da fase cristalina de hematita a magnetita são responsáveis pela degradação por redução do sinter.
Estudos mostraram que a hematita secundária é o componente mais prejudicial do sinter para o RDI. A hematita secundária normalmente contém impurezas dissolvidas como Al2O3, TiO2 e MnO que aumentam a tensão na magnetita distorcendo a rede. Esta magnetita é formada durante a redução de hematita a 550 °C no AF. Verificou-se em estudos que a estrutura do sinter depende da temperatura máxima atingida no leito, e que a hematita secundária está presente em temperaturas mais altas. A hematita secundária forma-se como resultado de recristalização durante a sinterização de hematita primária. Em temperaturas mais baixas, uma proporção maior de hematita primária (hematita residual) permanece na composição do sinter. Observou-se que a Al2O3 tende a se concentrar na fase de hematita secundária quando ocorre a transformação de hematita primária para secundária. Também foi visto que um aumento na concentração de Al2O3 e TiO2 no sinter é prejudicial para o RDI.
Em estudos adicionais, determinou-se que a presença de uma dissolução sólida de Al2O3 e TiO2 na hematita origina uma expansão de volume de 4% durante a redução de hematita a magnetita a 550 °C, causando distorção da rede cristalina dessas fases e aumento na magnitude das tensões de rede na magnetita formada. A presença de trincas na estrutura do sinter após redução a 550 °C é mais frequente em regiões com maior teor de hematita secundária, sendo prejudicial para o RDI, como observado.
A taxa de produção e o RDI foram estudados em uma usina de sinterização usando redes neurais. O modelo considerou 55 parâmetros e analisou um grupo de 695 valores de RDI registrados ao longo de 3 anos. Verificou-se que a taxa de produção e o RDI dependiam das mesmas variáveis. Observou-se uma forte relação entre o RDI e a temperatura ambiente externa na usina. O RDI também dependia fortemente do teor de Ti no sinter, mesmo quando este era muito pequeno. Nenhuma relação com alumina foi encontrada devido ao seu baixo teor (0,5%) e escassa variação no período testado. O modelo encontrou a razão de coque na mistura de sinter como a variável de controle mais importante em relação ao RDI.
Para melhorar a operação do AF, uma usina japonesa reduziu o teor de SiO2 no sinter de 4,8% para 4,2%, levando em conta taxas de injeção de carvão pulverizado de cerca de 170 kg por tonelada de ferro gusa. Isso levou a uma melhoria na permeabilidade do forno e na redutibilidade, mas piorou o RDI. Encontrou-se assim uma relação entre a permeabilidade do leito e o RDI. Com as ações combinadas de redução do teor de sílica no sinter e melhor controle da temperatura de fusão, a usina conseguiu reduzir o teor de sílica no ferro gusa de 0,3% para 0,2%. Relatou-se que uma melhoria de 6% no RDI do sinter reduz a taxa de coque do AF em 14 kg por tonelada de ferro gusa quente e aumenta a produtividade do AF em 3%.
Índice de Degradação a Baixa Temperatura (LTD)
A degradação do sinter é determinada pelo RDI e pelo índice de "degradação a baixa temperatura" (LTD). A degradação durante a redução a baixa temperatura é determinada pelo teste dinâmico LTD, realizado a 600 °C. A degradação origina-se, até certo ponto, na transformação que ocorre durante a redução de hematita a magnetita, acompanhada por um aumento de volume, gerando tensões estruturais no sinter. A degradação do sinter no AF ocorre durante a redução na zona de baixa temperatura, e tem efeito prejudicial na resistência da carga no forno, com resultante perda de permeabilidade aos gases redutores e aumento no consumo de coque.
Em estudos envolvendo a adição de finos de magnetita em uma mistura bruta para sinterização, observou-se economia de coque de 0,43% para cada aumento de 1% de magnetita na mistura bruta, devido ao fato de que, quando o minério de hematita é substituído por finos de magnetita, a temperatura do leito aumenta como resultado da reação exotérmica de oxidação de magnetita a hematita. Um aumento de 5,1% também foi visto no índice LTD para cada aumento de 1% de hematita na mistura bruta durante a oxidação de magnetita, que é transformada em gama Fe2O3 com a mesma estrutura de rede espinélio cúbica da magnetita. Os índices TI e RI não sofrem mudança perceptível quando a hematita é substituída por magnetita.
Índice de Tumbler (TI)
A resistência a frio do sinter é determinada pelo teste de tumbler, e depende da resistência de cada componente individual do minério, da resistência dos componentes da matriz de ligação e da composição do minério. Este teste determina a redução de tamanho devido a impacto e abrasão do sinter durante seu manuseio, transporte e no processo do AF. Estudos da resistência à fratura de várias fases minerais permitiram estabelecer a seguinte ordem: hematita primária (ou residual) > hematita secundária > magnetita > ferritos. A resistência mecânica a frio está diretamente relacionada com a tendência de formação de finos durante o transporte e manuseio entre a máquina de sinterização e a garganta do AF.
A resistência do sinter depende em grande medida das propriedades da matriz formada por vidro vítreo, silicatos, olivinas e ferritos. O vidro vítreo apresenta alto grau de tensão. A transformação alotrópica, que começa a 697 °C, de beta-2CaO·SiO2 para gama-2CaO·SiO2 é acompanhada por uma mudança de volume que causa a diminuição da resistência do sinter. Ferritos foram identificados como material de ligação forte que melhora a resistência do sinter.
O TI do sinter depende de falhas críticas no sinter e sua propagação através das partículas. Falhas são inevitáveis, pois os diferentes minerais e fases precipitam do fundido em momentos diferentes durante o ciclo de resfriamento, e mudanças de volume quase sempre acompanham a transformação de líquido em sólido.
Estudos foram realizados para melhorar a resistência do sinter com alto ferro (58,8%) e baixa sílica (4,38%). Pela adição de serpentina e cal queimada na mistura de minério a ser sinterizada e com um leito de sinter mais profundo, há um aumento significativo na quantidade de ferrita de magnésio e SFCA, associado à melhoria na resistência do sinter.
Produtividade da Usina de Sinterização
Em uma usina de sinterização, o objetivo é alcançar alta produtividade. Isso é feito garantindo boa permeabilidade do leito, e para isso é essencial otimizar o processo de granulação. Além disso, para alta produtividade, é necessário maximizar a produção de sinter. Diversos fatores podem influenciar a produção, tais como: (i) uniformidade horizontal e vertical no leito de sinter; (ii) resistência de ligação do sinter; (iii) britagem do sinter produto; e (iv) seleção da abertura da peneira de finos de retorno.
A sinterização não uniforme normalmente resulta em parte do leito mais friável e pode levar a alta produção de finos. Quando há falta de uniformidade vertical, é frequentemente necessário aumentar o teor de coque na parte superior do leito. Isso é possível pela segregação da alimentação usando dispositivos como alimentador de peneiramento intensificado ou calha de barras fendidas (Figura 4). A uniformidade horizontal é melhorada pelo uso de comportas multi-segmentos na saída do alimentador de rolos. O problema é principalmente sério perto das paredes dos paletes, onde o fluxo de ar é mais alto. Isso pode ser reduzido compactando o topo do leito próximo às paredes laterais ou instalando uma grelha de barra morta perto da parede.
Em algumas usinas de sinterização, maior produção foi alcançada aumentando a profundidade do leito, normalmente junto com redução na velocidade da esteira. Para este tipo de operação, alta permeabilidade é necessária e algumas melhorias na granulação podem ser essenciais, como a adição de (mais) cal.
No Japão, em uma usina de sinterização, o ar é enriquecido com oxigênio. O oxigênio é injetado abaixo do capô que cobre grande parte da esteira, após o capô de ignição. Isso melhora o consumo de coque, resultando em operação com zona de aquecimento mais estreita e maior velocidade da frente de chama. É possível melhorar a produção em 1 tonelada por hora com o uso de um fluxo de 500 Nm³ de oxigênio.
Várias usinas de sinterização produzem sinter com teor de MgO de 1,5% a 3% adicionando dolomita, serpentina ou olivina na alimentação. Maior produtividade é alcançada com olivina e serpentina do que com dolomita, fato que pode ser atribuído ao efeito prejudicial da dolomita na resistência do sinter, e assim na produção.
Em um estudo, observou-se que a produtividade é o principal desafio enfrentado pelos usuários de minério pisolítico. Foi amplamente observado que a incorporação de minérios pisolíticos em misturas causa queda na produtividade da usina de sinterização. A razão é a redução na permeabilidade do leito causada pela formação excessiva de fundido. Para melhorar a produtividade, a adição de água durante a granulação pode ser aumentada para compensar o fato de que partículas porosas de minério pisolítico absorvem uma parte significativa da água de granulação adicionada, reduzindo a quantidade de água livre disponível em suas superfícies para adesão interpartículas, levando à deterioração da eficiência de granulação.
Estudo foi realizado em um pote de grelha de laboratório, variando o teor de MgO na matéria-prima de 1,40% a 2,60%. Dolomita e dunita são usadas como fundentes para adicionar magnésia. O aumento do teor de MgO na mistura de sinter significa que uma temperatura mais alta é necessária para formação de fundido, e a composição altamente fundente com MgO atua como fase refratária, elevando o consumo de calor e reduzindo a produtividade. Por outro lado, verificou-se que o aumento do teor de MgO melhora o RDI, devido à queda nas fases de hematita e ferrita e ao aumento na fase de magnetita, que apresenta menor degradação.
Em um estudo, observou-se que o aumento do teor de MgO (faixa de 1,75% a 3,25%) causou a diminuição da produtividade da usina. O TI aumentou, mas considerou-se que para teores de MgO acima de 4% o TI diminui devido à formação de uma matriz vítrea que apresenta alto grau de tensão e baixa formação de fases de ligação. Em contraste com este estudo, viu-se que o aumento de MgO também aumenta o RDI. Esta variação pode ser devida a diferenças entre condições experimentais e dados reais da usina.
Processo de manufatura
- Sinterização de Pós de Metais Refratários: Processos, Classificações e Resultados de Desempenho
- Sistemas Avançados de Automação e Controle para Plantas de Sinterização
- Sinterização de Finos de Minério de Ferro: Aumentando a Eficiência do Alto-Forno
- Barras de Armadura TMT – Têmpera e Revenimento para Resistência e Durabilidade Máximas
- Tecnologias Avançadas para Aumentar a Eficiência da Sinterização de Minério de Ferro
- Serviços de Retificação de Superfície de Precisão: Processo Especializado e Qualidade
- Fatores Essenciais para Operações de Perfuração Bem-Sucedidas e Seguras
- Máquinas e Métodos de Fresagem CNC: Precisão e Automação
- Laminação a Quente vs. a Frio: Entendendo Processos de Conformação de Metais
- Dominando a Usinagem: Processos, Ferramentas e Aplicações