



Processo de Sopro Combinado: Melhorando Mistura e Qualidade na Aciaria a Conversor
Processo de Sopro Combinado na Fabricação de Aço em Conversor
Inomogeneidades na composição química e temperatura são criadas no aço líquido durante o sopro de oxigênio (O2) em conversores de sopro superior devido à falta de mistura no banho líquido. Existe zona relativamente morta diretamente sob a cavidade do jato no conversor. A necessidade de melhorar o processo no conversor de sopro superior levou ao desenvolvimento do processo de sopro combinado.
O processo de sopro combinado, também conhecido como sopro superior e inferior ou sopro misto, caracteriza-se por uma lança de sopro superior e um método de agitação a partir do fundo. As diferenças configuracionais no sopro misto residem principalmente nos tubos de sopro ou elementos de purga do fundo. Variam desde tubos totalmente resfriados, até tubos não resfriados, até elementos permeáveis. A necessidade do sistema de agitação de fundo é necessária para produção de uma gama de graus de aço de alta qualidade exigente e é essencial para o processo ser econômico. Portanto, funcionalidade adequada da agitação deve ser garantida durante toda a campanha do conversor de oxigênio básico (BOF). Fig 1 mostra processos de sopro superior e combinado.
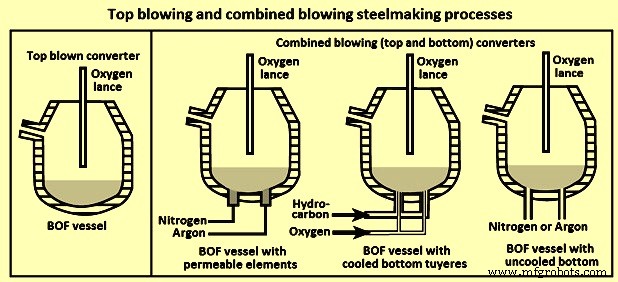
Fig 1 Processos de fabricação de aço por sopro superior e sopro combinado
Atualmente, conversor de sopro combinado superior e inferior é comumente usado em plantas de produção primária de aço. No conversor combinado, a agitação e mistura do banho são forçadas pelos jatos de O2 soprados superiormente e fluxos de gás inerte do fundo, que alcançam alta eficiência de mistura. Em casos raros, O2 também é injetado do fundo com tubos concêntricos de dupla parede junto com gases de proteção para controlar temperatura na saída do tubo e desgaste do fundo. Porém, como purga com gás inerte proporciona controle geralmente maior de desgaste, vida dos elementos de purga e do fundo, a maioria dos conversores é equipada com agitação de fundo por plugs de purga de gás.
A primeira prática de sopro combinado comercialmente aceita foi o processo LBE (Lance Bubbling Equilibrium) desenvolvido pela ARBED-IRSID. Este processo é muito mais relacionado ao BOF pois todo O2 é suprido pela lança superior. O aspecto de sopro combinado é alcançado por conjunto de elementos porosos instalados no fundo do conversor através dos quais argônio (Ar) ou nitrogênio (N2) é soprado. No LBE, gás N2 tipicamente usado quase exclusivamente para a maior parte do sopro na faixa de 3-11 Nm³/min. Porém, na parte final do sopro, quando absorção de N2 pode criar problema, gás Ar usado para agitação. Além disso, Ar usado quase exclusivamente como gás inerte para agitação pós-sopro, taxa aumentada para 10-17 Nm³/min. Fig 2 mostra conversor LBE com elemento de sopro inferior.
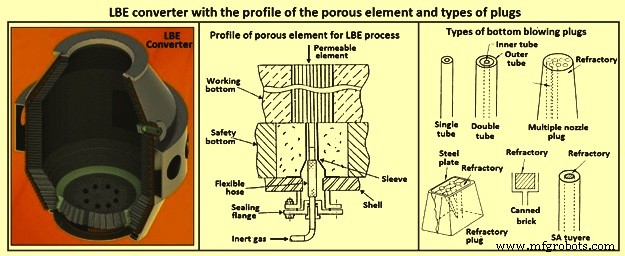
Fig 2 Conversor LBE com perfil de elemento poroso e tipos de plugs
No processo de sopro combinado, a agitação de fundo é realizada usando gases inertes como N2 e Ar amplamente usados para melhorar condições de mistura no BOF. Gases inertes introduzidos no fundo do forno por elementos permeáveis (processo LBE) ou tubos. Em prática típica, gás N2 introduzido através de tubos ou elementos permeáveis nos primeiros 60-80% do sopro de O2, e gás Ar ligado nos últimos 40-20%. A rápida evolução de CO na primeira parte do sopro impede captação de N2 no aço. Perfil de elemento poroso mostrado na Fig 2.
Configurações de Plug/Bico de Fundo
O desenvolvimento inicial baseou-se basicamente em três tipos de plugs de fundo para sopro inferior. Primeiro, elemento refratário que se comporta como plugs porosos. Feito de tijolos compactados com pequenas fendas. Como a maioria dos tubos, precisa de pressão de gás suficiente para evitar penetração de aço. Mais penetrante que plugs porosos. Segundo, tubo não resfriado para introduzir grandes quantidades de gases inertes por bico. Resulta em agitação local intensa, que penetra mais facilmente o acúmulo. Ar ou O2 não podem ser usados pois sem refrigerante, calor gerado torna vida do tubo curta demais. Terceiro, tubo totalmente resfriado. Aqui, gás inerte ou O2 pode ser soprado, causando agitação muito forte e quase sem problemas de penetração de acúmulo. Em todos os casos, tubulação de gás roteada através dos munhões do forno usando juntas rotativas ou vedações para permitir rotação total. Vários tipos de plugs desenvolvidos mostrados na Fig 2.
Estado atual dos designs de plugs para sopro inferior de gás inerte baseia-se em designs de plug de furo único (SHP) e plug de multi-furos (MHP). Estes designs estabelecidos como estado-da-arte amplamente aceito para plugs de purga de fundo. Ambos SHP e MHP projetados com diâmetros de tubos otimizados para vazão e número de tubos. Porém, MHPs para purga de gás inerte são mais populares. Ambos tipos baseados em refratários magnésia-carbono (MgO-C), normalmente feitos de 100% magnesia fundida de alto grau, grafite de alto grau, distribuição de tamanho de grão otimizada, às vezes com aditivos.
Purga eficiente até fim da campanha de revestimento do BOF é alvo de todos os plugs de purga em oficinas de BOF, afetada pela faixa de vazões aplicada, potencial de bloqueio e taxa de desgaste sob condições particulares. Padrão de segurança mais alto é requisito essencial para purga de fundo.
Potencial de Bloqueio
Disponibilidade reduzida dos plugs devido a acúmulo no fundo é frequente razão para baixa eficiência de purga. Aumenta custo de agente desoxidante, reduz rendimento e leva a processo de sopro menos eficiente. Principais razões para bloqueio: acúmulo no fundo por escória muito pegajosa ou altas frequências de respingo de escória, problemas com suprimento de gás inerte ou design não adequado do plug. Enquanto alta vazão através de SHP pode reduzir potencial de bloqueio por escória em baixas taxas de respingo, altas taxas com potencial acúmulo ou suprimento insuficiente causam infiltração profunda de SHP com probabilidade muito baixa de reabertura. Eficiência de purga de MHP aumentada por numerosos tubos com número, diâmetro e arranjo otimizados. Taxa de reabertura de MHP reportada regularmente e não propensa a flutuações de pressão de gás e suprimento.
Segurança
Padrões mais altos de segurança geralmente dados para designs MHP. Tubos de gás prensados diretamente no tijolo MgO-C. Se suprimento de gás ao MHP reduzido ou zero, infiltração de aço aplica apenas alguns milímetros no plug. Risco de rompimento de aço através do MHP minimizado.
Características de Purga e Taxa de Desgaste
Regime de fluxo de SHP está na zona de transição entre borbulhamento e jateamento ou inteiramente na zona de jateamento, resultando em grandes volumes de gás acima do tubo único e decaimento subsequente em bolhas menores com grande distribuição de tamanho. Caracterizado por taxas de desgaste aumentadas, ex: 0,4-0,7 mm/carga. Design MHP fornece distribuição de bolhas muito mais apropriada acima do plug com maior proporção de bolhas pequenas. Maior superfície específica das bolhas pequenas aumenta eficiência de purga e metalúrgica. Taxa de desgaste geralmente menor como resultado de fenômenos de contra-ataque diminuídos e turbulência em velocidades de gás menores. Fig 3 mostra SHP e MHP com evolução de bolhas em modelo de água.
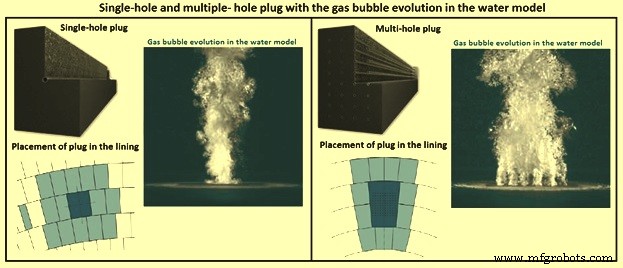
Fig 3 SHP e MHP com evolução de bolhas de gás em modelo de água
Processo de Sopro Combinado
No processo combinado, O2 necessário para refinar aço é soprado através de lança montada no topo enquanto gás inerte (N2 ou Ar) para agitação de fundo é introduzido no fundido através de tijolos de agitação de fundo para melhorar condições do processo por mistura otimizada. Vazão e tipo de gás dependem da fase do processo e grau de aço. Aproximação mais rápida e melhor do equilíbrio metal-escória alcançada pela agitação de fundo. Equilíbrio e tempo de mistura dependem de tipo, número, localização dos agitadores e vazão. Agitação mais forte desloca equilíbrio termodinâmico na direção desejada e reduz tempo de mistura. Troca de N2 para Ar normalmente requerida, dependendo da química final do aço. Estação de válvulas como parte central do sistema de agitação permite controle individual de vazão por plug de purga.
Como no sopro superior, O2 injetado através de lança multi-furos no banho de aço fundido no processo combinado. Gotas de metal geradas como resultado de impacto do jato e ação de cisalhamento do fluxo de gás da região de impacto onde jato atinge superfície do metal e gases defletidos para cima. Este efeito de interação jato-líquido descrito em três modos: (i) covinhas (dimpling), (ii) respingo (splashing), (iii) penetração.
Quantidade de gotas de ferro respingadas no gás e escória influencia rendimento metálico, desgaste refratário e progresso da descarbonização. Há efeito de propriedades de gás e líquido na profundidade de depressão do banho e profundidade crítica marca início do respingo. Respingo aumenta até certo momento do jato além do qual diminui. Direção dos respingos depende de ângulo do bico da lança, altura da lança, perfil da cavidade do jato estimado de profundidade e diâmetro e sobreposição do jato de O2.
Muitos experimentos para modificar pontas de lança para controlar respingo ou cuspidura no conversor BOF. Importância de projeto adequado de diâmetros e ângulos de inclinação dos bicos para distribuição ótima de pressão do jato de O2. Estudos mostram que sopro superior com agitação de fundo dá desempenho superior que apenas sopro superior em BOF quanto a respingo e cuspidura.
Vários métodos de sopro inferior para agitação adotados. Plug cerâmico com múltiplos tubos pequenos ou múltiplas fendas usado nos tubos de fundo. Agitação realizada com elementos refratários especiais ou através de pequenos tubos desprotegidos arranjados no fundo do conversor.
Processo de sopro inferior eleva efetivamente altura do banho e mostra perfis de desgaste refratário diferentes comparados aos obtidos em BOF de sopro superior. Desgaste de tubos e áreas circundantes frequentemente severo, requerendo materiais de alta densidade resistentes à erosão para resistir ao fluxo turbulento de aço fundido.
Processo combinado usa gases caros (O2, Ar, N2) e medição precisa e totalização auxiliam operação econômica e controle de qualidade apertado usando estes valores em relatórios diários para controle gerencial. Para agitar banho, Ar ou N2 injetado através de plugs de agitação no fundo. Vazão total e tipo de gás para cada etapa pré-determinados do menu carregado para sopro atual. Vazão total dividida igualmente para controladores, um para cada plug, mantendo distribuição uniforme, tornando-se ponto de ajuste remoto. Vazão medida compensada em massa para temperatura e pressão para cada plug e tipo de gás e entrada no módulo de controle. Saída de controle 4-20 mA modula posição da válvula.
Se plug coberto por escória pesada, pressão a jusante aumenta. Caso aumente além de limite pré-definido, controle muda de controle de vazão para controle de pressão e válvula responde a algoritmo diferente. Na redução de pressão (menos que valor de histerese), controle retorna a controle de vazão. Mudança entre modos deve ser automática, pois laço inativo rastreia saída do ativo.
Para otimização de consumo de gás e faixa de controle de vazão, controle de pressão de entrada adicional instalado. Combinação de controle de pressão na linha de alimentação e controle individual de vazão nas linhas de agitação mantém vazões constantes dos agitadores individuais, evitando bloqueio de plugs porosos por escória viscosa. Instrumentação adequada fornece indicação da condição dos plugs. Confiabilidade do processo muito importante. Filosofia fail-safe geralmente fornecida para linhas de alimentação (troca de gás em caso de baixa pressão de entrada) e fluxos individuais (fail-safe aberto em caso de falha de mídia e energia). Representação esquemática mostrada na Fig 4.
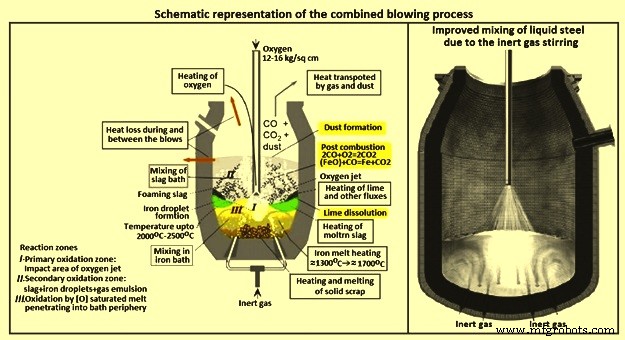
Fig 4 Representação esquemática do processo de sopro combinado
Sistema de agitação de fundo do conversor controlado via PLC (controlador lógico programável) instalado como unidade autônoma com estação HMI (interface homem-máquina) ou para integração em redes novas ou existentes. Operação requer flexibilidade. Dependendo do grau de aço selecionado, software segue padrões de agitação (tabelas de parâmetros de ponto de ajuste) para vazões de Ar e N2 durante toda a carga como função da quantidade total de O2 soprado. Mudanças de ponto de ajuste e ação de controle ocorrem em modo automático sem interação do operador, baseadas em sinais de campo.
Durante vazamento, desescoriação e carregamento, vazões pré-definidas devem ser garantidas para desgaste refratário reduzido e alta vida dos plugs porosos. Design dos plugs deve garantir longas vidas por baixa velocidade de erosão, resistência avançada a descamação e comprimento flexível.
Posicionamento dos plugs de agitação em relação aos jatos de O2 é muito importante para eficácia do sistema. Para otimização da localização, pontos a considerar: (i) impacto dos jatos de O2 sob várias condições (design da ponta da lança, variabilidade de altura, etc.), (ii) razão de aspecto altura do banho/diâmetro do conversor, (iii) influência no desgaste refratário. Simulações CFD (Dinâmica Computacional de Fluidos) normalmente usadas para otimizar localização considerando condições complexas no BOF.
Desenvolvimento mais recente: tecnologia de agitação alternada patenteada. Na prática de agitação alternada, grupos de elementos controlados com vazões alternadas altas e baixas. Avaliação estatística de resultados sobre várias campanhas, após implementação em oficina BOF, mostrou potencial para reduzir custo de Ar em 30% sem influência negativa nos resultados metalúrgicos.
Efeitos Metalúrgicos do Sopro Combinado
Padrões de purga, especialmente número de plugs, vazões e tipo e qualidade de gases têm influência notável na metalurgia do BOF. Parâmetros devem ser estritamente coordenados senão processo pode sair do controle e resultados metalúrgicos visados não alcançados. Efeitos metalúrgicos:
Carbono/O2
Como resultado da purga de fundo, cinética de descarbonização melhorada e assim níveis de C mais baixos no final do sopro sem sobreoxidação do banho. Indicador de desempenho eficiente é produto [C] x [O], muito menor e na faixa média de 0,002% a 0,0025% comparado a conversor operado apenas com sopro superior. Devido ao refino, condições de não-equilíbrio existem no banho e entre escória e banho. Com programa adequado de purga, reações podem ser levadas mais próximo ao equilíbrio no final do sopro, fortalecendo efeito de descarbonização. Duração da pós-agitação intensifica este efeito. Para visar menores níveis de C, teor de C do revestimento refratário também é parâmetro significativo.
Em referência a conversor de sopro superior, teores dissolvidos de [O] em níveis iguais de [C] no vazamento são menores, resultando em minimização do consumo de agente desoxidante na panela. Também chance de liberar ou economizar tratamento de desgasificação RH (Ruhrstahl Heraeus) causado por níveis refinados mais baixos no vazamento.
Rendimento de Ferro
Purga de fundo, composição do HM ([Si]), prática de escória e programas de sopro influenciam nível de FeO na escória e hence potencial de reação química entre escória e revestimento e efeito de pós-agitação. BOF com purga de fundo caracteriza-se com menores teores de Fe na escória e menores volumes de escória comparado a BOF de sopro superior. Nível de FeO na escória no vazamento também depende do C dissolvido no banho.
Manganês (Mn)
Rendimento de Mn em níveis iguais de C no vazamento é maior que processo BOF convencional de sopro superior. Menor Fe-Mn necessário para liga em metalurgia secundária dependendo dos graus. Ajustes de níveis de Mn melhor controláveis.
Fósforo (P)
Purga caracteriza-se por melhor capacidade de captação de P2O5 na escória e dissolução mais rápida de cal. Segundo gotas de ferro líquido respingadas durante refino no BOF, especialmente durante fase de sopro forte, temperatura da escória formada é maior que banho de fusão. Resulta em condições mais fracas para desfosforação. Através da purga, temperatura da escória reduzida consideravelmente pela excelente agitação do banho e melhor equilíbrio de temperatura entre escória e banho.
Influência da Pós-Agitação
Objetivo principal: realização de menores níveis de C e P no vazamento e ajuste rápido e preciso da temperatura de vazamento (efeito de resfriamento). Tempo e intensidade de purga são parâmetros decisivos. Pós-agitação melhora significativamente efeito de descarbonização levando C e O2 dissolvidos no banho mais próximos ao equilíbrio. Causa resfriamento do banho intensificado por carregamento adicional de escória BOF. Significa aumento do fator de distribuição de P em três e diminuição do nível de P no vazamento a 0,005%.
Influência do Arranjo e Número de Plugs
Sistema de purga influencia condições de equilíbrio no banho durante refino e hence resultados metalúrgicos. Purga permite aproximar ou alcançar equilíbrio no final do sopro. Efeito de descarbonização e desfosforação consideravelmente melhorado. Para eficácia, parâmetro Rp estabelecido. Rp descreve razão da condição real à de equilíbrio. Se equilíbrio atingido, Rp = 1. Aumento do número de plugs significa agitação aumentada e valores de Rp mais próximos de 1. Fig 5 mostra consequência de vários arranjos e números no alcance do equilíbrio (definido por Rp).
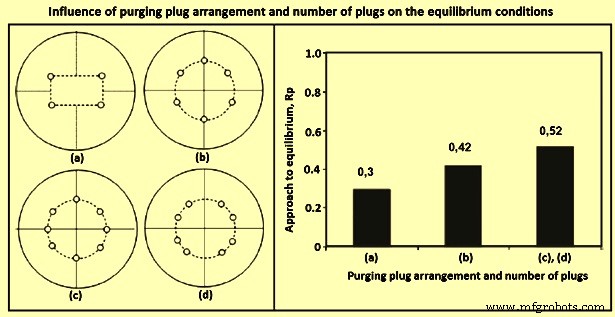
Fig 5 Influência do arranjo e número de plugs nas condições de equilíbrio
Indicador de agitação/mistura é tempo de mistura relativo. Tempo reduzido significa mistura/cinética melhorada e aceleração de reações químicas (encurtamento de caminhos de reação). Parâmetro adicional para cinética do banho: energia de mistura. Envolve altura da lança, geometria, prática de sopro, nível do banho de metal líquido e para conversor sopro superior com purga de fundo, vazões de purga.
Chave para sistema de purga bem-sucedido: padrão de purga, número de plugs, taxas de desgaste e disponibilidade de cada plug. Arranjo dos plugs quase irrelevante, apenas elemento de design.
Influência da Intensidade de Purga
Nível de intensidade desempenha papel decisivo para atingir menores produtos [C] x [O] e perdas de ferro no banho. Nível mínimo de purga leva a diminuição considerável do produto [C] x [O], especialmente abaixo de vazão de 0,06 Nm³/t·min.
Benefícios Operacionais
Processo de sopro superior com purga de fundo também reflete em refino menos turbulento e hence redução de transbordamento (slopping) com consequência de maiores rendimentos. Consumo total de O2 ~2% menor e temperatura de vazamento em média 10°C menor comparado a BOF convencional. Devido a melhor agitação e condições homogeneizadas do banho. Quantidade de cal carregada reduzida ~10-15% comparado a conversor operado com sopro superior.
Ponto Ideal de Troca de N2 para Ar
Níveis de N2 no vazamento ajustados flexivelmente durante refino deslocando ponto de troca de N2 para Ar e vazões de purga. Prática normal: menores vazões de N2 no início e aumento significativo das intensidades de purga de Ar após troca. Desejável para menores produtos [C] x [O], purga intensiva no último terço do período de refino.
Normalmente, até 25% do refino, tipo de gás e intensidade não influenciam nível de N2 no banho. Purga com Ar nesta fase não é custo-efetiva e sem propósito. Ar mais caro que N2. Para menores níveis de N2, necessário trocar de N2 para Ar entre 25% e 50% do tempo de sopro. Troca retardada, especialmente após 50%, causa níveis muito altos de N2 no vazamento.
Introdução de sopro inferior aumenta significativamente respingo especialmente na parte inferior do conversor. Ao mesmo tempo, reduz perdas de metal e formação de carepa no cone. Sucesso do processo combinado depende da eficácia dos dispositivos de agitação de fundo. Devem ser confiáveis, causar agitação efetiva, ter vida razoavelmente longa e não bloquear durante operação.
Respingo de Escória e Sopro Combinado
Respingo de escória é técnica comprovada para aumentar vida das campanhas de BOF a níveis muito altos. Após vazamento, escória no conversor respingada com N2 em diferentes áreas do revestimento por 2-5 min. Também práticas como revestimento e lavagem de escória. Mantém pequena quantidade de escória líquida no conversor após vazamento. Escória enriquecida com dolomita ou dolomita bruta. Depois, conversor balançado várias vezes para cobrir fundo e áreas vizinhas com camada fina de escória. Reparos a quente e projeção são outras medidas para aumentar vida do revestimento refratário.
Respingo funciona melhor com escória cremosa e pegajosa. Mas escória pegajosa causa acúmulo de camadas no fundo dificultando evolução livre do jato de gás dos tubos/plugs ou bloqueando-os completamente. Normalmente não mau funcionamento do sistema de agitação mas resulta em deterioração significativa dos resultados metalúrgicos por distribuição desfavorável do gás.
Com camada de escória cobrindo elementos de agitação, agitação efetiva não possível pois gás não injetado com jato direcionado. Rasteja entre revestimento e camada até encontrar trinca para escapar. Neste caso, efeito importante de agitação não mais estabelecido. Com camadas extremamente espessas, gás pode rastejar pelo barril até cone superior ou boca, sem efeito de agitação nem metalúrgico. Fenômeno mostrado na Fig 6. Verificado usando gás natural, identificável por chama. Detectado que gás escapou nas áreas descritas. Lado esquerdo da Fig 6 mostra situação de camada cobrindo apenas fundo. Lado direito mostra camada cobrindo fundo, curvatura inferior e barril como criado em respingo intensivo.
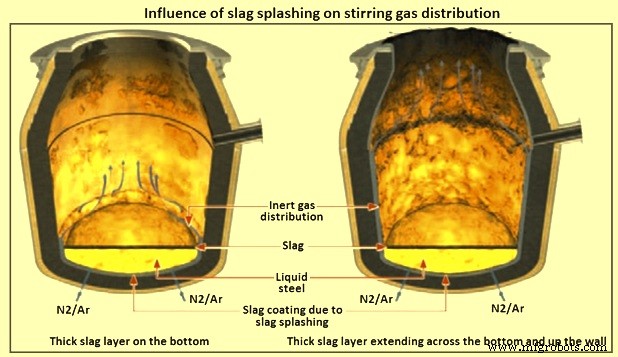
Fig 6 Influência do respingo de escória na distribuição do gás de agitação
Em casos extremos, gases inertes não têm contato nem com banho nem com escória. Necessário controlar espessura do fundo regularmente e iniciar contramedidas cedo para manter função do sistema de agitação.
Vantagens do Sopro Combinado
Razões fundamentais para implementar sistema de purga: melhorar resultados metalúrgicos e garantir produção econômica de aço por O2 de alta qualidade a menores custos. Benefícios mais importantes do conversor combinado sobre sopro superior em BOF:
- Aceleração do ciclo de sopro resultando em encurtamento do tempo carga-a-carga;
- Formação de escória mais curta e rápida e interação melhorada entre escória e banho (melhores condições para adição/fusão de sucata/fundentes, maior razão sucata/HM);
- Redução de resopros e aumento da taxa de acerto em composição e temperatura;
- Melhor homogeneização/agitação do banho e distribuição de temperatura;
- Maior precisão no alcance de composição específica;
- Melhor controle de processo (maior precisão para temperatura de vazamento e níveis de elementos);
- Melhor rendimento de aço e adições de fundentes (menor volume de escória e menor perda de ferro para escória e poeira de fusão);
- Menos respingo, cuspidura e transbordamento;
- Menores níveis de (FeO), [P] e oxidação de [Mn], hence menor consumo de O2;
- Menor óxido de ferro na escória;
- Melhor eficiência de sopro devido à agitação intensificada do banho;
- Menor teor final de O2 no aço, menor quantidade de desoxidantes (ferro-ligas e alumínio);
- Melhor qualidade do aço, pois sopro de gás inerte no final diminui concentração de gases no metal;
- Aumento da vida do revestimento refratário evitando escória rica em FeO sobreaquecida.
Desvantagens: (i) equipamento para processo combinado mais complexo, aumentando custo da oficina, mas compensado pelas vantagens; (ii) alto custo do gás Ar, muitas vezes substituído parcialmente por N2; (iii) disponibilidade de bicos ou tijolos de agitação frequentemente <100% devido a desgaste mais severo comparado a outro revestimento.
Processo de manufatura
- Automação, Controle e Modelagem Avançados na Siderurgia a Oxigênio Básico
- Siderurgia Verde: Revolucionando a Indústria para um Planeta Mais Frio
- HIsmelt: Fundição Direta Avançada para Produção de Ferro Líquido
- Processo CAS-OB: Metalurgia Secundária Avançada com Tratamento por Argônio e Oxigênio
- Separação de Ar Criogênica Avançada: Extração Eficiente de Nitrogênio e Oxigênio
- Sistemas Avançados de Controle de Processo para Eficiência Industrial
- Moldagem por Injeção de Plástico de Precisão: Produção Eficiente de Componentes Duráveis
- Rosqueamento CNC Explicado: Rosqueamento de Precisão para Montagens de Alta Qualidade
- Visão Abrangente das Técnicas de Fabricação de Aço
- Entendendo o Processo de Extrusão: Aplicações, Materiais e Técnicas