



Pós de Molde para Lingotamento Contínuo Premium para Produção Superior de Aço
Pós de Molde para Lingotamento Contínuo
Os pós de molde para lingotamento contínuo são usados principalmente para facilitar a passagem do aço líquido através do molde da máquina de lingotamento contínuo. Também são conhecidos por vários outros nomes, como pó de molde, pó de lingotamento, fundente de molde, escória de fundente de molde ou pó de fundente de molde. O pó de molde desempenha papel importante no lingotamento contínuo de aço líquido e é um dos fatores mais influentes e críticos na estabilidade do processo de lingotamento e para o lingotamento suave do aço líquido.
O pó de molde melhora o desempenho do processo de lingotamento e reduz defeitos superficiais. As principais funções do pó de molde são: (i) proteger o aço líquido contra oxidação; (ii) fornecer lubrificação para o aço em solidificação; (iii) controlar, otimizar e isolar a transferência de calor do aço líquido para o molde e o ambiente nas direções horizontal e vertical; (iv) absorver inclusões do aço líquido para produzir aço lingotado mais limpo; e (v) fornecer proteção química ao aço líquido contra oxidação e outras reações indesejadas. A alta basicidade do pó de molde aumenta sua capacidade de assimilar inclusões não metálicas.
Histórico e Desenvolvimento
Quando o lingotamento contínuo de aço líquido começou nos anos 1950, a lubrificação e transferência de calor entre a casca de aço e o molde eram fornecidas pelo uso de óleo de colza. Nos primórdios, o aço líquido era lingotado em corrente aberta usando óleos tipo colza para lubrificar o molde. No entanto, a qualidade superficial dos produtos lingotados era ruim devido à falha dos óleos tipo colza em fornecer isolamento térmico adequado, proteção contra reoxidação do aço e falha em atuar como fundente para impurezas como alumina. Com o advento do bocal de imersão submersa (SEN) no lingotamento contínuo de aço, o uso de óleos apresentou um novo problema adicional, pois plaquetas de aço congelado, crânios, cresceriam ao redor do bocal submerso até se tornarem grandes o suficiente para quebrar o SEN.
Os pós de molde foram desenvolvidos na tentativa de superar os problemas encontrados com óleos tipo colza. Este desenvolvimento foi considerado por muitos como desenvolvimento de "tentativa e erro". Pós de molde baseados em cinzas volantes foram introduzidos em 1968. Inicialmente, os pós de molde eram misturas físicas de materiais como cinzas volantes, escória de alto-forno (AF), fluorita, carbonatos de álcalis e criolita. Estes pós têm efeito muito positivo nas perdas de calor e as temperaturas de superaquecimento do aço líquido podiam ser reduzidas. Estes pós também foram encontrados para "molhar" tanto o molde quanto a casca. Também tiveram efeito positivo nos parâmetros de lingotamento, o que por sua vez melhorou a qualidade do produto lingotado. No entanto, os pós baseados em cinzas volantes usados para lubrificar e proteger o aço líquido não eram eficientes, pois a cinza volante tem composição variável. Portanto, havia necessidade de misturar cuidadosamente a cinza volante com calcário, barrilha e fluorita (CaF2) para ter composição reprodutível do pó de molde. Isso levou ao desenvolvimento de pó de molde sintético por volta do início dos anos 1980. O desenvolvimento contínuo do pó de molde desde sua primeira introdução tornou agora o lingotamento contínuo de muitas seções variadas de aço como rotina.
Hoje, muitos tipos de pós de molde com diferentes composições e formas (granular, forma de pó e pós extrudados) são produzidos para atender ao lingotamento de diversos graus e tamanhos de aço. Os fatores que influenciam as propriedades dos pós de molde são: (i) composição química, (ii) composição mineralógica, (iii) composição de tamanho de grão, (iv) processo de fabricação, (v) método de secagem ou calcinação, e (vi) teor de carbono livre. Cada forma e tipo de pó tem suas próprias vantagens e desvantagens, como preço, questões de saúde, fluidez, isolamento térmico e taxa de fusão. A escolha do pó requer um profundo conhecimento do processo de lingotamento, composição do aço líquido, preferências desejadas e viáveis, e características do processo e do produto.
Os pós de molde são misturas mecânicas de vários óxidos metálicos e fluoretos contendo pequenas quantidades de carbono para regular sua taxa de fusão. Durante a fusão do pó, os óxidos e fluoretos reagem para formar um líquido que produz óxidos complexos e oxifluoretos ao resfriar. A extensão em que estas fases afetam as propriedades de lubrificação e transferência de calor da escória depende da composição química do pó original. Com tão grande número de componentes químicos no pó de molde, é difícil comparar o desempenho dos diferentes pós com base na composição.
Composição dos Pós de Molde
A composição dos pós de molde difere de acordo com a aplicação, grau de aço e produto desejado. No entanto, alguns componentes são considerados os principais constituintes. Os componentes que caracterizam a composição são: (i) uma mistura de CaO e SiO2 que é cerca de 70% da composição, com CaO na faixa de 22% a 45% e SiO2 na faixa de 17% a 56%; (ii) razão CaO/SiO2 normalmente na faixa de 1 a 1,3, com alguns pós tendo razão de basicidade como 0,8; (iii) MgO em torno de 0% a 10%; (iv) Fe2O3 em torno de 0% a 6%; (v) Al2O3 em torno de 0% a 13%; (vi) Na2O em torno de 0% a 25%; (vii) K2O em torno de 0% a 2%; (viii) flúor em torno de 2% a 15%; (ix) TiO2, B2O3, ZrO2, Li2O e MnO, que são adicionados aos pós de acordo com a necessidade da aplicação e, portanto, a quantidade pode variar muito; e (x) C em torno de 2% a 20%.
Flúor no Pó de Molde
O flúor (F) no pó de molde tem grande influência nas propriedades do pó e também efeito perigoso no meio ambiente. As vantagens do flúor são: (i) diminui o ponto de fusão do pó de molde e, portanto, melhora a propriedade lubrificante; (ii) diminui a viscosidade do pó de molde e, portanto, ajuda na formação de filme de escória contínuo e estável; e (iii) melhora a cristalização do filme de pó. As desvantagens são: (i) há emissão de componentes voláteis como SiF4 e NaF; e (ii) reage com a água de resfriamento levando à formação de HF.
Propriedades Importantes dos Pós de Molde
A viscosidade, ponto de solidificação, ponto de fusão e velocidade de formação de escória são consideradas propriedades importantes para os pós de molde. Os pós de molde são requeridos a ter baixa viscosidade, baixa temperatura de liquidus e taxa de fusão que corresponda à velocidade do lingotamento contínuo. Às vezes, torna-se necessário dar atenção à densidade e química do pó de molde durante o lingotamento de certos graus de aço. A propriedade de isolamento térmico do pó de molde é controlada através da densidade aparente, tamanho de partícula e tipo de carbono. O efeito da composição química em algumas das principais propriedades do pó de molde é mostrado na Tabela 1.
| Tabela 1 – Efeito da composição química na propriedade do pó de molde | ||||
|---|---|---|---|---|
| Nº | Composto/Elemento | Viscosidade | Ponto de Solidificação | Ponto de Fusão |
| 1 | CaO | Diminui | Aumenta | Aumenta |
| 2 | SiO2 | Aumenta | Diminui | Diminui |
| 3 | CaO/SiO2 | Diminui | Aumenta | Aumenta |
| 4 | Al2O3 | Aumenta | Diminui | Aumenta |
| 5 | Na2O | Diminui | Diminui | Diminui |
| 6 | F | Diminui | Aumenta | Diminui |
| 7 | Fe2O3 | Diminui | Diminui | Diminui |
| 8 | MnO | Diminui | Diminui | Diminui |
| 9 | MgO | Diminui | Diminui | Diminui |
| 10 | B2O3 | Diminui | Diminui | Diminui |
| 11 | BaO | Diminui | Diminui | Diminui |
| 12 | LiO2 | Diminui | Diminui | Diminui |
| 13 | TiO2 | Sem mudança | Aumenta | Aumenta |
| 14 | K2O | Diminui | Diminui | Diminui |
Requisitos Específicos por Composição do Aço
- Aço morto de baixo carbono: requer pó de molde que possa absorver inclusões de Al2O3 sem efeito adverso na viscosidade. Necessário boas propriedades isolantes, boa absorção de não metálicos e propriedades estáveis. A estabilidade do pó de molde é a capacidade de absorver Al2O3 sem efeito adverso na viscosidade.
- Aços carbono com carbono na faixa de 0,1% a 0,18%: propensos a trincas. Alta temperatura de solidificação do pó de molde reduz calor através do molde. Para lubrificação adequada, baixa viscosidade do pó de molde é necessária.
- Aços carbono com teor de carbono superior a 0,18%: também precisam de pós de molde de baixa viscosidade, baixa densidade e baixo ponto de fusão. Estes pós devem ter boas propriedades isolantes, teor de carbono correto e boa capacidade de lubrificação.
- Aços ultra baixo carbono: precisam de pós de molde que possam absorver inclusões não metálicas, melhorar isolamento, fornecer boa lubrificação, ter propriedades estáveis e mínima captura de escória. O pó de lingotamento não deve causar captação de carbono no aço.
Classificação dos Pós de Molde
Os pós de molde hoje são amplamente classificados em três grupos: (i) baseados em cinzas volantes, (ii) sintéticos, e (iii) pré-fundidos ou fritados. Pós de molde baseados em cinzas volantes são misturas mecânicas de matérias-primas como bauxita, cal, fluorita, etc., com cinza volante em pó como componente principal. Pós sintéticos são simplesmente misturas de matérias-primas em pó nas proporções desejadas. Pós de molde pré-fundidos, normalmente usados para lingotamento de aços de qualidade de estiramento profundo mortos por alumínio, são misturas que são fundidas e dimensionadas após a mistura mecânica das matérias-primas. Os pós de molde são fornecidos em diferentes formas: pós, granulados, extrudados e grânulos expansíveis. Cada tipo tem suas próprias vantagens e desvantagens relacionadas a custo, fluidez, isolamento térmico, taxa de fusão e riscos à saúde. Pós são mais baratos que produtos granulados, mas pós finos têm questões de risco à saúde. Há também alguma inhomogeneidade no fornecimento, pois finos tendem a assentar no fundo do recipiente. Diferentes tipos de pós de molde são descritos abaixo.
Pós baseados em cinzas volantes
Estes pós são misturas mecânicas nas quais a cinza volante em pó é um componente significativo da mistura. Nestes pós, a cinza volante é misturada com diferentes minerais. Como a composição da cinza volante varia muito, isso restringiu a produção e uso deste tipo de pó.
Pós sintéticos
Estes pós são misturas mecânicas de muitos minerais finos em pó. São feitos com mistura de alto cisalhamento. É desejável usar matérias-primas com pontos de fusão semelhantes. É preferível usar o mínimo número de matérias-primas para alcançar a composição requerida, pois isso simplifica a garantia de qualidade. Também aquelas matérias-primas que têm questões de risco à saúde não devem ser usadas.
Pós pré-fundidos
Estes pós têm uma parcela considerável de materiais que foram pré-fundidos e dimensionados. A introdução de pós pré-fundidos é feita para melhorar a uniformidade e a composição química.
Pós granulados
Estes pós têm a forma de grânulos esféricos ou extrudados. Estes grânulos têm muito menos poeira que os pós de molde. Grânulos esféricos são particularmente adequados para aplicação automática. Pós de molde granulados são produzidos por secagem por spray, enquanto pós extrudados são produzidos por extrusão. Estes pós têm melhor controle de qualidade e menores questões de risco à saúde. Grânulos expansíveis contêm um agente expansor. Durante o aquecimento dos grânulos, o agente expansor altera a forma dos grânulos e reduz a fluidez do pó no topo do molde.
Pós de partida (Starter powders)
Estes são às vezes usados no início do lingotamento para fornecer um poço de escória formado rapidamente. Estes pós têm pontos de fusão baixos, têm alto teor de óxido de sódio (Na2O) e frequentemente contêm agentes exotérmicos como siliceto de cálcio e uma pequena quantidade de carbono (menos de 1%). Pós de partida devem ser usados apenas quando houver necessidade.
Funcionamento do Pó de Molde durante o Lingotamento
Durante o lingotamento contínuo, o aço líquido é vazado continuamente da panela de lingotamento (tundish) para o molde oscilante. O molde de cobre é resfriado com água. Para proteger o aço líquido da oxidação e aderência ao molde, o pó de molde é usado. O pó de molde é adicionado continuamente na superfície superior do aço líquido dentro do molde, o que pode ser feito manual ou automaticamente. Este pó de molde forma uma camada com profundidade total de 100 mm a 150 mm. Devido à alta temperatura do aço líquido, bem acima do ponto de fusão do pó, um gradiente de temperatura forma-se na direção vertical através do pó. No topo está o pó de molde recém-adicionado, formando uma camada de pó. Na adição do pó de molde, diferentes camadas de pó de molde que são formadas são mostradas esquematicamente na Figura 1. O mecanismo de formação destas camadas é descrito abaixo.
- O pó de molde aquece e perde algum carbono por reação com oxigênio. A remoção de água ocorre à medida que a temperatura sobe e o pó de molde forma uma camada sinterizada.
- O pó de molde funde a uma taxa definida e forma camadas sinterizadas (pastosas) e líquidas. A camada líquida atua como reservatório para fornecer pó líquido ao fio. Este poço líquido deve ser mais profundo que o comprimento do curso para garantir boa lubrificação.
- O pó de molde forma um filme sólido de pó através da primeira infiltração de pó líquido no espaço molde/fio. Este filme sólido de pó é vítreo em natureza e tipicamente tem 2 mm a 4 mm de espessura. Este filme sólido subsequentemente cristaliza nas regiões de alta temperatura adjacentes ao fio.
- O pó de molde forma um filme líquido de pó tipicamente de 0,1 mm de espessura. Esta escória líquida é arrastada para baixo no espaço ao longo da casca de aço e lubrifica o fio. Esta lubrificação impede que o aço adira ao molde, removendo uma causa de ruptura do fio (breakout).
O pó no menisco normalmente consiste em quatro camadas: (i) uma camada de pó escuro, não reagido, não fundido no topo; (ii) uma camada sinterizada, semi-reagida; (iii) uma zona pastosa na qual o pó de molde está fundindo; e (iv) uma camada de escória fundida diretamente sobre o aço líquido. O processo de lubrificação é realizado quase completamente dentro desta última camada mencionada e depende de muitos fatores. Normalmente, fundentes com viscosidade mais baixa e/ou temperatura de fusão mais baixa tendem a fornecer menor atrito, melhores propriedades de lubrificação e, portanto, impedem a aderência.
Fica claro na Figura 1 que, movendo-se do aço líquido para a superfície externa do pó, existem três camadas diferentes que podem ser definidas de acordo com seu estado de agregação e estado físico. Cada uma existe para uma certa faixa de temperatura. Por outro lado, movendo-se do aço líquido em direção ao molde resfriado, outras camadas surgem, que podem ser previstas pela curva de fusão. As propriedades do filme de pó ditam as principais funções de lubrificação do fio e transferência de calor do molde. De acordo com a composição química e propriedades físicas, dois mecanismos principais podem ocorrer: cristalização e vitrificação. A formação de cristais é favorável para uma transferência de calor homogênea e controlada (horizontal) durante o lingotamento, o que é necessário para prevenir a formação de trincas superficiais.
Mas os pós de molde que estão diretamente expostos ao aço líquido também experimentam um aquecimento instantâneo que é capaz de fornecer condições térmicas muito distantes do estado termodinâmico. Os pós normalmente têm comportamento vítreo neste caso.
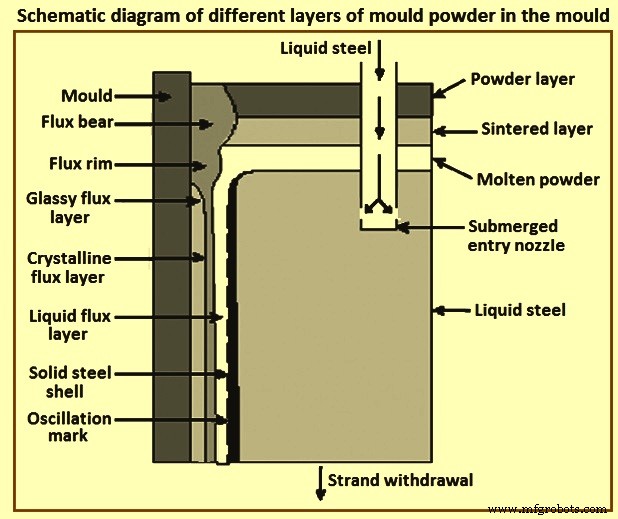
Processo de Funcionamento do Pó de Molde
A parte inferior do pó de molde começa a sinterizar e forma uma camada sinterizada. No entanto, o pó que está em contato mais próximo com o aço líquido funde devido à alta temperatura e resulta em um poço de pó líquido no topo do aço líquido dentro do molde. Nas faces estreitas e largas do molde, o pó líquido penetra no estreito espaço entre o menisco de aço e a parede do molde. Uma camada sólida, vítrea de escória é formada quando a escória líquida é resfriada bruscamente na parede do molde refrigerada a água. Se mais pó for adicionado sobre esta camada, ou quando ocorre pré-aquecimento, há probabilidade de fases cristalinas serem formadas na camada. Devido à maior taxa de transferência de calor na parte superior do molde, uma camada de escória chamada "rim" é formada no topo do menisco e ao redor do molde. A estrutura da camada sólida de escória é parte do controle do fluxo de calor horizontal, ou seja, a taxa de resfriamento do aço, relaciona-se diretamente com o número de defeitos superficiais ocorrendo no produto final de aço. A temperatura na superfície do aço sólido está acima do ponto de fusão do pó de molde ao longo de todo o comprimento do molde. Como resultado, uma camada de pó líquido está presente entre as camadas de pó sólido e a casca de aço (fio). Esta camada é crucial para manter um baixo atrito fio/molde e, portanto, evitar a aderência da casca de aço.
As camadas de aço líquido mais próximas ao molde começam a solidificar. A qualidade e caracterização desta casca é de extrema importância. Portanto, é essencial controlar e otimizar a estabilidade e qualidade da casca solidificada. Isso pode ser feito ajustando a velocidade de lingotamento, velocidade de oscilação do molde, transferência de calor e propriedades do pó de molde, como taxa de fusão, composição e viscosidade, etc. O pó de molde cobrindo o aço líquido forma uma camada de pó líquido. Acima desta camada está uma camada sinterizada rica em carbono e acima desta o pó não fundido. Espera-se que o pó de molde cumpra várias funções, tais como: (i) proteção do metal contra oxidação pelo ar; (ii) isolamento térmico para prevenir solidificação parcial na superfície; (iii) absorção de inclusões subindo até a superfície; (iv) lubrificação do contato entre o metal e o molde; e (v) permitir transferência de calor homogênea entre o fio e o molde conforme as condições de lingotamento.
Durante a oscilação do molde, o pó líquido formado na superfície do aço líquido infiltra-se entre o fio de aço e o molde para atuar como lubrificante e também regular a extração de calor do fio para o molde. Se o calor for dissipado muito lentamente, uma casca de aço muito fina é formada pelo fio e pode ocorrer um "breakout", ou seja, a casca de aço rompe, logo abaixo do molde, pois não consegue sustentar a pressão ferroestática do aço líquido. Por outro lado, se a taxa de remoção de calor for muito alta, trincas longitudinais podem aparecer no produto lingotado.
Caracterização do Pó de Molde
A caracterização física desempenha papel importante no procedimento de seleção e avaliação operacional. Em geral, a composição química, a viscosidade incluindo o início da cristalização, e o comportamento de fusão são considerados para a caracterização do pó de molde.
Viscosidade
A viscosidade de um pó de molde influencia a infiltração do pó durante o lingotamento. Em geral, a infiltração aumenta com a diminuição da viscosidade do pó de molde para as mesmas condições operacionais. Janelas operacionais para a viscosidade são baseadas principalmente em regras práticas, mas outras demandas, como o controle de captura de pó, também desempenham papel importante na definição da viscosidade requerida de um pó de molde.
Comportamento de Fusão
O comportamento de fusão de um pó de molde influencia fortemente tanto a profundidade do poço líquido quanto a sensibilidade à formação de "rim" / "bear". O comportamento de fusão pode ser descrito pela trajetória de fusão e pela velocidade de fusão. Em ambos os casos, adições de carbono livre são consideradas um fator principal. O outro parâmetro principal é a condição de fluxo no molde, ou seja, a estabilidade do menisco durante o lingotamento. A profundidade do poço líquido resulta dos valores balanceados da alimentação e da infiltração do pó de molde.
Trajetória de Fusão
A trajetória de fusão do pó de molde é determinada usando um microscópio de estágio quente. Os resultados são normalmente dados como valores para as temperaturas de amolecimento, fusão e fluxo.
Velocidade de Fusão
A velocidade de fusão dos pós de molde é determinada usando o chamado método de amolecimento. Com este método, o deslocamento de um cilindro pré-prensado de pó de molde é medido como função do tempo a uma temperatura fixa (1.400 °C). O método produz resultados qualitativos que podem ser relacionados à composição do pó de molde, ou seja, o teor de carbono livre de um pó de molde.
Processo de manufatura
- Palha de Aço: História, Produção e Segurança
- A Arte da Tesoura: Das Lâminas de Mola Antigas às Ferramentas de Precisão Modernas
- Zinco: Propriedades, Aplicações e Processo de Produção
- Aço Inoxidável: Propriedades, Fabricação e Aplicações Futuras
- Detecção e Controle de Inclusões em Aço Lingotado Continuamente para Qualidade Superior
- Automação Avançada e Modelagem no Lingotamento Contínuo de Aço
- Otimização da Fundição Contínua com Resfriamento por Névoa de Ar: Eficiência e Qualidade
- O Tundish: Chave para Qualidade no Lingotamento Contínuo de Aço
- Guia Essencial da Lingotamento Contínuo de Aço: Processo e Benefícios
- Fundição por Investimento de Aço Inoxidável de Precisão: Produção Avançada de Peças Complexas