



Garantindo Excelência: Inspeção e Garantia de Qualidade Completa em Fundição
Encontrando defeitos de fundição através de testes destrutivos e não destrutivos
Cada etapa no processo de fundição de metal, da modelagem ao tratamento térmico, é feita cuidadosamente para evitar problemas com a solidez, acabamento superficial, propriedades mecânicas e dimensões finais do fundido acabado. Ainda assim, mesmo fundidos feitos com diligência devem passar por inspeção para controle de qualidade. Pequenos problemas podem surgir inesperadamente, e muitos fundidos têm requisitos mecânicos que podem ser minados por um defeito oculto. A inspeção de fundidos permite que fundições e clientes se sintam confiantes de que têm um fundido de qualidade.
Métodos de inspeção de fundidos estão em vigor para garantir que quaisquer defeitos ocultos sejam identificados durante o processo de fabricação. Alguns defeitos comuns de fundição incluem defeitos de superfície, defeitos de inclusão e defeitos de resfriamento.
Testes destrutivos
Em cada produção, a fundição escolherá algumas amostras e as submeterá a testes destrutivos. O fundido é cortado, e as propriedades do metal inspecionadas de perto. O testador procurará inclusões, porosidade e retração. Embora testar destrutivamente um fundido não garanta nada sobre os outros fundidos na produção, dá uma noção da qualidade geral do processo. Tecnologias radiográficas e ultrassônicas diminuíram a importância dos testes destrutivos, mas ainda são usados para inspecionar a qualidade e fazer avaliações sobre uma produção.
Testes não destrutivos (NDT)
Testes não destrutivos são feitos por trabalhadores da fundição, clientes e técnicos de NDT para verificar a solidez interna e externa de um fundido sem danificá-lo.
Inspeção Visual
Este método usa o olho humano para identificar defeitos de superfície, trincas, evolução de gás, inclusões de escória ou areia, falhas de enchimento, fechamentos a frio e falhas de moldagem.
Inspeção Dimensional
Este tipo de inspeção de fundidos é realizado para garantir que uma peça atenda aos requisitos/tolerâncias dimensionais. Isso pode ser feito manualmente ou com uma máquina de medição por coordenadas (CMM) que usa sondas para obter medições muito precisas.
Inspeção por Líquido Penetrante (LPI)
Encontra minúsculas trincas, poros ou outras imperfeições de superfície em todos os tipos de fundidos metálicos que seriam difíceis de ver a olho nu. O testador primeiro limpa o fundido para remover quaisquer partículas de areia ou poeira que possam impedir o líquido penetrante de entrar nas trincas do metal.
Uma vez limpo e seco, o testador banha o fundido com uma solução penetrante. Diferentes tipos de LPI usam diferentes soluções, mas geralmente é um óleo vivamente colorido com alta ação capilar e baixa viscosidade, significando que fluirá livremente em trincas no fundido. Este corante é deixado por um "tempo de permanência" para que possa penetrar em quaisquer fendas invisíveis.
Após tempo suficiente para permitir que o líquido faça seu trabalho, o excesso é removido da superfície. Isso é geralmente feito limpando suavemente com um pano úmido, certificando-se de não inundar o fundido, o que poderia remover o corante nas trincas.
O testador então aplica um revelador especial e os defeitos da fundição tornam-se claramente visíveis.
Inspeção por Partículas Magnéticas (MPI)
MPI é como LPI no sentido de que é usado para encontrar pequenas trincas e buracos na superfície ou subsuperfície rasa de um fundido. No entanto, este processo só pode ser usado em fundidos feitos de metal ferromagnético que pode criar um campo magnético — metais como ferro, cobalto, níquel e algumas de suas ligas. O fundido é magnetizado, geralmente com eletroímãs, para iniciar o teste.
Um campo magnético é mais forte no metal que no ar. Onde há descontinuidades como trincas ou buracos na superfície ou subsuperfície próxima de um fundido, o campo magnético induzido será perturbado.
Trincas muito profundas frequentemente não criarão distorção magnética suficiente na superfície para serem encontradas desta forma.
Para encontrar as perturbações, o fundido é pulverizado com um pó ou líquido contendo pequenas partículas de óxido de ferro ou outra substância que reage em um campo magnético. Este material particulado pulverizado se agrupará perto das bordas das distorções, delineando lugares onde o fluxo magnético é baixo. Portanto, usando ímãs e pó magnético pode-se mostrar perturbações onde há mais ar que metal, em quaisquer trincas ou acima de quaisquer buracos. O método MPI é usado para inspecionar fundidos e também é usado em campo para testar fadiga de metal em tubos e estruturas já operacionais. Pode detectar trincas de tensão invisíveis a olho nu.
Teste Ultrassônico (UT)
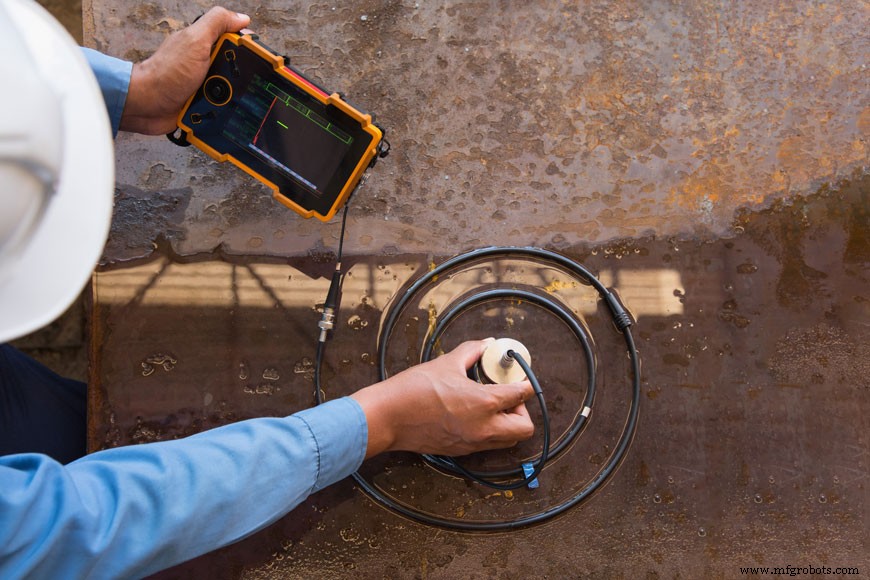
Este teste encontra defeitos usando energia acústica de alta frequência transmitida em um fundido, em uma tecnologia como os ultrassons usados por técnicos médicos. Ondas sonoras viajam através de um fundido até atingirem a superfície oposta ou uma interface ou defeito. Qualquer barreira reflete as ondas sonoras, que ricocheteiam de volta e são registradas para um analista examinar. O padrão de deflexão de energia pode indicar a localização e tamanho de um defeito interno. Este teste não destrutivo também pode ser usado para examinar espessura de parede e a contagem de nódulos de ferro dúctil. Falhas extremamente pequenas podem ser encontradas com UT em grandes profundidades, permitindo grande precisão e confiança. Um técnico experiente pode até fazer estimativas sobre a natureza de uma liga olhando a assinatura acústica de um metal desconhecido.
O teste ultrassônico requer conhecimento e experiência para uma interpretação precisa dos resultados. A peça deve ser limpa de carepa solta e tinta, e não deve ser muito irregular, pequena ou fina. Na maioria dos casos, uma superfície a ser examinada com ultrassom deve estar molhada, e frequentemente água é usada: se a superfície enferrujar, uma solução anticongelante com inibidores de ferrugem pode ser usada em vez disso.
Inspeção Radiográfica (Raio-X)
Raios-X criam imagens como as de um hospital que mostram ossos quebrados. As imagens fantasmagóricas produzidas através de Raio-X de fundição mostram manchas escuras onde há cavidades de retração, as pequenas quebras e fendas de trincas de calor, ou os pontos de pinhole de porosidade. Estas imagens ajudam um metalúrgico experiente a decidir se as propriedades mecânicas da fundição são comprometidas por retração, inclusões ou buracos e se podem ser corrigidos antes do envio dos fundidos.
Durante o processo de inspeção radiográfica de fundidos, um fundido é exposto a radiação de um tubo de raio-X. O fundido absorve parte da radiação, e a porção restante da radiação expõe o filme radiográfico. Partes mais densas do fundido resistirão à penetração da radiação, então o filme é exposto em menor grau nessas áreas, dando ao filme uma aparência mais clara. Partes menos densas do fundido permitem maior penetração da radiação, resultando em maior exposição do filme. Cada espaço no fundido portanto projeta uma "sombra" no raio-X final, causada pela radiação passando mais facilmente através dele, e o raio-X retrata qualquer trinca, vazio ou inclusão como uma área escura no filme.
Após as inspeções de fundidos serem completadas pela fundição, o fundido inspecionado e aceito é às vezes usado como está. Irregularidades superficiais comuns ou descontinuidades podem não importar para o uso de um produto de outra forma sólido. Às vezes, o acabamento pode resolver problemas observados. O fundido pode voltar para tratamento térmico, ou seguir para processamento adicional, que pode incluir pintura, óleos preventivos de ferrugem, outro tratamento de superfície como galvanização a quente, e usinagem. Preparações finais também podem incluir eletrodeposição de metais revestidos ou pintura em pó para requisitos cosméticos ou operacionais.
Post Anterior: Processo de Tratamento Térmico de Fundição de Metal
Próximo Post: Processamento Secundário
Processo de manufatura
- Dominando a Garantia de Qualidade na Gestão de Materiais MRO
- Como Gestão de Qualidade Impulsiona Crescimento na Allen Inspection Services
- Defeitos Comuns em Fundição Metalúrgica: Causas e Prevenção
- Principais Padrões de Inspeção de Qualidade para Excelência em Usinagem CNC
- Teste de Qualidade de Solda: 10 Defeitos Comuns e Dicas de Detecção
- Defeitos de Fundição: Tipos, Causas e Remédios Comprovados
- Google Lança Visual Inspection AI para Reduzir Defeitos e Tempo de Inatividade
- Ensaios Não Destrutivos de Fundições: Garantindo Qualidade e Confiabilidade
- Tratamento Térmico de Precisão para Fundições de Alumínio: Aumentando Resistência e Ductilidade
- Fundição de Precisão Explicada: Processo, Benefícios e Aplicações