



Pelotas de Minério de Ferro: Processo de Produção e Tecnologias-Chave
Pelotas de Minério de Ferro e Processo de Pelotização
A pelotização de minério de ferro começou nos anos 1950 para facilitar a utilização de concentrados de minério de ferro finamente moídos na produção de aço. Para a pelotização de minério de ferro, existem dois principais tipos de processos: o processo de grelha móvel reta (STG) e o processo de grelha-forno (GK). No processo STG, um leito estacionário de pelotas é transportado em uma grelha móvel sem fim através das zonas de secagem, oxidação, sinterização e resfriamento. No processo GK, a secagem e a maior parte da oxidação são realizadas em um leito estacionário de pelotas transportado em uma grelha móvel. Posteriormente, as pelotas são carregadas em um forno rotativo para sinterização e então em um resfriador circular para resfriamento.
Os processos de pelotização são discutidos no artigo sob o link https://www.ispatguru.com/iron-ore-pellets-and-pelletizing-processes/.
As pelotas podem ser ácidas ou fluxadas.
- Pelotas ácidas – A basicidade das pelotas ácidas é geralmente menor que 0,1. A resistência da pelota queimada é, em certo grau, devida a pontes de hematita de estrutura policristalina. Estas pelotas normalmente têm grande volume de poros abertos. O gás de redução penetra rapidamente através destes poros no núcleo da pelota e ataca simultaneamente a estrutura em muitos lugares. Isso resulta em uma mudança estrutural precoce que começa a baixas temperaturas sobre todo o volume da pelota.
- Pelotas fluxadas – Também conhecidas como pelotas básicas. A basicidade das pelotas fluxadas é maior que 0,1 e pode variar. A basicidade de pelotas básicas normais varia de 0,1 a 0,6 e têm baixa porcentagem de CaO. Durante a queima destas pelotas, uma fase de escória vítrea consistindo de SiO2, CaO e Fe2O3 de porcentagem variável é formada. Devido à adição aumentada de fundente, há formação de alguma escória e, devido a ela, há até certo ponto ligação de escória com cristais de minério de ferro. Pelotas de alta basicidade têm nível de basicidade maior que 0,6. Estas pelotas contêm nível mais alto de CaO. Estas pelotas não apenas têm fase vítrea consistindo principalmente de SiO2, CaO e Fe2O3, mas também ferritas de cálcio (CaO·Fe2O3). Durante a queima destas pelotas, a disponibilidade de CaO favorece consideravelmente o crescimento cristalino de hematita. Estas pelotas normalmente têm alta resistência mecânica após a queima da pelota.
Plantas de pelotas são normalmente integradas com plantas de beneficiamento de minério de ferro. Caso não sejam integradas, o minério de ferro concentrado em forma de polpa é geralmente bombeado para a planta de pelotas por dutos de polpa. Plantas de pelotas baseadas em finos de minério de ferro ricos são raras e não muito econômicas. Todo o processo de pelotização pode ser dividido em dois segmentos principais de sub-processos: (i) o segmento dos sub-processos a frio e (ii) o segmento dos sub-processos a quente.
O segmento dos processos a frio tem os seguintes sub-processos.
- Tanque de polpa para armazenamento de polpa de minério de ferro concentrado da planta de beneficiamento. O tamanho de partícula do minério de ferro na polpa é menor que 45 mícron para cerca de 80% das partículas.
- Materiais aditivos (como dolomita, calcário, cal ou olivina, etc., dependendo da qualidade da pelota a ser produzida) são adicionados à polpa.
- A maior parte da água é removida da polpa pelo uso de filtros. O teor de água do minério de ferro após a filtração é de cerca de 9%.
- Um misturador é usado para adição do aglomerante (bentonita ou aglomerante orgânico) para obter resistência mecânica suficiente das pelotas verdes.
- Discos de pelotização ou tambores de esferoidização são usados para produção de pelotas verdes. Discos de pelotização são mais populares para produção de pelotas verdes.
- Peneiras vibratórias são normalmente usadas para separar diferentes frações de pelotas verdes. Pelotas abaixo do tamanho são recicladas de volta ao processo, enquanto pelotas acima do tamanho são trituradas antes de sua reciclagem.
- O restante são pelotas no tamanho (8 mm a 16 mm) que são transportadas em uma esteira para o processo de secagem no segmento de processos a quente.
O segmento dos processos a quente tem os seguintes sub-processos.
- Forno de secagem para remover a maior parte do teor de água das pelotas verdes pelo fluxo de ar quente através do leito. Pelotas secas então entram no forno de pelotização.
- As pelotas secas são queimadas (1250 °C a 1300 °C) no forno de pelotização para converter as pelotas verdes no produto final.
- Resfriamento das pelotas endurecidas a quente para cerca de 200 °C é realizado no resfriador soprando ar frio.
A maioria dos sub-processos acima é operada hoje com a ajuda de técnicas de controle usando controles automáticos. Alguns dos sub-processos dependem altamente do bom funcionamento do sub-processo anterior. Por exemplo, se o tamanho de partícula for muito grande, ou os finos estiverem muito secos, ou a secagem não estiver funcionando, então nenhuma pelota pode ser produzida. Uma situação menos crítica é quando alguns segmentos estão funcionando de forma subótima. Como exemplo, se o processo no qual o aglomerante é adicionado a mistura de aglomerante não for uniforme, então o processo para formação de pelota verde sofre. Portanto, o processo de pelotização de minério de ferro é uma cadeia de vários sub-processos que dependem altamente do desempenho uns dos outros.
A adição de aglomerante ao minério serve a dois objetivos principais: (i) tornar o minério plástico para que possa nuclear sementes que crescem em pelotas bem formadas, e (ii) manter a pelota unida durante manuseio, secagem e pré-aquecimento ou até que tenha sido suficientemente fortalecida por endurecimento durante a queima. O aglomerante ideal deve produzir pelotas de alta qualidade a custo mínimo e introduzir o mínimo de contaminantes possível. O aglomerante também deve ser não tóxico, fácil de manusear e não deve requerer sistema de alimentação avançado. Pequenas adições de bentonita promovem ligação pela formação de ligações cerâmicas e por maior compactação das partículas durante a rolagem de bolas verdes.
A qualidade das pelotas verdes depende de parâmetros de entrada como mineralogia, química e granulometria dos finos de minério, parâmetros de esferoidização como tamanho de partícula da alimentação, quantidade de água adicionada durante a pelotização, velocidade de rotação do disco, ângulo de inclinação do fundo do disco e tempo de residência dos materiais no disco, etc.
Nas pelotas verdes, a água desempenha papel importante. Ela aglomera o minério e realiza a função de líquido ligante. Aglomerados úmidos podem existir em vários estados diferentes dependendo da quantidade de água presente. Estes são mostrados esquematicamente na Fig. 1. Grau de preenchimento do líquido ligante ou saturação líquida descreve a porção do volume de poros que é preenchida com líquido ligante.
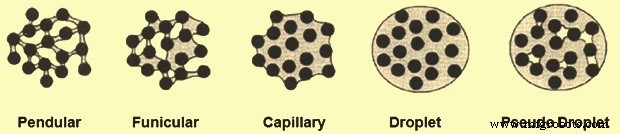
Fig. 1 Apresentação esquemática de diferentes estados de aglomerado úmido
Em baixas saturações, as partículas são mantidas unidas por pontes líquidas (ligações pendulares, estado pendular). No estado de tensão (funicular), tanto capilares preenchidos com líquido quanto pontes líquidas coexistem. No estado capilar, todos os capilares estão preenchidos com líquido e superfícies côncavas são formadas nas aberturas dos poros devido às forças capilares.
O estado de gota ocorre quando o aglomerado é mantido unido pela força coesiva do líquido. No pseudo-estado de gota, vazios não preenchidos permanecem aprisionados dentro da gota. Uma característica comum é que nos estados capilar e de gota, ou aberturas capilares côncavas ou água superficial livre, sobre toda a superfície externa do aglomerado são esperadas. A teoria capilar para resistência de aglomerado úmido está bem estabelecida agora.
Aditivos têm sido empregados para melhorar tanto a operação quanto a economia do processo de pelotização. Cal (CaO) e cal hidratada [Ca(OH)2] provaram ser aditivos benéficos durante a produção de pelotas. As propriedades das pelotas verdes, secas e queimadas foram significativamente melhoradas com a adição de cal ou cal hidratada.
A qualidade física e metalúrgica das pelotas de produto depende amplamente da qualidade da pelota verde, tipo e quantidade de aglomerantes, fundentes e aditivos usados, e parâmetros de endurecimento como condições de queima (temperaturas e tempo, etc.). Ingredientes das pelotas verdes reagem juntos, durante a queima, para formar nas pelotas de produto diferentes fases e microestruturas.
O tipo e quantidade destas fases, sua química e distribuição desempenham papel vital na decisão das propriedades metalúrgicas das pelotas de produto durante a redução no subsequente processo de ferro-gusa. Estudos de pelotas verdes e endurecimento de magnetita e finos de minério de ferro hematita de alto teor com baixa alumina foram realizados em diferentes partes do mundo. Mas os resultados destes estudos não podem ser diretamente interpretados para minérios de ferro com maiores quantidades de alumina (Al2O3) devido à diferença em química e mineralogia. Finos de minério de ferro com teor comparativamente alto de Al2O3 exibem características de pelotização diferentes.
Quanto à queima de minérios de ferro hematita, mais calor precisa ser suprido de fontes externas devido à ausência da seguinte reação exotérmica de oxidação de magnetita:
4FeO + O2 = 2Fe2O3
O consumo de energia necessário para a produção de pelotas a partir de finos de hematita é maior que o necessário para pelotizar finos de magnetita. Além disso, pelotas feitas de minérios hematita têm propriedades de torrefação pobres e não alcançam resistência física adequada até que a temperatura de torrefação seja superior a 1300 °C. Observa-se que as partículas de hematita e a estrutura da pelota mantêm suas formas originais se a temperatura estiver abaixo de 1200 °C. O tamanho das partículas de hematita não aumenta, nem os defeitos da rede cristalina de Fe2O3 são eliminados até que a temperatura seja superior a 1300 °C. Em altas temperaturas, pontes de conexão iniciais são formadas entre grãos cristalinos e ocorre recristalização de Fe2O3. No entanto, se a temperatura de torrefação for superior a 1350 °C, então é prejudicial, pois Fe2O3 decompõe a Fe3O4 como expresso pela seguinte reação e isso resulta adversamente na perda de qualidade da pelota.
6Fe2O3 = 4Fe3O4 + O2
A termodinâmica desta reação indica que a temperatura de decomposição de Fe2O3 aumenta com o aumento da pressão parcial de oxigênio. Portanto, temperatura de queima excessivamente alta e baixa pressão parcial de oxigênio devem ser evitadas para prevenir a decomposição de Fe2O3. Assim, é necessário manter uma temperatura de torrefação mais alta para pelotas de hematita, bem como faixa de temperatura de queima mais estreita. Isso torna difícil a operação de equipamentos de queima.
Para melhorar o endurecimento de pelotas de hematita, tanto a adição de magnetita quanto os métodos de carga de carbono são encontrados como técnicas favoráveis na prática.
No caso de pelotização de minérios magnetita, quando uma pelota começa a oxidar, uma casca de hematita é formada enquanto o núcleo da pelota ainda é magnetita. Mudanças de volume térmico nestas duas fases indicam que a sinterização na fase magnetita começa mais cedo (950 °C) comparada à fase hematita (1100 °C). A diferença nas taxas de sinterização entre as fases magnetita e hematita é maior por volta de 1100 °C. A taxa de sinterização aumenta em ambas as fases com o aumento da finura no concentrado de magnetita. Uma moagem mais fina na matéria-prima, portanto, promove a formação de estruturas dúplex indesejadas com um núcleo mais pesadamente sinterizado se desprendendo da casca. A porosidade original constante nas pelotas verdes, a taxa de oxidação diminui à medida que o concentrado de magnetita se torna mais fino, devido à sinterização aumentada. No entanto, na esferoidização prática, matérias-primas mais finas necessitam o uso de mais água na esferoidização, o que resulta em aumento da porosidade da pelota verde. Estes dois efeitos opostos se nivelam e o tempo de oxidação se torna constante. Sob condições de processo industrial, diferenças na estrutura dúplex ainda são esperadas. Isso ocorre porque apenas oxidação parcial ocorre antes do endurecimento.
A adição de cal (CaO) aos finos de minério de ferro diminui ligeiramente a produtividade das pelotas verdes, mas aumenta a resistência à queda e a resistência à compressão das pelotas verdes. Além disso, a resistência das pelotas é diretamente proporcional à retração que ocorre durante a queima das pelotas. No caso de pelotas fluxadas, a adição de cal aumenta a retração da pelota e, portanto, aumenta a resistência da pelota. Isso se deve à interação entre cal, sílica e óxido de ferro formando silicato de cálcio e ferritas de cálcio. A adição de cal resulta na sinterização de partículas finas de hematita suportada por ligação mineral secundária muito localizada perto dos sítios originais das partículas de cal. Com o aumento tanto da temperatura quanto da concentração de cal, mais escória é formada, o que consolida a estrutura e diminui a porosidade acessível.
O uso de cal hidratada [Ca(OH)2] tem influência positiva na resistência à queda e resistência à compressão de pelotas verdes e secas. Também há boa influência de Ca(OH)2 na resistência final de pelotas queimadas.
A adição de Ca(OH)2 resulta na diminuição da eficiência da bentonita como aglomerante pela substituição do íon sódio mais eficiente por íon cálcio, convertendo-a em uma mais cálcica e menos eficiente, levando à deterioração das propriedades da pelota. Portanto, em alguns casos, não é desejável adicionar mais de um aglomerante ao mesmo tempo durante o processo de pelotização, pois pode resultar em deterioração das propriedades da pelota em vez de sua melhoria. Após uma certa quantidade de Ca(OH)2 ser adicionada, alguma melhoria nas propriedades da pelota é alcançada, que pode ser atribuída ao efeito de Ca(OH)2 como aglomerante durante o processo de pelotização. A cinética de redução das pelotas contendo 0,4% de bentonita e 4% Ca(OH)2, tendo as mais altas propriedades físico-químicas, mostra que a redução destas pelotas é controlada por reação química interfacial.
Processo de manufatura
- Sinterização de Finos de Minério de Ferro: Aumentando a Eficiência do Alto-Forno
- Pelotas de Minério de Ferro e Pelotização: Visão Geral Completa e Guia do Processo
- ITMK 3: Processo Ecológico da Kobe Steel para Produção de Pepitas de Ferro
- HIsmelt: Fundição Direta Avançada para Produção de Ferro Líquido
- FASTMET e FASTMELT: Tecnologias Avançadas de Redução de Ferro para Produção Eficiente de Metal
- Beneficiamento de Minério de Ferro Otimizado para Produção Eficiente de Aço
- Mineração de Minério de Ferro: Processo, Tipos e Técnicas de Extração
- Otimização de Operações de Alto-Forno com Pelotas de Minério de Ferro
- Otimizando a Qualidade do Sinter: Processos-Chave para Sinterização de Minérios de Ferro
- Fundição de Minério de Ferro Explicada: Processo, Princípios e Produção