



Otimizando Propriedades Mecânicas com Controle Termomecânico em Laminação
Processamento Termomecânico Controlado em Laminação
O processamento termomecânico controlado (TMCP) é técnica projetada para melhorar as propriedades mecânicas dos materiais controlando o processo de deformação a quente em um laminador. Originalmente projetado para produzir a forma externa requerida do produto. Laminação controlada, resfriamento controlado e têmpera direta são exemplos típicos de TMCP. Tal processamento economiza energia na fabricação de aço minimizando ou eliminando tratamento térmico após deformação a quente, aumentando assim a produtividade para aços de alto grau. Normalmente requer mudança no projeto de liga e frequentemente reduz a produtividade do próprio processo de deformação a quente, mas ao mesmo tempo possibilita reduzir a quantidade total de adições de liga e melhorar a soldabilidade, enquanto às vezes produz características novas e benéficas no aço.
O processo TMCP tem várias vantagens que ajudam a superar questões relacionadas à adição de grandes elementos de liga e tratamentos térmicos convencionais. Aços TMCP com micro ligas adicionadas foram desenvolvidos para gerenciar requisitos conflitantes de resistência, tenacidade e soldabilidade através de refinamento de grão. TMCP efetivamente permite redução da temperatura de pré-aquecimento, reduzindo assim o custo de laminação. Como aços TMCP oferecem boa soldabilidade, são altamente valorizados em indústrias como construção naval, estruturas offshore, dutos e construção civil.
TMCP é a combinação sofisticada de operações de deformação bem definidas e tratamento térmico bem definido em uma única etapa de produção para controlar a microestrutura do aço sendo laminado. TMCP produz aços com qualidades externas desejadas (dimensões, forma e qualidade superficial) e propriedades mecânicas aceitáveis. TMCP é normalmente considerado a etapa final na produção de aços.
Aspectos Históricos
A primeira introdução de processamento termomecânico em produção comercial foi laminação controlada de chapas de aço carbono (C)-manganês (Mn) de 40 kgf/mm² para construção naval nos anos 1950. Após 1945, o conceito de tenacidade distinto de ductilidade, e tenacidade a entalhe tornou-se requisito para chapas de aço estrutural para construção naval e outras. Nos anos 1950, aumento da razão Mn/C, desoxidação por adição de alumínio (Al) e normalização de aços desoxidados com Al foram adotados para melhorar tenacidade a entalhe. Na época, o conceito de que a temperatura de transição dútil-frágil pode ser reduzida por refinamento do tamanho de grão de ferrita (alfa) também foi estabelecido.
Desde o início dos anos 1960, extenso volume de pesquisa foi conduzido sobre efeitos da temperatura de laminação nas propriedades mecânicas. Dessa pesquisa, desenvolveu-se procedimento de laminação a temperatura controlada para refinar tamanho de grão. Laminação controlada fez grande contribuição para redução de adição de liga e melhoria de soldabilidade. Esse desenvolvimento levou à produção de quantidades substanciais de aços fortes e tenazes, usados principalmente para dutos.
Embora laminação controlada resultasse em produtividade relativamente baixa, podia ser realizada a temperatura comparativamente baixa para obter níveis aumentados de resistência e tenacidade. Como o processo de laminação controlada baseia-se em refinamento de grão, pode melhorar limite de escoamento e tenacidade, mas não pode melhorar resistência à tração sem liga. Portanto, houve melhoria limitada de soldabilidade com esse processo.
Desde o final dos anos 1970, esforços foram feitos para combinar TMCP, que melhora tanto resistência quanto tenacidade, com micro liga, que melhora soldabilidade. Quando TMCP é usado em combinação com laminação controlada, o resfriamento acelerado permite que a transformação austenita (gama) para ferrita (alfa) seja controlada. TMCP é agora amplamente usado para produção de aços mais fortes e tenazes com excelente soldabilidade.
A abordagem atual de uso de TMCP resfriado a água, que dá resfriamento acelerado após laminação a baixa temperatura e têmpera direta, foi grandemente melhorada nos anos 1980. O processo de controle contínuo em linha cobre ampla faixa de parâmetros de resfriamento (coeficiente de transferência de calor) e condições de austenita (não trabalhada, recristalizada ou não recristalizada) e rende variedade de propriedades do aço.
Vários conceitos são empregados nos equipamentos de resfriamento. Em uma das configurações atuais mais sofisticadas, a chapa é aplainada por nivelador antes do resfriamento a água. Esse procedimento é eficaz em ampla faixa de taxas de resfriamento para atingir resfriamento uniforme em todo o plano da chapa e realizar propriedades mecânicas homogêneas.
Processos TMCP
Existem vários processos para TMCP. Estes se enquadram amplamente em três categorias principais:
- Laminação controlada a partir da temperatura de normalização ainda totalmente austenítica (acima da temperatura Ar3) seguida por resfriamento rápido de aproximadamente 10 °C/s. O objetivo é refinar tamanho de grão por laminação controlada e aumentar resistência suprimindo formação de ferrita e perlita em favor de bainita forte e tenaz.
- Laminação controlada tanto acima do Ar3 quanto abaixo dessa temperatura, na região mista austenita-ferrita. Além do refinamento de grão de austenita, os grãos recristalizados são achatados e nucleação de ferrita fina é encorajada pela deformação. A uma temperatura acima do Ar1, a laminação controlada é interrompida, seguida por resfriamento rápido à temperatura ambiente ou intermediária.
- Laminação controlada realizada como parte de processamento preliminar, seguida por resfriamento e reaquecimento a pouco acima da temperatura Ar3 e então resfriamento rápido bem abaixo da temperatura Ar1. O propósito é desenvolver o mais fino tamanho de grão equiaxial de austenita antes do resfriamento controlado começar.
Por escolha apropriada de temperatura de deformação e taxa de deformação, a resistência do aço pode ser aumentada. A resistência do aço TMCP é maior que a de aço normalizado de mesma composição. Assim, aço TMCP tem composição mais lean (menor teor de liga) que aço normalizado convencional de mesma resistência.
Características Metalúrgicas do TMCP
O conceito de controle microestrutural por TMCP é apresentado esquematicamente na Fig. 1. Enquanto TMCP atinge alta resistência utilizando transformação para ferrita e bainita além de tenacidade aumentada, tecnologia de laminação controlada aumenta tenacidade principalmente por refinamento da microestrutura de ferrita. Resfriamento acelerado dá maior produtividade comparado com laminação intercrítica (região austenita + ferrita) e minimiza qualquer diminuição na energia absorvida através dos fenômenos de separação. TMCP consiste de duas etapas em série: (i) laminação controlada e (ii) subsequente processo de resfriamento acelerado. Durante a etapa de laminação, os grãos de austenita são alongados em forma de panqueca, introduzindo descontinuidades cristalográficas como degraus e bandas de deformação. Esses degraus e bandas permanecem até o resfriamento acelerado iniciar quando a temperatura de laminação é suficientemente baixa (menos de 800 °C).
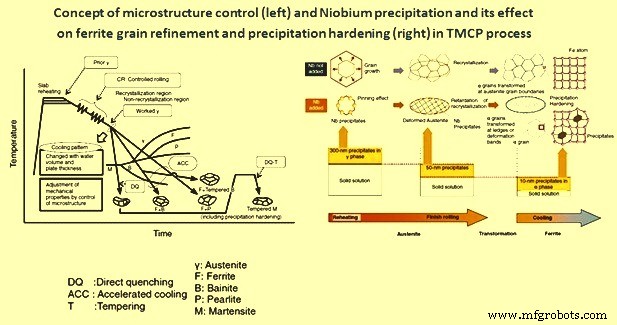
Fig. 1 Conceito de controle microestrutural e precipitação de Nb e seus efeitos
Recristalização ocorre quando a temperatura é suficientemente alta (mais de 900 °C) e a maioria dos degraus e bandas de deformação induzidas por deformação desaparece. A retenção de degraus e bandas de deformação pode atuar como sítios potenciais de nucleação heterogênea para transformações austenita-ferrita e contribuir para refinamento de grão. Também a deformação heterogênea de austenita aumenta a área de superfície de grão e comprimento de bordas de grão por unidade de volume, sem mudança no número de cantos de grão por unidade de volume.
A característica adicional do TMCP é seu processo de resfriamento. Durante o resfriamento acelerado, o crescimento de produtos transformados é efetivamente suprimido e refinamento de grão é alcançado por transformações onde os sítios de nucleação acima mencionados são introduzidos. A diminuição da temperatura de transformação causada pelo resfriamento acelerado induz fortes mudanças na estrutura intragranular. As forças motrizes de transformação também contribuem para refinamento do tamanho de grão através de laminação a baixa temperatura seguida de têmpera com água. A resistência à tração pode ser amplamente controlada (de 50 kgf/mm² a acima de 80 kgf/mm²).
Os elementos de micro liga no aço controlam a microestrutura. Quantidades traço de elementos como nióbio (Nb) e titânio (Ti) (concentrações da ordem de 0,01%) permitem refinar a microestrutura desde o reaquecimento do aço até laminação controlada e processos de resfriamento acelerado e aumentam a resistência do produto laminado acabado. Os efeitos do Nb (Fig. 1) como exemplo de elemento de micro liga mostram que os tamanhos dos precipitados de Nb formados durante cada processo são aproximadamente 300 nm na temperatura de reaquecimento do lingote antes da laminação (mais de 1000 °C), 50 nm durante laminação controlada (cerca de 800 °C) e 10 nm na temperatura de transformação (cerca de 600 °C) durante resfriamento. Em resumo, o tamanho dos precipitados diminui com diminuição da temperatura conforme o processo progride. Isso é útil para controle microestrutural. Portanto, é necessário manter Nb em solução sólida para que possa precipitar em quantidades suficientes nos processos subsequentes.
Nb precipita durante o reaquecimento do aço e previne crescimento de grão de austenita via efeito de pino (pinning). Durante o subsequente processo de laminação, abaixo da temperatura de recristalização (cerca de 900 °C), a força motriz gerada pela energia de deformação introduzida por tal laminação facilita precipitação de carbonetos e/ou nitretos finos de Nb. Esses precipitados finos previnem recristalização de grão de austenita e portanto seu crescimento.
Durante laminação termomecânica, a precipitação induzida por deformação de elementos de micro liga como Nb desempenha papel importante no controle da microestrutura. Nb retarda o início da recristalização de austenita.
Devido à natureza não recristalizada da austenita, há oferta abundante de sítios heterogêneos de nucleação de ferrita (degraus e bandas de deformação) para o subsequente processo de resfriamento. Nb também induz outros efeitos, como durante a transformação austenita-ferrita ao resfriar, precipita na matriz de ferrita e aumenta sua resistência via mecanismo de endurecimento por precipitação. A estrutura cristalina dos precipitados não se encaixa bem na rede de ferrita e essa incoerência entre ferrita e precipitados resulta em aumento de resistência.
Os parâmetros do TMCP afetam a microestrutura e propriedades de aço micro ligado Nb-Ti. Por exemplo, limite de escoamento e resistência à tração aumentam com diminuição da temperatura de laminação de acabamento-resfriamento ou temperatura de laminação não recristalizada.
O efeito mais notável do TMCP é que aço com mesma resistência de aços convencionais pode ser fabricado com equivalente de carbono menor (menor adição de liga) através de controle microestrutural. Demonstraram que o valor de Ceq requerido para aço TMCP atingir a mesma resistência é 0,04% a 0,08% menor que o requerido para aço normalizado. Como resultado, soldabilidade (temperatura de pré-aquecimento requerida para prevenir trincas a frio na ZTA) foi significativamente melhorada em aços TMCP. TMCP assim aumenta produtividade durante fabricação de estruturas de aço enquanto aumenta segurança e confiabilidade.
Equipamentos e Tecnologias Usados no TMCP
Para TMCP, vários tipos de equipamentos de resfriamento acelerado foram sugeridos e postos em uso prático desde 1980. Os pontos necessários nesse desenvolvimento foram uniformidade e controlabilidade da temperatura de resfriamento e planicidade da chapa após resfriamento, bem como produtividade do processo. Equipamentos de resfriamento acelerado frequentemente usados foram exaustivamente revisados para esse propósito. Cada usina adiciona características específicas relacionadas ao método de resfriamento, local de instalação e movimento da tira/chapa.
Atualmente, equipamentos de resfriamento acelerado são comumente do tipo contínuo, no qual a zona de resfriamento é dividida na direção de deslocamento da tira/chapa. Nessa configuração, resfriamento a água das faces superior e inferior da tira/chapa pode ser controlado independentemente em cada zona.
Além do resfriamento a água homogêneo, progresso foi feito em tecnologia de resfriamento com distorção reduzida, que requer controle de resfriamento ainda mais sofisticado. Isso é necessário para garantir tanto uniformidade da temperatura de resfriamento quanto planicidade requerida da tira/chapa após resfriamento. Questões relacionadas a distorção da tira/chapa (deflexões) são classificadas em três tipos principais dependendo da direção em que resfriamento desigual ocorreu: ao longo da espessura, direções longitudinal e transversal. Baseado em teoria de tensão térmica e instabilidade elástica, expressões para flambagem crítica ao longo dessas três direções resultantes de resfriamento desigual são encontradas. Uma das causas de distorção da chapa é o super-resfriamento inevitável nas quatro faces estreitas da chapa. Para evitar essa diminuição de temperatura, várias medidas mecanicistas são geralmente tomadas: perfil de coroa de água pode ser aplicado na direção transversal, proteção de bordas (edge screening), que reduz fluxo de água nas bordas, pode ser aplicado na direção da largura, e proteção de ponta e cauda (head and tail screening) pode ser aplicado para evitar super-resfriamento nas respectivas faces estreitas. Para minimizar diferença de temperatura, otimização do arranjo de bicos na face inferior também foi examinada, já que outro mecanismo que causa distorção é as diferentes histórias térmicas das faces superior e inferior da tira/chapa. Em algumas usinas, funções de aprendizado são empregadas para que a razão de volume de água aplicado às faces superior e inferior possa ser controlada automaticamente baseada em dados acumulados de temperatura e planicidade. A planicidade da tira/chapa antes do resfriamento é essencial para garantir temperatura de resfriamento uniforme. Isso é consistente com a tendência recente de otimizar configuração sequencial de equipamentos instalando nivelador a quente antes da etapa de resfriamento acelerado.
Tecnologias adicionais foram requeridas para atender à demanda crescente por TMCP desde os anos 1990. Uma questão chave em tais tecnologias tem sido atingir resfriamento altamente uniforme para minimizar deformação do aço, que ocasionalmente ocorria com métodos convencionais de TMCP e tinha que ser retificada para reduzir quantidade de renivelamento. Requisitos de qualidade do produto também se tornaram mais severos e aços são requeridos a ter menos variação em sua resistência. Isso é alcançado através de melhoria da precisão da temperatura de acabamento do resfriamento durante resfriamento acelerado. Para responder a esses requisitos, algumas novas tecnologias TMCP, como CLC-? e Super OLAC, foram desenvolvidas e estão agora em uso em produção.
Um dos sistemas de equipamentos de resfriamento melhorados, CLC-?, foi desenvolvido e introduzido para uso comercial pela Nippon Steel Corporation (NSC). Esse sistema é um avanço técnico para TMCP. Devido à sua tecnologia única de resfriamento, bem como layout da instalação, ampla faixa de taxas e padrões de resfriamento e características de resfriamento uniformes são realizadas sobre toda a tira/chapa. NSC conduziu experimentos e análises numéricas em engenharia de condutividade térmica e dinâmica de fluidos e superou a heterogeneidade do comportamento de resfriamento, que não era inevitável usando equipamentos convencionais. Desenvolveram novo sistema de resfriamento a água com ampla faixa de capacidades de resfriamento, que reduziu a variação de temperatura a aproximadamente metade da de equipamentos convencionais. Essa nova geração de tecnologia de resfriamento controlado é agora amplamente aplicada a produtos reais, permitindo resolução de requisitos conflitantes de propriedades como resistência e tenacidade.
As medidas descritas melhoraram uniformidade da temperatura de resfriamento e planicidade da chapa após resfriamento comparado a aplicações TMCP passadas. Contudo, requisitos cada vez mais rigorosos para planicidade do aço necessitam modificações adicionais dos equipamentos de resfriamento acelerado e medidas de controle para garantir planicidade após resfriamento. Para atingir isso, algumas usinas recentemente tomaram medidas como instalação de niveladores a frio pesados.
Processo de manufatura
- Como Laminações Moldam o Aço: Por Dentro do Processo que Garante Resistência e Consistência
- O Rolo de Massa: Das Origens Etruscas à Arte Moderna
- Pílulas Anticoncepcionais: História, Benefícios, Riscos e Produção
- Sistema Automatizado de Enchimento e Monitoramento de Piscina
- Robô Alarme Rolante: Sistema Móvel Inteligente de Despertar com Raspberry Pi e Google Calendar
- Controle Automático de Trem DIY com Arduino – Simples, Confiável e Personalizável
- Entendendo as Laminação: Tipos, Processos e Aplicações
- Entendendo Prensas Mecânicas: Principais Aplicações e Benefícios
- Prensas Mecânicas Explicadas: Função, Tipos e Aplicações Industriais
- Laminação: Tipos de Laminação e Defeitos Comuns em Metais Laminados