



Vigas Universais (I/H): Projeto, Laminação e Aplicações
Vigas Universais e sua Laminação
Vigas universais também são conhecidas como vigas de abas paralelas ou vigas de abas largas. A seção transversal de uma viga universal é em formato I ou H. Vigas em H também são referidas como colunas universais. A porção horizontal da seção transversal é conhecida como abas (flanges), enquanto o elemento vertical é denominado alma (web). Viga H tem abas mais largas que viga I. Vigas universais são geralmente laminadas de aços estruturais e usadas em construção e engenharia civil. A viga universal tem o perfil de seção transversal mais eficiente, pois a maior parte de seu material está localizada longe do eixo neutro, proporcionando alto segundo momento de área, o que aumenta a rigidez, logo resistência à flexão e deflexão.
Vigas H têm largura e profundidade iguais ou próximas e são mais adequadas para serem orientadas verticalmente para suportar carga axial, como colunas em construções de múltiplos andares, enquanto vigas I são significativamente mais profundas que largas e mais adequadas para suportar carga de flexão, como elementos de viga em pisos.
Quando uma viga flete, o topo está em compressão e a base em tração. Essas forças são maiores no topo e base. Como a viga universal tem maior quantidade de material no topo e base e menor material na alma, fornece seção estrutural rígida com uso de menor material.
Limitações e Comparações
Embora vigas I sejam excelentes para flexão unidirecional em plano paralelo à alma, não se comportam tão bem em flexão bidirecional. Também mostram pouca resistência à torção e sofrem empenamento seccional sob carga torsional. Para problemas dominados por torção, seções caixa e outros tipos de seções rígidas são usadas em preferência às vigas I.
Aumentar a profundidade da viga aumenta a resistência à flexão pelo cubo da profundidade, logo vigas universais fornecem muita rigidez. Contudo, a espessura da alma não deve ser pequena para evitar flambagem.
A alma de uma viga universal resiste a forças de cisalhamento, enquanto suas abas resistem à maior parte do momento fletor experimentado pela viga. Vigas em formato I são projetadas para suportar altas cargas sobre longos vãos. São forma muito eficiente para suportar cargas de flexão e cisalhamento no plano da alma. Abas espessas e alma mais fina proporcionam eficiente distribuição de material para resistir às altas cargas de flexão de aplicações de vigas. Contudo, seções em I têm capacidade reduzida na direção transversal e são ineficientes no suporte de carga de torção.
Viga H é aço de seção de alto desempenho devido à vantagem de distribuição otimizada de área de seção transversal e razão razoável de resistência-peso. Com características de aba larga e alma fina, viga H tem alto módulo de seção, alta resistência à flexão e excelentes propriedades mecânicas. Vigias H são geralmente mais pesadas que vigas I e úteis como suportes para muros de contenção e similares. Também podem ser usadas como seções de viga onde altura livre é preocupação. Devido às suas propriedades excepcionais, vigas H são amplamente usadas para vigas, colunas e outros membros arquitetônicos, bem como em fundações de estacas, pontes e outras obras de engenharia civil.
Vigas universais diferem de perfis laminados em U (joists) também conhecidos como vigas de abas cônicas. As abas das vigas universais são paralelas e têm espessura constante, enquanto as de joists são cônicas e têm espessura variável. Joists, devido às abas de espessura variável, precisam de arruelas cônicas para conexão.
Vigas H têm largura e profundidade iguais ou próximas, enquanto vigas I são significativamente mais profundas que largas. Vigas universais são produzidas de aços estruturais seja por fabricação geralmente usando chapas de aço ou por laminação. Comparação das seções transversais de diferentes tipos de vigas na Fig. 1.
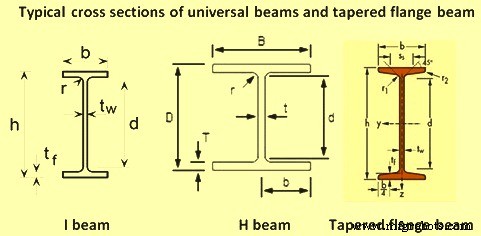
Fig. 1 Comparação das seções transversais de diferentes tipos de vigas
Laminação de Vigas Universais
Convencionalmente, vigas universais como outras formas estruturais são produzidas por laminação de lingotes (blooms) em gaiolas universais (Fig. 2). Mais recentemente, blocos de viga (beam blanks) com seções transversais em forma de osso de cachorro (dog-bone) têm sido lingotados continuamente, ignorando certas etapas na laminação primária. Para produção de vigas I, o processo mais recente é lingotamento contínuo e laminação de blocos de viga com aba fina (ex.: espessura menor que 50 mm), para produzir viga de abas paralelas com alma fina.
Laminador Convencional de Vigas Universais
O processo convencional de produção para laminação de viga universal inclui aquecimento do lingote, laminação ao contorno e dimensões adequados, corte a quente para comprimentos manipuláveis, resfriamento à temperatura ambiente, endireitamento, corte a comprimentos pedidos, inspeção e expedição.
O aquecimento do lingote para seções grandes é feito em um de dois tipos de fornos: forno tipo empurrador (pusher) ou forno de viga andante contínuo (walking beam). O forno tipo empurrador servia quase todos os laminadores antigos de vigas universais, enquanto a tendência recente é usar fornos de viga andante devido a grande número de vantagens. Normalmente laminadores de vigas universais têm um ou dois fornos de viga andante contínuos.
Um laminador típico para produção de vigas universais tem uma gaiola de desbaste reversível de dois cilindros na qual a conformação inicial é realizada, seguida por um grupo de três gaiolas, dispostas em trem, onde o processo de laminação é completado.
Vigas H foram inicialmente laminadas em laminadores de dois cilindros e três cilindros, e gaiolas universais de quatro cilindros foram usadas para laminação de acabamento. Contudo, as abas não eram tão bem calibradas quanto a alma e as vigas eram limitadas em tamanho. Ainda havia demanda considerável por vigas de maior profundidade com almas mais finas e abas maiores com pouco ou nenhum cone. Essa demanda definiu a tendência dos laminadores de vigas universais.
A composição de um laminador normal de vigas universais consiste de: descalcificador de água de alta pressão para remover carepa dos lingotes aquecidos, gaiola de desbaste reversível de dois cilindros com cilindros multicanaletas junto com manipuladores em ambos os lados, serra de língua para cortar a ponta do material, gaiola universal de desbaste, gaiola de calibração de abas (edging mill), gaiola universal de acabamento de passe único, serra a quente, parada de bitola, duas camas de resfriamento, endireitador rotativo de 7-9 cilindros, cama de inspeção junto com prensa de gag para re-endireitamento da viga se necessário, máquina de empilhamento, etiquetadora, serra a frio, e máquina de amarração junto com mesas de rolos para movimentação de material. O layout típico do laminador está na Fig. 2.
As gaiolas universais de desbaste e calibração são laminadores reversíveis de múltiplos passes que operam em tândem através de sincronização de velocidade computadorizada. A gaiola universal de desbaste é normalmente uma gaiola de quatro cilindros com dois cilindros horizontais acionados e dois cilindros verticais não acionados. A gaiola de calibração é geralmente uma gaiola de dois cilindros, canaleta única. A gaiola universal de acabamento também tem dois cilindros horizontais acionados e dois verticais não acionados.
Após laminação, a viga universal passa por etapas de acabamento como serragem a quente para cortar a viga ao comprimento da cama de resfriamento. Normalmente há duas serras consistindo de uma serra estacionária e outra móvel. Cama de resfriamento geralmente tem combinação de vigas andantes e correntes de transferência para movimentação de materiais. Em alguns laminadores, sprays de água também são usados nas superfícies superior e inferior das vigas cortadas para resfriamento antes de movê-las à área de acabamento.
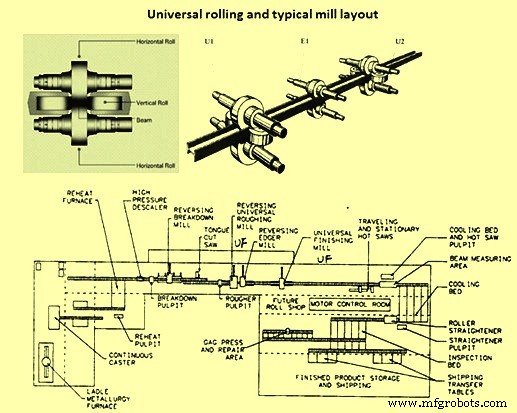
Fig. 2 Laminação de viga universal em gaiola universal e layout típico do laminador
Laminador Moderno de Vigas Universais
Laminador moderno de vigas universais é normalmente construído com gaiolas universais contínuas para laminar continuamente lingote (slab) ou bloco de viga (beam blank) lingotado continuamente. O laminador é normalmente equipado com sistema de controle automático de bitola (AGC). A espessura da aba para o bloco de viga lingotado é menor que 50 mm.
O lingote ou bloco de viga é geralmente aquecido com forno de reaquecimento de viga andante contínuo. Muitos fornos têm quatro zonas de aquecimento e capacidade de cerca de 250 ton/h. Fornos modernos são totalmente controlados por computador e aceitam lingotes ou blocos de viga quentes ou frios para carregamento.
Um trem de laminação completo geralmente consiste de uma gaiola de desbaste ou desbaste, um grupo de gaiolas universais com gaiola universal U1, gaiola de calibração E1, gaiola universal U2 (Fig. 2) e uma gaiola universal de acabamento. Há descalcificador de água de alta pressão antes da gaiola de desbaste. Equipamentos também incluem instalações de serragem a quente e a frio, um endireitador de rolos, cama de inspeção junto com prensa de gag, máquinas de acabamento, torneamento de cilindros e equipamentos de oficina. Todos os equipamentos são conectados com mesas de rolos para movimentação do material laminado. No lado de acabamento há transferência por corrente em alguns pontos. Laminadores modernos de vigas universais normalmente têm capacidade anual de 1 milhão de toneladas ou mais.
A gaiola de desbaste é frequentemente uma gaiola reversível. Como lingote fino ou bloco de viga com aba fina é lingotado e serve como tamanho de entrada, menos passes são necessários que na prática convencional. O aço é laminado até seu tamanho adequado para a gaiola universal do laminador de vigas.
Grupo típico de gaiolas universais de laminador de vigas consiste de gaiola universal de desbaste com cilindros verticais e horizontais, gaiola de calibração horizontal e gaiola universal de acabamento com cilindros horizontais e verticais (Fig. 2). Para permitir lingotes mais pesados como material inicial para melhorar rendimento, comprimento suficiente de mesa de saída é geralmente provido.
Normalmente o material laminado conformado após a gaiola de desbaste passa para frente e para trás pelo laminador, a gaiola universal de desbaste reduz a espessura tanto da alma central quanto das duas abas enquanto os cilindros de calibração fazem contato apenas com as pontas das abas para controlar seu comprimento. A gaiola universal de acabamento permanece aberta até o passe final quando seus quatro cilindros impartem bom acabamento superficial à seção e garantem boa tolerância dimensional.
A altura dos cilindros horizontais inferiores em ambas as gaiolas universais pode ser ajustada assim como os superiores. Isso garante que a alma possa ser formada no centro das abas. Todos os cilindros nas três gaiolas são posicionados automaticamente por controle computadorizado programado para as várias formas de seções e bitolas requeridas.
Os laminadores também são equipados com sistema de controle hidráulico automático de bitola (AGC). Isso oferece tolerância dimensional melhorada e alta flexibilidade nos tamanhos de seções.
Produtos como vigas H, cuja forma de seção transversal não é retangular, também podem ser produzidos por laminação. Aqui, laminação por canaletas é conduzida na etapa de desbaste. Os materiais são laminados por cilindros de canaletas para obter a mesma forma de seção transversal dos cilindros. Após produzir forma H aproximada por laminação por canaletas, o produto é acabado por laminador universal e laminador de calibração. Seção transversal em H é formada quando o material passa por quatro cilindros, tornando o laminador universal, equipado com par de cilindros verticais e par de horizontais, adequado para laminar vigas H. O laminador de calibração é equipado com cilindros de canaletas, e tem função de ajustar larguras das abas dos produtos.
No laminador universal, variações de espessura de aba e alma podem ser feitas facilmente ajustando a folga dos cilindros. Contudo, quando produtos com diferentes alturas de alma e larguras de aba são laminados, é necessário empregar cilindros de uso exclusivo para esses tamanhos, necessitando troca de cilindros. Em particular, como as alturas de alma são determinadas pela soma da largura dos cilindros horizontais e espessura da aba, tem sido necessário ter o mesmo número de tamanhos de cilindros horizontais que alturas de alma do produto. Desenvolvimento para superar esse problema resultou em laminadores e técnicas recentes capazes de ajustar alturas de alma por um cilindro com largura variável sem trocar cilindros.
Processo de manufatura
- Integração IoT: Controle Remoto de Arduino via Apps UWP Windows 10
- Fundição e Laminação de Placas Finas: Aprimorando a Produção de Produtos Planos
- O Tundish: Chave para Qualidade no Lingotamento Contínuo de Aço
- Tecnologia de Lingotagem de Bloco de Viga: Avançando a Produção Eficiente de Vigas de Aço
- Otimização das Operações da Casa de Vazamento do Alto-Forno para Eficiência e Confiabilidade
- Otimizando o Projeto do Alto-Forno para Desempenho Superior e Longevidade
- Maquinaria CNC: Desbloqueando Eficiência e Precisão na Engenharia Industrial
- Entendendo Fresadoras: Tipos, Funções e Aplicações
- Laminação a Quente vs. a Frio: Entendendo Processos de Conformação de Metais
- Entendendo a Laminação: Como Processos de Laminadores Moldam Metais