



Gestão Eficiente de Ferro-Gusa Quente na Produção de Ferro em Alto-Forno
Manuseio de Ferro-Gusa Quente na Produção de Ferro em Alto-Forno
Ferro-gusa quente (HM - Hot Metal) é produzido pela redução da carga de minério descendente pelos gases redutores ascendentes em um alto-forno (BF - Blast Furnace). É líquido por natureza e se coleta no cadinho (hearth) do BF. Do cadinho, o HM é vazado do furo de vazamento (taphole) do BF após um intervalo de tempo. Normalmente em BFs grandes, taxas de vazamento de HM de 7 ton/min e velocidades de vazamento líquido de 5 m/s, em furos de vazamento de 70 mm de diâmetro e 3,5 m de comprimento, são tipicamente encontradas. A taxa de vazamento de HM é fortemente influenciada pela condição e comprimento do furo de vazamento. Geralmente, a temperatura do HM vazado varia na faixa de 1420 °C a 1480 °C.
O HM vazado é manuseado nos seguintes três estágios:
- Manuseio do HM na casa de vazamento (cast house), ou seja, do furo de vazamento às panelas de HM
- Panelas de HM e seu transporte
- Processamento do HM seja na máquina de lingotamento de ferro-gusa (PCM - Pig Casting Machine) para produção de ferro-gusa (PI - Pig Iron) ou na aciaria para fabricação de aço.
Desenvolvimento Histórico do Manuseio de Ferro-Gusa Quente
Durante o século XVII, o ferro líquido produzido (geralmente cerca de 450 kg por vazamento) do forno de produção de ferro era drenado para uma única vala ou colocado em moldes de areia para produzir produtos domésticos como panelas, frigideiras, placas de fogão, etc. À medida que a produção do BF aumentava devido a muitas melhorias de projeto, a remoção de produtos líquidos (ferro e escória) tornou-se uma questão. A produção de BF a carvão vegetal havia aumentado ao longo do período de uma tonelada para 25 toneladas por dia. Esta tonelagem mais alta não podia ser manuseada com dois vazamentos por dia através de uma única vala na frente do furo de vazamento. A casa de vazamento continha área para lingotamento de ferro. A remoção de ferro consistia em uma grande vala chamada calha (trough) que descia inclinada da frente do forno para o piso da casa de vazamento preenchido com areia. Então se dividia em dois sistemas de canais (runners). Um canal principal em cada sistema corria paralelo ao comprimento da casa de vazamento. Como este canal descia, uma série de diques eram feitos em intervalos regulares. Em ângulo reto antes de cada dique, um canal menor chamado "leitoa" (sow) era formado na areia. Então, fora desta leitoa, numerosas cavidades chamadas "leitões" (pigs) eram formadas. Estes nomes foram aplicados pois este sistema parecia uma fileira de leitões mamando sua mãe. Havia várias fileiras paralelas de leitoas e leitões produzidas empurrando formas de madeira em forma de D na areia úmida no piso da casa de vazamento. Durante o vazamento, à medida que cada leitoa e seus leitões eram preenchidos com ferro líquido, o dique de areia no canal principal era derrubado com uma barra e o metal fundido corria ladeira abaixo para a próxima leitoa e leito de leitões. Havia dois sistemas completos que permitiam que o BF fosse vazado mais frequentemente. Enquanto um lado era preenchido com ferro líquido, o outro lado tinha seus leitões removidos e leitos reformados.
O processo de lingotamento de ferro na década de 1880 não mudou muito das operações anteriores, mas os leitos de leitões eram maiores e em 1909, um desescoriador (slag skimmer) foi instalado para remover a escória flutuante do ferro enquanto fluía pela calha. Em 1896, a instalação de uma PCM inventada por EA Uehling finalmente trouxe a eliminação completa do leito de leitões na casa de vazamento. Em seguida, panelas de topo aberto revestidas de tijolo foram introduzidas. Estas panelas carregavam cerca de 10 a 100 toneladas de HM e requeriam que o forno e a casa de vazamento fossem elevados acima do nível do solo para que as panelas pudessem ser colocadas sob o piso da casa de vazamento. Embora os leitos de leitões tenham sido eliminados, calhas e canais permaneceram e bicas indo para as panelas foram adicionadas à casa de vazamento. Em 1915, houve o primeiro uso de panelas tipo torpedo. Estas panelas montadas em ferrovia carregavam 90 toneladas, mas foram aumentadas para 150 toneladas em 1925.
Manuseio de Ferro-Gusa Quente na Casa de Vazamento
A calha principal, canal de ferro, canal de escória, canal basculante (tilting runner) e outros são empregados no piso da casa de vazamento para transferir o HM vazado do BF para as panelas de HM. As principais tarefas do sistema de canais são dispersar a energia cinética do fluxo saindo do furo de vazamento, a separação da escória do HM, e a distribuição do HM líquido nos vasos de transporte.
Uma vez que o furo de vazamento é perfurado aberto, ferro líquido e escória fluem por uma vala profunda chamada calha de HM. Um bloco de refratário, chamado "desescoriador" (skimmer), é colocado atravessado e dentro da calha. O desescoriador tem uma pequena abertura embaixo dele. O HM flui através desta abertura do desescoriador, sobre o "dique de ferro" (iron dam), e pelos "canais de ferro" (iron runners). Como a escória é menos densa que o ferro, ela flutua sobre o ferro, desce a calha, atinge o desescoriador e é desviada para os canais de escória. O HM flui para panelas revestidas com refratário. O canal basculante (conjunto de canal pré-moldado removível também conhecido como rocking runner) é geralmente usado para mudar a direção do HM para a segunda panela após o enchimento da primeira panela, no lugar do canal fixo convencional. O canal basculante é feito fora e fixado com fixador temporário para fácil junção e remoção para trabalho de manutenção.
A profundidade da calha e canais deve ser grande o suficiente para acomodar o fluxo máximo possível de material, permitindo a presença do revestimento refratário.
Para evitar atraso no trabalho de manutenção do canal da casa de vazamento, geralmente a prática de canal não drenável é adotada, onde um certo nível de poça de metal é mantido continuamente entre dois intervalos de vazamento do furo de vazamento à placa do desescoriador.
O sistema de canais é normalmente totalmente coberto e conectado ao sistema de extração de poeira da casa de vazamento, onde o comprimento frontal (cerca de 6 m) da calha principal é descoberto, e a poeira é inteiramente sugada por uma chaminé localizada acima dele.
Materiais refratários apropriados são aplicados às respectivas calhas em consideração das condições operacionais. Para manter transferência estável de HM e durabilidade suficiente mesmo sob condições operacionais severas de coeficientes de produtividade relativamente altos ou temperaturas de ferro relativamente altas, materiais de canal ótimos são usados para se adequar à operação do BF. Os requisitos gerais dos materiais para a calha e canal de HM são: (i) fácil de instalar (fluidez e tempo de endurecimento apropriados), (ii) resistência à corrosão (resistência contra ataque de escória e FeO), (iii) resistência à abrasão, (iv) resistência à oxidação, e (v) resistência a spalling térmico. Geralmente na calha principal, dano de desgaste local é observado na linha de escória (interface ar/escória) e também na linha de metal (interface escória/metal).
Os materiais usados para aplicação normal para longa vida de revestimento da calha são: (i) refratários com alto teor de carboneto de silício na linha de escória para excelente resistência contra ataque de escória, e (ii) material de espinélio com menor teor de carboneto de silício na linha de metal para excelente resistência contra ataque de FeO. Reparos da calha do BF são realizados por projeção úmida (wet gunning). O reparo por projeção é eficaz para alcançar maior durabilidade das calhas, pelo qual o cronograma de manutenção da calha pode ser otimizado. O material de projeção é geralmente caracterizado por formar um revestimento suficientemente denso com menos água e ser adequado para projeção a quente mesmo imediatamente após drenar o HM residual da calha.
Panelas de Ferro-Gusa Quente
Panelas de HM são vasos nos quais o HM é vazado para seu transporte. Existem dois tipos de panelas de HM. Elas são: (i) panela de topo aberto, e (ii) panela torpedo.
Panelas de HM são revestidas com tijolo refratário para manter o conteúdo líquido e proteger a carcaça de aço externa. A volatilidade e natureza erosiva do HM tornam o monitoramento do revestimento refratário da panela de HM uma função vital de manutenção. As consequências de um rompimento (breakout) são consideráveis, em termos de segurança e custo.
Parâmetros importantes ao especificar a panela de HM de topo aberto são os seguintes:
- Capacidade das panelas em toneladas
- Peso do HM a ser manuseado
- Peso máximo permitido da panela
- Altura limitante da panela
- Diâmetro limitante da panela
- Linha central do munhão ao topo da flange de revestimento
- Linha central do munhão à parte inferior do fundo
- Diâmetro interno máximo da panela no topo
- Espessura dos ganchos da panela
- Diâmetro dos munhões
- Distância entre linhas centrais dos munhões e ganchos da panela
As capacidades usuais das panelas de HM são de 50 m³, 100 m³ e 140 m³. A panela de topo aberto é basculada com um guincho basculante ou guindaste aéreo para seu esvaziamento.
Panelas de topo aberto são montadas em carros de panela de HM que são normalmente projetados para transporte ferroviário de HM do BF para PCMs e aciaria. O carro de panela de HM geralmente consiste de: (i) estrutura de apoio, (ii) vagões ferroviários, (iii) panela, e (iv) acopladores automáticos. Similarmente, panelas torpedo são montadas nos vagões ferroviários para seu movimento e são equipadas com acopladores automáticos.
Carros de panela de HM de topo aberto movem-se ao longo das ferrovias com a ajuda de equipamento de tração ferroviária em um trem consistindo de até 5 carros de panela. Carros de panela torpedo movem-se geralmente individualmente com a ajuda de equipamento de tração ferroviária e às vezes em formação de dois carros de panela. Os dois tipos de carros de panela são mostrados na Figura 1.
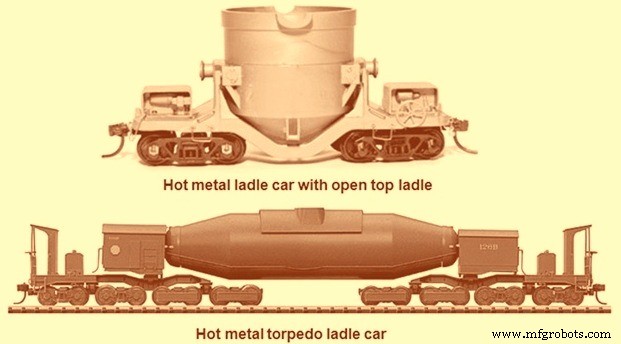
Figura 1: Carros de panela de ferro-gusa quente
Tijolos demonstrando refratariedade, resistência a choque térmico e estabilidade volumétrica são usados para revestir as zonas da panela. Uma ampla gama de tijolos refratários é usada para o revestimento de panelas de HM. Esta ampla gama inclui tijolos de argila refratária (teor de alumina 37%), tijolos de alta alumina (teor de alumina variando de 66% a 86%), e tijolos de alumina carboneto de silício. Ao usar tijolos de alumina carboneto de silício, é necessário usar uma camada de tijolos isolantes para preservar calor, pois a condutividade térmica do carboneto de silício é maior que outros refratários. Para revestimento de panelas torpedo, normalmente o revestimento é feito com conceito zonal com refratários de linha de escória, refratários de almofada de impacto e refratários de teto selecionados para se adequar aos parâmetros existentes nestas áreas. Também o revestimento das panelas de HM consiste de revestimento permanente e revestimento de desgaste.
Massas plásticas (castables) são utilizadas no bico, entorno do piso e como massas de reparo. Massas plásticas quimicamente ligadas exibem resistência e densidade combinadas com estabilidade volumétrica de temperatura ambiente a temperaturas elevadas. Monolíticos usados para revestimento incluem argamassa, massa de projeção (gunning mix) e massa de junta (joint mix).
Máquinas de Lingotamento de Ferro-Gusa (PCM)
HM produzido no BF, sempre que não usado diretamente na aciaria ou fundição, é lingotado em PI na PCM. O HM é solidificado na PCM em pequenos pedaços. O PI produzido na PCM é em tamanhos geralmente de 10 a 45 kg/peça. Tais tamanhos pequenos de peças de PI são produzidos na PCM vazando o HM em moldes com pequenos bolsões. Lá o HM é solidificado por resfriamento com ar seguido por resfriamento com água.
PCMs são projetadas ou para vazamento de HM de panelas de topo aberto ou de panelas torpedo. Panelas de HM de topo aberto são normalmente basculadas com a ajuda de um guincho basculante. No caso de panela torpedo, o arranjo de basculamento da panela é provido no próprio carro da panela.
O HM drenado da panela de HM é vazado em uma calha de transferência de metal da PCM para lingotamento no PI. A calha de transferência de metal tem uma carcaça fabricada, que é revestida com refratário. Uma inclinação contínua é mantida no refratário para fluxo suave do HM do ponto de recebimento ao ponto de descarga. A carcaça da calha é ancorada à plataforma de extremidade de vazamento.
Existem dois sistemas de lingotamento usuais: (i) PCM tipo esteira transportadora ou fio (strand), e (ii) PCM tipo roda. PCMs tipo fio são as máquinas mais populares para lingotamento de HM em ferro-gusa e são descritas aqui.
O corpo da PCM consiste de quatro partes principais: (i) cabeceira da máquina (machine head), (ii) cauda da máquina (machine tail), (iii) rolos e corrente de elos, e (iv) dispositivo para manusear peças grudadas (stickers). A cabeceira da máquina tem o sistema de acionamento composto de conjunto de motor de velocidade variável controlada, redutor de engrenagem e roda dentada (sprocket). Na cauda da máquina, dispositivo de tensionamento é provido no eixo da roda dentada da cauda para dar tensão apropriada à corrente de elos.
O fio da PCM é uma corrente sem fim carregando os moldes de lingotão. Os fios são colocados em uma inclinação. O nível da inclinação é decidido na altura requerida para receber o HM e para descarregar o ferro-gusa lingotado nos vagões planos. O HM é vazado na calha de transferência de metal da PCM, através da qual o HM é descarregado nos moldes viajantes para lingotamento. A taxa de vazamento de HM e a taxa de captação de HM pela PCM são equalizadas ajustando a taxa de basculamento da panela e a velocidade da corrente transportadora do fio da PCM.
A PCM tem conjunto de elos de corrente LH (lado esquerdo) e RH (lado direito). Os elos de corrente são totalmente usinados. Estes elos de corrente são fundição de aço unidos entre si através de um eixo oco e bucha no qual o elo pode girar. Buchas replicáveis são forçadas no elo e depois rosqueadas para prevenir movimento de rotação entre a bucha e o elo. Os elos de corrente LH e RH são montados em um eixo oco. No furo do elo, uma bucha endurecida é provida através da qual o eixo oco passa. Uma flange retangular é provida à bucha endurecida, que engata, a carcaça usinada provida no elo de corrente. Este arranjo mantém o movimento relativo correto entre os dentes da roda dentada e os elos de corrente e minimiza o desgaste dos dentes da roda dentada.
Pinos fendidos (split pins) são providos no eixo oco para prevenir queda dos elos de corrente. Os elos de corrente viajam nos rolos fixados à estrutura tecnológica da PCM. Os rolos são espaçados de forma que os elos de corrente permaneçam sempre apoiados nos rolos. Na pista ascendente, os rolos carregam a carga da corrente e dos moldes cheios com HM, enquanto na pista descendente, os moldes ficam de cabeça para baixo e a corrente é apoiada nos rolos inferiores em seu outro lado. Os rolos são providos com colar para prevenir descarrilamento da corrente. Os rolos são montados nos suportes. Furos são providos na placa de base dos suportes para ancorar o conjunto do rolo às pistas ascendente e descendente da PCM. Tampas de mancais dos rolos são providas com vedações para prevenir ingresso de umidade e poeira atmosférica. Guardas de proteção também são providas além das tampas de mancais, que atuam como proteção secundária do sistema.
Moldes são ancorados à corrente nos elos LH e RH. A corrente devidamente equipada com moldes forma o trem. Os elos de corrente passam pelo conjunto da roda dentada na extremidade de descarga e na extremidade de vazamento. Unidade motor-redutor aciona o conjunto da roda dentada na extremidade de descarga, enquanto o conjunto da roda dentada na extremidade de vazamento é livre para girar em seus mancais. O acionamento da PCM é acoplado ao conjunto da roda dentada de acionamento por um acoplamento engrenado. O acionamento para a PCM consiste de: (i) um motor de indução de gaiola de esquilo CA, (ii) um acoplamento de pino e bucha entre motor e redutor, (iii) um redutor de engrenagem helicoidal para redução de velocidade, e (iv) um acoplamento engrenado entre o eixo de saída do redutor e o eixo do conjunto da roda dentada de acionamento. O conjunto da roda dentada na extremidade de vazamento é feito para flutuar para render compensação para expansão dos elos de corrente e para superar engripamentos devido a razões externas.
Um dispositivo de tensionamento auto-regulável é provido no conjunto individual da roda dentada na extremidade de vazamento. O dispositivo de tensionamento consiste de: (i) uma estrutura de base fabricada equipada com trilho deslizante, (ii) carcaça de mancal com assento guia compatível com o trilho deslizante para a estrutura de base e olhal para conectar a haste de tensão através de pinos, (iii) haste de tensão tendo uma extremidade para conectar à carcaça de mancal através de pino e a outra extremidade roscada para ajustar a tensão da mola, (iv) molas de compressão, e (v) porca para rosca da haste de tensão.
Uma calha de derramamento (spillage chute) é provida abaixo da pista ascendente do fio no local onde o HM é descarregado da calha de transferência de metal ao molde de PI. O HM derramado neste local devido a descompasso da taxa de fluxo de metal e taxa de captação de HM pela PCM, cai na calha de derramamento.
Um dispositivo de batida de PI (PI knocking device) é provido no conjunto da roda dentada da extremidade de descarga para descarga rápida do ferro-gusa do molde. O dispositivo de batida de PI tem um mecanismo de came e seguidor para queda livre do batedor sobre o PI lingotado. O dispositivo de batida de PI consiste principalmente de um disco de came fixado ao eixo de acionamento do conjunto da roda dentada da extremidade de descarga. O perfil do came é compatível com os dentes da roda dentada para posicionamento preciso do batedor e 100% de repetibilidade dos pontos de impacto. O came aciona um mecanismo de alavanca. Um rolo movendo-se no eixo é provido na extremidade da alavanca vindo em contato com o came. A outra extremidade do came é conectada ao eixo do dispositivo de batida. O braço do batedor tem uma extremidade fixada ao eixo do dispositivo de batida de ferro-gusa e a outra extremidade tendo um disco de batedor. Molas são providas no braço do batedor para absorver o choque do impacto do batedor acima do limite de tolerância.
Um dispositivo de impacto de PI consistindo de uma corrente suspensa à estrutura tecnológica é colocado na frente do conjunto da roda dentada da extremidade de descarga. O propósito do dispositivo de impacto é absorver o impacto das peças de ferro-gusa caindo dos moldes na extremidade de descarga. As peças de PI ejetadas/desalojadas na extremidade de descarga perdem a energia cinética na corrente de impacto e caem na calha de descarga. Uma calha de descarga é colocada abaixo da roda dentada da extremidade de descarga para transferir as peças de PI para os vagões planos. Um colchão de areia é provido na extremidade de recebimento de PI da calha de descarga para absorver o impacto das peças de PI caindo. O ângulo da calha de descarga é selecionado em torno de 45 graus à vertical para permitir fácil transporte/deslizamento das peças de PI. O leito da calha de descarga é feito de seção de trilho, que dá longa vida e oferece força de atrito mínima às peças de PI deslizando. A calha de descarga é ancorada à estrutura tecnológica do fio da PCM.
A PCM descarrega o PI em vagões planos que são movidos com a ajuda de um guincho para a área de PI para armazenamento e expedição do PI.
Um grelha (grizzly) é colocada abaixo da pista de retorno do fio da PCM para prevenir queda de peças grudadas (stickers) no solo. O primeiro ponto de terminação é antes da unidade de respingo de cal e o segundo a cerca de um metro acima do nível do solo próximo à extremidade da cauda. Uma calha é provida no primeiro ponto de terminação para coleta de peças grudadas no nível do solo. A grelha é ancorada à estrutura tecnológica da PCM e uma folga adequada é provida entre a grelha e moldes viajantes de forma que peças grudadas não possam ficar entrincheiradas entre eles.
Uma calha de água é provida abaixo dos moldes de PI na pista ascendente para coleta do excesso de água de resfriamento. A calha é conectada à tubulação de retorno de água que descarrega a água na vala de retorno de água normalmente subterrânea e no tanque de água circulante.
Moldes metálicos são providos na PCM para lingotamento de PI. O molde tem cavidades para dividir os lingotamentos em 3 ou 4 partes. O molde é projetado com espessura de seção variável para manter transferência de calor ótima durante a campanha de lingotamento. Dois suportes são providos em um molde em extremidades opostas para ancorar o molde à corrente LH e RH da PCM. Os suportes são mantidos inclinados para combinar a inclinação do fio da PCM de forma que a superfície do molde permaneça horizontal. Os moldes ancorados à corrente da PCM formam o trem. Para prevenir derramamento de metal durante vazamento de HM nos moldes, os moldes são requeridos a serem intertravados entre si. Os moldes são assim projetados com travamento duplo (twin interlocks). Quando o HM é vazado nos moldes, ele pode vazar entre as superfícies de correspondência frontal e traseira do par de moldes. Para prevenir tal derramamento, o lado traseiro do molde é feito na forma de um prisma com superfície inferior cônica reversa. O lado frontal do molde é feito com um nariz ascendente. O lado frontal do molde traseiro engata a superfície inferior cônica reversa com o molde líder fazendo um travamento perfeito. Quando os moldes estão sendo enchidos, o HM pode vazar de qualquer lado dos moldes, onde os suportes de ancoragem são providos. Para prevenir este vazamento, nervuras (ribs) são providas nos moldes e curvaturas em ambos os lados. As nervuras dos moldes precedente e sucessivo assim se intertravam entre si. Entalhes de transbordamento (overflow notches) são providos no lado traseiro do molde. Estes entalhes limitam o nível de enchimento do molde; o excesso de HM cascata para o molde a jusante.
Os moldes são consumíveis operacionais para PCM. A vida do molde depende da consistência e enchimento uniforme do molde durante a campanha de lingotamento. Em uma campanha de lingotamento, se todos os ocos/bolsões/cavidades do molde não são enchidos com HM e os moldes com bolsões ocos viajam para cima, água é enchida nos bolsões ocos/bolsões/cavidades vazios no estágio de resfriamento com água do fio, o que causa choques térmicos e pode resultar em trincas nos moldes.
Para prevenir aderência de PI aos moldes, os moldes são revestidos com pó de cal. O revestimento de cal é feito pulverizando leite de cal no interior do molde durante sua passagem de retorno. O pó de cal é apagado (slaked) antes de ser descarregado no tanque de preparação de leite de cal. A apagamento de cal é feito em um classificador. O propósito de prover um classificador é remover o granulação continuamente do pó de cal e preparar a cal apagada para sua transferência à unidade de preparação de leite de cal. A unidade de preparação de leite de cal é um tanque de aço equipado com um impulsor, acionado por uma unidade motor-redutor. Agitação mecânica contínua faz uma suspensão uniforme de leite de cal, que é bombeada para a unidade de respingo de cal. Uma porta também é provida neste tanque para receber o leite de cal de retorno da unidade de respingo. Bombas de lama são providas para transferir o leite de cal do tanque de preparação para o tanque de respingo. A capacidade da bomba de lama é selecionada de forma que cerca de três vezes o volume de lama requerido para revestimento do molde possa ser circulado. O excesso de quantidade é retornado à unidade de preparação de leite de cal. Circulação contínua de leite de cal entre a unidade de preparação e a unidade de respingo ajuda a obter uma suspensão uniforme de leite de cal na unidade de preparação, bem como na unidade de respingo, e também evita sedimentação em qualquer local.
A unidade de respingo de leite de cal funciona no princípio de recolhimento (scooping) de leite de cal, por rotação contínua de um impulsor de pás parcialmente submerso no leite de cal. Para este propósito, dois discos fixados em um eixo são alojados no corpo fabricado da unidade de respingo de leite de cal. Na periferia do disco, são providos os recolhedores (scoops). A velocidade do disco é ajustada de forma que velocidades de respingo adequadas sejam alcançadas para revestimento de cal nas cavidades dos moldes. A localização da unidade de respingo é selecionada de forma que o molde de retorno permaneça em temperatura adequada para aderência imediata da cal a ele e que o molde revestido não retenha qualquer água quando o molde alcança a extremidade de vazamento. Em alguns projetos de PCMs, instalação de secagem de molde é provida para secagem do leite de cal no molde. Vedações de gaxeta (gland seals) são providas nos pontos de saída do corpo do respingador para prevenir vazamento de leite de cal nestes locais. O eixo de pás é apoiado em mancais antifricção e é acoplado a uma unidade motor-redutor através de acoplamento de bucha e pino. Para propósito de limpeza e manutenção, um poço de visita (manhole) é provido na extremidade inferior do tanque do respingador. Portas são providas no corpo do respingador para entrada de leite de cal e para saída do leite de cal na linha de retorno da unidade de preparação. Tubos e conexões de interligação são providos na unidade de preparação de leite de cal e unidade de respingo para fazer anéis principais. Grade é provida no topo do respingador para prevenir queda de peças grudadas no tanque.
A solidificação do HM é alcançada em dois estágios, o primeiro sendo resfriamento natural a ar e o segundo sendo têmpera direta com água. A duração do resfriamento a ar é selecionada de forma que a superfície superior do HM lingotado atinja um estado plástico para que o spray de água para têmpera possa começar sem qualquer explosão. A eficiência do sistema de resfriamento com água é um fator vital, que governa a temperatura das peças de PI descarregadas da PCM. Os tipos convencionais de bicos usados na pulverização de água no PI têm demérito de entupimento de bicos devido a partículas inevitáveis de poeira/carvão/cal se misturando com a água de resfriamento. O projeto do sistema de pulverização de água deve ser tal que supere os problemas enfrentados em sistemas de pulverização convencionais. Normalmente, a pulverização de água é feita através de furos de flauta providos no lado superior do canal de água (water runner). Um rotor especialmente projetado é provido para ajustar o fluxo de água que tem característica de auto-limpeza embutida. Dois/três circuitos de pulverização de água são providos para evitar queda de pressão nas tubulações de água de resfriamento. Tubulações de água são suspensas da estrutura tecnológica da PCM. Bicos de grande tamanho para inundação de calha de derramamento são providos. Bicos de pulverização de grande tamanho também são providos na extremidade de descarga para resfriamento do PI descarregado (nos vagões planos).
Conexões regulares de tubulação são providas na unidade de preparação de leite de cal para preparação de leite de cal. Distribuidor de água é provido próximo à plataforma de extremidade de vazamento. A entrada do distribuidor recebe água da bomba circulante da PCM instalada na casa de bombas localizada perto/acima do tanque de retorno de água subterrâneo. O distribuidor de água tem duas saídas principais, primeira para resfriamento com água de molde/PI e segunda para pulverização em vagões. Uma conexão direta de água da central de água do BF é desejável para a unidade de preparação de leite de cal e para pontos de torneiras de água de manutenção.
A PCM é suportada em uma estrutura tecnológica. Para conveniência de operação e manutenção, as seguintes plataformas tecnológicas, passarelas, escadas e instalações de manuseio de materiais são providas:
- Plataforma de extremidade de vazamento com gradeamento. É desejável ter piso refratário na plataforma pois HM pode derramar sobre o local.
- Plataforma de extremidade de descarga com gradeamento. O conjunto da roda dentada da extremidade de descarga, acionamento do fio, impactador de PI, unidade de pulverização de vagão e calha de descarga são montados na plataforma.
- Passarelas com gradeamento ao longo dos lados dos fios da PCM (com passarella central comum no caso de PCM de fio duplo).
- Escadas com gradeamento para alcançar as passarelas em nível inferior e plataforma de extremidade de descarga.
Especificações típicas para diferentes capacidades de máquinas de lingotamento de ferro-gusa são dadas na Tabela 1.
| Tabela 1: Especificações típicas de máquinas de lingotamento de ferro-gusa | |||||
|---|---|---|---|---|---|
| Capacidade Máxima (t/h) | Comprimento da Máquina (m) | Passo do Elo (mm) | Passo do Molde (mm) | Velocidade (m/min) | Inclinação (graus) |
| 100 | 30 - 40 | 300 - 400 | 300 - 360 | 5-15 | 5-15 |
| 150 | 40 - 50 | 400 - 450 | |||
| 200 | 50 - 60 | 450 - 600 | |||
| 250 | 60 - 70 | 600 - 720 | |||
| 300 | Acima de 70 | 600 - 720 | |||
Uma vista seccional transversal típica de uma máquina de lingotamento de ferro-gusa é mostrada na Figura 2.
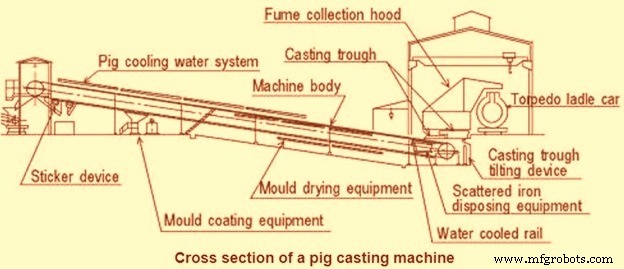
Figura 2: Vista seccional transversal típica de uma máquina de lingotamento de ferro-gusa
Processo de manufatura
- Otimização do Gás de Alto-Forno: Geração, Utilização e Eficiência
- ITMK 3: Processo Ecológico da Kobe Steel para Produção de Pepitas de Ferro
- Otimização da Operação do Alto-Forno com Coque Miúdo: Eficiência e Benefícios de Custo
- Otimização da Produção de Aço: Uso de Ferro Gusa Quente em Fornos de Arco Elétrico
- Prevenção de Irregularidades na Operação do Alto-Forno: Estratégias Comprovadas
- Otimização de Sistemas de Resfriamento de Alto-Forno para Maior Eficiência e Longevidade
- Revestimento Refratário de Alto-Forno: Proteção de Casco para Operação Contínua
- Otimização de Operações de Alto-Forno com Pelotas de Minério de Ferro
- Otimizando o Projeto do Alto-Forno para Desempenho Superior e Longevidade
- Redução de Emissões de CO₂ na Ferrogusa por Alto-Forno