



Otimização de Sistemas de Resfriamento de Alto-Forno para Maior Eficiência e Longevidade
Sistema de Resfriamento de Alto-Forno
Considerando o enorme investimento de capital necessário para a recarga de um alto-forno (AF), enormes esforços têm sido feitos no passado para prolongar a vida útil da campanha dos AFs. O desenvolvimento do processo de siderurgia em alto-forno e os avanços nas ciências dos materiais melhoraram a produtividade, o consumo de combustível, a qualidade do produto e a vida útil da campanha do AF. A duração de uma campanha de AF até os anos 1990 era influenciada principalmente pela vida útil do shaft inferior, ou seja, a área de maior carga térmica. Se a transferência de calor, o estresse térmico e a vida útil da campanha do forno não forem analisados, isso pode levar à falha do AF.
Um resfriamento eficiente é necessário para equilibrar a carga térmica e o desgaste associado do revestimento interno do forno, e para proteger o casco e seus elementos de resfriamento. Os sistemas de resfriamento de um AF desempenham um papel fundamental na vida útil da campanha do AF e, portanto, nos custos operacionais. Elementos de resfriamento com água circulante são instalados entre o casco do AF e o revestimento refratário na parte superior do forno para proteger esses componentes da radiação de calor.
Fritz W. Lurman, um conhecido especialista em AFs da época, opinou em 1892 que "independentemente do uso de materiais ditos refratários, o melhor meio de manter as paredes do AF é com água de resfriamento". A função do sistema de resfriamento do AF é resfriar o casco do forno e evitar o superaquecimento e a subsequente queima. O sistema de resfriamento remove o excesso de calor gerado no AF, que de outra forma seria carregado no casco. O sistema de resfriamento, portanto, evita o aumento da temperatura do casco e do revestimento. Existem vários métodos para o resfriamento do casco do AF.
Evolução Histórica dos Sistemas de Resfriamento
Os sistemas de resfriamento de AFs vêm sendo desenvolvidos desde 1884. Anteriormente (até os anos 1920), o resfriamento era aplicado apenas nas áreas do cadinho (hearth) e do ventre (bosh). Na década de 1930 e 1940, o resfriamento também foi aplicado ao shaft (corpo do forno). Simultaneamente, métodos de resfriamento externo, como chuveiros e resfriamento de camisa do casco do forno, foram experimentados. Esse método dependia da extração do calor através do casco do forno para o meio de resfriamento, gerando altos estresses térmicos durante a transferência de calor e, portanto, comprometendo a integridade do casco.
No passado, além de terem seus próprios coolers, a parte do casco adjacente ao cadinho e ao fundo do forno também era resfriada em alguns fornos externamente por sprays de água. Além disso, em tempos anteriores, caixas de resfriamento de diferentes tamanhos, números e designs eram usadas para transferir o calor do forno para um meio de resfriamento em conjunto com o resfriamento externo (resfriamento por spray, dupla camisa).
Staves de Ferro Fundido
AFs com staves de resfriamento de ferro fundido operam desde meados de 1900. Um stave é um dispositivo de resfriamento que possui um ou mais canais internos de água, instalado em grande número na superfície interna de um AF para proteger seu casco de aço do gás de alta temperatura e do material de carga fundido no forno, mantendo o perfil interno do forno. As três propriedades necessárias de um stave são: (i) longa vida e confiabilidade, (ii) capacidade de resfriamento apropriada, e (iii) capacidade de isolamento térmico.
A primeira é a longa vida e confiabilidade. Como é impossível reparar um stave do lado de fora do AF devido à sua estrutura, um extenso trabalho de substituição é necessário quando os staves são danificados. Staves danificados têm efeitos adversos sérios nas operações do AF, causando longa paralisação da sopragem e queda de temperatura dentro do forno devido a vazamento de água, ou alteração do perfil que pode resultar em falha operacional. Por esse motivo, uma vida longa e estável é necessária para os staves.
A segunda é a capacidade de resfriamento apropriada. Para proteger o casco do gás de alta temperatura em torno de 1.200 °C e material líquido, a capacidade de resfriamento apropriada dos staves é necessária. Como alta capacidade de resfriamento é necessária para resfriar a parte do forno entre o ventre e a parte inferior do shaft, que está exposta a alta temperatura, um stave de cobre é usado para esta parte em vários casos.
A terceira é a capacidade de isolamento térmico. Um AF no qual o óxido de ferro é reduzido e fundido a alta temperatura deseja ter uma estrutura de isolamento térmico para não desperdiçar energia térmica. Por outro lado, como descrito acima, os staves são resfriados para manter o perfil interno do AF e proteger o casco. Portanto, eles removem energia térmica do gás e material de alta temperatura. A remoção de calor por um stave envolve o consumo equivalente de combustível (coque), causando diretamente um aumento na taxa de agente redutor (RAR). Um aumento no RAR pode, por sua vez, levar a um aumento nas emissões de dióxido de carbono e elevar o preço unitário do ferro líquido. Por esse motivo, os staves precisam ter isolamento térmico apropriado (restrição de remoção de calor), ou seja, capacidade de minimizar a energia térmica retirada do interior do forno, bem como capacidade de resfriamento apropriada. Convencionalmente, tijolos com baixa condutividade térmica são embutidos na frente de um stave de ferro fundido para obter tanto capacidade de resfriamento quanto de isolamento térmico. Enquanto isso, um stave de cobre é usado para formar uma camada de isolamento térmico a partir de material semi-líquido localizado na frente dos staves, resfriando esse material com a alta capacidade de resfriamento para fazê-lo aderir à superfície interna dos staves.
Desenvolvimento dos Staves Coolers
Os staves coolers começaram a ser desenvolvidos em meados de 1900. O resfriamento por stave de ferro fundido foi originalmente uma descoberta da antiga União Soviética, de onde viajou inicialmente para a Índia e Japão. Na década de 1970, os staves de resfriamento de ferro fundido atingiram aceitação mundial. Desde a introdução dos staves coolers de ferro fundido, o trabalho de desenvolvimento de resfriamento de AF acelerou e hoje uma ampla variedade de coolers, como plate coolers, cigar coolers, etc., estão disponíveis para o resfriamento interno do casco do forno para atender às condições extremas de estresse em um AF moderno de grande porte e alto desempenho. A vantagem do resfriamento por stave sobre o resfriamento por placa plana é o efeito de resfriamento uniforme dos staves em comparação ao efeito de resfriamento ponto a ponto dos coolers de placa plana e cigar. Isso garante um desempenho de resfriamento mais uniforme.
Para a maioria dos AFs de grande capacidade operando hoje, engenheiros de projeto decidiram a favor do uso de staves para o sistema de resfriamento, pois eles permitem resfriamento intensivo e, acima de tudo, uniforme do forno. Classicamente, os staves são feitos de ferro fundido nodular, que é fundido ao redor dos tubos de água de resfriamento. Eles são instalados sobre todo o casco do forno, da chapa de fundo até a garganta. Frequentemente, no entanto, os staves são submetidos a tensões pesadas causadas por altas cargas de calor, particularmente nas áreas do ventre e barriga (belly), o que pode limitar a duração da campanha do forno. Isso pode levar à perda de todo o corpo do stave, com apenas os tubos condutores de água permanecendo. Acredita-se que tanto a condutividade térmica do material de ferro fundido quanto a transferência de calor entre a tubulação e o corpo fundido possam ser o problema. Mesmo com os melhores sistemas de resfriamento conhecidos, a área inferior do casco permaneceu o ponto fraco do AF.
Staves de Cobre: Revolução Tecnológica
Os staves eram feitos convencionalmente de ferro fundido, mas a viabilidade de fabricá-los de cobre, que tem excelente condutividade térmica, foi confirmada na Alemanha em meados dos anos 1990, e desde então staves de cobre passaram a ser usados em vários AFs. Em 1993, staves de cobre foram introduzidos pela primeira vez na Alemanha no AF nº 2 da Thyssen Krupp em Schwelgern e no AF 'B' em Salzgitter. A produção de staves de cobre, usando passagens de água perfuradas no lugar de tubos, ou fornecendo canais adequados ao fundir as chapas de cobre, provou ser um passo significativo no projeto de AFs modernos.
A teoria de que a alta condutividade térmica do cobre leva a uma maior dissipação de calor do processo foi refutada. A alta condutividade do cobre resulta em baixas temperaturas de superfície e uma rápida formação de uma camada fina que reduz a remoção de calor do forno. O efeito de resfriamento é tão intenso que uma camada protetora se forma em poucos minutos, mesmo na frente de um stave desprotegido. Resultados recentes mostraram que o nível de calor removido do forno é ainda menor do que o experimentado com staves de ferro fundido.
O efeito isolante de tais camadas mantém as perdas de calor no mínimo. Por esse motivo, quando o AF nº 2 da Stahlwerke Bremen foi recarregado, nenhum material refratário permanente foi instalado na frente dos staves acima dos tubos de vento (tuyeres). Em vez disso, apenas uma fina camada de proteção soprada foi aplicada. Esses staves provaram ser tão bem-sucedidos que hoje o uso de staves de cobre na área de alta carga térmica é a tecnologia de ponta em alto-forno. O stack inferior não é mais considerado um fator limitante para a vida útil da campanha do AF. Em vez disso, o estado do cadinho dita a vida útil da campanha do AF. Os staves coolers de cobre atuais isolam o casco externo do calor do processo gerado em fornos altamente estressados. No entanto, dependendo de onde estão posicionados dentro do AF, eles são submetidos a diferentes níveis de carga térmica.
Formação de Skull: Chave para Operação Bem-Sucedida
A chave para a operação bem-sucedida de um sistema de resfriamento em AFs de alta carga térmica é a formação de um skull (crosta) na face quente do elemento de resfriamento. Este skull é composto por vapores condensados, escória solidificada e metal que adere à superfície do elemento de resfriamento por respingos, gotejamento e congelamento sobre ele. A espessura pode variar até 20 mm. A estabilidade do skull depende principalmente da capacidade de resfriamento e da capacidade de adesão mecânica do elemento de resfriamento ao qual adere. A severidade do fluxo de gás na parede também afeta a retenção do skull. O skull é um isolante natural se o teor metálico for baixo. Durante períodos de carga térmica extrema (ou seja, jatos de gás de alta temperatura ou perturbações do processo), o skull pode se desprender e depois se reconstruir. A queda e reconstrução de skulls causa flutuações significativas nas cargas de calor na parede do forno com cargas de pico na faixa de 300.000 watts por metro quadrado (W/m²) a 500.000 W/m².
Portanto, o projeto do revestimento e do resfriamento normalmente deve ser capaz de lidar com tais cargas de calor para evitar falhas prematuras. Investigações detalhadas revelaram que quanto maior a eficiência de resfriamento do elemento de resfriamento, mais estável o skull e mais tempo ele adere ao elemento de resfriamento e retém suas propriedades isolantes e protetoras. O resultado é que sistemas de resfriamento altamente eficientes normalmente resultam em menores perdas de calor globais do forno.
Sistemas de Resfriamento com Manto (Mantle)
Enquanto a maioria dos AFs é do tipo autoportante, sem suportes no casco do forno, alguns projetos de forno incorporam um manto onde o forno é suportado a partir do nível do solo por colunas de aço ou concreto. O uso de um manto normalmente elimina a área da barriga (belly). O manto é parte integral do projeto do forno desses fornos e deve ser protegido contra superaquecimento sob as mesmas condições experimentadas na área da barriga dos AFs autoportantes. O resfriamento do revestimento do forno na área do manto usando placas de cobre é difícil devido ao acesso limitado para troca e ao comprimento dos plate coolers necessários. O uso de staves na área tem a vantagem de fornecer uma cobertura de resfriamento completa do manto. A Figura 1 mostra o arranjo de resfriamento por stave no manto, bem como os diferentes tipos de arranjos de resfriamento nos AFs.
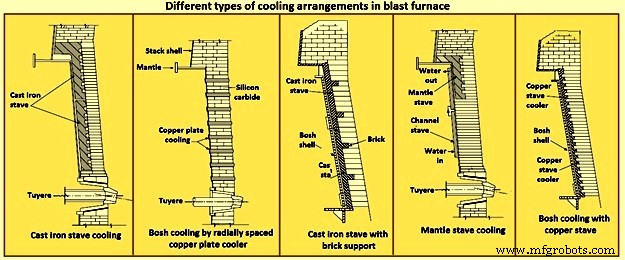
Figura 1 Diferentes tipos de arranjos de resfriamento em alto-forno
Flutuações de Carga Térmica em AFs Modernos
AFs modernos podem ter taxas de produção superiores a 3 toneladas de ferro gusa por metro cúbico de volume de trabalho por dia. Esse nível de produtividade no AF é alcançado usando materiais de carga melhorados, técnicas de distribuição de carga, controle de processo, altas temperaturas de ar quente, enriquecimento de oxigênio e injeção de combustível auxiliar. No entanto, essas práticas de alta produtividade resultam em altas cargas térmicas e flutuações de carga térmica atuando nas paredes do AF. Embora a zona específica e a magnitude das cargas de pico de calor possam variar consideravelmente entre fornos, a barriga (belly) e a região inferior do stack normalmente encontram as maiores flutuações de calor, como mostrado na Figura 2.
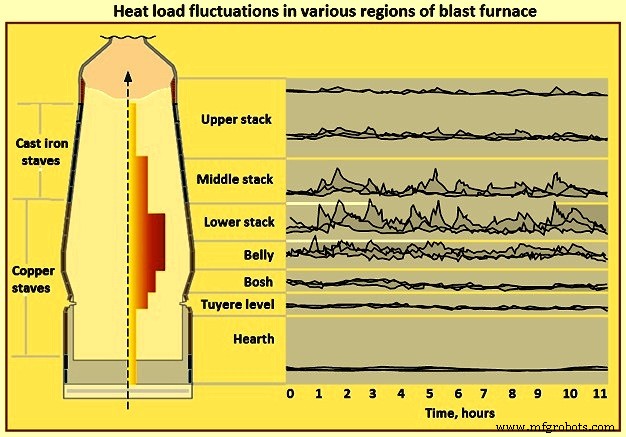
Figura 2 Flutuações de carga térmica em várias regiões do alto-forno
A área em que a maior carga de calor é experimentada está intimamente relacionada à posição e forma da zona coesiva e ao padrão de carga específico do forno. A principal causa de altas flutuações de calor são jatos irregulares de gás de alta velocidade que ventilam em direção às paredes do forno através de fendas de coque na carga. Temperaturas altas e flutuantes são as principais cargas que os elementos de resfriamento nos AFs têm que lidar. A composição e qualidade da carga foram observadas como afetando consideravelmente as cargas de calor e as flutuações de calor. Carga de AF com mais de 70% de sinter pode resultar em cargas de pico de 100.000 W/m² a 200.000 W/m², enquanto carga com alta porcentagem de pelotas ou lump pode gerar cargas de pico de calor acima de 400.000 W/m². Dependendo da carga de calor esperada, diferentes elementos de resfriamento devem ser aplicados. A Tabela 1 dá uma visão geral de diferentes projetos de resfriamento e refratários com suas capacidades máximas de carga de pico de calor.
| Tabela 1 Visão geral de diferentes projetos de resfriamento e refratários com suas capacidades máximas de carga de pico de calor | |
|---|---|
| Projeto | Carga de pico de calor em W/m² |
| Plate coolers com refratários de alumina | 50.000 |
| Staves de ferro fundido, primeira geração | 100.000 |
| Staves de ferro fundido mais espessos com múltiplos circuitos de água de resfriamento | 200.000 |
| Plate cooler, espaçamento mais próximo (300 mm) com refratários especiais | 400.000 |
| Staves de cobre de alto desempenho | 500.000 |
É necessário enfatizar aqui que esta carga térmica de pico é o fator determinante primário para a sobrevivência a longo prazo do revestimento do forno ou elementos de resfriamento.
Tipos de Elementos de Resfriamento
Os vários elementos de resfriamento desenvolvidos para o sistema de resfriamento do AF são: (i) staves de ferro fundido de diferentes gerações, (ii) plate coolers de cobre com espaçamento denso, (iii) cigar cooler, e (iv) staves de resfriamento de cobre. Estes elementos de resfriamento são descritos abaixo.
Staves Coolers de Ferro Fundido
Para os staves coolers de ferro fundido, inicialmente ferro cinzento laminar perlitico ligado foi usado, mas hoje foi substituído por ferro dúctil ou ferro nodular, pois é menos sujeito a trincas a temperaturas superiores a 760 °C. Recentemente, staves de aço fundido no lugar de staves de ferro fundido também foram testados com sucesso. O efeito de resfriamento dos staves de ferro fundido é determinado pelo tamanho e formato dos tubos de água de resfriamento dentro do stave cooler. As dimensões típicas dos staves de ferro fundido consistem em 1,8 m a 2,4 m de comprimento, 0,8 m a 1,1 m de largura e 0,25 m a 0,6 m de espessura. Diferentes tipos de staves de resfriamento de ferro fundido são mostrados na Figura 3. Staves do tipo C são muito mais finos e projetados para economizar espaço dentro do forno, a fim de aumentar seu volume de trabalho.
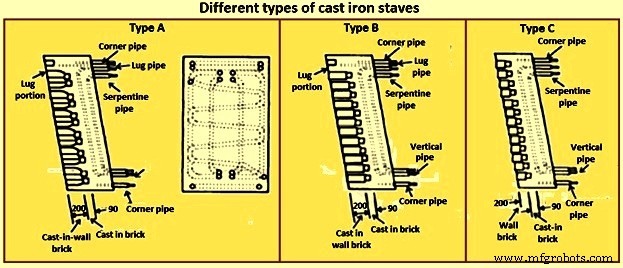
Figura 3 Diferentes tipos de staves de ferro fundido
Desde a aquisição da tecnologia de stave de ferro fundido da antiga União Soviética em 1969, os japoneses fizeram várias melhorias para aumentar a durabilidade dos staves. Estas incluem o estreitamento do espaçamento dos tubos e a instalação de tubos de resfriamento de canto e tubos serpente traseiros. Os staves de quarta geração são caracterizados pelo fato de terem dois planos de resfriamento, quatro tubos verticais no plano do lado quente e um tubo serpente no plano do lado frio. Os staves são equipados com narizes resfriados e/ou suportes para apoio de materiais refratários. Além disso, os cantos dos staves são resfriados intensivamente. Os materiais refratários são fundidos em furos de suporte especiais nos staves. As melhorias realizadas da primeira à quarta geração de staves coolers de ferro fundido são mostradas na Figura 4.
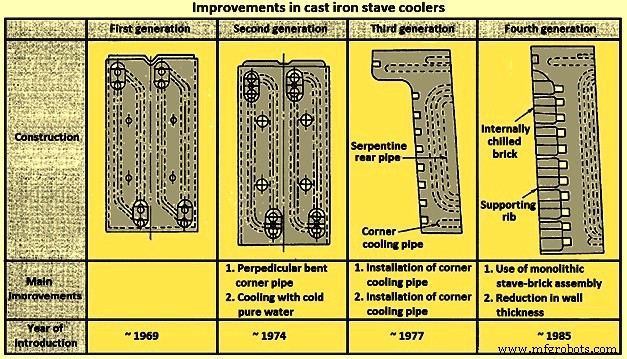
Figura 4 Melhorias nos staves coolers de ferro fundido
Staves de ferro fundido nas áreas do ventre e stack do AF têm uma expectativa de vida média de cerca de 8 a 10 anos. Staves de ferro fundido geralmente falham devido à perda de material de ferro fundido e exposição da bobina de tubo interna. O ferro fundido trinca em serviço devido às altas cargas de calor a que está exposto. Vãos aleatórios entre os tubos de resfriamento e o ferro fundido reduzem a quantidade de calor removida. Além disso, a diferença entre os coeficientes de expansão térmica dos materiais do tubo e do cooler propriamente dito pode fazer com que o ferro se separe do tubo e destrua o cooler. O uso de coolers de ferro fundido nos quais os tubos estão mais próximos do ferro fundido complica o projeto do casco sem necessariamente aumentar a vida do sistema de resfriamento.
O mecanismo de falha dos staves de ferro fundido sob altas cargas de calor flutuantes é devido à baixa condutividade térmica (cerca de 45 W/m·K) do ferro fundido. Staves de ferro fundido têm uma eficiência de resfriamento menor em comparação aos staves de cobre devido à condutividade relativamente baixa do ferro fundido e à presença de uma camada isolante. Esta camada resulta em uma barreira térmica entre o tubo resfriado a água e o corpo do stave de ferro fundido, reduzindo a transferência de calor. A transferência de calor ineficiente resulta em uma temperatura de face quente do stave de ferro fundido consideravelmente mais alta (acima de 700 °C) e subsequente deformação térmica do stave de ferro fundido. O corpo de ferro fundido também experimenta transformação de volume de fase a temperaturas elevadas, resultando em trincas por fadiga, perda de material do corpo do stave e exposição dos tubos de resfriamento de aço diretamente ao calor do forno.
Plate Coolers Planos de Cobre
Plate coolers planos de cobre, como o nome descreve, são placas planas dispostas horizontalmente no casco do forno. Esses plate coolers foram usados em quase todos os AFs europeus. Esses coolers são soldados ou fundidos em cobre eletrolítico. Com este último, não há problemas nas costuras de solda e há uma maior uniformidade das propriedades do material sobre todo o elemento de resfriamento. Este tipo de cooler é normalmente usado na área do ventre até incluindo o stack inferior. É normalmente projetado para manter altas velocidades de água através do cooler, proporcionando assim um coeficiente de transferência de calor uniforme e alto. Plate coolers planos de cobre típicos são mostrados na Figura 5.
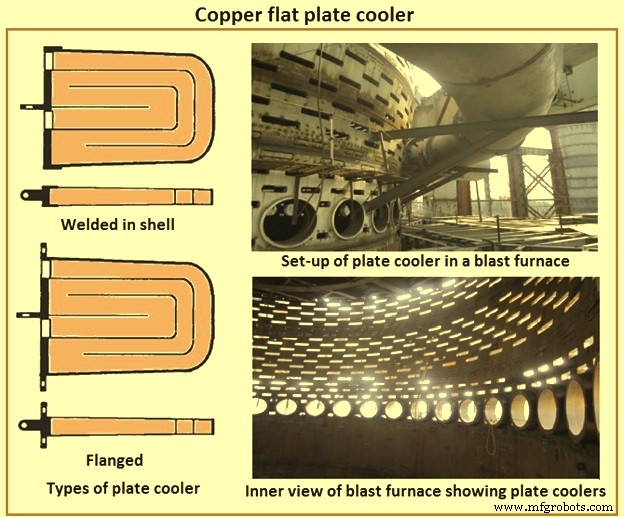
Figura 5 Plate cooler plano de cobre
Os tamanhos normais das placas de plate coolers planos de cobre consistem em 0,5 m a 1,0 m de comprimento, 0,4 m a 0,8 m de largura e uma altura de cerca de 75 mm. O espaçamento vertical dos coolers é de 0,3 m a 0,6 m. Nas zonas com altas cargas de calor, especialmente nas áreas do ventre e stack inferior, o espaçamento é frequentemente reduzido para 0,25 m. Plate coolers de cobre têm maior uniformidade das propriedades do material sobre todo o elemento de resfriamento. Naquelas regiões do AF que estão sujeitas a danos mecânicos, o lado frontal dos elementos de resfriamento é normalmente reforçado com materiais especiais. Esses coolers são mostly soldados ao casco do AF para garantir vedação estanque a gás. Os plate coolers planos de cobre normalmente têm múltiplos canais com uma ou duas câmaras independentes. Perdas mínimas de pressão de água são garantidas tanto na tubulação quanto no próprio elemento.
Um dos designs de plate cooler de cobre tem seis passagens com câmara única. Esses coolers são projetados para manter altas velocidades de água através do cooler, tendo assim um coeficiente de transferência de calor uniforme e alto.
A falha dos coolers planos de cobre é atribuída a quatro mecanismos de falha. Eles são: (i) deflexão, (ii) falhas em soldas de tubos, (iii) falhas em soldas de tampão, e (iv) abrasão da face. Uma comparação entre plate cooler de cobre e stave cooler de ferro fundido é dada na Tabela 2.
| Tabela 2 Comparação entre sistemas de resfriamento | |||||
|---|---|---|---|---|---|
| Descrição | Unidade | Plate cooler de cobre | Stave cooler de ferro fundido | ||
| Média | Máximo | Média | Máximo | ||
| Área superficial específica do elemento de resfriamento por m² do casco | m²/m² | 1-2 | 2,5 | 0,8-1 | 1-2 |
| Vazão específica de água de resfriamento por m² do casco | m³/h | 5-10 | 3-5 | ||
| Velocidade típica de água de resfriamento | m/s | 0,5-1 | 2-2,5 | 1-1,2 | 2,5-3 |
Cigar Coolers
Cigar coolers são usados para resfriamento mais intensivo ou com espaçamento insuficiente dos plate coolers existentes. Também são conhecidos como camisas de cobre (copper jackets). Cigar coolers são usados nas áreas abertas entre os plate coolers quando resfriamento mais intensivo é necessário ou há espaçamento insuficiente dos plate coolers existentes. Também são usados às vezes para melhorias no sistema de resfriamento existente durante uma campanha. O cigar cooler é normalmente usinado a partir de uma barra de cobre sólida para formar um núcleo cilíndrico e um único canal é adicionado por perfuração e tamponamento.
Cigar coolers são normalmente inseridos nas linhas centrais entre plate coolers adjacentes em um plano horizontal e vertical. Para a instalação de um cigar cooler, normalmente um furo cilíndrico é perfurado através do casco do forno e revestimento refratário existente com uma broca de núcleo. O uso de cigar coolers nas áreas do ventre, barriga e stack inferior aumenta a área do sistema de resfriamento. Como esta área do AF tem a temperatura mais alta e flutuações de temperatura, o uso de cigar cooler pode aumentar a resistência do revestimento refratário a mecanismos de ataque químico e mecânico. No entanto, como o uso de cigar coolers resulta no aumento de aberturas no forno, é necessário que a resistência do casco seja verificada antes de seu uso. Um cigar cooler típico e seu posicionamento entre os plate coolers, vistos do lado de fora do casco do AF, são mostrados na Figura 6.
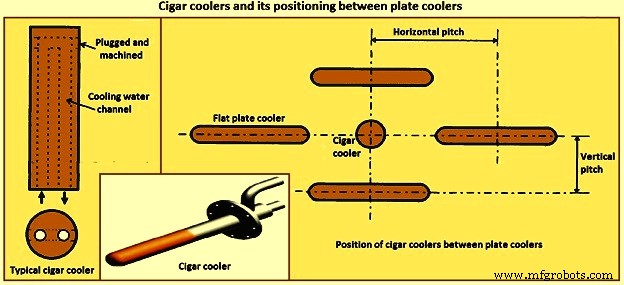
Figura 6 Cigar cooler e seu posicionamento entre plate coolers
Stave de Cobre
Considerando o vasto investimento de capital necessário para a recarga do AF, grandes esforços têm sido feitos para prolongar a vida útil da campanha dos AFs. A tecnologia de stave de cobre é um dos produtos desses esforços.
O stave de ferro fundido, devido às suas características de material, causa deterioração do material na parte inferior do alto-forno, que está exposta a alta carga térmica. Isso tornou difícil alcançar uma vida útil estável de 20 anos usando o stave de ferro fundido. Como meio alternativo de resfriamento ao stave de ferro fundido, considerando a alta carga térmica, o stave de cobre laminado foi desenvolvido. Este tipo de stave é feito de uma chapa de cobre laminada na qual furos são perfurados e tubos de alimentação e drenagem de água são soldados para formar canais de água. O uso de staves de cobre laminado começou na Alemanha em meados dos anos 1990 e se espalhou para AFs em vários países.
Outros staves de cobre desenvolvidos até o momento incluem staves de cobre fundido com canais de água formados usando um núcleo no processo de fundição, e staves de cobre com tubos de Monel fundidos, com canais de água formados usando tubos de Monel dobrados em forma de canal e fundidos.
Staves de cobre foram utilizados pela primeira vez em AFs no final dos anos 1970 como o melhor elemento de resfriamento de parede para alta carga térmica. À medida que a produtividade do AF se intensificou e as metas de vida útil da campanha desejadas aumentaram para 20 anos, tornou-se aparente que staves de cobre tinham o melhor potencial para atender ou exceder essas demandas. Embora o uso de staves de cobre tenha se tornado prevalente em meados dos anos 1990, a maioria das instalações é em ou após o ano 2000. O desenvolvimento de staves de cobre foi realizado tanto no Japão quanto na Alemanha para uso na região do ventre, barriga e stack inferior para lidar com altas cargas térmicas e grandes flutuações de temperaturas. Enquanto o Japão optou por staves de cobre fundido, os staves de cobre alemães são chapas de cobre laminadas com tolerâncias externas próximas e com perfuração para passagens de resfriamento. Staves de cobre perfurados e tampados são tipicamente projetados para quatro tubos de água em linha reta no topo e quatro tubos de água em linha reta na base. Materiais para bobinas de tubos internos incluem Monel, cobre ou aço. Diferentemente dos staves de ferro fundido, os staves de cobre são destinados a ser ligados ao tubo de resfriamento.
O canal de água de um stave de cobre foi formado principalmente pela perfuração de um furo em uma chapa de cobre laminada e soldagem de tubos de água nas extremidades do furo, e às vezes foi formado por fundição usando um núcleo de areia descartável; no entanto, o trabalho de soldagem de cobre era indispensável em ambos os casos. Embora staves de cobre convencionais tenham provado ser excelentes na capacidade de resfriamento, sua fabricação necessitava de várias etapas de trabalho e, portanto, eram caros.
Atualmente, o tipo mais popular de stave de cobre é o stave de cobre laminado, cujo processo de fabricação envolve perfuração de furos em uma chapa de cobre. As extremidades do canal de água deste stave são tampadas por soldagem. O stave de cobre com tubo de aço fundido, que foi desenvolvido, é feito pela fundição de tubos de aço dobrados no cobre, um processo de fabricação completamente diferente do stave de cobre laminado convencional. Este método de fabricação único permitiu alcançar alta eficiência energética e longa vida de AFs, que não podem ser alcançadas usando o stave de cobre laminado.
Problemas dos Staves de Cobre Laminados e Soluções
Staves de cobre laminados às vezes têm três problemas: (i) deformação, (ii) trinca de solda devido à fadiga térmica, e (iii) desgaste. O primeiro problema é a deformação. Staves de cobre laminados empenam devido à diferença na expansão térmica entre a superfície interna do stave, exposta a gás de alta temperatura, e a superfície externa do stave que é resfriada. Eles são seriamente deformados quando um stave é muito longo ou quando as posições dos parafusos de fixação não são apropriadas. Tal deformação pode causar desgaste de uma parte saliente e quebra de uma solda devido a gás de alta temperatura fluindo para juntas e superfícies traseiras dos staves. O segundo problema é a trinca de solda. Devido à fadiga térmica, isso ocorre pois as soldas dos staves de cobre laminados são submetidas a estresses térmicos repetidos. Devido à flutuação de temperatura, staves de cobre laminados resultam em trincas e quebras. O terceiro problema é o desgaste. Minério de ferro, sinter e coque têm dureza maior que a do cobre. Esses materiais abradam staves de cobre quando entram em contato com a superfície do stave e descem. Em geral, a taxa de desgaste de um stave de cobre depende da força de contato e velocidade de descida do material em contato com a superfície do stave, dureza do cobre e do material, e formato do material.
O desenvolvimento do stave de cobre fundido considerou os seguintes aspectos. Quanto ao primeiro aspecto, para prevenção de deformação, o projeto apropriado do comprimento do stave e dos pontos de restrição dos parafusos é importante. O primeiro aspecto é que o uso do stave de cobre com tubo de aço fundido com seu próprio projeto é benéfico para reduzir efetivamente o risco de deformação. A Figura 7 mostra os pontos de restrição de um stave de cobre laminado e do stave de cobre com tubo de aço fundido. Um stave de cobre laminado é restringido ao casco por parafusos de montagem e pinos. Para evitar que a solda na base de um tubo ascendente seja danificada por estresses, a tubulação ascendente é conectada ao casco por uma junta de expansão. Devido a esta estrutura, as extremidades superior e inferior do stave são livremente deslocadas, fazendo com que o stave seja facilmente deformado. A grande carga térmica que é repetidamente aplicada ao stave de cobre no decorrer da flutuação nas operações do AF etc., causa deformação plástica a ser gradualmente acumulada, resultando em grande deformação. Existem casos em que a deformação na extremidade superior atingiu 50 mm ou mais e uma solda foi quebrada, sob a condição de um stave excessivamente longo, posição inadequada do parafuso, ou carga térmica alta excedendo a condição de projeto.
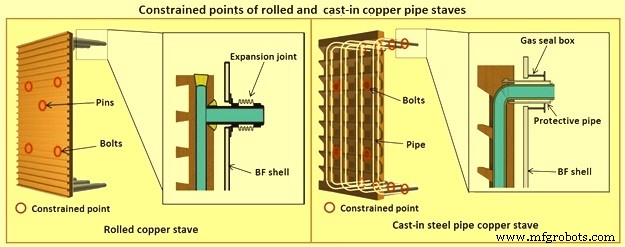
Figura 7 Pontos de restrição do stave de cobre laminado e do stave de cobre com tubo fundido
Alta confiabilidade e baixos custos de fabricação são realizados no caso do stave de cobre com tubo de aço fundido por uma tecnologia de fundição para embutir um tubo de aço em uma fundição de cobre aplicada à produção do novo tipo de stave de cobre. Esta tecnologia de fundição foi desenvolvida baseada na fabricação de staves de ferro fundido. O novo tipo de stave de cobre com tubo embutido tem as vantagens de: (i) alta capacidade de resfriamento, pois a fundição de cobre de alta pureza garante uma capacidade de resfriamento tão alta quanto a de um stave de cobre convencional, (ii) alta confiabilidade, pois embutir um tubo de aço em uma fundição de cobre elimina a soldagem de cobre na formação de um canal de água e a possibilidade de vazamento de água, (iii) ampla flexibilidade de projeto, pois a fabricação por fundição e embutimento de um tubo de aço permite uma flexibilidade muito maior no projeto do stave do que a de staves de cobre convencionais em termos de forma do stave e arranjo do canal de água, e (iv) baixos custos.
O stave de cobre com tubo de aço fundido tem as seguintes características resistentes à deformação. Como mostrado na Figura 7, para o stave de cobre com tubo de aço fundido tem, além dos parafusos usados para fixar os tubos de proteção nas extremidades do stave, caixas de vedação a gás. Isso aplica a restrição de deslocamento às extremidades superior e inferior do stave. Além disso, como o tubo de proteção é fundido no corpo do stave de cobre, nenhuma solda com risco de quebra é usada.
Além disso, o stave de cobre com tubo de aço fundido usa tubos de aço, que são mais rígidos que o cobre e servem como estrutura. O uso de tubos de aço fornece uma estrutura mais resistente à deformação do que staves de cobre convencionais. A superfície interna do stave de cobre com tubo de aço fundido é feita irregular (bumpy). Como staves de cobre laminados têm uma forma de seção transversal retangular, a temperatura aumenta em locais na superfície interna do stave distantes dos canais de água. Em contraste, o stave de cobre com tubo de aço fundido usa uma superfície irregular para tornar a distância entre a superfície interna do stave e cada canal de água virtualmente constante ao redor do canal de água. Isso permite que a superfície interna do stave seja resfriada uniformemente. Tal resfriamento uniforme, por sua vez, reduz a diferença de temperatura entre as superfícies interna e externa do stave, e suprime estresses térmicos e deformação.
Além disso, sob grande carga térmica, deformação plástica de compressão é causada na superfície interna do stave de um stave de cobre laminado pela diferença de temperatura entre as superfícies interna e externa do stave, o que pode levar à deformação do stave. Em contraste, a superfície interna do stave de cobre com tubo de aço fundido é isolada em cada saliência, tornando as tensões de compressão menos propensas a atuar no stave e suprimindo a deformação plástica. Portanto, a superfície irregular do stave de cobre com tubo de aço fundido reduz estresses e deformações que atuam no stave, e suprime a deformação. Também, como o stave de cobre com tubo de aço fundido forma canais de água usando tubos de aço, soldagem de tampão ou soldagem de conexão de tubo, que são indispensáveis para fazer staves de cobre laminados, não são necessárias. Ao evitar o uso de soldagem, que são partes estruturalmente fracas, o risco de quebra de soldas pode ser eliminado.
Staves de cobre previnem o desgaste pelas crostas formadas usando sua alta capacidade de resfriamento, evitando assim o contato direto com o material descendente na frente do stave. No entanto, tal acréscimo frequentemente cai devido às flutuações durante as operações do forno. Sem acréscimo, o desgaste de um stave de cobre depende da força de contato e velocidade de descida do material na frente do stave, dureza do cobre e do material, e formato do material. Dado isso, contramedidas contra desgaste viáveis para um stave incluem reduzir a força de contato e velocidade de descida do material quando não há acréscimo, além de reter acréscimo de forma estável, bem como não permitir que a dureza do cobre seja reduzida. Enquanto ranhuras para staves de cobre laminados são formadas por usinagem, o stave de cobre com tubo de aço fundido forma nervuras (ribs) por fundição integral, permitindo formar formas de nervuras conforme desejado. Baseado nesta característica, o stave de cobre fundido normalmente tem uma estrutura de nervura voltada para cima com resistência ao desgaste. A dureza do cobre depende da capacidade de resfriamento.
Se não há acréscimo na superfície interna do forno de um stave de cobre laminado, material uma vez entrado entre as nervuras dificilmente se move porque as nervuras são pequenas. Portanto, o material na frente do stave desce sem ser influenciado pelas nervuras. Em contraste, como as nervuras do stave de cobre com tubo de aço fundido voltam para cima e são grandes, o material que entrou entre as nervuras é descarregado de volta para o forno, criando um fluxo (transferência de carga). Neste momento, o material é descarregado para cima. Este fluxo para cima empurra o material na frente do stave de volta para o forno, fazendo com que a força de contato e a velocidade de descida do material sejam reduzidas nas pontas das nervuras.
Além das vantagens técnicas em prolongar a vida e economizar energia, o stave de cobre com tubo de aço fundido também tem a característica de alta flexibilidade de projeto. Quando um stave de ferro fundido ou plate cooler que um AF usa é quebrado e algo precisa ser feito para prolongar a vida, a substituição por um stave de cobre usando a abertura existente do casco pode ser necessária. No caso de staves de cobre laminados, como os canais de água são formados por perfuração, o layout do canal de água é restrito, dificultando a formação livre de canais de água de maneira adaptada à abertura existente do casco. Em contraste, os canais de água do stave de cobre com tubo de aço fundido, que são formados usando tubos de aço dobrados, permitem layout flexível adotando tubos de aço para a abertura existente do casco. A Figura 8 mostra a alta flexibilidade do layout do canal de resfriamento no stave de cobre com tubo de aço fundido.
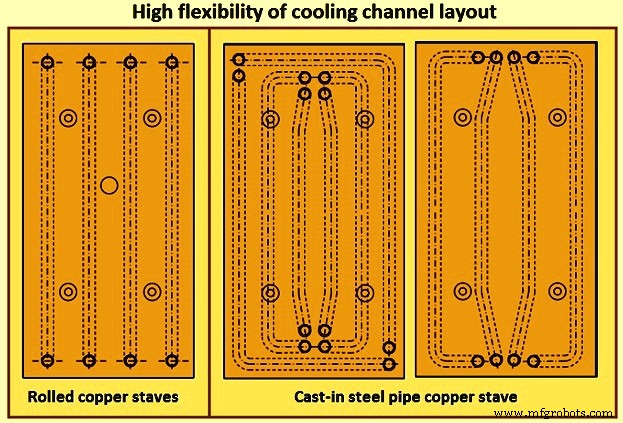
Figura 8 Alta flexibilidade do layout do canal de resfriamento
Layouts dos Sistemas de Resfriamento
Sistemas de resfriamento a água são normalmente projetados para operar em circuito fechado, em vez dos sistemas abertos convencionais. Isso permite que a tubulação seja limpa quimicamente e, controlando a química da água durante toda a campanha, esta superfície limpa pode ser mantida, garantindo assim a máxima transferência de calor. O desenvolvimento da vedação dos tubos de resfriamento ao casco caminha para o uso de juntas de expansão metálicas cada vez mais finas e "macias". Para ambos os sistemas, ou seja, plate coolers ou staves, há um uso crescente de curvas e mangueiras de borracha.
Séries independentes são típicas para distribuição de água em coolers planos. Com stave coolers, é normal fornecer um número de headers de ida e retorno independentes de acordo com o número de tubos. Isso garante que, no caso de falha de um sistema de alimentação, os tubos de stave restantes recebam resfriamento suficiente. Tubos de nariz e canto são conectados a circuitos de água adicionais.
O aumento na produtividade do AF foi acompanhado por uma maior demanda por sistemas de resfriamento eficientes. Sistemas de resfriamento de alto desempenho são necessários para garantir que o processo operacional funcione sem problemas mesmo sob tal estresse. Solução confiável e eficaz de sistema de resfriamento é necessária nas zonas de alta carga do AF. Existem três tipos de circuitos de resfriamento que são normalmente usados para os sistemas de resfriamento do AF. Estes são: (i) circuitos de resfriamento de circuito fechado, (ii) circuitos de resfriamento de circuito fechado combinados, e (iii) circuitos de resfriamento semi-fechados ou de circuito aberto ou circuito de resfriamento por evaporação.
Circuitos de Resfriamento de Circuito Fechado
Estes circuitos de sistema de resfriamento são normalmente projetados com dois ou três circuitos de água de circuito fechado pressurizados com nitrogênio com recirculação forçada. As vantagens de tal sistema, em comparação com um circuito de resfriamento de circuito aberto, são: (i) o circuito pode ser operado com água tratada, amaciada, (ii) sem corrosão, incrustação e entupimento de tubos e elementos de resfriamento, (iii) baixo custo para aditivos químicos, (iv) baixo consumo de água, (v) sem contato com oxigênio do ar ambiente, (vi) detecção de vazamento muito sensível é possível, (vii) aumento da temperatura de evaporação da água de resfriamento devido à operação sob pressão de nitrogênio ajustável (ex: pressão - 8 bar, temperatura de evaporação - 170 °C), (viii) baixo consumo de energia elétrica, pois apenas a queda de pressão deve ser coberta pelas bombas e a altura diferencial não deve ser considerada, (ix) fácil ajuste e controle de vazão para os diferentes elementos de resfriamento, (x) baixos custos de manutenção, e (xi) maior vida útil dos equipamentos do circuito e elementos de resfriamento, resultando em alta disponibilidade e, portanto, alta produtividade.
Circuitos de Resfriamento de Circuito Fechado Combinados
Estes circuitos constituem uma solução econômica, mas ainda eficiente, confiável e segura. A água de resfriamento é usada para resfriar serialmente diferentes blocos de elementos de resfriamento, ainda respeitando os requisitos de operação dos elementos de resfriamento individuais. A vazão total é consideravelmente reduzida enquanto a diferença de temperatura da água de resfriamento ainda está em uma faixa aceitável e a torre de resfriamento opera eficientemente.
Circuitos de Resfriamento Semi-Fechados ou de Circuito Aberto ou Circuito de Resfriamento por Evaporação
Estes também podem ser usados como opção de acordo com as condições do local. Esta solução é principalmente boa para atualizações de custo mínimo em AFs existentes.
Processo de manufatura
- Soluções Avançadas de Automação, Medição e Controle para Alto-Forno
- Otimização do Gás de Alto-Forno: Geração, Utilização e Eficiência
- Otimização da Operação do Alto-Forno com Coque Miúdo: Eficiência e Benefícios de Custo
- Otimização da Eficiência do Alto-Forno com Injeção de Carvão Pulverizado
- Prevenção de Irregularidades na Operação do Alto-Forno: Estratégias Comprovadas
- Sistemas de Carregamento no Topo de Alto-Forno Otimizados para Eficiência e Segurança
- Otimização da Produção de Ferro: A Química da Redução em Alto-Forno
- Revestimento Refratário de Alto-Forno: Proteção de Casco para Operação Contínua
- Fatores-Chave que Influenciam o Consumo de Coque em Operações de Alto-Forno
- Otimizando o Projeto do Alto-Forno para Desempenho Superior e Longevidade