



Evolução da Siderurgia: De Artefatos Antigos a Processos Modernos
Desenvolvimento dos Processos de Siderurgia
A produção mais antiga conhecida de aço são peças de ferramentas de ferro escavadas de um sítio arqueológico na Anatólia e têm quase 4.000 anos, datando de 1800 a.C. (antes da era comum). Horácio identificou armas de aço como a falcata na Península Ibérica, enquanto o aço Nórico era usado pelo exército romano.
A reputação do "ferro Sérice" do Sul da Índia (aço wootz) entre gregos, romanos, egípcios, africanos orientais, chineses e o Oriente Médio cresceu consideravelmente. Fontes do Sul da Índia e do Mediterrâneo, incluindo Alexandre, o Grande (século III a.C.), relatam a apresentação e exportação aos gregos de tal aço. Sítios de produção de metal no Sri Lanka empregavam fornos movidos a vento impulsionados pelos ventos de monção, capazes de produzir aço de alto carbono (C). A produção em larga escala de aço wootz em Tamilakam usando cadinhos e fontes de C como a planta Avaram ocorreu pelo século VI a.C., o precursor pioneiro da produção moderna de aço e metalurgia. Aço era produzido em grandes quantidades em Esparta por volta de 650 a.C.
Os chineses do período dos Estados Combatentes (403 a.C. a 221 a.C.) tinham aço endurecido por têmpera, enquanto os chineses da dinastia Han (202 a.C. a 220 d.C.) criaram aço fundindo ferro forjado com ferro fundido, obtendo um produto final de aço intermediário em carbono pelo século I d.C. (era comum). O povo Haya da África Oriental inventou um tipo de forno que usavam para fazer aço de C a 1.800 °C há quase 2.000 anos. O aço da África Oriental foi sugerido por Richard Hooker como datando de 1400 a.C.
Produção Inicial de Aço de Alto Carbono no Subcontinente Indiano
Evidência da produção mais antiga de aço de alto C no subcontinente indiano é encontrada em Kodumanal no Tamil Nadu, Golkonda em Telangana, Karnataka e nas áreas de Samanalawewa no Sri Lanka. Este aço, conhecido como aço wootz, produzido por volta do século VI a.C., era exportado globalmente. A tecnologia do aço existia antes de 326 a.C. na região, pois são mencionados na literatura de Sangam Tamil, árabe e latim como o melhor aço (chamado ferro Sérice) no mundo exportado para os mundos romano, egípcio, chinês e árabe naquela época. Como a tecnologia foi adquirida do Sul da Índia, a origem da tecnologia do aço na Índia pode ser conservadoramente estimada em 500 a.C. a 400 a.C.
Wootz, também conhecido como aço de Damasco, é famoso por sua durabilidade e capacidade de manter o fio. Como conhecido dos escritos de Zosimos de Panópolis, este aço foi originalmente criado a partir de vários materiais diferentes, incluindo vários elementos de traço. No entanto, o aço era uma tecnologia antiga na Índia quando o Rei Porus presenteou uma espada de aço ao imperador Alexandre em 326 a.C. Era essencialmente uma liga complicada com ferro como seu componente principal. Estudos recentes sugeriram que nanotubos de carbono foram incluídos em sua estrutura, o que poderia explicar algumas de suas qualidades lendárias, embora, dada a tecnologia da época, tais qualidades fossem produzidas por acaso e não por projeto. Vento natural era usado onde o solo contendo ferro era aquecido pelo uso de madeira. Os antigos cingaleses conseguiam extrair uma tonelada de aço para cada 2 toneladas de solo, um feito notável na época. Um tal forno foi encontrado em Samanalawewa e arqueólogos foram capazes de produzir aço como os antigos faziam.
Métodos de Produção de Aço no Subcontinente Indiano
Vários métodos foram usados para produzir aço no subcontinente indiano. De acordo com textos islâmicos como al-Tarsusi e Abu Rayhan Biruni, três métodos são descritos para produção indireta de aço. O historiador islâmico medieval Abu Rayhan Biruni (973 d.C. a 1050 d.C.) fornece a referência mais antiga da produção de aço de Damasco. Ele descreve apenas três métodos para produzir aço. Os dois primeiros métodos têm uma longa história na Ásia Central e no subcontinente indiano, enquanto o terceiro é exclusivo do Sul da Ásia. Estes três métodos são geralmente considerados como originários do subcontinente indiano. O primeiro método e o mais comum método tradicional é a cementação em estado sólido de ferro forjado. Este é um processo de difusão no qual o ferro forjado é empacotado em cadinhos ou em um forno com carvão vegetal, então aquecido para promover a difusão de C no ferro para produzir aço. A cementação é a base para o processo wootz de aço (um tipo de processo de cementação). O segundo método é a descementação do ferro fundido pela remoção de C do ferro fundido (um tipo de processo de cadinho). Outro método indireto usa ferro forjado e ferro fundido. Neste processo, ferro forjado e ferro fundido podem ser aquecidos juntos em um cadinho para produzir aço por fusão. A respeito deste método, Abu Rayhan Biruni afirma: "este era o método usado no Forno (Hearth)".
Variações do processo de co-fusão foram encontradas preliminarmente na Pérsia e Ásia Central, mas também foram encontradas em Hyderabad, Índia. Para o C, uma variedade de materiais orgânicos são especificados pelas autoridades islâmicas contemporâneas, incluindo cascas de romã, bolotas, cascas de frutas como casca de laranja, folhas, bem como clara de ovo e cascas. Lascas de madeira são mencionadas em algumas das fontes indianas, mas significativamente nenhuma das fontes menciona carvão vegetal.
Aço de cadinho (crucible steel), formado pelo aquecimento e resfriamento lento de ferro puro e C (tipicamente na forma de carvão vegetal) em um cadinho, foi produzido em Merv pelo século IX a X d.C. No século XI, há evidência da produção de aço na China Song usando duas técnicas: (i) um método "berganesque" que produzia aço inferior, inhomogêneo, e (ii) um precursor do processo Bessemer que usava descarbonetação parcial via forjamento repetido sob sopro frio.
A produção de aço pelo processo de cementação foi descrita em um tratado publicado em Praga em 1574 e estava em uso em Nuremberg a partir de 1601.
Processo de Cementação de Fabricação de Aço
O processo de cementação é um método obsoleto de fazer aço por cementação do ferro. Diferente da siderurgia moderna, ele aumentava a quantidade de C no ferro. Aparentemente foi desenvolvido antes do século XVII. O forno de aço Derwentcote, construído em 1720, é o exemplo sobrevivente mais antigo de um forno de cementação. Dois fornos de cementação que certamente existiam no início do século XVI foram escavados na Inglaterra.
O processo começa com ferro forjado e carvão vegetal. Usava um ou mais potes longos de pedra dentro de um forno. Tipicamente, cada um tinha 14 pés (4,27 m) por 4 pés (1,22 m) e 3,5 pés (1,07 m) de profundidade. Barras de ferro e carvão vegetal são empacotados em camadas alternadas, com uma camada superior de carvão vegetal e então matéria refratária para tornar o pote hermético. Alguns fabricantes usavam uma mistura de carvão vegetal em pó, fuligem e sais minerais, chamado pó de cementação. Em obras maiores, até 16 toneladas de ferro eram tratadas em cada ciclo.
Barras padrão de ferro forjado eram colocadas no forno de cementação para conversão em aço de cementação ou aço bolha (blister steel). O forno era construído de arenito na forma de um grande baú com tampa e era carregado com as barras de ferro colocadas em camadas intercaladas com grandes quantidades de carvão vegetal de alta qualidade. Quando totalmente carregado, a tampa era colocada no lugar e argamassa usada para selar o baú. Aquecimento era aplicado de um fogo abaixo do forno onde um fogo de carvão era mantido de uma cova. O calor era mantido por até uma semana e uma semana adicional era tomada para o baú esfriar antes de ser aberto, esvaziado e recarregado.
O design comum para fornos de cementação tinha dois baús lado a lado com um buraco de fogo no centro dos dois e o todo contido dentro de uma estrutura em forma de garrafa, similar a "cones de vidro" e "fornos de cerâmica", que abrigava os fornos do clima e atuava como chaminé. A colocação de dois baús de forno juntos permitiria que um fogo aquecesse o primeiro baú enquanto o segundo esfriava e era recarregado.
Durante o longo aquecimento lento, C do carvão vegetal era absorvido nas barras de ferro. Quando removido do forno, o aço tinha uma aparência bolhosa (daí o nome alternativo). Estas bolhas continham aço com alto teor de C, enquanto o centro das barras ainda era ferro forjado com muito pouco C, assim o aço bolha era de pouco ou nenhum uso até que fosse processado adicionalmente.
O aço bolha era aquecido e forjado sob um martelo de forma que a barra era dobrada sobre si mesma. Isso resultava em "Aço de Cisalhamento" (Shear Steel), uma segunda rodada de dobra e martelamento produzia aço conhecido como "cisalhamento duplo" (double shear), um produto de melhor qualidade, rodadas adicionais de dobra e martelamento produziam graus ainda mais altos de aço. Uma vista em planta e elevação de um forno de cementação típico está na Figura 1.
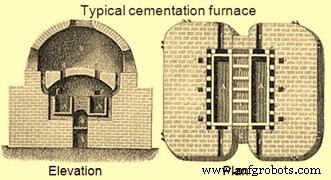
Figura 1: Vista típica de um forno de cementação
Aço de Cadinho (Crucible Steel)
Aço de cadinho é um termo que se aplica a aço feito por dois métodos diferentes na era moderna, embora tenha sido produzido em vários locais ao longo da história. É feito pela fusão de ferro e outros materiais em um cadinho e vazamento do líquido fundido em um molde. Aço de cadinho foi produzido no Sul e Ásia Central durante a era medieval. Técnicas para produção de aço de alta qualidade foram desenvolvidas por Benjamin Huntsman na Inglaterra no século XVIII. Seu processo usava ferro e aço como matérias-primas. A estrutura cristalina homogênea deste aço fundido melhorou sua resistência e dureza comparado às formas precedentes de aço.
O aço de cadinho é geralmente atribuído a centros de produção na Índia e Sri Lanka onde era produzido usando o processo wootz, e assume-se que sua aparição em outros locais foi devido ao comércio de longa distância. Apenas recentemente tornou-se aparente que lugares na Ásia Central como Merv no Turcomenistão e Akhsiket no Uzbequistão eram centros importantes de produção de aço de cadinho. Os achados da Ásia Central são todos de escavações e datam do século VIII a XII d.C., enquanto o material indiano/cingalês é tão antigo quanto 300 a.C. Além disso, o minério de ferro da Índia tinha vanádio (V) em traços e outras terras raras levando a maior endurecibilidade no aço de cadinho indiano que era famoso em todo o Oriente Médio por sua capacidade de reter o fio.
Enquanto o aço de cadinho é mais atribuído ao Oriente Médio nos tempos iniciais, foram descobertas espadas na Europa, particularmente na Escandinávia. As espadas em questão têm o nome ambíguo gravado nelas, 'Ulberht'. Estas espadas realmente datam de um período de 200 anos do século IX ao início do século XI. É especulado por muitos que o processo de fabricação das lâminas originou-se no Oriente Médio e subsequentemente foi comercializado durante os dias da "rota comercial do Volga".
Nos primeiros séculos do período islâmico, aparecem alguns estudos científicos sobre espadas e aço. Os mais conhecidos destes são por Jabir ibn Ayyan (século VIII), al-Kindi (século IX), Abu Rayhan Biruni (início do século XI), Murda al-Tarsusi (final do século XII), e Fakhr-i-Mudabbir (século XIII). Qualquer um destes contém muito mais informação sobre aços indianos e damascenos do que aparece em toda a literatura da Grécia e Roma clássicas.
Benjamin Huntsman era um relojoeiro em busca de melhor aço para molas de relógio. Ele começou a produzir aço em 1740 após anos de experimentação em segredo. O sistema de Huntsman usava um forno a coque capaz de atingir 1.600 °C, no qual até doze cadinhos de argila, cada um capaz de conter cerca de 15 kg de ferro, eram colocados. Quando os cadinhos ou "potes" estavam brancos de calor, eram carregados com pedaços de aço bolha, uma liga de ferro e C produzida pelo processo de cementação, e um fundente para ajudar a remover impurezas. Os potes eram removidos após cerca de 3 horas no forno, impurezas na forma de escória removidas na superfície, e o aço líquido vazado em moldes para terminar como lingotes fundidos. A fusão completa do aço produzia uma estrutura cristalina altamente uniforme ao resfriar, o que dava ao metal resistência à tração e dureza aumentadas comparado a outros aços feitos na época.
O aço era produzido em oficinas especializadas chamadas "fornos de cadinho" (crucible furnaces) em Sheffield, Inglaterra, que consistiam de uma oficina no nível do solo e um porão subterrâneo. Os prédios dos fornos variavam em tamanho e estilo arquitetônico, crescendo em tamanho em direção à última parte do século XIX, à medida que desenvolvimentos tecnológicos permitiam que múltiplos potes fossem "queimados" (fired) de uma vez, usando gás como combustível de aquecimento. Cada oficina tinha uma série de características padrão, como fileiras de buracos de fusão, fossas de vazamento (teeming pits), aberturas no teto, fileiras de prateleiras para os potes de cadinho e fornos de recozimento para preparar cada pote antes da queima. Salas anexas para pesagem de cada carga e para a fabricação dos cadinhos de argila eram anexadas à oficina ou localizadas dentro do complexo do porão. O aço, originalmente destinado a fazer molas de relógio, foi posteriormente usado em outras aplicações como tesouras, machados e espadas.
Em outro método, desenvolvido nos Estados Unidos na década de 1880, ferro e C eram fundidos juntos diretamente para produzir aço de cadinho. Ao longo do século XIX e até a década de 1920, uma grande quantidade de aço de cadinho foi direcionada para a produção de ferramentas de corte, onde era chamado de aço para ferramentas (tool steel).
O processo de cadinho continuou a ser usado para aços especiais, mas é obsoleto hoje.
Outra forma de aço de cadinho foi desenvolvida em 1837 pelo engenheiro russo Pavel Anosov. Sua técnica dependia menos do aquecimento e resfriamento, e mais do processo de têmpera de resfriamento rápido do aço líquido quando a estrutura cristalina correta havia se formado. Ele chamou seu aço de 'bulat'. O segredo do processo morreu com ele. Nos Estados Unidos, o aço de cadinho foi pioneirado por William Metcalf. Embora o aço de cadinho fosse de qualidade muito alta, também era caro; no entanto, um sinal da qualidade era o uso de aço de cadinho até a década de 1950 para usos especializados.
O processo Bessemer trouxe o fim do aço de cadinho para usos menos críticos.
O Processo Bessemer e a Siderurgia Moderna
A história da siderurgia moderna começou no século XIX, quando Réaumur da França em 1772, Kelly dos Estados Unidos em 1850 e Bessemer da Grã-Bretanha em 1856 descobriram como melhorar o ferro-gusa controlando o teor de carbono de ligas de ferro, que assim verdadeiramente se tornavam aços. Enquanto Réaumur, um químico, era movido por curiosidade científica, Kelly e Bessemer, sendo engenheiros, respondiam à necessidade de maiores quantidades e melhores qualidades de aço que a revolução industrial, com seus teares, máquinas a vapor, máquinas e ferrovias, havia criado. Isso iniciou uma relação dialética entre ciência e tecnologia e os conceitos básicos de refino de metal quente (ferro-gusa) pela oxidação de C em banho líquido foram inventados naquela época.
O crescimento das ferrovias durante o século XIX na Europa e América colocou grande pressão na indústria de ferro e aço, que ainda lutava com processos de produção ineficientes. Ainda assim, o aço era não comprovado como metal estrutural e a produção era lenta e cara. Isso até 1856, quando Henry Bessemer criou uma maneira mais eficaz de introduzir oxigênio (O2) no ferro líquido para reduzir o teor de C.
Começando em janeiro de 1855, ele começou a trabalhar em uma maneira de produzir aço nas quantidades massivas requeridas para artilharia e em outubro registrou sua primeira patente relacionada ao processo Bessemer. Bessemer primeiro começou a trabalhar com um forno reverberatório comum, mas durante um teste, alguns lingotes de ferro-gusa saíram para o lado da panela e estavam sentados acima dela no ar quente do forno. Quando Bessemer foi empurrá-los para a panela, descobriu que eram cascas de aço: o ar quente sozinho havia convertido as partes externas dos lingotes em aço. Esta descoberta crucial levou-o a redesenhar completamente seu forno para que forçasse ar de alta pressão através do ferro líquido usando bombas de ar especiais. Intuitivamente, isso pareceria loucura porque resfriaria o ferro, mas devido à oxidação exotérmica, tanto o silício (Si) quanto o C reagem com o O2 em excesso, deixando o ferro fundido circundante ainda mais quente, facilitando a conversão em aço.
Agora conhecido como processo Bessemer, Bessemer projetou um receptáculo em forma de pêra — referido como "conversor" — no qual o ferro podia ser aquecido enquanto O2 podia ser soprado através do metal líquido. À medida que O2 passava através do metal líquido, reagiria com o C, liberaria dióxido de carbono (CO2) e produziria um ferro mais puro.
O processo Bessemer foi o primeiro processo industrial barato para a produção em massa de aço a partir de ferro líquido. O processo leva o nome de seu inventor, Henry Bessemer, que obteve uma patente sobre o processo em 1855. O princípio chave é a remoção de impurezas do ferro por oxidação com ar sendo soprado através do ferro líquido. A oxidação também eleva a temperatura da massa de ferro e a mantém fundida. O processo é realizado em um grande recipiente de aço ovoidal revestido com argila ou dolomita chamado conversor Bessemer. A capacidade de um conversor era de 8 a 30 toneladas de ferro líquido com uma carga usual de cerca de 15 toneladas. No topo do conversor há uma abertura, geralmente inclinada para o lado relativo ao corpo do vaso, através da qual o ferro é introduzido e o produto final removido. A base é perfurada com vários canais chamados tubos de sopro (tuyeres) através dos quais o ar é forçado no conversor. O conversor é pivotado em munhões (trunnions) para que possa ser rotacionado para receber a carga, virado verticalmente durante a conversão, e então rotacionado novamente para vazamento do aço líquido no final.
O processo de oxidação remove impurezas como Si, C e manganês (Mn) como óxidos. Estes óxidos escapam como gás ou formam uma escória sólida. O revestimento refratário do conversor também desempenha um papel na conversão — o revestimento de argila refratária (fireclay) era usado no processo Bessemer ácido, no qual há baixo fósforo (P) na matéria-prima. Dolomita é usada quando o teor de P é alto no processo Bessemer básico (revestimentos de calcário ou magnesita também são às vezes usados em vez de dolomita). Para dar ao aço as propriedades desejadas, outras substâncias podiam ser adicionadas ao aço líquido quando a conversão estava completa, como spiegeleisen (uma liga de ferro-carbono-manganês).
Quando o aço requerido havia sido formado, era vazado em panelas e então transferido para moldes e a escória mais leve ficava para trás. O processo de conversão chamado "sopro" (blow) era completado em cerca de vinte minutos. Durante este período, o progresso da oxidação das impurezas era julgado pela aparência da chama saindo da boca do conversor. Após o sopro, o metal líquido era recarburado ao ponto desejado e outros materiais de liga eram adicionados, dependendo do produto desejado. O processo Bessemer reduziu para cerca de meia hora o tempo necessário para fazer aço desta qualidade, requerendo apenas o coque necessário para fundir o ferro-gusa inicialmente. A Figura 2 mostra o conversor Bessemer.
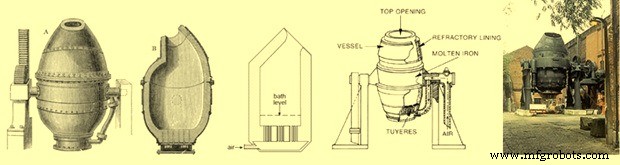
Figura 2: Conversor Bessemer
Bessemer licenciou a patente de seu processo para cinco mestres de ferro, por um total de GBP 27.000, mas as licenças falharam em produzir a qualidade de aço que ele havia prometido e ele mais tarde as recomprou por GBP 32.500. Ele percebeu que o problema era devido a impurezas no ferro e concluiu que a solução estava em saber quando desligar o fluxo de ar em seu processo; de forma que as impurezas tivessem sido queimadas, mas a quantidade certa de C permanecesse. No entanto, apesar de gastar dezenas de milhares de libras em experimentos, ele não encontrou a resposta. A solução simples, mas elegante, foi descoberta primeiro por Robert Forester Mushet, que havia realizado milhares de experimentos cientificamente válidos. Seu método era primeiro queimar, tanto quanto possível, todas as impurezas e C, então reintroduzir C e Mn adicionando uma quantidade exata de spiegeleisen. Isso teve o efeito de melhorar a qualidade do produto final, aumentando sua maleabilidade e sua capacidade de suportar laminação e forjamento a altas temperaturas e tornando-o mais adequado para uma vasta gama de usos.
O processo Bessemer revolucionou a fabricação de aço diminuindo seu custo, de GBP 40 por tonelada longa para GBP 6-7 por tonelada longa durante sua introdução, junto com grande aumento na escala e velocidade de produção deste material vital. O processo também diminuiu os requisitos de mão de obra para siderurgia.
Antes da introdução do processo Bessemer, o aço era muito caro para fazer pontes ou estruturas para edifícios e, portanto, ferro forjado havia sido usado em toda a Revolução Industrial. Após a introdução do processo Bessemer, aço e ferro forjado tornaram-se similarmente precificados, e a maioria dos fabricantes voltou-se para o aço. A disponibilidade de aço barato permitiu que grandes pontes fossem construídas e permitiu a construção de ferrovias, arranha-céus e grandes navios. A introdução do processo de produção de aço em larga escala aperfeiçoado pelo inglês Henry Bessemer pavimentou o caminho para a industrialização em massa observada nos séculos XIX-XX.
A produção comercial de aço usando este método parou em Workington em 1974. Foi substituído por processos como o processo de oxigênio básico, que oferecia melhor controle da química final. O processo Bessemer era tão rápido (10-20 minutos para uma carga) que permitia pouco tempo para análise química ou ajuste dos elementos de liga no aço. Conversores Bessemer não removiam P eficientemente do aço líquido; à medida que minérios de baixo P tornavam-se mais caros, os custos de conversão aumentavam. O processo permitia apenas quantidade limitada de sucata de aço a ser carregada, aumentando ainda mais os custos. Especialmente quando a sucata era barata, o uso da tecnologia de forno a arco elétrico (EAF) competia favoravelmente com o processo Bessemer, resultando em sua obsolescência.
O processo era rápido e barato, removendo C e Si do ferro em questão de minutos, mas sofria por ser demasiado bem-sucedido. Muito C era removido e muito O2 permanecia no produto final. Bessemer finalmente teve que reembolsar seus investidores até encontrar um método para aumentar o teor de C e remover o O2 indesejado.
Processo de Forno Siemens-Martin (Open Hearth)
O processo de forno Siemens-Martin (open hearth) de siderurgia usa fornos de forno aberto. Devido às suas vantagens, logo deslocou o processo Bessemer de fabricação de aço. Em 1908, a produção anual de aço feita por forno Siemens-Martin excedeu a feita pelo processo Bessemer. A maioria dos fornos Siemens-Martin foi fechada no início dos anos 1990, não menos por sua operação lenta, sendo substituída pelo forno de oxigênio básico (BOF) ou EAF. Ainda existem algumas usinas siderúrgicas no mundo que fazem aço pelo processo Siemens-Martin. As principais vantagens do processo Siemens-Martin eram que não expunha o aço a nitrogênio excessivo (o que causaria fragilidade), era mais fácil de controlar, e permitia a fusão e refino de grandes quantidades de sucata de ferro e aço.
O engenheiro alemão Carl Wilhelm Siemens desenvolveu o forno regenerativo Siemens na década de 1850, e reivindicou em 1857 estar recuperando calor suficiente para economizar 70% a 80% do combustível. Este forno operava a alta temperatura usando pré-aquecimento regenerativo de combustível e ar para combustão. No pré-aquecimento regenerativo, os gases de exaustão do forno são bombeados para uma câmara contendo tijolos, onde o calor é transferido dos gases para os tijolos. O fluxo do forno é então invertido para que combustível e ar passem pela câmara e sejam aquecidos pelos tijolos. Através deste método, um forno Siemens-Martin pode atingir temperaturas altas o suficiente para fundir aço, mas Siemens não o usou inicialmente para isso.
Em 1865, o engenheiro francês Pierre-Émile Martin obteve uma licença de Siemens e primeiro aplicou seu forno regenerativo para fazer aço. A característica mais atraente do forno regenerativo Siemens é a produção rápida de grandes quantidades de aço básico. O tamanho usual dos fornos Siemens-Martin varia de 50 a 500 toneladas.
O processo Siemens-Martin é um processo em lote e um lote é chamado de "carga" (heat). O forno é primeiro inspecionado para possíveis danos. Uma vez pronto ou reparado, é carregado com sucata leve, como chapas metálicas, veículos triturados ou metal de desperdício. O forno é aquecido usando gás queimado. Uma vez fundido, sucata pesada, como sucata de construção, edificação ou laminação de aço é adicionada, junto com metal quente (HM) do alto-forno (BF). Uma vez que todo o aço fundiu, agentes formadores de escória, como calcário, são adicionados. O O2 no óxido de ferro e outras impureas descarburizam o HM queimando o excesso de C, formando aço. Para aumentar o teor de O2 da carga, minério de ferro é adicionado à carga.
O processo é muito mais lento que o do conversor Bessemer e, portanto, mais fácil de controlar e amostrar para avaliação de qualidade. Preparar uma carga geralmente leva cerca de 8 a 9 horas para completar em aço. Como o processo é lento, não é necessário queimar todo o C como no processo Bessemer, mas o processo pode ser terminado em dado ponto quando o teor de C desejado foi alcançado.
O forno é vazado da mesma forma que um BF é vazado, ou seja, um furo é perfurado no lado do forno e o aço bruto flui para fora. Uma vez que todo o aço foi vazado, a escória é removida da superfície. O aço bruto pode ser lingotado em lingotes; este processo é chamado de vazamento (teeming), ou pode ser lingotado em uma máquina de lingotamento contínuo.
Os regeneradores são a característica distintiva do forno e consistem de canais de tijolo refratário cheios de tijolos colocados de lado e arranjados de forma a ter um grande número de pequenas passagens entre eles. Os tijolos absorvem a maior parte do calor dos gases residuais de saída e o devolvem depois aos gases frios de entrada para combustão. A Figura 3 dá uma seção transversal de um forno Siemens-Martin de 1895.
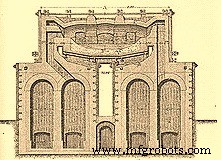
Figura 3: Seção transversal do forno Siemens-Martin
O processo Siemens-Martin complementou, em vez de substituir, o processo Bessemer. É mais lento e, portanto, mais fácil de controlar. Também permitia a fusão e refino de grandes quantidades de sucata de aço, reduzindo ainda mais os custos de produção de aço e reciclando um material de desperdício problemático. Seu pior defeito era o fato de que fusão e refino de uma carga levavam várias horas. Isso era uma vantagem no início do século XX, pois dava tempo aos químicos da usina para analisar o aço e decidir por quanto tempo mais refinar. Mas por volta de 1975, instrumentos eletrônicos como espectrofotômetros de absorção atômica haviam tornado a análise do aço muito mais fácil e rápida.
Siderurgia em Forno Elétrico
Existem dois tipos de fornos usados para siderurgia elétrica. Estes são: (i) forno a arco elétrico (EAF), e (ii) forno de indução. O desenvolvimento histórico da siderurgia por estes dois fornos é dado abaixo.
Forno a Arco Elétrico (EAF)
A tecnologia de siderurgia EAF tem mais de cem anos. Embora De Laval tivesse patenteado um forno elétrico para fusão e refino de ferro em 1892 e Héroult tivesse demonstrado fusão a arco elétrico de ferro-ligas entre 1888 e 1892, o primeiro EAF industrial para siderurgia só entrou em operação em 1900. O desenvolvimento foi rápido e houve um aumento de dez vezes na produção de 1910 a 1920, com mais de 500.000 toneladas sendo produzidas em 1920, embora isso representasse ainda apenas uma porcentagem muito pequena da produção global de aço daquela época.
Inicialmente, a siderurgia EAF foi desenvolvida para produzir graus especiais de aços usando formas sólidas de alimentação, como sucata e ferro-ligas. Materiais sólidos eram primeiramente fundidos através de fusão a arco direto, refinados através da adição de fundentes apropriados e vazados para processamento adicional. Até apenas cerca de trinta a trinta e cinco anos atrás, tempos de vazamento a vazamento (tap-to-tap) de mais de três horas eram bastante comuns e o consumo específico de energia era frequentemente bem acima de 700 kWh/ton, quase o dobro da exigência termodinâmica. Durante grande parte do século XX, a siderurgia EAF era vista como um processo caro e lento e apenas adequado para aços especiais e de valor agregado. Desde a década de 1960, a tecnologia passou por desenvolvimento rápido e tornou-se a segunda maior tecnologia de siderurgia atrás da tecnologia de siderurgia a oxigênio básico.
EAFs são uma parte central da rota de produção que é uma alternativa à rota dominante BF-BOF. Uma vista em planta e seção transversal de um EAF é mostrada na Figura 4. EAFs são usados para produzir aços carbono e aços de liga primariamente pela reciclagem de sucata ferrosa. Em um EAF, sucata e/ou unidades de ferro manufaturadas (como DRI, ferro-gusa, e carbeto de ferro, etc.) é fundida e convertida em aço de alta qualidade usando arcos elétricos de alta potência formados entre um cátodo e um (para CC) ou três (para CA) ânodos. A sucata é de longe o recurso mais importante, representando cerca de 80% de toda a matéria-prima metálica de EAF globalmente.
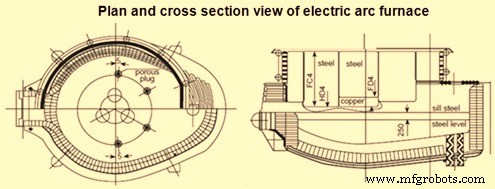
Figura 4: Vista em planta e seção transversal de forno a arco elétrico
O aumento na produção e tecnologia de EAF ao redor do globo tem sido devido às seguintes razões:
- A descontinuação do processo Siemens-Martin como processo competitivo de siderurgia.
- O desejo de se afastar dos grandes custos de capital e operacionais associados à siderurgia integrada em grande escala para mini-usinas menores, menos intensivas em capital.
- Uma melhoria muito rápida na tecnologia elétrica, reduzindo os custos de equipamentos elétricos de grande escala e também permitindo controle muito melhorado de dispositivos elétricos.
- A pronta disponibilidade de sucata em muitos países combinada com forte pressão social para reciclagem de metais.
- A crescente disponibilidade de fontes alternativas de ferro, especialmente de países em desenvolvimento.
- Uso de metal quente e combustíveis oxi-combustíveis nos EAFs.
- Uma vasta melhoria na operação, controle, eficiência e qualidade do produto da tecnologia de siderurgia baseada em EAF.
Forno de Indução (IF)
O forno de indução (IF) é usado para fusão de metais ferrosos e não ferrosos. Produz seu calor de forma limpa e sem combustão. Funciona no princípio de indução eletromagnética, descoberto por Michael Faraday.
Em 1870, De Ferranti iniciou experimentos na Europa em fornos de indução. O primeiro IF para fusão de metais foi patenteado por Edward Allen Colby em 1900. O primeiro aço feito em um IF nos Estados Unidos foi em 1907 em um forno Colby perto da Filadélfia. O primeiro forno de 3 fases foi construído na Alemanha em 1906 por Röchling-Rodenhauser. Embora fornos de indução sejam usados há muito tempo, a produção de aço doce (mild steel) pelo IF é um fenômeno relativamente muito recente.
O desenvolvimento de fontes de alimentação de indução de frequência média, rastreamento de potência constante e flexíveis resultou no uso generalizado dos métodos de fusão em lote. Estas unidades de potência incorporam retificadores controlados de silício de serviço pesado que são capazes de gerar tanto a frequência quanto a amperagem necessárias para fusão em lote e são capazes de atingir níveis de eficiência elétrica excedendo 97%, uma melhoria substancial sobre a eficiência de 85% típica das fontes de alimentação de indução da década de 1970. Estes novos designs permitem máxima utilização da potência do forno durante todo o ciclo de fusão com bom controle de agitação. Esquemáticos de um forno de indução sem núcleo (c coreless) são mostrados na Figura 5.
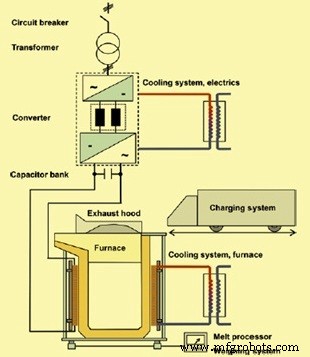
Figura 5: Esquemáticos de um forno de indução sem núcleo
Existem vários tipos de IFs disponíveis, mas todos operam utilizando um forte campo magnético criado pela passagem de uma corrente elétrica através de uma bobina enrolada ao redor do forno. Esta corrente elétrica cria um campo eletromagnético que passa através do material refratário e acopla com a carga metálica condutora dentro do forno. O campo magnético, por sua vez, cria uma tensão através, e subsequentemente uma corrente elétrica através do metal a ser fundido. A resistência elétrica do metal produz calor, que por sua vez funde o metal e ajuda a atingir a temperatura de ponto de ajuste.
IFs são feitos em uma ampla gama de tamanhos. Como não há contato entre a carga e o transportador de energia, o IF é normalmente adequado para fusão de aço, ferro fundido e metais não ferrosos, desde que um material de revestimento adequado possa ser encontrado. Produtos feitos com fusão IF pela indústria incluem lingotes/blocos de aço doce para fins estruturais, lingotes/blocos de aço inoxidável para fabricação de utensílios, vergalhões e fios, fundidos de aço de baixa liga para aplicações de engenharia, fundidos de aço inoxidável para componentes resistentes a calor e corrosão, e aços de liga para indústria de forjamento e mídia de moagem.
Na Índia, o uso de IFs começou em meados dos anos 60. Fornos de indução de frequência média importados foram usados a partir de meados dos anos 70. Fornos de fusão por indução na Índia foram primeiro instalados para fazer aço inoxidável a partir de sucata de aço inoxidável importada. Durante os anos 1981-82, alguns empreendedores, que tinham fornos de indução de pequeno porte fazendo aço inoxidável, experimentaram fazer aço doce a partir de sucata de fusão de aço e tiveram sucesso. Devido a este sucesso, um crescimento súbito ocorreu no início dos anos 80 até meados dos anos 90. Durante este período, a fabricação indígena de fornos de indução também começou. A siderurgia através de forno de indução emergiu durante este período como um dos principais impulsionadores para o crescimento da produção de aço no país e atualmente responde por uma participação de mais de 32% da produção total de aço. Hoje, a Índia é a maior produtora de IFs, bem como a maior produtora de aço com tecnologia IF. A siderurgia por IFs cresceu não apenas em termos de capacidade geral, mas também em termos de tamanhos de fornos. Hoje, IFs de até 40 toneladas de capacidade estão em operação no país.
Siderurgia a Oxigênio Básico (BOS)
A siderurgia a oxigênio básico (BOS) é o processo de fazer aço soprando O2 puro em um banho de metal líquido contido em um vaso conhecido como forno de oxigênio básico (BOF), conversor LD, ou simplesmente conversor.
O conceito de BOS remonta a 1856, quando Henry Bessemer patenteou um processo de siderurgia envolvendo sopro de O2 para descarbonetar ferro líquido (Patente UK número 2207). Naquela época, não havia método disponível para suprir a quantidade de O2 necessária para o processo. Quantidades comerciais de O2 não estavam disponíveis ou eram muito caras, e, portanto, a invenção de Bessemer permaneceu apenas no papel e inutilizada. A siderurgia soprando O2 puro tornou-se praticável em 1928, quando a empresa Linde conseguiu desenvolver um método (o processo Linde-Fränkl) para fornecer O2 puro em grandes quantidades. Devido ao sucesso do processo Linde-Fränkl, O2 também se tornou muito mais barato, de forma que ambas as pré-condições (disponibilidade de grandes quantidades e disponibilidade de O2 barato) para a introdução do processo BOS foram cumpridas.
Tanto na Europa quanto nos EUA, experimentos com O2 foram realizados repetidamente. Entre aqueles que trabalharam com O2 de alta pureza estava Otto Lellep, mas seu conceito de "soprar O2 verticalmente sobre um banho de ferro líquido" provou ser malsucedido. Conforme Hubert Hauttmann, que participou dos experimentos de Lellep entre 1936 e 1939 na Gutehoffnungshütte, onde era empregado na época, a intenção era converter ferro líquido soprando O2 puro através de um bocal na base do conversor. O aço produzido desta forma era de qualidade miserável.
Durante a Segunda Guerra Mundial, engenheiros chamados C.V. Schwartz da Alemanha, John Miles da Bélgica, Durrer da Suíça e Heinrich Heilbrügge da Alemanha propuseram suas versões de siderurgia com sopro de O2, mas apenas Durrer e Heilbrügge a levaram a um nível de produção em massa.
Carl Valerian Schwarz submeteu uma aplicação de patente em 1939 para soprar O2 no banho a velocidade supersônica. Mas este método também era "ainda não capaz de produzir aço utilizável". Embora o posterior processo Linz-Donawitz (LD) tivesse semelhanças com a patente de Schwarz, suas características típicas eram diferentes (por exemplo, "sopro central vertical"). Foi apenas devido ao estouro da Segunda Guerra Mundial que a tecnologia descrita na patente de Schwarz não levou inicialmente a nenhuma aplicação prática. Foi também no final dos anos 1930 que Robert Durrer da Suíça começou experimentos próprios.
Após a guerra, Heinrich Hellbrügge e Robert Durrer (Diretor técnico da Roll'schen Eisenwerke) começaram experimentos adicionais na Roll'schen Eisenwerke na cidade suíça de Gerlafingen. A fotografia do primeiro conversor de oxigênio soprado pelo topo em Gerlafingen é mostrada na Figura 6.
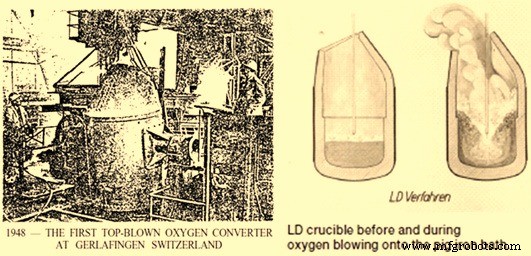
Figura 6: Primeiro conversor de oxigênio soprado pelo topo em Gerlafingen e vistas seccionais do conversor de oxigênio
Foi Durrer quem estabeleceu os princípios teóricos básicos e aconselhou a VÖEST a soprar O2 de cima em um vaso separado, após um contato ter sido estabelecido entre Gerlafingen e VÖEST para uma cooperação técnica em escala industrial. Uma série de experimentos usando um conversor experimental de 2 toneladas foi iniciada em 3 de junho de 1949 nas instalações da VÖEST. Após a equipe em Linz ter sofrido vários reveses iniciais, um avanço foi alcançado já em 25 de junho de 1949, quando a pressão de O2 foi reduzida e a ponta da lança de sopro foi movida para mais longe do banho, de forma que o jato de O2 não pudesse penetrar tão profundamente. Com este avanço, aço foi produzido que podia ser laminado em chapa sem problemas. O departamento experimental da VÖEST examinou este aço e foi muito positivo em suas observações. Este foi o momento em que o processo de siderurgia do conversor LD nasceu. Os experimentos continuaram até que várias centenas de cargas de 2 toneladas tivessem sido produzidas, após o que mudaram para um conversor experimental de 15 toneladas especialmente construído, erguido ao ar livre. O primeiro lote foi produzido em 2 de outubro de 1949. O novo grau de aço foi submetido a testes metalúrgicos e outros contínuos.
O fator chave para esta inovação foi o movimento do banho líquido. Até então, considerava-se impossível obter movimento suficiente do banho sem soprar O2 em maior profundidade. Mas este movimento foi alcançado de forma altamente satisfatória pela formação de CO (monóxido de carbono). O princípio do "sopro suave" (soft blowing) também promoveu a formação de FeO, que por sua vez absorveu as impurezas oxidadas para formar escória. Isso ajudou na produção de um excelente novo grau de aço.
Além da Roll'schen Eisenwerke em Gerlafingen e VÖEST, a Mannesmann AG em Duisburg-Huckingen e a ÖAMG (ou seja, Donawitz) também expressaram interesse em maio de 1949 no processo de sopro de O2 ou pelo menos em metalurgia de O2 em geral. Durante os experimentos em Linz e após uma demonstração do processo, uma divisão precisa de trabalho foi acordada em 17 de junho de 1949. A VÖEST deveria continuar trabalhando com aço bruto de Linz em um vaso de refino muito maior, enquanto a Mannesmann deveria experimentar com sopro de O2 de aço Thomas, a Roll'schen Eisenwerke investigaria o uso de O2 no EAF e a ÖAMG conduziria testes com O2 em um forno de ferro-gusa de baixo eixo. O acordo obrigava todos os envolvidos com esta metalurgia de O2 "a não emitir nenhuma declaração ou passar qualquer informação fora de suas próprias empresas sobre detalhes de refino de O2 que chegassem ao seu conhecimento ou conclusões que pudessem ter alcançado durante as discussões em Linz em 17 de junho de 1949."
Com base no acordo, logo ficou evidente a partir de experimentos em Donawitz que o uso de oxigênio em fornos de eixo era sem valor, ondeupon a empresa começou a explorar abordagens diferentes. O processo desenvolvido em Donawitz para recuperação de escória com alto teor de manganês por sopro com O2 levou à consciência de que apenas o uso de um processo de sopro com O2 puro deveria ser considerado para os planos de expansão e racionalização da produção de aço em Donawitz. Após extensa investigação e bem-sucedido trabalho de desenvolvimento em uma configuração experimental de 5 ou 10 toneladas, com oxigênio suprido durante os primeiros testes de cilindros arranjados em série, a gerência da empresa decidiu construir uma nova usina siderúrgica, que estaria pronta para operação em dois anos. Os engenheiros de Donawitz inicialmente nomearam seu processo "SK", das iniciais alemãs para "Conversor de Oxigênio". Este termo ajudou a distinguir as atividades da VÖEST e ÖAMG até certo ponto.
Em 9 de dezembro de 1949, o então diretor gerente da VOEST, Heinrich Richter-Brohm, tomou a decisão, não sem risco, para a construção da primeira usina de aço LD. Não muito tempo depois e após esclarecimento de questões concernentes a métodos de produção para graus mais duros de aço, foi decidido construir uma usina LD em Donawitz também. As primeiras patentes para o processo foram aplicadas em 1950.
No relatório anual de pesquisa e garantia de qualidade de 1951, foi declarado que "durante o ano de revisão, extenso trabalho de pesquisa foi dedicado aos graus de aço LD, e uma publicação foi emitida. Espera-se que este tipo de aço possua grande potencial em termos de qualidade, e em particular permitirá a produção de aço com superfície de alta qualidade combinada com boa conformabilidade a frio. Isso é especialmente importante para produção de chapas finas, onde até agora boa conformabilidade a frio só era possível se certos defeitos de superfície fossem aceitos (graus de aço mortos). Mas aço com maior limite de escoamento também pode ser produzido extremamente vantajosamente pelo processo de refino a O2."
Em 1951, tornou-se possível em Linz refinar metal quente com O2 puro em siderurgia em um processo inovador, operacionalmente confiável para produção de aço de qualidade em massa em Linz. O anúncio do novo processo foi feito pela primeira vez em dezembro de 1951, na conferência "Refino de Aço com Oxigênio Puro" da Sociedade Austríaca de Metalurgia em Leoben. Na conferência, Robert Durrer afirmou que as duas usinas metalúrgicas (Linz e Donawitz) haviam desenvolvido o conceito de sopro de O2 de alta pureza em metal quente doméstico em um processo industrial viável, e os parabenizou por este grande sucesso. Com este anúncio, a Áustria tornou-se o primeiro país a produzir aço em escala industrial a partir de metal quente soprando O2 puro. A seção transversal do conversor LD antes e durante o sopro de O2 no banho de metal líquido é mostrada na Figura 6.
Em 27 de novembro de 1952, o primeiro conversor foi comissionado na Usina LD 1 em Linz, que foi um marco na produção de aço pelo princípio de sopro de O2. Em 5 de janeiro de 1953, esta Usina LD, a primeira no mundo, foi oficialmente aberta. Em 17 de junho de 1953, a Usina LD 1 em Linz já havia produzido 100.000 toneladas de aço LD, e no início de dezembro de 1953, 250.000 toneladas métricas de aço foram produzidas. A segunda Usina LD entrou em operação em 22 de maio de 1953 na Österreichisch-Alpine Montangesellschaft (ÖAMG) em Donawitz. O processo, agora desenvolvido para plena maturidade operacional, excedeu todas as expectativas tanto na qualidade do aço que produziu quanto em sua viabilidade econômica. Em 2015, 73,4% do aço mundial foi produzido por siderurgia BOF.
Processo de manufatura
- Ligas Tungstênio‑Molibdênio‑Ferro: Aumentando Resistência do Aço e Eficiência de Produção
- Palha de Aço: História, Produção e Segurança
- Tubos de Aço: Tipos, História e Fabricação Moderna
- A Arte da Tesoura: Das Lâminas de Mola Antigas às Ferramentas de Precisão Modernas
- A Evolução das Banheiras: Dos Banhos Antigos à Fabricação Moderna
- Zinco: Propriedades, Aplicações e Processo de Produção
- Aço Inoxidável: Propriedades, Fabricação e Aplicações Futuras
- Compreendendo Inclusões no Aço: Causas, Tipos e Mitigação na Metalurgia Secundária
- Siderurgia Verde: Revolucionando a Indústria para um Planeta Mais Frio
- O Papel do Nitrogênio no Desempenho do Aço