



Técnicas de Aglomeração de Minério de Ferro: Uma Visão Histórica
Existem quatro tipos de processos de aglomeração que foram desenvolvidos (Fig. 1). São eles: (i) briquetagem, (ii) nodulização, (iii) sinterização e (iv) pelotização.
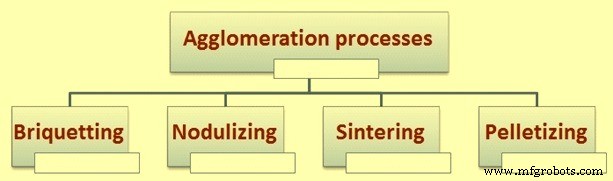
A briquetagem é o processo mais simples e o primeiro a ser aplicado. Minérios de ferro de granulação fina são prensados em briquetes no formato de travesseiro, com adição de água ou outro aglomerante, sob alta pressão mecânica compressiva. No processo de nodulização, finos ou concentrados, juntamente com material carbonáceo, passam por um forno rotativo inclinado aquecido a gás ou óleo. A temperatura interna do forno é suficiente para amolecer, mas não para fundir o minério. Os nódulos variam consideravelmente na composição e são muito densos, escorificados, sem a porosidade requerida; por isso, este processo não obteve grande aceitação. Briquetagem e nodulização são processos de aglomeração a frio, utilizados principalmente para a reciclagem de resíduos de minério de ferro recuperados na usina siderúrgica. Sinterização e pelotização são os processos de maior importância para a produção de ferro.
Em 2014, segundo a World Steel Association, a produção de ferro-gusa em alto-forno e de ferro de redução direta foram de 1.183 milhões de toneladas e 73 milhões de toneladas, respectivamente. A maior parte dessa produção provém do minério de ferro na forma de sinter e pelotas. Embora a matéria-prima preferida para o alto-forno seja sinter e/ou pelotas, a do ferro de redução direta é exclusivamente pelotas. Embora dados precisos de produção de sinter e pelotas não sejam compilados, a produção mundial conjunta pode ser estimada com segurança em bem mais de 1.300 milhões de toneladas por ano para suportar a produção de ferro de 1.256 milhões de toneladas.
Historicamente, a carga dos alto-fornos mundiais era constituída por minérios em pedaços (lump ores) de ocorrência natural. Durante a mineração, grandes quantidades de finos eram geradas. Como esses finos não podiam ser utilizados no alto-forno, eram descartados. O esgotamento de depósitos de minérios de alta qualidade em pedaços forçou o desenvolvimento da sinterização dos finos gerados para utilizá-los no alto-forno. O esgotamento desses depósitos também forçou a exploração de minérios de baixo teor que exigiam moagem fina para concentração. Esses microfinos de concentrados de alto teor tiveram que ser aglomerados para uso no alto-forno, o que levou ao desenvolvimento do processo de pelotização. Esses aglomerados, por sua vez, melhoraram acentuadamente o desempenho do alto-forno e levaram a uma grande mudança na carga do forno.
História da Sinterização de Minério de Ferro
Meados do século XIX, pequenos potes de sinterização eram construídos na mineração de cobre na Inglaterra. A origem do processo de sinterização remonta a 1887, quando F. Haberlein e T. Huntington, da Inglaterra, inventaram o processo de aglomeração para sinterização de minérios sulfetados. Nesse processo, a sinterização era realizada com a cama de sinterização sendo soprada com ar de baixo para cima. O processo também era conhecido como sinterização de tiro ascendente (up-draft). A patente foi concedida em 11 de abril de 1905 (Patente nº 786.814). Os métodos de sinterização em pote utilizados são mostrados na Fig. 2.
Em 1902, W. Job inventou a sinterização de cinzas de pirita e minérios de ferro empoeirados com adição de carvão e sopro de ar através da cama de baixo para cima (patente alemã nº 137.438). Em 1905, E.J. Savelsberg desenvolveu o processo de sinterização de minério de ferro com mistura contendo carvão e coque em pó (patente alemã nº 210.742). Em 1906, A.S. Dwight e R.L. Lloyd, ambos dos EUA, inventaram uma máquina de sinterização de correia para sinterização a vácuo. Em 1909, Von Schlippenbach inventou um tipo rotativo de máquina de sinterização (patente alemã nº 226.033). Em 1913, W. Barth projetou uma correia de sinterização para operação com sopro de ar de baixo para cima (patente alemã nº 276.424). Em 1914, J.E. Greenawalt obteve uma patente (patente dos EUA nº 1.103.196) para bandejas retangulares basculantes para sinterização a vácuo. O tipo circular de máquina de sinterização foi inventado em 1930 por V.A. Sakharnov.
O processo de Huntington e Haberlein era o melhor método de sinterização antes da patente nº 882.517 de Dwight Lloyd, de 17 de março de 1908. Esse processo era capaz de produzir algum material sinterizado, mas a massa do produto era insatisfatória na composição e cara de manusear. Era produzido em grandes potes, nos quais toneladas de minério misturado com cal eram queimadas sob tiro forçado para cima através do material. Nessas condições, um produto uniforme não podia ser produzido. A porção inferior da carga, devido à pressão imposta pelo peso do material sobreposto, era reduzida a uma escória não porosa, enquanto nas porções superiores grandes quantidades de finos permaneciam não sinterizados, devido à agitação das partículas de minério causada pelas correntes de ar ascendentes. O material não sinterizado requeria retratamento e as grandes massas de material não poroso, completamente fundido, não podiam ser usadas no alto-forno até serem quebradas, a grande custo, e mesmo assim eram insatisfatórias devido à sua estrutura física e química.
O desajeitado processo de torrefação em potes de Huntington e Haberlein não se comparava ao processo revelado na patente nº 882.517 de Dwight Lloyd. O processo descrito nessa patente eliminou os variados graus de pressão através da massa e manteve as partículas de minério em estado de quietude durante a combustão. Os meios para realizar isso eram simples, mas eficazes. As pressões através da massa foram evitadas tratando o minério em uma camada fina. A quietude das partículas durante a combustão foi atingida, seja empregando tiro descendente (down-draft) com ignição na superfície superior, caso em que a agitação das partículas era contida pelo recipiente em que estavam contidas e pela pressão do tiro descendente, ou, se fosse usado tiro ascendente, empregando uma tela para manter a quietude das partículas próximo à superfície superior. Em porosidade, friabilidade e estrutura química, o produto sinterizado de Dwight Lloyd era bastante ideal para tratamento em alto-forno, e seu processo era superior a qualquer método da técnica anterior para preparar minérios finos para tratamento em alto-forno.
A primeira máquina operacional segundo esse método foi desenvolvida por Arthur Smith Dwight (1864–1946) e Richard Lewis Lloyd em junho de 1906 na mina de cobre em Cananea, México, e em 1907 a patente correspondente. Em 1908, Dwight Lloyd instalou aparelho de sinterização na fábrica da Ohio Colorado Smelting Company em Salida, Colorado. Este aparelho era uma máquina de tipo contínuo, na qual a cama de minério era constantemente movida sob um ignitor e através de câmaras de sucção, que mantinham um tiro descendente durante o processo de sinterização. O produto sinterizado era automaticamente descarregado pela máquina após o material ter sido inflamado, movido através da câmara de sucção e sinterizado.
Antes de 1910, J.E. Greenawalt, que era um metalurgista de considerável experiência, dedicava-se ao estudo de processos para dessulfuração de minérios sulfetados. No decorrer de seu trabalho, descobriu que o uso de um leito poroso, sobre o qual o minério era torrado sob tiro descendente de ar, resultava em dessulfuração eficiente, e que o tiro descendente podia ser utilizado na economia de elementos voláteis de valor nos produtos da combustão, ordinariamente levados pela chaminé do fornot. Ele notou o efeito de sinterização desse processo sobre os minérios sob tratamento, mas não era seu propósito produzir sinter, e no desenvolvimento de processos de torrefação seu esforço era impedir a sinterização, que impedia a dessulfuração completa. Para esse propósito, em suas duas patentes de tiro descendente, nºs 839.064 e 839.065 (18 de dezembro de 1906), ele empregava rables.
Greenawalt desenvolveu um aparelho de sinterização intermitente baseado em tiro descendente que foi instalado na Modern Smelting Refining Company, em Denver, Colorado, por volta de 1909. O processo Greenawalt foi descoberto por Greenawalt alguns meses antes do processo Dwight Lloyd. As características do processo eram vazamento de ar muito pequeno e o fundo do pote era feito de grade ou chapa de aço perfurada. O forno de alimentação e ignição era móvel, com o sinter normalmente caindo devido à rotação do pote sobre a tremonha. Esta máquina consistia de uma bandeja montada sobre munhões, na qual o material era sinterizado, sendo o tiro descendente mantido por uma câmara de sucção na bandeja sob o leito sobre o qual o minério era sinterizado. O produto sinterizado era descarregado virando a bandeja sobre seus munhões, quando era recarregada e o processo repetido. Este processo foi instalado para sinterização de poeira de chaminé de alto-forno. Foi a primeira planta comercial de sinterização do processo Greenawalt. Greenawalt patenteou este processo e desde 1910 seu aparelho foi extensivamente utilizado no tratamento de minérios sulfetados e desde 1912 no tratamento de minérios ferrosos.
O processo de sinterização Dwight Lloyd com tiro descendente tornou-se popular e a maior parte do sinter produzido atualmente é por este processo. Os dois inventores, que fundaram em 1907 a "Dwight and Lloyd Metallurgical Company" em Nova York, não apenas construíram um grande número dessas plantas, mas licenciaram o processo mundialmente, entre outros, para o fabricante de plantas Lurgi. A primeira máquina que sinterizou minério de ferro pelo processo Dwight-Lloyd foi construída em 1910 nos Estados Unidos. A primeira planta de sinterização Dwight-Lloyd na Alemanha foi construída em 1917.
Embora um grande número de melhorias tenha sido feito desde então no projeto mecânico da máquina e no processo de sinterização de minério de ferro, o princípio básico do processo permanece o mesmo.
História da Pelotização
A pelotização difere da sinterização no sentido em que uma pelota ou bola verde, não cozida, é formada e depois endurecida por aquecimento. Durante o desenvolvimento do processo de sinterização, as tentativas iniciais foram na direção de melhorar ainda mais o processo para uso de minérios de microfinos. Isso levou ao desenvolvimento de um processo que era uma alternativa à sinterização. Esse processo foi chamado de pelotização. Na Suécia e na Alemanha, o uso de grandes quantidades de finos na mistura de sinter levou a uma produtividade limitada, e assim provocou a primeira fase do desenvolvimento no processo de pelotização. A primeira patente sobre pelotização foi concedida a A.G. Andersson da Suécia em 1912 (Patente nº 35.124) e em 1913 a C.A. Brackelsberg na Alemanha. Uma planta piloto de pelotas com capacidade de 120 toneladas por dia foi construída em 1926 para a Krupp na usina de Rheinhausen. Esta planta foi desmontada em 1937 para dar espaço a uma grande planta de sinterização.
A segunda fase de desenvolvimento do processo de pelotização ocorreu nos EUA. O principal berçário dessa técnica e a fonte da qual fluiu o desenvolvimento moderno bem-sucedido é a Estação Experimental de Minas da Universidade de Minnesota, EUA. Durante os anos 1940, pesquisadores nessa estação, sob a direção do Dr. E.W. Davis e seus associados, examinaram os problemas de utilização dos minérios de ferro de baixo teor de Minnesota. Atenção particular foi dada às rochas ferruginosas adjacentes aos corpos de minério principais da Mesabi Range. Esses minérios de baixo teor (25% a 30% Fe) são excepcionalmente duros e abrasivos e são conhecidos localmente como "taconitas". Esses minérios são o material original a partir do qual os hematitas de alto teor da Mesabi evoluíram por lixiviação e oxidação naturais. O mineral de ferro recuperável é magnetita finamente disseminada e o minério deve ser moído a cerca de 80% de tamanho - 325 mesh para liberação, com o concentrado contendo cerca de 65% de ferro e 8% de sílica.
Em 1945, a pesquisa e desenvolvimento na Estação haviam feito progresso considerável. Aqui não apenas uma técnica de concentração promissora havia sido desenvolvida, mas novas maneiras haviam sido investigadas para usar o concentrado muito fino produzido. O concentrado úmido era esferoidizado em um tambor rotativo e depois endurecido por tratamento térmico adequado em um forno de eixo. As pelotas duras (cerca de 15 mm a 25 mm de diâmetro) eram consideradas um material de alimentação adequado para alto-forno e testes subsequentes em um pequeno alto-forno experimental foram encorajadores. Esses resultados atraíram a atenção de produtores de ferro do mundo e inspiraram trabalhos particularmente enérgicos e bem-sucedidos na Suécia. Nos EUA, as empresas de aço e minério viram nessa técnica um meio de prolongar os ricos, mas decrescentes, recursos de minério de Minnesota e Michigan, disponibilizando material até então inutilizável. Novas empresas foram formadas para explorar essas possibilidades, e a pesquisa foi intensificada. Em 1949, geralmente concordava-se nos EUA e na Suécia que a melhor maneira de preparar bolas a partir de um concentrado era em um tambor rotativo, mas a opinião estava dividida sobre o método de tratamento térmico.
Era essencial que o aparelho usado, qualquer que fosse sua forma, (i) proporcionasse controle rigoroso de temperatura, (ii) exigisse a quantidade mínima de combustível, ou seja, recuperasse calor sensível, (iii) tivesse operação razoavelmente livre de problemas e confiável, e (iv) tivesse uma produção unitária adequada.
Inicialmente, fornos de eixo verticais foram usados exclusivamente em pesquisas de planta piloto, bolas úmidas de concentrado sendo alimentadas no topo e movendo-se para baixo contra um fluxo ascendente de gases quentes que primeiro as secavam e depois elevavam sua temperatura à região de endurecimento. Pelotas endurecidas eram retiradas da base do forno.
O trabalho de Davis culminou em 1943, quando pelotas experimentais foram queimadas em um forno de eixo. Após a Segunda Guerra Mundial, em 1947, uma unidade experimental semelhante foi construída na Suécia. Nos anos 1950, tornou-se evidente que a pelotização é um método economicamente viável de aglomerar concentrado de granulação fina. A primeira planta de pelotização foi comissionada na Suécia, onde as pelotas eram queimadas em fornos de eixo com capacidades de 10 a 60 toneladas por dia.
Embora o processo seja intrinsecamente simples, e portanto atraente, provou na prática ter algumas características incômodas. Entre as dificuldades mais agudas no início dos anos 1950 estão: (i) a dificuldade de garantir distribuição uniforme de gás, (ii) a dificuldade de garantir descida uniforme do material, tratamento uniforme das pelotas e descarga de produto sem problemas, (iii) a dificuldade de garantir alta produção de uma única unidade, e (iv) incerteza sobre "escalonamento" e o formato de forno mais apropriado.
Esses problemas levaram a Reserve Mining Company nos EUA a buscar outro caminho. A nova linha de avanço teve sua gênese no "processo Lepol kiln", usado na indústria de cimento. Esse processo, desenvolvido na Europa, consiste em uma unidade de esferoidização alimentando uma grelha móvel sobre a qual as bolas são secas e parcialmente endurecidas. A grelha descarrega em um forno rotativo onde o processo de queima é finalizado; os gases quentes do forno são canalizados de volta para a grelha onde realizam as funções de secagem e endurecimento mencionadas.
Mitchell relata que o Dr. Lellep da Allis-Chalmers Company sugeriu que o tambor de esferoidização e a grelha poderiam muito bem ser usados para produzir pelotas queimadas a partir de concentrados finos de magnetita. Se tal arranjo pudesse ser projetado para secar e queimar as pelotas e recuperar o calor sensível do produto, poderia resolver os problemas de aglomeração de magnetita fina relativamente barato.
A pesquisa continuou nos laboratórios da Allis-Chalmers com resultados encorajadores, e em 1954 a Reserve Mining Company comissionou uma máquina experimental de 1.000 toneladas por dia baseada nesses princípios, mas projetada mecanicamente em linhas de máquina de sinterização pela Arthur G. McKee Company. As pelotas eram secas soprando ar quente para cima através da cama, e depois endurecidas aspirando gases quentes para baixo de fornos especiais. Arranjos foram feitos para resfriar essas pelotas na grelha e o ar quente recuperado era usado para secar as bolas úmidas na extremidade de alimentação, reduzindo assim o consumo de combustível. Experiência operacional útil foi obtida e, após alguns meses de teste, a direção da Reserve fez encomendas (abril de 1954) para o projeto de seis grandes máquinas a serem instaladas em Silver Bay, nas margens ocidentais do Lago Superior.
Outras empresas, no entanto, persistiram com o desenvolvimento do processo de forno de eixo vertical, novamente para concentrados de magnetita, e seu progresso também justificou a ereção de algumas grandes instalações: A planta da Erie Mining Company em Hoyt Lakes, a maior do seu tipo, foi comissionada em 1957 e inclui 24 fornos de eixo vertical.
Nos anos 1950, portanto, tanto fornos de eixo vertical quanto máquinas de grelha móvel estavam sendo desenvolvidos e aplicados à pelotização de concentrados finos de magnetita. Concentrados de magnetita são relativamente fáceis de pelotizar. As partículas são granulares (em vez de laminares) em forma, com alta área de superfície, e com superfície não contaminada por agentes de flotação. Se devidamente tratadas, oxidam durante a queima, liberando calor útil. A oxidação também está associada ao crescimento de grão e recristalização que contribuem para o desenvolvimento da resistência final requerida. No entanto, nem todos os concentrados ferrosos são magnetitas. No estado de Michigan existem grandes depósitos de jaspilita nos quais o mineral de ferro é uma hematita especular finamente dividida. Esses minérios têm sido chamados de contraparte de Michigan das taconitas de Minnesota, mas o mineral de ferro é recuperável por flotação e métodos gravitacionais, em vez de concentração magnética.
Tais concentrados de hematita apresentam problemas especiais e sua exploração tem sido uma grande preocupação da Cleveland Cliffs Iron Company. Em 1956, iniciaram operação em Eagle Mills (Michigan) com uma máquina de grelha, mas desde então duas plantas maiores muito bem-sucedidas foram construídas usando o sistema grelha-forno, este sendo, de fato, o processo Lepol como um todo aplicado diretamente ao problema do minério de ferro. O sistema foi desenvolvido pela Allis-Chalmers e as próprias plantas foram projetadas e construídas pela McKee Company. Em geral, pode-se dizer que o processo Lepol (secagem e pré-aquecimento em grelha e endurecimento em forno) provou ser muito bem-sucedido com concentrados de hematita (que não têm a vantagem de um calor de oxidação exotérmico), enquanto para magnetitas a "grelha reta" (straight grate) ou fornos de eixo vertical são as ferramentas usuais.
A pelotização de minério de ferro é um método de origem sueca, patenteado em 1912 por A.G. Andersson (Yamaguchi et al., 2010). O processo foi desenvolvido nos EUA nos anos 1940, e a primeira planta comercial iniciou operação em Babbitt, Minnesota, em 1952. A primeira planta de pelotas de minério de ferro do tipo grelha-forno foi estabelecida na Mina Humboldt, Michigan, em 1960. A Allis-Chalmers (empresa predecessora da Metso) construiu desde então cerca de 50 dessas plantas. No entanto, poucas das plantas mais antigas construídas antes de 1975 ainda estão em uso. Outro construtor de plantas grelha-forno é a Kobe Steel, que construiu sua primeira planta em 1966 em Kobe Works, Nadahama, e desde então construiu mais de dez plantas, a maioria ainda em uso.
Desde 2000, o processo grelha-forno desenvolvido pelo Shougang Group tem sido rapidamente adotado na China. O estabelecimento de novas plantas grelha-forno na China tem sido muito proeminente na última década, com o surgimento de novos fabricantes como Jiangsu Hongda e Citic. Houve um aumento exponencial desde 2000, impulsionado principalmente por instalações na China.
Processo de manufatura
- Robô de Inspeção Autônomo de Baixo Custo: Design, Desenvolvimento e Validação em Campo
- Ferro Reduzido Direto (FRD): Técnicas de Produção e Processos Industriais
- Sinterização de Finos de Minério de Ferro: Aumentando a Eficiência do Alto-Forno
- Pelotas de Minério de Ferro e Pelotização: Visão Geral Completa e Guia do Processo
- FASTMET e FASTMELT: Tecnologias Avançadas de Redução de Ferro para Produção Eficiente de Metal
- Beneficiamento de Minério de Ferro Otimizado para Produção Eficiente de Aço
- Mineração de Minério de Ferro: Processo, Tipos e Técnicas de Extração
- Ferro Gusa: Principais Propriedades, Composição e Usos Industriais
- Fundição de Minério de Ferro Explicada: Processo, Princípios e Produção
- Explorando Tipos de Metais: Classificações e Propriedades Principais